砂型は、溶かした金属を流し込んで製品を成形する鋳造で欠かせない型です。
木型や金属模型の形状を砂へ写し取り、湯道や中子を組み合わせることで、複雑な内部形状を持つ鋳物も製作できます。
ただし、砂を強く詰めればよいわけではありません。
砂の配合、水分量、型枠の締め方、抜き勾配、ガス抜きなどが少しでも不適切だと、鋳巣や湯回り不良、型崩れにつながります。
この記事では、初心者にもわかりやすい砂型の作り方から、鋳型、中子、材料配合、作業時の注意点までを順に解説します。
砂型づくりの基本工程
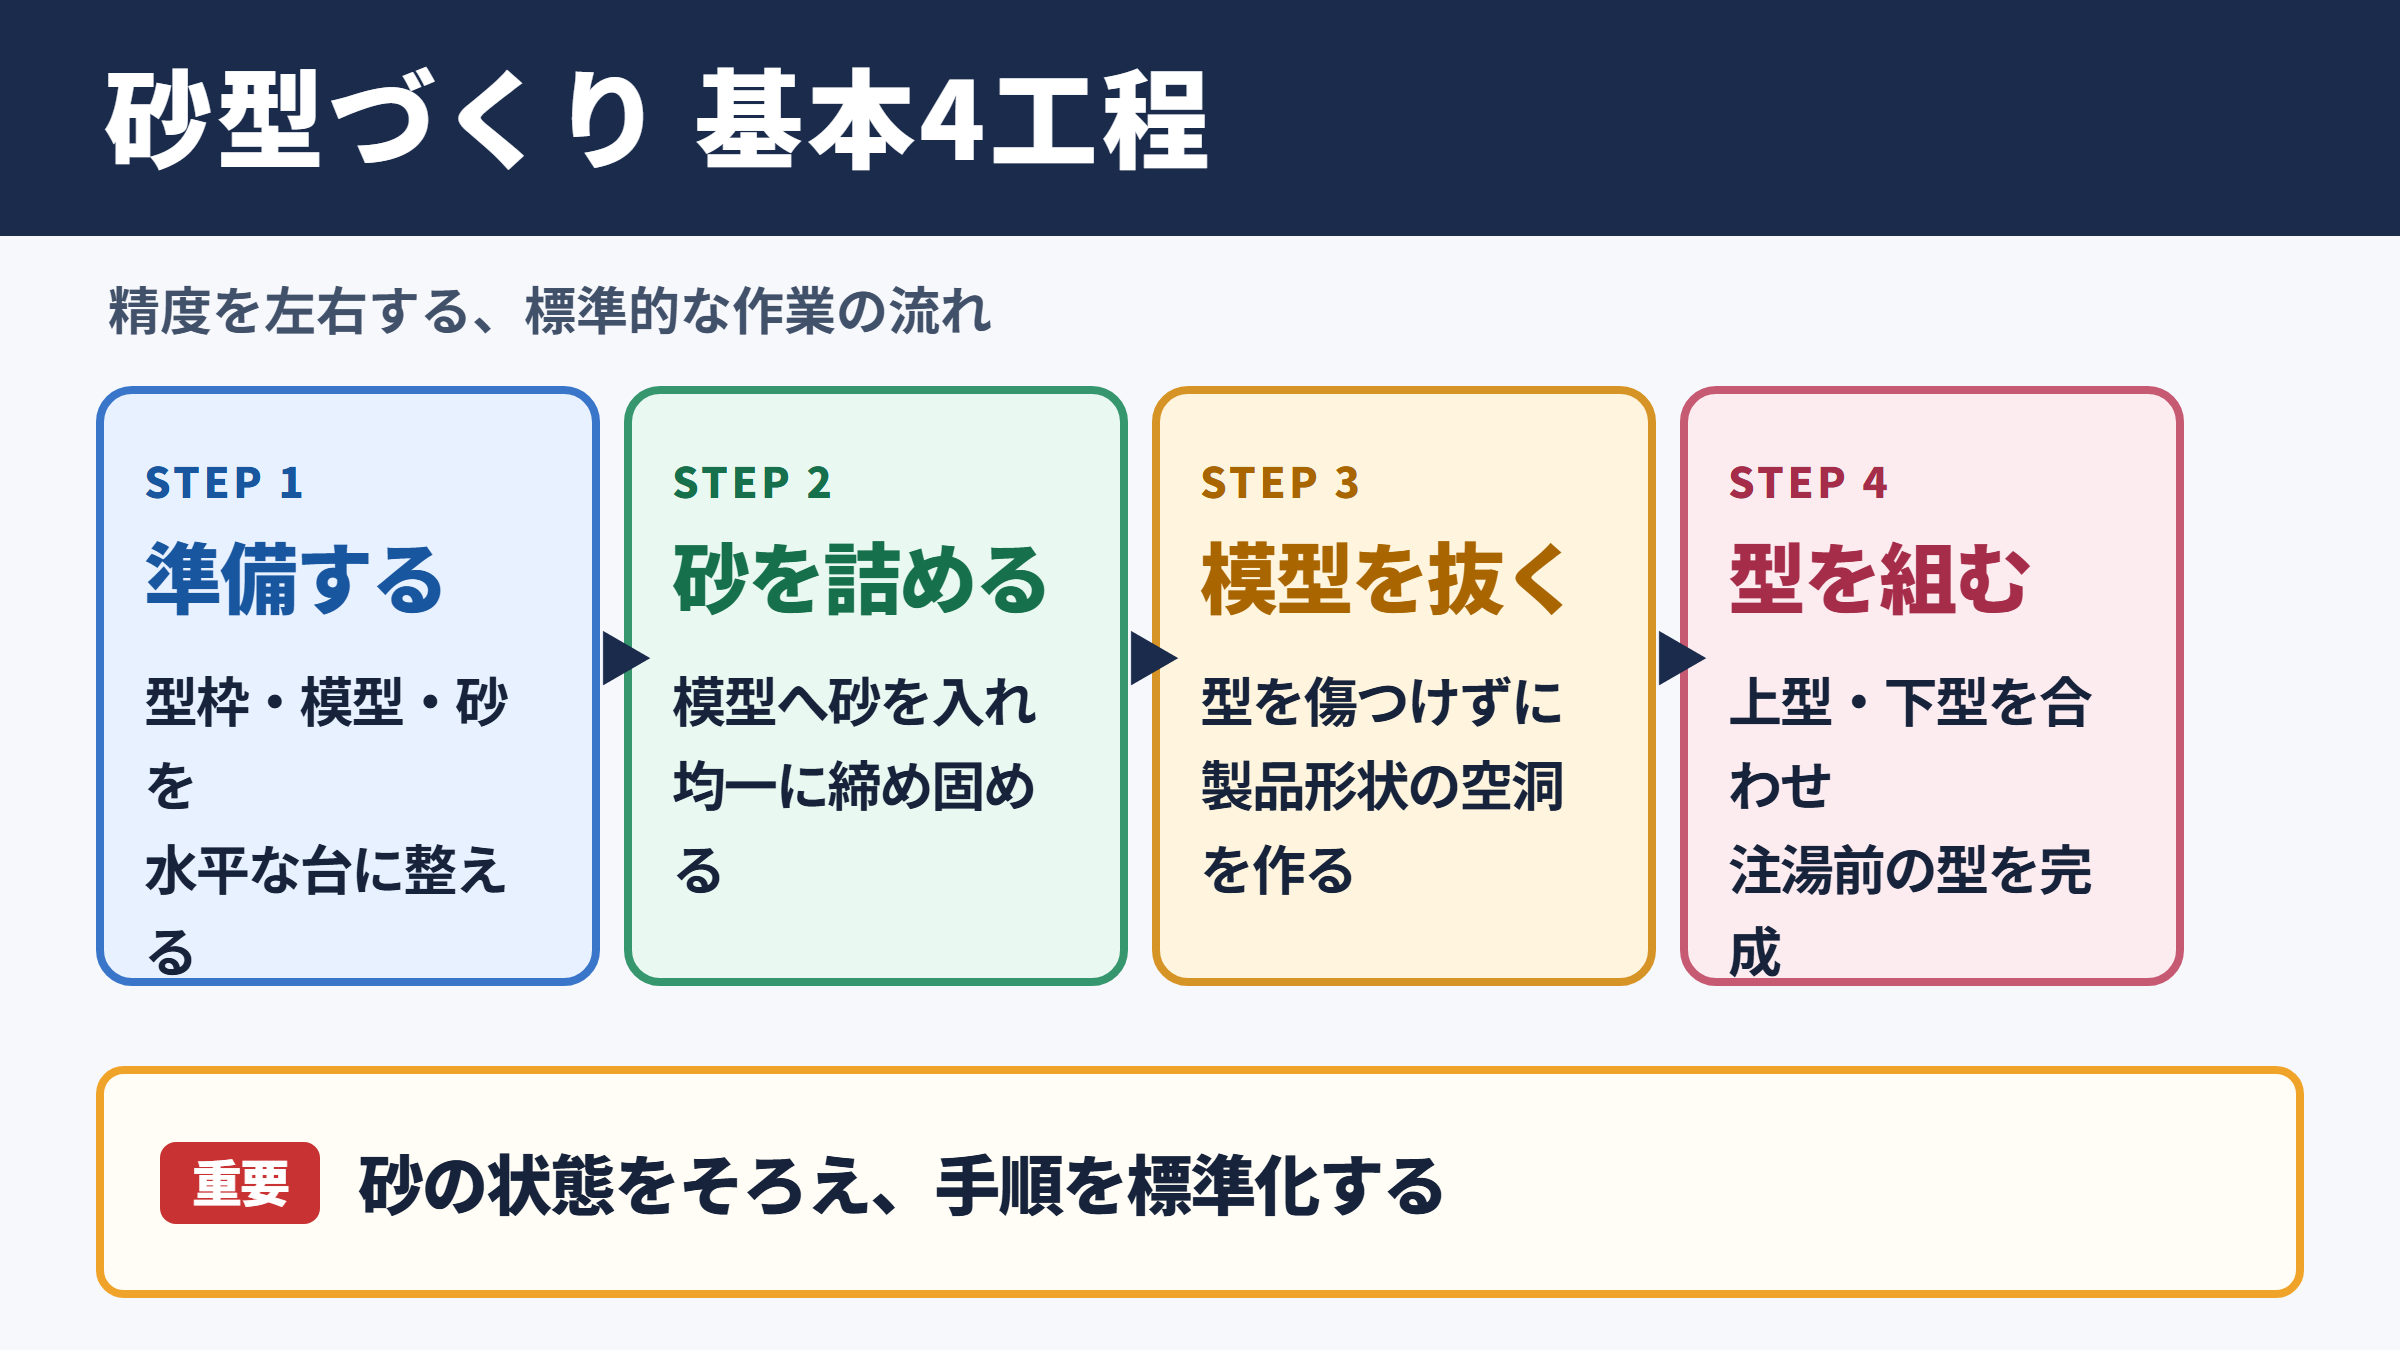
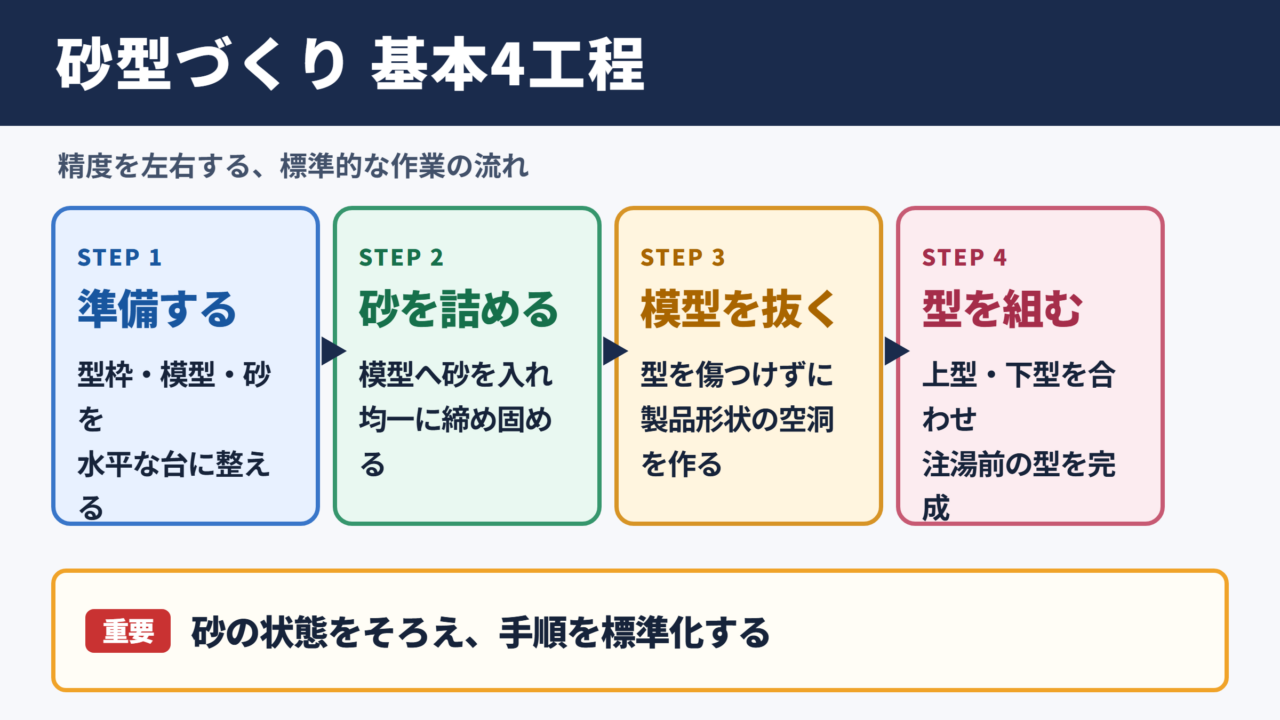
それではまず、砂型づくりの全体像と、失敗を減らすための基本工程について解説していきます。
砂型と鋳型の役割
砂型とは、鋳物砂を固めてつくる鋳造用の型を指します。
一般には、上型と下型に分かれた型枠の内部に砂を詰め、模型を抜いた空洞へ溶湯を注ぎます。
この空洞が製品の外側の形状をつくるため、砂型の精度は鋳物の寸法、表面状態、仕上げ工数に大きく影響します。
砂型は一度の鋳造で壊して製品を取り出す消失型であり、同じ形状を量産する場合でも、原則として毎回新しい型をつくります。
その分、金型より初期費用を抑えやすく、大型品や少量生産、試作品にも対応しやすい点が強みです。
一方で、砂の状態がばらつくと品質も変動しやすいため、手順を標準化することが重要になります。
作業に必要な道具と材料
基本的な道具には、上型と下型で構成される型枠、模型、スコップ、ふるい、突き棒、ならし板、抜き針、ガス抜き針などがあります。
模型は木型、樹脂型、金属型などが使われ、量産数や必要精度、鋳造する金属の種類によって選定します。
材料となる鋳物砂は、主にけい砂、粘結材、水分、必要に応じた添加材で構成されます。
型離れを良くするためには、模型へ離型剤や分型砂を薄く付ける作業も欠かせません。
作業台は水平で安定していることが望ましく、型枠が傾く環境では肉厚の偏りや湯漏れを招きます。
| 道具や材料 | 主な用途 | 確認したい点 |
|---|---|---|
| 型枠 | 砂を保持して上型と下型を合わせる | 変形、割れ、位置決めピンの摩耗 |
| 模型 | 製品外形の空洞をつくる | 抜き勾配、傷、寸法の余裕 |
| 鋳物砂 | 鋳型本体を形成する | 粒度、水分、粘結力、通気性 |
| 突き棒 | 砂を締め固める | 強く突き過ぎないこと |
| 分型砂 | 上型と下型、模型の付着を防ぐ | 均一に薄く散布すること |
| ガス抜き針 | 型内のガスを外へ逃がす | 製品面まで貫通させないこと |
標準的な作業の流れ
砂型づくりは、模型を下型へ置くところから始まります。
次に分型砂を散布し、細かい砂を模型周辺へ入れてから、砂を段階的に充填して突き固めます。
砂面をならして下型を反転し、上型を重ねた後、湯口棒、押湯棒、必要な湯道を設けます。
上型側にも砂を入れて締め固め、上下の型枠を分離して模型を慎重に抜き取ります。
最後に湯道をつなぎ、ガス抜きを行い、中子をセットしてから型を閉じます。
作業順序の基本は、模型設置、砂詰め、締め固め、型分割、模型抜き、湯道加工、中子セット、型合わせです。
途中の工程を急ぐと、模型周辺の砂が欠けたり、合わせ面へ砂が落ちたりしやすくなります。
砂型づくりでは、各工程で前の作業を確認してから次へ進む姿勢が品質を支えます。
特に模型抜きと型合わせは、見た目には小さな乱れでも鋳造後の欠陥として現れやすい工程です。
鋳物砂の材料配合
続いては、砂型の強度と通気性を左右する鋳物砂の材料配合を確認していきます。
けい砂の粒度と性質
鋳物砂の主原料として広く使われるのが、耐熱性を持つけい砂です。
粒が細かい砂は鋳肌を滑らかにしやすい反面、通気性が下がりやすく、ガス欠陥への注意が必要になります。
粒が粗い砂は通気性に優れる一方で、製品表面が粗くなりやすく、細かな文字や薄いリブの再現には不利な場合があります。
求める表面品質と、溶湯から発生するガスを逃がす性能の両立が、砂選びの基準です。
アルミニウム合金、鋳鉄、青銅など、鋳造する金属によって温度や反応性が異なるため、現場の実績に基づいた砂種の選定も大切になります。
粘結材と水分量
生砂型では、ベントナイトなどの粘土系粘結材と水分によって砂粒子を結び付けます。
水分が少な過ぎる場合は砂がまとまらず、模型を抜く際に角部が崩れやすくなります。
反対に水分が多過ぎる場合は通気性が落ち、溶湯の熱で発生した水蒸気が鋳巣や吹かれの原因になります。
手で握った砂が適度にまとまり、軽く割ると大き過ぎない塊としてほぐれる状態が一つの目安です。
ただし、最適な感触は砂の種類、粘土分、気温、湿度によって変わるため、感覚だけに頼らず測定値も活用すると安定します。
水分量の調整は、砂型品質の中心となる管理項目です。
砂が乾いて見えるからといって一度に多量の水を加えると、局所的なダマができて配合が不均一になります。
少量ずつ加水し、混練後に全体の状態を確認することが安全です。
添加材の目的
鋳物砂には、用途に応じて石炭粉、木粉、でん粉系材料などの添加材が加えられることがあります。
添加材は鋳肌の改善、焼付きの抑制、崩壊性の調整などに役立ちます。
たとえば鋳鉄用の砂では、鋳物表面との反応を抑えて砂の焼付きが起きにくくなるよう、配合を工夫する場合があります。
ただし、添加材を増やし過ぎると発生ガスが増えたり、強度が不足したりする可能性があります。
配合は材料を足せば性能が上がるものではなく、鋳造条件に合わせたバランスとして考えましょう。
| 配合要素 | 増やした場合の傾向 | 注意点 |
|---|---|---|
| 細粒のけい砂 | 鋳肌が細かくなりやすい | 通気性の低下 |
| 粘結材 | 型の強度が上がりやすい | 過剰では通気性が悪化 |
| 水分 | 成形性が上がりやすい | 過剰ではガス欠陥の原因 |
| 添加材 | 焼付き抑制や崩壊性に寄与 | ガス量と強度の変化 |
再生砂を使う場合は、新砂との割合や異物の混入にも注意が必要です。
砂の粒度や粘土分が徐々に変化するため、定期的に試験して配合を補正すると、製品品質のばらつきを抑えやすくなります。
型枠と模型の準備
続いては、形状を正確に写し取るための型枠と模型の準備を確認していきます。
型枠の構造と選び方
型枠は砂を保持し、上型と下型を正しい位置で合わせるための枠です。
小型の鋳物では手作業用の簡易的な型枠も使えますが、大型品や重量のある鋳型では十分な剛性が求められます。
型枠がたわむと合わせ面に隙間ができ、溶湯が漏れる危険性があります。
また、位置決めピンやブッシュが摩耗していると、上型と下型の位置がずれて段差が生じます。
型枠は砂を入れる容器ではなく、鋳物の位置精度を保つための治具として扱う必要があります。
模型の抜き勾配と収縮代
模型には、砂型から抜き取りやすくするための抜き勾配を設けます。
垂直な面に勾配がないと、模型を引き上げるときに砂を巻き込み、空洞の側面が崩れることがあります。
また、金属は凝固して冷えると収縮するため、製品の完成寸法をそのまま模型寸法にすることはできません。
鋳鉄、アルミニウム合金、銅合金などでは収縮率が異なるため、模型には収縮代を見込んだ寸法設定を行います。
後加工する面には加工代も必要です。
機械加工で基準面を仕上げる予定なら、鋳放しの段階で必要な余肉を残しておく設計が重要でしょう。
模型寸法の考え方は、完成寸法に収縮代と加工代を加える方法が基本です。
ただし、肉厚や形状によって収縮の出方は一律ではないため、類似製品の実績値で補正することが有効です。
分割面と配置の考え方
分割面とは、上型と下型が接する面です。
分割面の設定が適切であれば、模型を無理なく抜けて、湯道や押湯も配置しやすくなります。
反対に、複雑な形状を安易に一方向で抜こうとすると、アンダーカットが発生して砂型を壊してしまいます。
模型の分割、別置きの砂型部品、中子の使用を組み合わせることで、抜けない形状にも対応できます。
砂型の設計では、製品形状だけでなく、模型が砂から抜ける方向を先に考えることが失敗防止の近道です。
鋳物の見栄えを重視する場合は、分割線が目立たない位置へ設定する配慮も求められます。
中子と湯道の設計
続いては、中空部をつくる中子と、溶湯を安定して流す湯道の設計を確認していきます。
中子の役割と固定方法
中子は、製品内部の穴や空洞を形成するために型内へセットする砂の部品です。
たとえば配管部品の中空部、エンジン部品の流路、箱形状の内部などは、中子なしでは成形できません。
中子は中子箱で成形し、必要に応じて乾燥や焼成を行って強度を確保します。
鋳型側には中子頭を受ける座を設け、中子が正しい位置へ収まるようにします。
中子が浮いたりずれたりすると、肉厚不足、偏肉、内部形状の不良につながるため、固定状態の確認が欠かせません。
中子は見えない部分の寸法を決める部品であり、セット時の位置確認は外形以上に慎重に行う必要があります。
湯口と湯道の構成
湯口は溶湯を型内へ注ぐ入口であり、湯道は溶湯を各部へ導く通路です。
湯口から勢いよく流れ込んだ溶湯をそのまま製品部へ当てると、砂を削ったり、酸化物を巻き込んだりすることがあります。
そのため、湯だまり、横湯道、せきなどを設けて、流れを整えながらキャビティへ導きます。
薄肉部や遠い位置まで溶湯が届くかを考え、複数の流入口を設ける場合もあります。
| 部位 | 役割 | 設計時の確認 |
|---|---|---|
| 湯口 | 溶湯を受け入れる入口 | 注湯しやすさ、飛散の防止 |
| 湯だまり | 流れを落ち着かせる | 砂の巻き込み防止 |
| 横湯道 | 溶湯を各部へ分配する | 流量の偏り |
| せき | 製品部への流入口となる | 湯回り、切断しやすさ |
| 押湯 | 凝固収縮を補う溶湯だまり | 最後に凝固する位置 |
押湯とガス抜きの重要性
金属は凝固時に体積が減るため、厚肉部などでは内部に引け巣が生じることがあります。
押湯は、この収縮を補うために製品部へ溶湯を供給する役割を持ちます。
押湯が製品部より先に凝固すると補給できなくなるため、熱を保持しやすい位置や大きさを考える必要があります。
また、砂に含まれる水分や粘結材は、注湯時の熱によってガスを発生させます。
ガス抜き針で空気の逃げ道をつくり、必要に応じて砂自体の通気性を確保することが大切です。
湯回り不良を防ごうとして湯温だけを上げる方法には限界があります。
湯道の断面、せきの位置、砂型の通気性、注湯速度を合わせて見直すことで、欠陥を根本から減らしやすくなります。
湯道と押湯は、注湯後に切断して除去する部分でもあります。
後工程の作業性まで考えて配置すれば、品質と製造効率の両方を整えられるでしょう。
砂詰めと型合わせの注意点
続いては、砂型を壊さず精度よく仕上げる砂詰めと型合わせの注意点を確認していきます。
締め固めの均一性
砂を突き固めるときは、模型周辺、型枠の角部、砂面まで、密度が極端に偏らないようにします。
締め方が弱い部分では、注湯時の圧力に耐えられず、砂落ちや型膨れが起きることがあります。
一方で、強く締め過ぎた部分は通気性を失い、ガスが抜けにくくなります。
強度を高めることと、砂型全体を硬くし過ぎることは別の問題です。
模型に近い面には細かい砂を丁寧に入れ、外側は層ごとに均一な力で締めると、表面品質と強度を両立しやすくなります。
模型抜きの操作
模型を抜く前には、型枠の砂面を整え、分割面に余分な砂粒が残っていないかを確認します。
模型へ軽く振動を与えて周囲の砂から離し、真上に近い方向へゆっくり引き抜くことが基本です。
急にこじったり、横へ動かしたりすると、抜き勾配があっても砂型の縁が崩れます。
小さな欠けであれば、湿らせた補修砂で修正できることもあります。
ただし、重要な寸法部や角部が大きく壊れた場合は、無理に補修せず作り直したほうが結果的に安全です。
模型を抜いた直後は、空洞の底、側面、細部の角を目視で確認します。
砂粒が落ちている箇所や、輪郭がぼやけた箇所は、注湯前に必ず補修または再製作の判断を行います。
型合わせと締結
中子、冷し金、フィルターなどを使用する場合は、型を閉じる前に部品の置き忘れや位置ずれを確認します。
上型を下ろす際は、位置決めピンに沿って静かに合わせます。
合わせ面へ砂が挟まると隙間ができ、そこから溶湯が漏れるおそれがあります。
型合わせ後は、型枠の大きさや注湯圧に応じておもり、クランプ、ボルトなどで確実に締結します。
型合わせの最終確認は、注湯を始める前にしかできない重要な検査です。
湯口の詰まり、押湯の欠損、ガス抜きの状態まで確認し、作業者間で合図を統一してから注湯へ進みます。
注湯と安全管理
続いては、完成した砂型へ金属を流し込む注湯と、安全管理の要点を確認していきます。
注湯温度と注湯速度
注湯温度は、金属の種類、製品の肉厚、砂型の大きさ、湯道設計によって調整します。
温度が低過ぎると、薄肉部まで溶湯が届かず、湯回り不良や湯境が発生することがあります。
高過ぎる温度では、酸化、ガス吸収、砂型への熱負荷が増え、鋳肌不良につながる場合があります。
注湯速度も重要です。
遅過ぎれば途中で凝固しやすくなり、速過ぎれば湯面が乱れて巻き込みが起こりやすくなります。
事前に決めた注湯量と時間を守り、湯口の状態を観察しながら安定した流れを維持しましょう。
水分と爆発的な飛散
溶融金属と水分が接触すると、水蒸気が急激に膨張して金属が飛散する危険があります。
砂型の過剰な水分だけでなく、工具、取鍋、床、材料、保護具に付いた水分にも注意が必要です。
注湯エリアへ水を持ち込まないことは、鋳造作業における基本中の基本です。
雨天時や湿度が高い日には、材料や器具の保管状態を普段以上に確認してください。
金属を扱う場所での安易な水洗いは避け、清掃方法も現場の安全手順に従うことが大切です。
注湯作業では、耐熱手袋、保護面、安全靴、難燃性の作業着などを適切に着用します。
保護具を着けていても飛散を完全に防げるわけではないため、立ち位置、通路、避難経路、周囲の作業者との距離をあらかじめ整えておきます。
凝固後の取り出し
注湯後は、製品の大きさや材質に応じた冷却時間を確保します。
早く取り出したいからといって型を急いで壊すと、製品が変形したり、まだ高温の金属でやけどしたりする危険があります。
十分に凝固したことを確認してから型ばらしを行い、鋳物に付いた砂を落とします。
その後、湯口や押湯を切断し、必要に応じてショットブラスト、研削、機械加工、外観検査へ進みます。
取り出した砂は再生して使える場合もありますが、焼けた砂や異物を含む砂は配合管理の対象として扱いましょう。
砂型づくりのまとめ
砂型の作り方では、鋳物砂の配合、模型の準備、型枠の精度、中子と湯道の設計、注湯時の安全管理まで、すべての工程がつながっています。
砂を締め固める作業だけに意識を向けるのではなく、模型が抜ける方向、ガスの逃げ道、凝固収縮を補う押湯まで事前に考えることが大切です。
良い砂型は、強度、通気性、寸法精度、作業性のバランスによって完成します。
初めて取り組む場合は、複雑な形状を避けた小型の鋳物から始め、砂の状態と鋳上がりの関係を記録するとよいでしょう。
欠陥が出た際は、注湯温度だけを疑うのではなく、砂の水分、締め固め、湯道、中子、型合わせを順に確認することが改善への近道です。
安全装備と乾燥管理を徹底したうえで、基本手順を丁寧に繰り返すことが、安定した鋳型づくりにつながります。