p管理図は、製造現場や検査工程で発生する不良率の変動を把握し、工程が安定しているかを判断するためのQC七つ道具の一つです。
不良品の個数だけを見るのではなく、検査した総数に対する割合で確認できるため、ロットごとに検査数が変わる現場でも活用しやすい特徴があります。
工程の異常を早期に見つけるには、不良率の推移と管理限界線を同時に見ることが重要です。
この記事では、p管理図の意味、書き方、計算方法、QC工程図との関係、運用時の注意点までをわかりやすく解説します。
p管理図の意味と判断の基本
それではまずp管理図の意味と、工程を判断する際の基本について解説していきます。
不良率を管理するための管理図
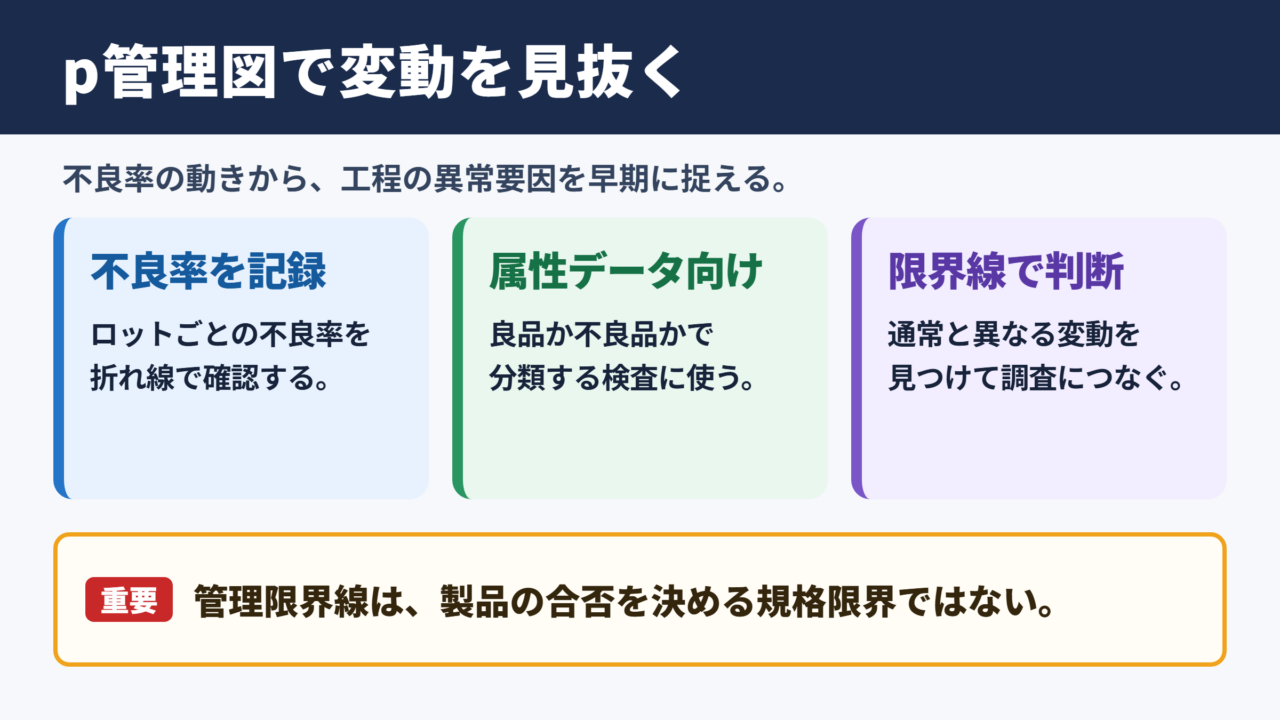
p管理図とは、一定期間や一定ロットごとの不良率を折れ線で記録し、その変動が偶然の範囲に収まっているかを確認する管理図です。
ここでいう不良率は、不良品数を検査数で割って求めます。
たとえば100個を検査して4個が不良なら、不良率は4パーセントです。
寸法不良、外観不良、組立不良、印字不良など、製品を良品と不良品の二つに分類できる検査に向いています。
不良の程度を数値で測るのではなく、不良か良品かという属性データを扱う点がp管理図の大きな特徴です。
工程内で不良率が急に上がった場合は、設備条件、材料ロット、作業方法、治具の摩耗などに変化が起きた可能性があります。
p管理図は、不良率が高いか低いかだけを評価する表ではありません。
通常とは異なる変動が発生しているかを見つけ、原因調査の優先順位を決めるための道具です。
中心線と管理限界線の役割
p管理図には、中心線、上方管理限界線、下方管理限界線を設定します。
中心線は過去のデータから求めた平均不良率であり、日常的な工程の基準となります。
上方管理限界線は、偶然の変動として許容できる上限の目安です。
下方管理限界線は、偶然の変動として許容できる下限の目安になります。
測定点が上方管理限界線を超えた場合、工程に通常とは異なる要因が加わった可能性を考えます。
一方で、下方管理限界線を下回る場合も、検査方法の変更や不良判定基準の見直しなどを確認する必要があります。
管理限界線は規格限界ではないため、この違いを理解しておくことが欠かせません。
規格値との違い
規格値は、顧客要求や設計図面、社内基準によって定められた製品の合否基準です。
たとえば穴径が指定範囲から外れていれば、その製品は不良として扱われます。
これに対して管理限界線は、工程の過去データをもとに統計的に設定する監視ラインです。
規格内の製品を作れていても、p管理図で不自然な変動が出ていれば、将来的な不良増加の予兆かもしれません。
逆に、管理状態にあっても平均不良率そのものが高い場合は、工程能力や作業設計を改善する必要があります。
| 比較項目 | 規格値 | 管理限界線 |
|---|---|---|
| 目的 | 製品の合否判定 | 工程変動の監視 |
| 設定根拠 | 設計要求や顧客要求 | 過去の工程データ |
| 見る対象 | 個々の製品特性 | 不良率の推移 |
| 逸脱時の対応 | 選別や処置を実施 | 異常要因を調査 |
p管理図の書き方と作成手順
続いてはp管理図の書き方と、現場で使いやすい作成手順を確認していきます。
対象工程と不良判定の統一
最初に決めるべきなのは、どの工程を対象にし、何を不良と数えるかです。
不良の定義が担当者ごとに異なると、不良率の変化が工程の問題なのか判定の違いなのか区別できなくなります。
外観検査であれば、傷、汚れ、欠け、印字ずれなどを具体的に定義します。
寸法検査であれば、使用する測定器、測定箇所、判定条件をそろえることが必要です。
不良データの信頼性は、判定基準の明確さで決まると考えておくとよいでしょう。
QC工程図に検査項目と判定基準を記載し、作業標準書と連動させると運用が安定します。
データ収集表の準備
p管理図を作る前に、日付、ロット番号、検査数、不良品数、不良率を記録するデータ収集表を用意します。
検査数が毎回同じとは限らないため、必ず検査数も残してください。
不良品数だけを記録していると、検査数が増えた日の不良数が多く見え、正しい比較が難しくなります。
たとえば不良が5個でも、検査数が50個なら不良率は10パーセントです。
検査数が500個なら不良率は1パーセントとなり、評価は大きく変わります。
| ロット | 検査数 | 不良品数 | 不良率 |
|---|---|---|---|
| 一 | 100 | 3 | 0.030 |
| 二 | 120 | 5 | 0.042 |
| 三 | 80 | 1 | 0.013 |
| 四 | 150 | 6 | 0.040 |
| 五 | 90 | 2 | 0.022 |
グラフへの記入方法
横軸にはロット番号、日付、週、月などの時系列を配置します。
縦軸には不良率を取り、各ロットの不良率を点で示して線で結びます。
そのうえで中心線、上方管理限界線、下方管理限界線を横線として記入します。
検査数がロットごとに異なる場合、管理限界線もロットごとに変わります。
この場合は、各点に対応する上方管理限界線と下方管理限界線を折れ線状に表示すると、判断しやすくなります。
グラフは見栄えよりも異常の見つけやすさを優先することが大切です。
不良率の計算式は、不良品数を検査数で割る方法です。
不良率 = 不良品数 ÷ 検査数
検査数が120個で不良品数が5個の場合、不良率は5÷120で約0.0417となります。
不良率と管理限界線の計算方法
続いては不良率と管理限界線の計算方法を確認していきます。
平均不良率の求め方
p管理図の中心線となる平均不良率は、各ロットの不良率を単純平均するのではなく、全不良品数を全検査数で割って求める方法が基本です。
ロットごとの検査数が異なる場合、単純平均では検査数の少ないロットの影響が不必要に大きくなります。
全体の実績から平均不良率を出すことで、工程全体の状態をより適切に表せます。
平均不良率は、全不良品数を全検査数で割って計算します。
pバー = 全不良品数 ÷ 全検査数
全検査数が1000個で全不良品数が25個なら、pバーは0.025です。
このpバーが中心線になります。
導入初期は、工程条件が安定している期間のデータを使うことが望ましいでしょう。
トラブルが頻発していた時期のデータをそのまま含めると、管理限界線が広がり、異常を見逃しやすくなります。
上方管理限界線の計算
上方管理限界線は、平均不良率に統計的なばらつきを加えて求めます。
標準的なp管理図では、平均不良率のばらつきを三倍した範囲を用います。
検査数をn、平均不良率をpバーとすると、上方管理限界線は次の考え方で計算できます。
上方管理限界線 = pバー + 3 × √{pバー × (1-pバー)÷ n}
検査数が少ないほどばらつきが大きくなるため、上方管理限界線は高くなります。
検査数が多いロットでは、より小さな不良率の変化でも異常として捉えやすくなります。
たとえば平均不良率が0.025で検査数が100個なら、上方管理限界線は中心線より上に一定の余裕を持って設定されます。
実務では表計算ソフトの関数を使えば計算できますが、式の意味を理解しておくと数値の妥当性を確認しやすくなります。
下方管理限界線の扱い
下方管理限界線は、平均不良率からばらつきの三倍分を引いて求めます。
ただし、不良率はマイナスにならないため、計算結果が負の値になった場合はゼロとして扱います。
不良率が低い工程では、下方管理限界線がゼロになるケースは珍しくありません。
下方管理限界線を下回ることは一見すると良い変化に思えますが、検査漏れや判定基準の変更が隠れている場合もあります。
良い方向の異常も確認対象にすることが、信頼できる品質管理につながります。
管理限界線を超えた点を見つけても、すぐに担当者のミスと決めつけるのは適切ではありません。
設備、材料、方法、測定、作業環境の観点から事実を集め、変化点を確認する姿勢が重要です。
QC工程図とp管理図の活用場面
続いてはQC工程図とp管理図の関係、現場での活用場面を確認していきます。
QC工程図に記載する管理項目
QC工程図は、受入から加工、組立、検査、出荷までの工程ごとに、何をどのように管理するかを整理した図です。
p管理図は、このQC工程図で定めた検査工程の結果を継続的に監視するために使えます。
たとえば外観検査工程では、検査頻度、抜取数、判定基準、不良区分、異常時の連絡先などをQC工程図に記載します。
その結果として集まる不良品数と検査数を使い、p管理図を作成する流れです。
QC工程図が管理の設計図であり、p管理図が日々の状態を映す記録と考えると理解しやすいでしょう。
工程異常の発見につながる変化
管理限界線を超える一点が出た場合は、特別な原因による変動を疑います。
ただし、管理限界線内であっても、中心線より上の点が連続する、上昇傾向が続くといった変化には注意が必要です。
たとえば同じ方向に七点程度が連続する場合は、偶然だけでは説明しにくい工程変化が起きているかもしれません。
設備の温度上昇、刃具の摩耗、材料の切り替え、作業者の交代、金型の清掃不足など、直前の変更を確認します。
異常の発見後は、チェックシートや特性要因図を組み合わせると、原因の整理が進みます。
| p管理図で見える状態 | 考えられる要因 | 確認の方向 |
|---|---|---|
| 上方管理限界線を超える | 設備異常や材料不良 | 発生時点の変更を確認 |
| 中心線より上に連続する | 条件の緩やかな悪化 | 摩耗や温度変化を確認 |
| 急激に不良率が下がる | 改善または検査変化 | 改善内容と判定方法を確認 |
| ばらつきが大きい | 作業条件の不統一 | 標準作業と教育を確認 |
改善活動へのつなげ方
p管理図は異常を示すだけでは、品質改善につながりません。
異常が発生したロットについて、いつ、どこで、何が変わったのかを記録し、再発防止策まで結びつける必要があります。
たとえば工具交換後に不良率が上昇したなら、工具の種類、取付方法、初品確認の方法を見直します。
対策後も同じ管理図で経過を追えば、改善が一時的なものか、工程に定着したものかを判断できます。
改善効果が確認できた後は、標準書、QC工程図、教育内容を更新して、現場全体で再現できる状態に整えましょう。
p管理図を運用する際の注意点
続いてはp管理図を運用する際に押さえたい注意点を確認していきます。
ロットごとの検査数の違い
p管理図では、ロットごとに検査数が異なっても不良率で比較できます。
しかし、検査数の違いを無視して同じ管理限界線を使うと、判断を誤るおそれがあります。
検査数が少ないロットは偶然の影響を受けやすく、検査数が多いロットは小さな変化でも意味を持ちます。
そのため、検査数が大きく変動する工程では、ロットごとに管理限界線を計算する方法が適しています。
不良率だけでなく分母となる検査数も必ず確認する習慣を持ちましょう。
データの層別と不良内容の確認
全ての不良を一つにまとめると、問題の原因が見えにくくなる場合があります。
たとえば昼勤と夜勤、設備一号機と二号機、材料仕入先ごとに不良率を分けて比較すると、偏りが明確になることがあります。
これを層別といい、品質管理では非常に有効な考え方です。
また、不良率が増えた際には、不良の内容別の件数も確認してください。
傷不良だけが増えたのか、寸法不良が増えたのかで、調査すべき工程は変わります。
p管理図は工程全体の異常を知らせる信号です。
原因を特定するには、不良区分、設備番号、作業時間、材料ロットなどの補足情報を一緒に残すことが効果的です。
管理限界線の見直し時期
改善活動によって不良率が継続的に下がった場合、以前の管理限界線では実態に合わなくなることがあります。
工程条件が安定したことを確認したうえで、新しいデータを使って中心線と管理限界線を見直します。
ただし、短期間の好結果だけで限界線を変更すると、偶然の変動を改善と誤認する可能性があります。
十分なデータを蓄積し、工程変更の履歴も確認してから改定することが大切です。
限界線の改定日、対象データ、改定理由を記録しておけば、監査時や品質会議でも説明しやすくなります。
p管理図の作成例と読み取り方
続いてはp管理図の作成例と、グラフを読み取るための考え方を確認していきます。
日次検査データによる作成例
ある組立工程で、毎日100個前後の製品を検査しているとします。
一か月間の総検査数が3000個、総不良品数が75個だった場合、平均不良率は0.025です。
日ごとの検査数がほぼ100個であれば、中心線は0.025としてグラフに引きます。
各日の不良率を計算し、上方管理限界線を超える日がないかを確認します。
不良品数だけでは気づきにくい変化も、率に換算して並べることで比較しやすくなります。
| 日 | 検査数 | 不良品数 | 不良率 | 確認内容 |
|---|---|---|---|---|
| 一日目 | 100 | 2 | 0.020 | 通常範囲 |
| 二日目 | 98 | 3 | 0.031 | 通常範囲 |
| 三日目 | 105 | 8 | 0.076 | 原因確認 |
| 四日目 | 102 | 2 | 0.020 | 通常範囲 |
| 五日目 | 95 | 1 | 0.011 | 通常範囲 |
異常点が出た場合の初動
上方管理限界線を超える点が確認されたら、まず記録の誤りがないかを確かめます。
検査数の入力間違い、不良品数の二重計上、ロットの取り違えなどを除外することが先決です。
データが正しい場合は、異常が出た時間帯、設備、作業者、材料、治具、測定器の状態を確認します。
現品が残っていれば、不良の発生形態を観察し、通常時の不良と同じ内容かも調べましょう。
異常の発見日だけでなく、その前後の変化を追うことが原因把握の近道になります。
現場で定着させる工夫
管理図を作成しても、担当者しか見ない状態では改善につながりにくいでしょう。
朝礼や品質会議で前日のp管理図を確認し、変化があったロットを共有する仕組みを作ると効果的です。
異常がなかった日も記録を続けることで、安定した工程の基準が育ちます。
グラフは現場に掲示するほか、デジタル帳票で共有して、責任者がすぐ確認できるようにする方法もあります。
担当交代があっても同じ判断ができるよう、異常時の連絡手順と処置内容を明文化しておくと安心です。
p管理図のまとめ
p管理図は、不良品数を検査数で割った不良率を継続的に管理し、工程の異常を早く発見するための管理図です。
中心線には平均不良率を用い、上方管理限界線と下方管理限界線を設定して、通常とは異なる変動を判断します。
規格値は製品の合否基準、管理限界線は工程変動の監視基準という違いを理解することが重要です。
作成時には検査数と不良品数を正確に記録し、ロットごとの検査数が異なる場合は管理限界線も適切に計算してください。
QC工程図で定めた検査基準と連動させ、不良内容や設備番号などの情報も残すと、異常発生時の原因調査が進めやすくなります。
p管理図を日常の品質管理に取り入れ、データにもとづいた改善活動へつなげていきましょう。