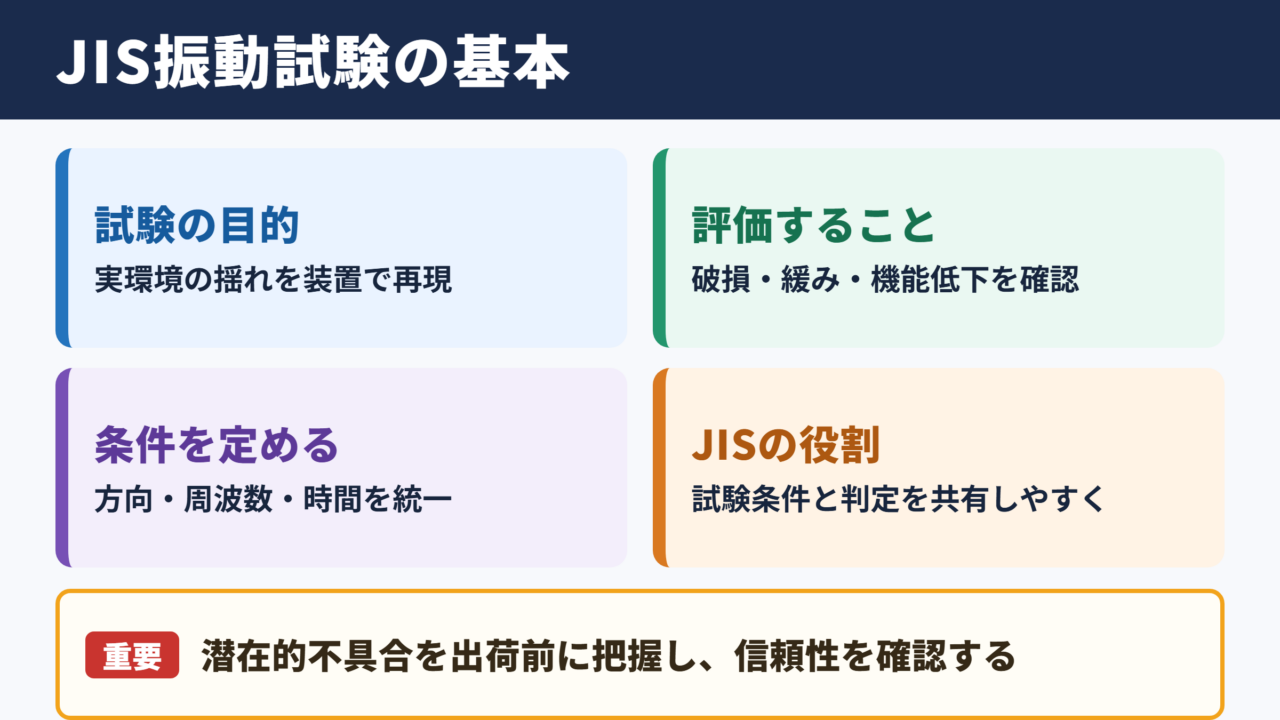
製品を輸送したとき、稼働中に揺れを受けたとき、あるいは地震などの外力が加わったときに、十分な性能を維持できるかを確認する工程が振動試験です。
電子機器、自動車部品、医療機器、包装貨物、建設設備などでは、振動への耐性が製品の安全性や品質に直結します。
とくに振動試験 jis、jis 規格振動試験、jis 振動試験規格といった言葉を調べる場合、どの規格を選び、何を測定し、試験後に何を判定するのかを整理することが重要です。
本記事では、JISにおける振動試験の考え方、代表的な試験方法、基準の読み方、実務での注意点までを分かりやすく解説します。
JIS規格の振動試験の基本
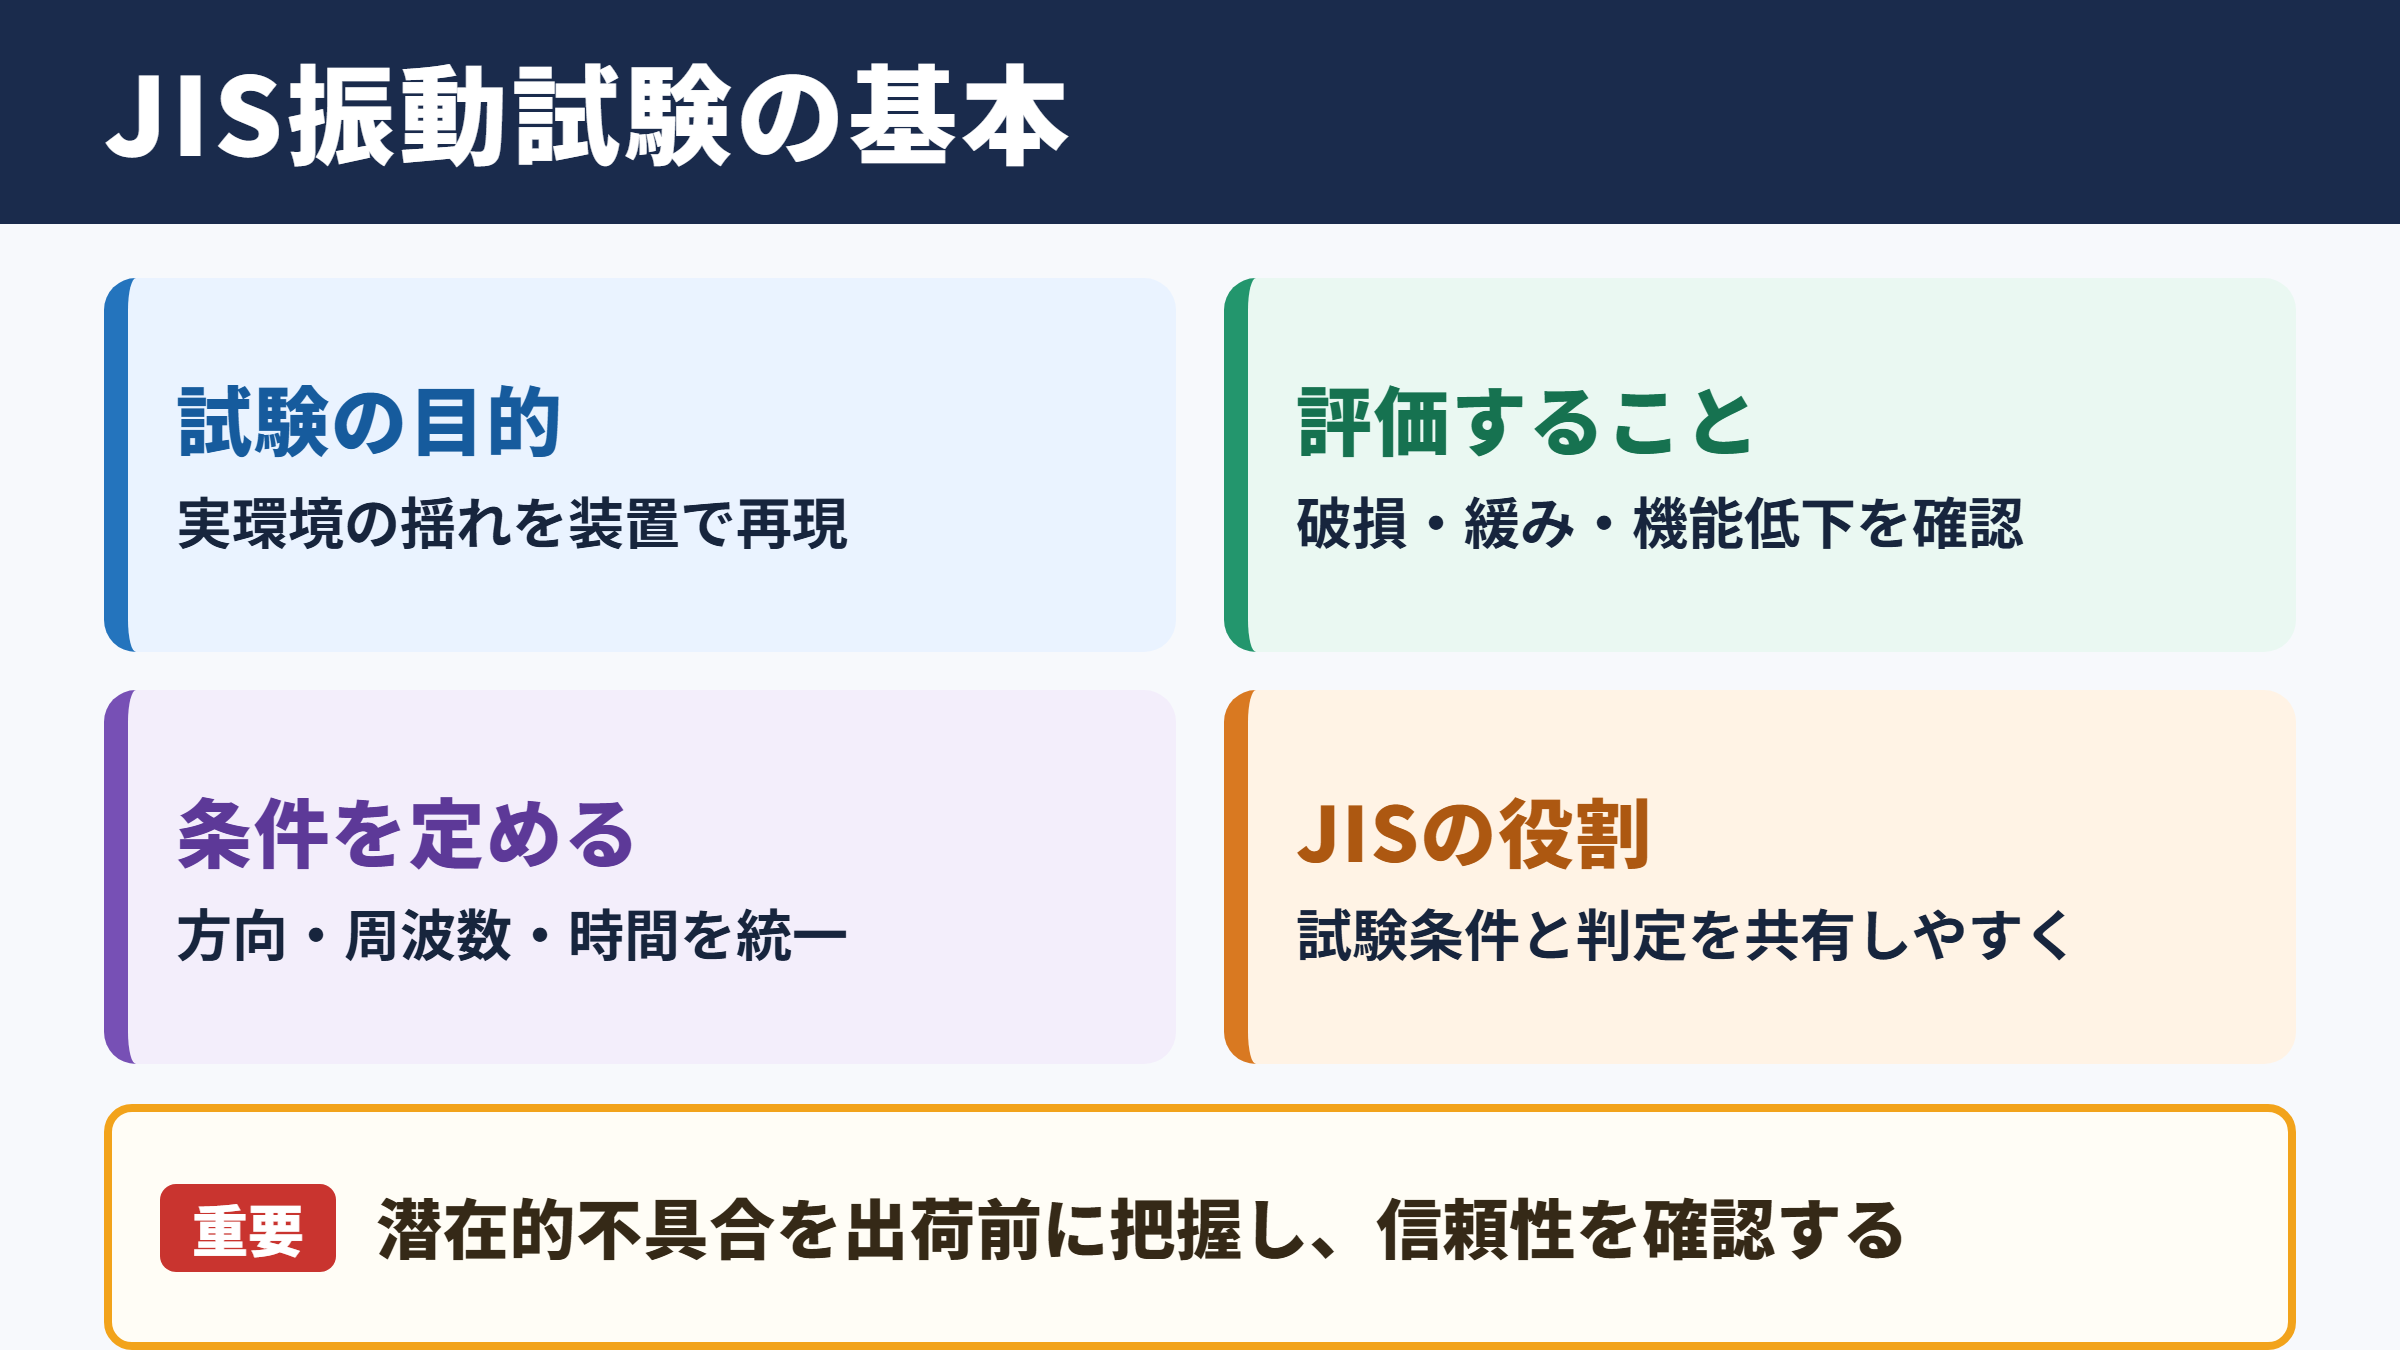
それではまずJIS規格の振動試験の基本について解説していきます。
振動試験の意味と目的
JIS規格の振動試験とは、対象となる製品や部品、包装された貨物に一定の振動を加え、破損、緩み、機能低下、異常動作などが起こらないかを評価する試験です。
実際の使用環境や輸送環境で想定される揺れを、試験装置で再現することが大きな目的になります。
たとえば車載機器であれば、路面の凹凸やエンジンの振動が継続的に加わります。
物流用の梱包では、トラック走行時の振動、鉄道輸送時の揺れ、荷役中の衝撃と振動が組み合わさることもあるでしょう。
見た目に問題がなくても、はんだ接合部の亀裂、ねじの緩み、コネクタの接触不良、内部部品の摩耗が生じる場合があります。
振動試験は、こうした潜在的な不具合を出荷前に把握し、設計や製造条件を改善するための重要な評価手段です。
JISの振動試験は、単に製品を揺らす検査ではありません。
使用条件、輸送条件、取付状態、振動方向、周波数、加速度、試験時間を定め、再現性のある条件で信頼性を確認する試験です。
JIS規格が果たす役割
JISは日本産業規格の略称であり、製品の品質、試験方法、寸法、用語、性能などを統一するための規格です。
振動試験に関するJIS規格では、試験の前提条件や装置の扱い方、加振方法、判定の考え方が示されています。
規格に沿って試験を実施すると、社内だけでなく取引先や第三者機関とも条件を共有しやすくなります。
つまり、結果に対する認識のずれを減らし、品質保証の根拠を明確にできる点がJIS規格を活用する利点です。
ただし、JISの規定をそのまま適用すれば、すべての製品に最適な評価ができるとは限りません。
実際には製品仕様、顧客要求、用途、法令、ISOやIECなどの国際規格との関係も確認し、適切な試験計画へ落とし込む必要があります。
対象となる製品と不具合
振動試験の対象は幅広く、電子部品、制御盤、通信機器、家電、車載部品、航空関連部品、産業機械、容器包装などが挙げられます。
振動に弱い箇所は製品ごとに異なり、重量物を支える取付部、細い端子、基板上の大型部品、可動部、配線、樹脂製の固定具などが確認対象になりやすいでしょう。
試験では外観検査だけでなく、通電状態での動作確認、電気特性の測定、寸法確認、気密性の確認なども行われます。
振動中に動作を監視する試験では、一時的な断線や誤作動も把握できます。
試験後に正常動作していても、試験中に機能が途切れていれば重要な不具合として扱う必要があります。
要求性能を満たすかどうかは、破損の有無だけでなく、製品本来の機能を維持できるかという視点で判断します。
振動試験規格の分類
続いては振動試験規格の分類を確認していきます。
正弦波振動試験の特徴
正弦波振動試験は、一定の周期を持つ滑らかな波形で製品を振動させる方法です。
周波数を低い領域から高い領域へ連続的に変化させる掃引試験が代表的であり、共振しやすい周波数を見つける目的にも利用されます。
共振とは、外部から加わる振動の周波数と製品固有の振動特性が近づき、振幅が大きくなる現象です。
共振時には、通常より大きな負荷が部品や固定部へ集中するため、破損や緩みの発生につながります。
そのため正弦波試験では、周波数範囲、掃引速度、振幅、加速度、各方向の加振時間を明確に定めます。
共振点を把握して設計上の弱点を探ることは、正弦波振動試験の大きな価値です。
正弦波振動試験でよく確認する条件の例です。
周波数範囲を定め、指定された掃引速度で低周波数側から高周波数側へ加振し、必要に応じて逆方向にも掃引します。
振幅による管理か、加速度による管理かは、対象製品と周波数帯域に応じて規格や試験仕様で決めます。
ランダム振動試験の特徴
ランダム振動試験は、複数の周波数成分を同時に含む不規則な振動を加える方法です。
実際の道路輸送、航空輸送、機械稼働時の振動は、きれいな単一波形ではなく、さまざまな周波数が重なり合うことが一般的です。
このような環境をより現実的に再現するため、ランダム振動試験ではパワースペクトル密度を用いて振動レベルを設定します。
パワースペクトル密度は、各周波数帯域にどの程度の振動エネルギーがあるかを示す考え方です。
試験仕様書では、周波数ごとのレベルをグラフまたは表で規定し、全体の実効値加速度を管理することがあります。
ランダム振動は実機環境に近い一方で、条件設定や制御が複雑になりやすいため、試験担当者には規格理解と装置操作の両方が求められます。
輸送振動試験と耐久振動試験
輸送振動試験は、製品そのものだけでなく、梱包材、外装箱、緩衝材、パレット、固定方法を含めて評価する試験です。
目的は、輸送中に内容品が破損しないか、包装が機能するか、荷崩れや擦れが起こらないかを確認することにあります。
一方の耐久振動試験は、製品が使用中に受ける振動に対して、長期間の耐性を持つかを確認する試験です。
たとえば工作機械に搭載する機器や車両に固定する部品では、取付部の疲労や内部配線の断線を意識した試験条件が必要になります。
両者は似ているようで、想定する外力と判定対象が異なります。
輸送中の保護性能を見たいのか、使用中の機能維持を見たいのかを最初に分けることが、規格選定の出発点です。
JIS振動試験規格の基準
続いてはJIS振動試験規格の基準を確認していきます。
周波数と振幅の設定
振動試験では、どの程度の速さで揺らすかを周波数で表します。
周波数の単位はHzであり、1秒間に繰り返される振動回数を意味します。
低い周波数では変位が大きくなりやすく、高い周波数では加速度の影響が強くなりやすい傾向があります。
振幅は振動の大きさを表す値であり、変位、速度、加速度のいずれかで管理されます。
規格や試験仕様では、特定の周波数までは変位振幅で管理し、それを超える周波数帯では加速度で管理するよう定める場合もあります。
これは、広い周波数範囲で現実的かつ一定の負荷を与えるためです。
| 管理項目 | 内容 | 確認する理由 |
|---|---|---|
| 周波数範囲 | 加振する最低周波数と最高周波数 | 使用環境や共振領域をカバーするため |
| 振幅 | 変位としての揺れの大きさ | 低周波数域の機械的負荷を管理するため |
| 加速度 | 加振の強さを示す値 | 高周波数域の負荷を管理するため |
| 掃引速度 | 周波数を変化させる速さ | 共振点への影響と再現性を保つため |
| 試験時間 | 加振を継続する時間 | 疲労や経時的な異常を確認するため |
| 加振方向 | 上下、前後、左右などの方向 | 実装状態に応じた弱点を評価するため |
加振方向と取付条件
振動は一方向だけから加わるとは限りません。
実際の使用環境では、上下、前後、左右の各方向から振動が加わり、製品の取付姿勢によって負荷のかかり方も変化します。
そのため、JIS規格振動試験では複数方向の加振が求められることがあります。
製品の固定方法も試験結果に大きく影響します。
実際の取付状態と大きく異なる治具を使うと、試験品ではなく治具が振動したり、本来とは違う共振が発生したりするため注意が必要です。
試験治具は製品を確実に固定しながら、実使用に近い拘束条件を再現することが望まれます。
治具自体の共振特性や剛性を事前に確認し、試験報告書へ記録しておくと、結果の信頼性を説明しやすくなります。
判定基準と合否の考え方
振動試験の合否判定は、試験前後の状態を比較して行うのが基本です。
外観に割れ、変形、脱落、緩みがないかを確認するほか、電気製品では導通、絶縁抵抗、出力値、通信状態、動作機能などを確認します。
判定条件は、試験を始める前に明文化しておくことが重要です。
試験後に基準を決めると、結果の解釈が恣意的になりやすく、品質保証の根拠として弱くなります。
たとえば外観異常なしだけでは、接点の瞬断や性能のばらつきを見逃す可能性があります。
必要に応じて、試験中の連続監視、機能試験、非破壊検査、分解調査を組み合わせるとよいでしょう。
振動試験の判定では、試験後の見た目だけに頼らないことが重要です。
使用時に求められる機能、電気特性、固定状態、安全性まで含めて、事前に定めた受入基準で評価します。
振動試験の実施手順
続いては振動試験の実施手順を確認していきます。
試験計画と事前確認
試験を始める前には、製品の用途、想定環境、輸送経路、過去の不具合、顧客要求を整理します。
そのうえで適用するJIS規格や関連規格を確認し、試験方法を選定します。
試験品の数量、製造ロット、初期状態、測定項目、判定基準、試験順序も試験計画書へ記載しておくとよいでしょう。
温度試験、湿度試験、落下試験などと組み合わせる場合は、実施順序にも注意が必要です。
先に加えた環境ストレスが後の試験結果に影響するため、目的に合った順番を検討します。
振動条件だけでなく、試験前後に何を測るかまで決めることが、有効な評価計画につながります。
振動試験機と治具の準備
振動試験では、電動式振動試験機や油圧式の加振装置などを使用します。
一般的には、振動台に試験品を治具で固定し、制御装置によって指定した波形、周波数、加速度を加えます。
試験品が大型の場合や重量が大きい場合は、設備の最大搭載重量、推力、ストローク、周波数範囲が条件を満たすかを確認しなければなりません。
加速度計を試験台や試験品の近くに取り付け、指令値どおりに振動しているかを監視します。
この計測が不十分だと、設定値と実際の入力値に差があっても気付けない可能性があります。
また、配線やホースが試験品へ余計な荷重をかけないよう、十分な余長と適切な固定を確保します。
加振前には低いレベルで予備運転を行い、試験品、治具、配線に異常な干渉や緩みがないか確認します。
予備運転で共振が極端に大きい場合は、直ちに停止し、固定方法や治具設計、試験条件を見直す必要があります。
加振中の監視と記録
本試験では、指定された振動条件に従って加振を行います。
加振中は加速度波形、周波数、試験時間、試験品の動作、異音、発熱、部品の緩みなどを確認します。
電子機器では、通電しながら信号の途切れや表示異常を監視することが有効です。
機械部品では、異常な摩擦音、変位、油漏れ、締結部の緩みなどを重点的に確認します。
途中で異常が発生した場合は、発生した時点の周波数、加速度、時間、方向、製品状態を記録します。
記録が残っていれば、原因調査の際に再現試験や設計改善へつなげやすくなります。
異常発生時の条件を具体的に残すことは、振動試験を単なる合否確認で終わらせないための要点です。
試験結果の評価と報告
続いては試験結果の評価と報告を確認していきます。
試験前後の比較確認
振動試験が終了したら、まず試験品を安全に取り外し、外観や取付部の状態を確認します。
傷、割れ、変形、ねじの緩み、部品の脱落、配線の損傷、梱包材の破れなどがないかを記録します。
次に、試験前に測定した機能や性能を再測定し、初期値との違いを確認します。
測定値が規格値の範囲内であっても、大きな変化が見られる場合は、将来的な不具合につながる兆候かもしれません。
製品の重要度に応じて、分解調査、X線検査、断面観察などを追加することもあります。
合格品の中に潜む劣化傾向を見つける視点が、信頼性評価では欠かせません。
試験報告書に残す内容
振動試験の報告書には、試験の再現性と追跡性を確保する情報を残します。
試験品の名称、型式、製造番号、数量、試験日、試験場所、使用設備、治具、担当者、適用規格、試験条件、測定結果、判定結果などが代表的な記録項目です。
試験条件については、周波数範囲、振幅または加速度、掃引速度、加振方向、試験時間、波形を具体的に記載します。
写真や波形データ、測定表を添付すると、後から確認する際にも理解しやすくなります。
不適合が発生した場合は、現象だけでなく、発生条件、推定原因、暫定対策、再試験の有無も残すと有用です。
顧客提出用の報告書では、専門用語の定義や判定根拠を明確にし、誤解が生じない表現を心掛けます。
不具合発生時の改善方法
振動試験で不具合が見つかった場合は、故障した箇所だけを補強して終えるのではなく、発生メカニズムを確認する必要があります。
たとえばねじの緩みであれば、締付トルク、座面、ねじロック剤、ばね座金、振動方向、部材剛性などを見直します。
基板のクラックであれば、部品重量、実装位置、基板厚、支持点、はんだ形状、筐体の共振特性が関係している可能性があります。
梱包不良であれば、緩衝材の材質、隙間、積載方法、外箱強度、パレット固定を総合的に確認します。
原因仮説を立てたうえで対策品を製作し、同じ条件またはより厳しい条件で再評価する流れが基本です。
一度の合格だけで判断せず、ロット差や使用条件の違いも考慮することで、より安定した品質へ近づけられます。
不具合対策では、破損部の補修だけで済ませず、振動の伝わり方と共振の発生源まで確認します。
設計、材料、締結、実装、梱包、製造ばらつきを横断して見直すことが、再発防止につながります。
振動試験における注意点
続いては振動試験における注意点を確認していきます。
規格番号と最新版の確認
JIS規格には対象分野や試験目的に応じて多くの規格があり、関連するISO規格やIEC規格との整合が図られているものもあります。
そのため、振動試験 規格 jisという言葉だけで条件を決めるのではなく、対象製品に対応する規格番号と適用範囲を確認することが必要です。
規格は改正される場合があるため、社内で保有する古い仕様書だけを参照すると、現行要求と差が生じるおそれがあります。
顧客が指定する規格の発行年や版数も確認し、引用する規格がどの版なのかを試験計画書に記載しておくと安心です。
規格名が似ていても、対象や条件が異なることがあるため、適用範囲の読み込みは省略できません。
過剰試験を避ける考え方
信頼性を高めたいからといって、必要以上に厳しい振動条件を設定すればよいわけではありません。
実際の使用環境から大きく外れた条件では、現実には発生しない壊れ方を誘発し、設計判断を誤る可能性があります。
反対に条件が緩すぎれば、市場で起きる不具合を見逃します。
適切な試験条件は、実測データ、過去の故障履歴、輸送ルート、設置環境、顧客要求などから設定することが理想です。
条件設定に迷う場合は、正弦波で共振特性を把握してからランダム振動で耐久性を評価するなど、試験を段階的に組み立てる方法もあります。
試験条件の妥当性は、厳しさだけでは評価できません。
実環境との関連性、再現性、判定基準、製品の重要度を揃えて検討することが、意味のあるJIS振動試験規格の運用につながります。
安全管理と設備保全
振動試験機は大きな加速度と推力を発生させる設備であり、試験中の安全管理が欠かせません。
試験品や治具の固定が不十分な状態で加振すると、脱落や飛散による重大な事故につながる可能性があります。
加振前には締結部、保護カバー、非常停止装置、配線、周辺物の状態を点検します。
試験中はむやみに装置へ近づかず、異常音や異常振動を感じた場合は、定められた手順で停止します。
加速度計や制御装置の校正状態、試験機の定期点検も重要です。
設備の精度が維持されていなければ、どれほど丁寧に試験を行っても、得られたデータの信頼性は十分ではありません。
JIS規格の振動試験のまとめ
JIS規格の振動試験は、製品や包装が使用中または輸送中の振動に耐え、必要な機能と安全性を維持できるかを確認するための試験です。
正弦波振動試験では共振特性や特定周波数への耐性を確認し、ランダム振動試験では実環境に近い複雑な揺れへの耐久性を評価します。
試験の品質を高めるには、適用規格、周波数範囲、振幅、加速度、加振方向、試験時間、治具、判定基準を事前に明確にすることが大切です。
製品の用途に合った条件を設定し、試験中と試験後の状態を丁寧に記録することで、JIS規格振動試験は設計改善と品質保証に役立つ確かな根拠になります。
振動試験 jisを実施する際は、規格番号と最新版を確認したうえで、実使用環境との関係を意識した試験計画を立てましょう。