砂型とは?種類や特徴をわかりやすく解説!(生型・乾燥型・自硬性砂型:鋳物砂:粒度:耐火度など)
砂型は、金属を溶かして製品形状へ固める鋳造に欠かせない型です。
一見すると単なる砂のかたまりに見えますが、鋳物の寸法精度、表面の仕上がり、鋳造時の安全性、生産コストまで左右する重要な存在です。
生型、乾燥型、自硬性砂型といった種類ごとの違いを知ることで、鋳物砂の選び方や不良対策も理解しやすくなるでしょう。
この記事では砂型の基本構造から、粒度、耐火度、通気性、強度などの性質まで、鋳造に初めて触れる方にもわかりやすく解説します。
砂型の役割と鋳造における基本構造
それではまず砂型の役割と基本構造について解説していきます。
砂型とは溶湯を受け止める鋳物用の型
砂型とは、砂を主材料として作る鋳造用の型のことです。
木型、金型、樹脂型などで作った製品の原型を砂へ写し取り、その空洞へ溶かした金属を流し込んで鋳物を製造します。
鋳鉄、アルミニウム合金、銅合金、鋳鋼など、多くの金属材料に対応できる点が砂型鋳造の大きな魅力です。
溶湯が冷えて固まった後に砂型を崩せば、内部の鋳物を取り出せます。
型を一度壊して製品を取り出す方式であるため、複雑な形状や中空形状にも対応しやすく、少量生産から大型鋳物まで幅広く利用されています。
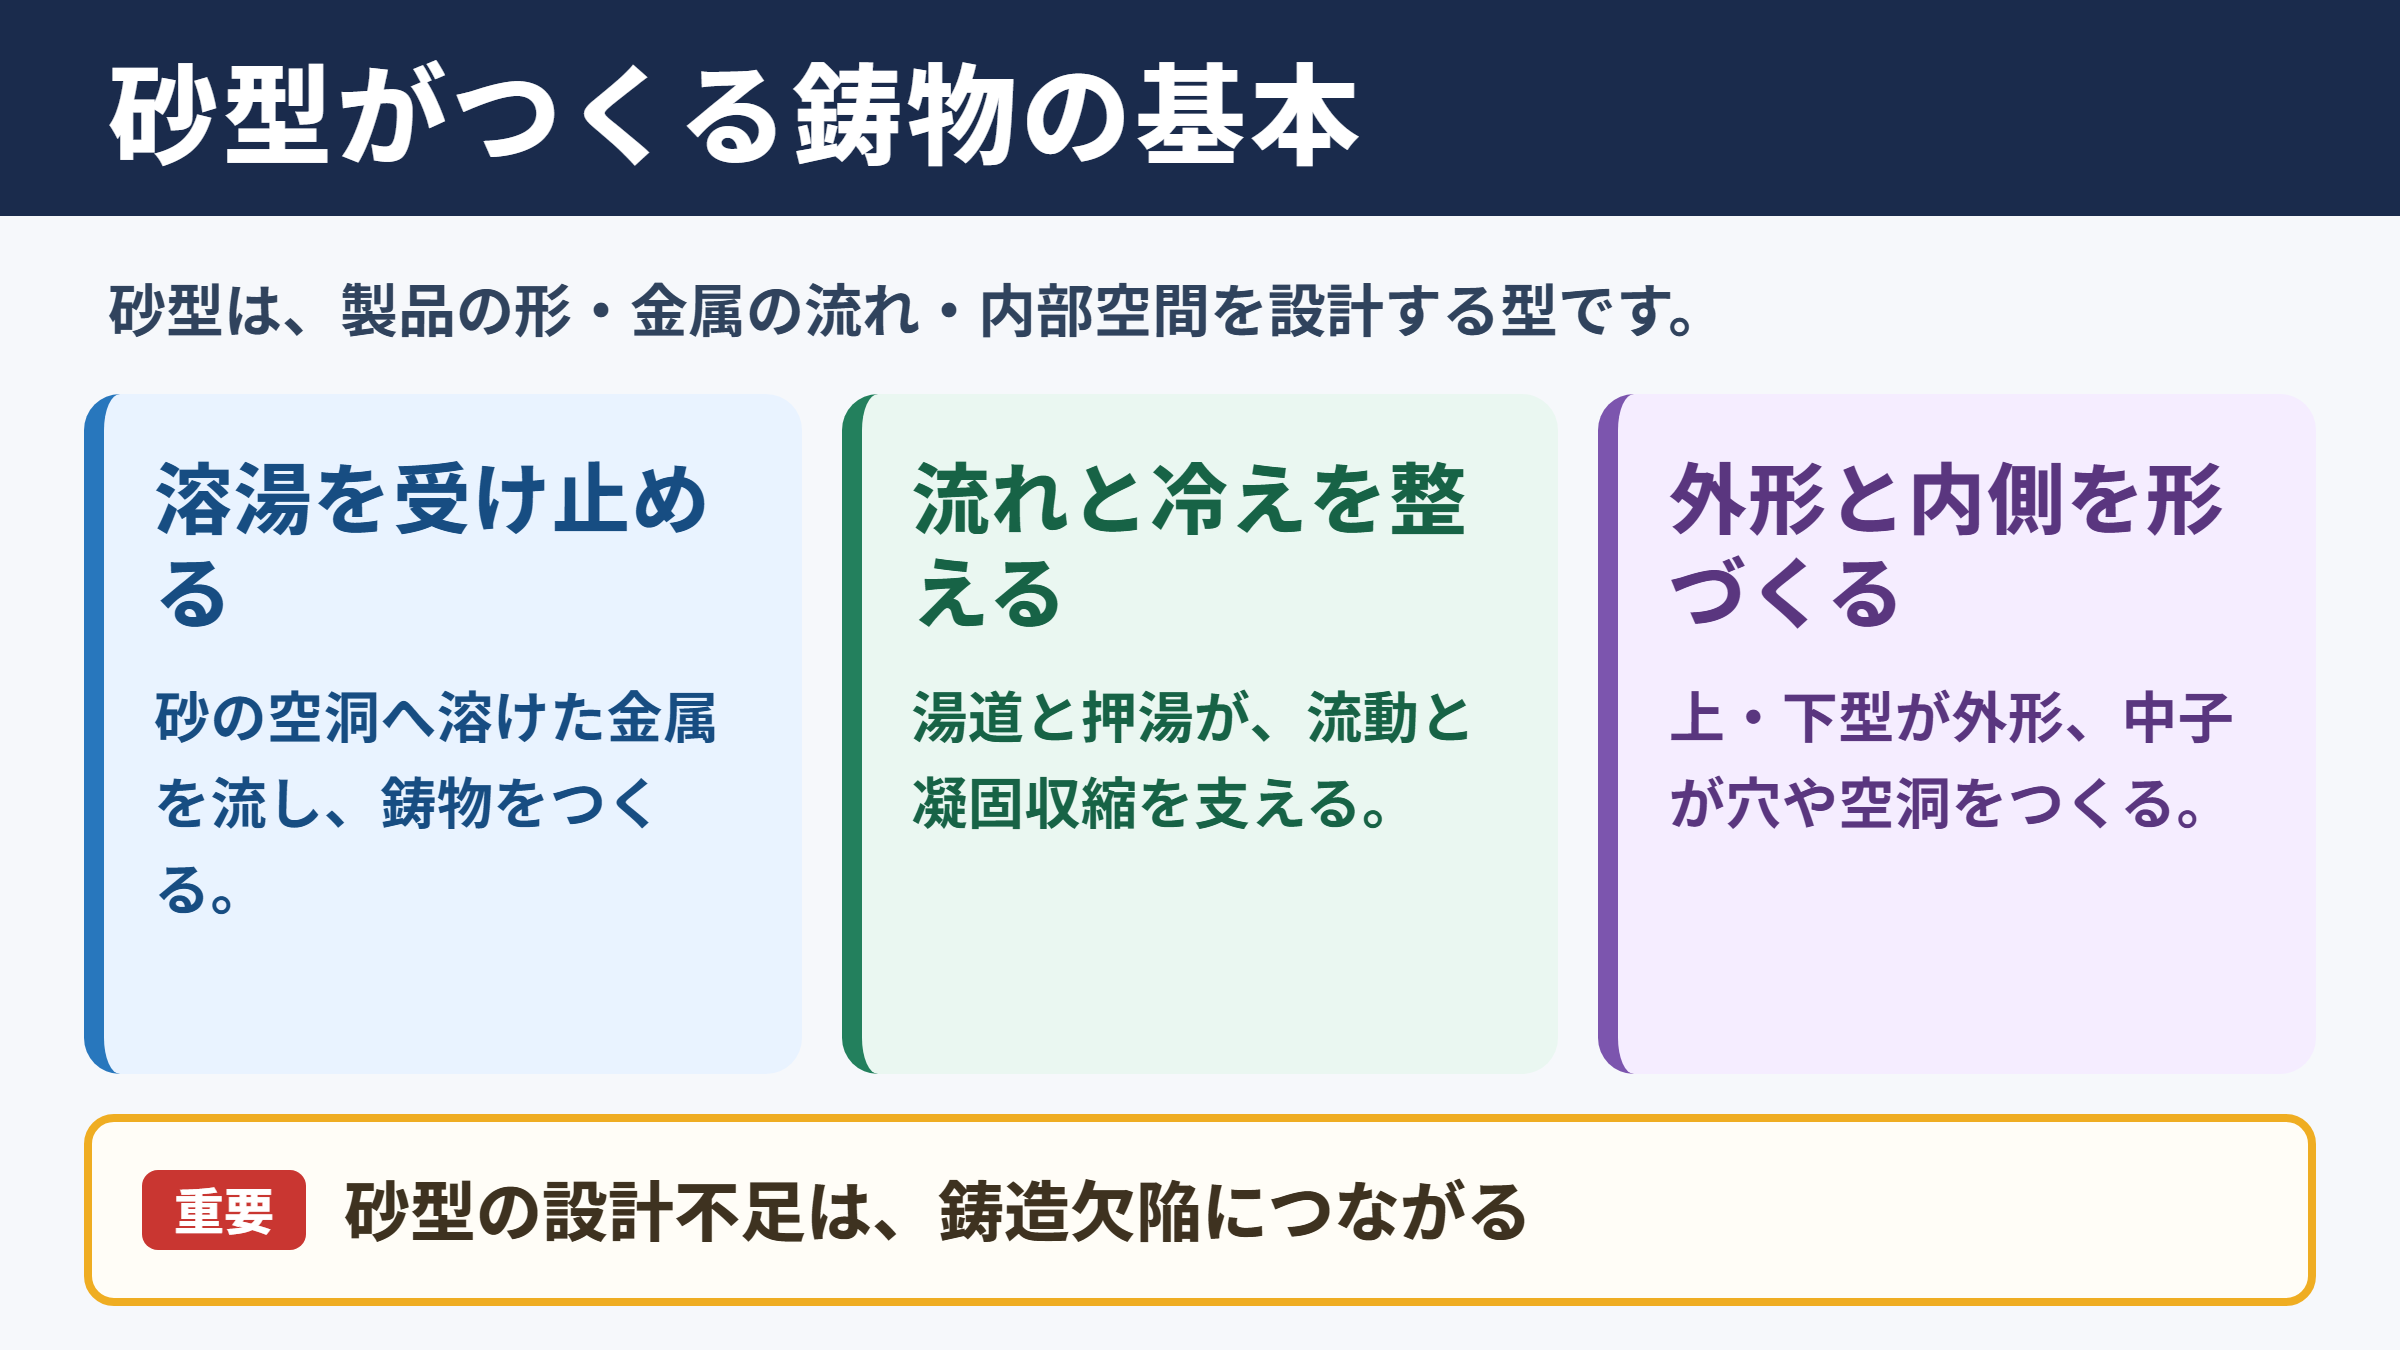
砂型は製品の外形を作るだけでなく、金属の流れ方や冷え方を整える役割も担います。
そのため、単純に砂を詰めればよいわけではありません。
鋳物の品質を安定させるには、砂の種類、結合材、水分量、締め固め方、ガスの抜け方まで計画する必要があります。
砂型鋳造では、砂型の空洞が製品形状を決め、湯道が溶湯を運び、押湯が凝固収縮を補います。
これらの設計が不足すると、湯回り不良、巣、ひけ、割れなどの鋳造欠陥につながります。
上型と下型と中子による形状形成
一般的な砂型は、上型と下型に分かれています。
型枠の中へ鋳物砂を詰め、原型を取り出すことで、製品外側に相当する空洞を作ります。
上型と下型を正しく合わせることで、立体的な製品の外形が完成します。
内部に穴や空洞が必要な場合は、中子を使います。
中子は砂で作られた部品であり、砂型内部の所定位置へ配置するものです。
たとえば配管部品の流路、エンジン部品の水路、機械部品の中空部などは、中子によって形成されます。
外側の形を砂型で作り、内側の形を中子で作るという関係を押さえると、鋳造工程を理解しやすくなります。
中子には溶湯の熱に耐える性能と、製品を取り出した後に崩れやすい性能の両方が求められます。
強すぎれば中子の除去に手間がかかり、弱すぎれば注湯中に壊れてしまうため、用途に応じた配合調整が重要です。
湯道と押湯とガス抜きの配置
砂型には製品部分以外にも、溶湯を導くための通路が設けられます。
溶湯を注ぐ入口は湯口と呼ばれ、そこから湯道を通り、製品の空洞へ金属が流れ込みます。
溶湯が流れ込む速度が速すぎると砂を削ったり酸化物を巻き込んだりしやすく、遅すぎると途中で固まりやすくなります。
湯道の断面積や長さ、分岐位置は、安定した充填を実現するための重要な設計要素です。
また、凝固時に金属は体積が減少します。
この収縮による不足分を補う部分が押湯です。
押湯には最後まで溶けた金属を残し、製品側へ金属を供給する働きがあります。
砂型の設計では、製品部だけではなく湯道と押湯を含めて一つの凝固システムとして考えることが大切です。
鋳造方案の基本的な考え方は、溶湯を静かに充填し、製品部を適切な順序で凝固させることです。
薄肉部が先に固まりやすい形状では、湯道や押湯の配置によって熱の移動を調整します。
砂型の種類と使い分け
続いては砂型の種類と使い分けを確認していきます。
生型による量産性と扱いやすさ
生型は、水分を含んだ鋳物砂を使用する砂型です。
粘結材としてベントナイトなどの粘土を加え、適量の水によって砂粒を結び付けます。
乾燥炉で型を焼く工程が不要なため、比較的短いサイクルで造型しやすく、量産鋳物で広く使われています。
自動造型機との相性もよく、自動車部品、産業機械部品、一般機械用の鋳鉄品などでは代表的な方法です。
生型の強みは、砂を回収して再生利用しやすく、生産コストを抑えやすい点にあります。
一方で、水分を含むため、注湯時には水蒸気やガスが発生します。
通気性が不足している場合や水分量が多すぎる場合には、ブローホール、ガス欠陥、砂かみなどを起こすことがあります。
砂の水分、ベントナイト量、コンパクタビリティ、通気度を日常的に管理することが、生型鋳造の品質安定につながります。
| 項目 | 生型 | 乾燥型 | 自硬性砂型 |
|---|---|---|---|
| 主な結合方法 | 粘土と水分 | 粘土系砂を乾燥 | 樹脂や無機系結合材 |
| 造型後の工程 | 比較的すぐ注湯可能 | 乾燥工程が必要 | 硬化時間を確保 |
| 向く生産形態 | 量産 | 大型品や高品質品 | 多品種少量生産 |
| 主な長所 | 低コストと再生性 | 強度と寸法安定性 | 型の自由度と作業性 |
| 注意点 | 水分管理とガス対策 | 乾燥時間と設備 | 結合材コストと臭気対策 |
乾燥型による強度と寸法安定性
乾燥型は、造型後の砂型を乾燥させて使用する方式です。
水分を減らすことで砂型の強度を高め、注湯時に発生するガスを抑えやすくなります。
大型の鋳物、肉厚の鋳物、比較的高温の溶湯を扱う鋳造では、乾燥型が選ばれることがあります。
砂型の表面に塗型剤を施してから乾燥させる場合もあり、鋳肌の改善や焼付きの抑制に役立ちます。
乾燥型は生型よりも工程が増えるものの、型の崩れやガス欠陥を抑えやすい特徴があります。
ただし、乾燥不足では期待した効果を得られません。
反対に乾燥条件が不適切で砂型に割れが生じると、注湯時の湯漏れや砂落ちを招くおそれがあります。
乾燥温度、乾燥時間、型の肉厚、結合材の性質を踏まえた管理が欠かせません。
自硬性砂型による多品種少量生産
自硬性砂型は、砂へ結合材と硬化剤を混ぜ、時間の経過によって硬化させる砂型です。
フラン樹脂系、フェノールウレタン系、アルカリフェノール系、無機系など、複数の方式があります。
大型の型枠を用いた鋳造や、多品種少量生産、複雑な形状の鋳物に適しています。
生型のように強く締め固めなくても一定の強度を得やすく、木型を使った造型にも対応しやすい点が特徴です。
硬化後の砂型は強度が高く、重量のある中子や複雑な砂型を扱う場面でも安定しやすいでしょう。
自硬性砂型では、混練開始から硬化までの可使時間を守ることが品質管理の要点です。
可使時間が短すぎると作業中に砂が固まり、長すぎると予定した時間に強度が出ません。
気温、湿度、砂温度、結合材の添加量は硬化挙動に影響するため、季節ごとの条件調整も必要になります。
砂型の種類に優劣はありません。
生産数量、鋳物の大きさ、金属の種類、必要な寸法精度、設備条件を組み合わせて、最も安定する方式を選ぶことが重要です。
鋳物砂の成分と結合材の特性
続いては鋳物砂の成分と結合材の特性を確認していきます。
けい砂を中心とした鋳物砂の構成
鋳物砂の主原料として多く使われるのは、二酸化ケイ素を主成分とするけい砂です。
けい砂は入手しやすく、比較的高い耐火性を持ち、粒の形状や粒度を管理しやすいことから広く普及しています。
ただし、けい砂は高温域で膨張しやすい性質があります。
鋳鉄や鋳鋼などの高温溶湯を注ぐ際には、この膨張が鋳肌不良やベイニングと呼ばれる筋状欠陥の一因になることがあります。
用途によっては、クロマイト砂、ジルコン砂、オリビン砂などの特殊砂も使用されます。
これらはけい砂より耐火度が高い、熱膨張が小さい、熱伝導性に優れるといった特徴を持ちます。
その一方で材料費が高くなるため、砂型全体ではなく、溶湯が直接触れる部分だけに使う場合もあります。
粘土系結合材と樹脂系結合材
砂粒だけでは型としての形を保てないため、鋳物砂には結合材を加えます。
生型で代表的なのはベントナイトです。
ベントナイトは水を含むことで粘りを生み、砂粒同士を結び付けます。
適切な水分量と混練条件がそろうと、造型しやすさと型強度のバランスを取りやすくなります。
自硬性砂型や中子では、樹脂系結合材が多く用いられます。
樹脂系結合材は少ない添加量でも高い強度を得やすく、複雑形状の造型に向いています。
ただし注湯時に熱分解ガスや臭気が発生する場合があるため、作業環境や排気設備への配慮が必要です。
結合材は砂型を強くする材料であると同時に、通気性や崩壊性にも影響する材料です。
強度だけを高めようとして添加量を増やすと、ガスが抜けにくくなったり、鋳物を取り出した後の砂落としが難しくなったりします。
添加剤による鋳肌と欠陥の調整
鋳物砂には、用途に応じて各種の添加剤が加えられます。
たとえば石炭粉や光沢炭素系の添加剤は、鋳鉄の生型鋳造において焼付きや砂かみの抑制に役立つことがあります。
注湯時に生成される炭素質の膜が、溶湯と砂型の直接的な反応を抑えるためです。
また、でん粉、セルロース系材料、酸化鉄、微粉末などが、強度、通気性、崩壊性、鋳肌の状態を調整する目的で使われます。
添加剤の効果は、砂の種類や金属材質、注湯温度、型の締め固め状態によって変わります。
少量の差でも結果が変わるため、配合を変更する際には試験鋳造で確認することが望ましいでしょう。
鋳物砂の配合は、主原料の砂、結合材、水分、添加剤の組み合わせで決まります。
配合の最適値は一つではなく、製品形状と工場設備に合う条件を継続的に探る必要があります。
粒度と粒形と通気性の関係
続いては粒度と粒形と通気性の関係を確認していきます。
粒度による鋳肌とガス抜けの違い
粒度とは、鋳物砂を構成する砂粒の大きさの分布を示す言葉です。
粒度が細かい砂は、砂型表面を滑らかにしやすく、鋳物の表面粗さを抑える効果が期待できます。
細かな文字、薄いリブ、意匠面などをきれいに再現したい場合には、細粒の砂が有利になることがあります。
一方で、粒子間のすき間が小さくなるため、通気性は低下しやすい傾向です。
溶湯の熱によって発生する水蒸気や分解ガスが抜けにくいと、ブローホールなどの原因になりかねません。
粒度が粗い砂は通気性に優れやすい反面、鋳肌が粗くなりやすく、砂型表面が崩れやすい場合もあります。
粒度の選定では、表面品質とガス抜けの両方を満たすバランスが求められます。
| 砂の状態 | 鋳肌への影響 | 通気性への影響 | 主な注意点 |
|---|---|---|---|
| 細粒中心 | 滑らかになりやすい | 低くなりやすい | ガス欠陥と焼付き |
| 粗粒中心 | 粗くなりやすい | 高くなりやすい | 砂落ちと寸法再現性 |
| 粒度分布が広い砂 | 条件によって変化 | 空隙が変化しやすい | 配合管理のばらつき |
| 粒度分布がそろう砂 | 安定させやすい | 設計しやすい | 用途に合う粒径選定 |
粒形による充填性と型強度
鋳物砂では、砂粒の大きさだけでなく形状も重要です。
丸みのある粒は流動性が高く、型枠の隅まで入りやすい特徴があります。
混練や造型の作業性を確保しやすく、通気性にも寄与しやすいでしょう。
角張った粒は粒同士がかみ合いやすく、結合材を使った際に強度を得やすい場合があります。
しかし、同じ強度を得るために結合材を多く必要とすることもあり、流動性や再生性との兼ね合いが必要です。
砂粒の形状は天然砂か人工砂かによっても異なります。
人工セラミック砂は粒形や粒度を比較的そろえやすく、熱膨張の抑制や砂の再生利用を目的として導入されることがあります。
良い砂型は、砂粒の形状と結合材の相性まで考えたうえで設計されます。
通気性とガス欠陥の予防
通気性とは、砂型の内部を気体が通り抜ける能力です。
注湯時には砂型中の水分が蒸発し、結合材も熱分解します。
発生したガスが砂型の外へ適切に抜けなければ、鋳物内部や表面に気泡状の欠陥が残ることがあります。
通気性を確保する方法には、砂の粒度を調整する方法、結合材の量を見直す方法、型の締め固め度を変える方法、ガス抜き穴を設ける方法などがあります。
ただし、通気性を上げすぎると砂型の表面が弱くなり、溶湯の圧力で砂が崩れる場合もあります。
品質改善では、一つの数値だけを見るのではなく、強度、表面安定性、水分、ガス発生量を総合的に確認することが重要です。
ガス欠陥が発生した場合、原因は通気性だけとは限りません。
水分過多、樹脂量過多、注湯温度、湯流れ、塗型剤の乾燥不足などを順に確認すると、改善の方向を絞り込みやすくなります。
耐火度と熱膨張と鋳造欠陥
続いては耐火度と熱膨張と鋳造欠陥を確認していきます。
耐火度による高温溶湯への適応
耐火度とは、砂型材料が高温に耐える能力を示す性質です。
溶湯の温度が高いほど、砂型には熱的な負担がかかります。
耐火度が不足すると、砂粒が焼結して鋳物表面へ強く付着したり、型表面が損傷したりする可能性があります。
アルミニウム合金のように比較的低い温度で注湯する材料と、鋳鋼のように高温で注湯する材料では、求められる砂型性能が異なります。
けい砂は汎用性が高い材料ですが、より高い耐火性が必要な部位ではクロマイト砂やジルコン砂を使う選択肢があります。
耐火度は砂型全体の材料選定だけでなく、鋳物表面に接する面砂の選定にも関わります。
型の表層に高耐火度の砂を配置し、裏側には再生砂を活用するなど、コストと品質を両立させる工夫も行われます。
熱膨張によるベイニングと割れ
砂は加熱されると膨張します。
とくにけい砂は、温度変化に伴って体積変化が起こりやすいため、鋳造時には注意が必要です。
砂型の表面が膨張によって押し広げられると、細かな割れが生じることがあります。
その割れへ溶湯が入り込むと、鋳物表面に細い突起状の筋が残ります。
このような欠陥はベイニングやラットテールと呼ばれることがあります。
対策としては、熱膨張の小さい砂を使う、添加剤を活用する、塗型剤を施す、砂型の強度や締め固め条件を調整するなどの方法があります。
鋳物の肉厚や溶湯温度によっても発生しやすさは異なるため、欠陥部位を観察して原因を推定することが大切です。
焼付きと砂かみの発生要因
焼付きは、砂型の砂粒が鋳物表面へ強く固着する現象です。
高温の溶湯が砂型へ直接作用し、砂粒との反応や浸透が起こることで発生しやすくなります。
焼付きが起きると、ショットブラストや研削などの後処理に時間がかかり、製品の外観も悪化します。
砂かみは、砂型の一部が崩れたり削られたりして、鋳物内部や表面に混入する欠陥です。
砂型の強度不足、型合わせ不良、急激な湯流れ、湯道の配置不良などが主な原因になります。
焼付きには耐火性と塗型剤が、砂かみには型強度と湯流れの安定化が重要になります。
欠陥対策では、欠陥が出た場所を確認することが出発点です。
湯口付近なら湯流れ、押湯周辺なら凝固、鋳肌全面なら砂や塗型剤など、場所ごとに疑う要因を整理できます。
砂型造型と品質管理の要点
続いては砂型造型と品質管理の要点を確認していきます。
混練から型込めまでの管理項目
安定した砂型を作るためには、鋳物砂を均一に混練することが基本です。
混練不足では結合材や水分が砂全体へ行き渡らず、場所によって強度や通気性に差が生まれます。
反対に混練条件が過剰な場合も、砂粒の状態や水分の分布に影響することがあります。
生型では、水分量、圧縮強さ、湿態通気度、コンパクタビリティ、活性ベントナイト量などが代表的な管理項目です。
自硬性砂型では、結合材添加率、硬化剤添加率、可使時間、硬化後強度、砂温度などを確認します。
数値を測定するだけで終わらせず、製造した鋳物の状態と結び付けて記録することが品質向上につながります。
型合わせと中子据えの注意点
上型と下型の位置がずれると、鋳物に段差が生じます。
この段差は型ずれと呼ばれ、加工代の不足や外観不良につながることがあります。
合わせ面に砂粒や異物が残っていると、型が完全に閉じず、湯漏れが起こる可能性もあります。
中子を使用する場合は、中子の位置ずれにも注意が必要です。
中子が傾いたり浮いたりすると、製品内部の肉厚が不均一になります。
必要に応じて中子押さえやチャップレットを使い、注湯中も所定位置を保てるようにします。
型合わせ前の清掃と中子位置の確認は、地味ですが鋳造不良を減らす重要な作業です。
再生砂と作業環境への配慮
砂型鋳造では、使用後の砂を再生して繰り返し利用する取り組みが重要です。
砂をそのまま廃棄すると資源コストや処理負担が大きくなるため、破砕、磁選、ふるい分け、冷却、結合材の除去などを行って再利用します。
ただし、再生砂には微粉や残留結合材が蓄積することがあります。
再生率だけを高めるのではなく、新砂との配合比や砂の性状を確認し、品質を維持する必要があります。
また、造型、注湯、砂落としの工程では粉じん、熱、騒音、臭気などが発生します。
集じん設備、保護具、換気、作業手順の整備を通じて、安全で働きやすい環境を作ることも鋳造現場の大切な課題です。
砂型の品質管理は、製品品質だけでなく、生産性、安全性、材料コストにも直結します。
現場の測定値と不良履歴を蓄積すると、配合や工程条件を改善しやすくなります。
砂型の理解と適切な選定のまとめ
砂型とは、鋳物の形状を作り、溶湯を受け止め、凝固を支えるための重要な鋳造用の型です。
生型は量産性と再生利用のしやすさに優れ、乾燥型は強度とガス対策に役立ち、自硬性砂型は大型品や多品種少量生産で活躍します。
鋳物砂を選ぶ際には、粒度、粒形、通気性、耐火度、熱膨張、結合材の特性を個別ではなく総合的に確認することが大切です。
鋳物の表面品質、寸法精度、欠陥の少なさは、砂型の設計と管理によって大きく変わります。
湯道、押湯、中子、塗型剤まで含めて工程全体を見直せば、砂かみ、焼付き、ブローホール、ひけなどの不良対策にもつながるでしょう。
まずは製品の材質、形状、生産数量を整理し、それぞれに合う砂型と鋳物砂の条件を選定することが、安定した鋳造への近道です。