電子基板の実装品質を左右する要素として、はんだの濡れ性は欠かせません。
部品を基板へ載せて加熱するだけでは、安定したはんだ付けになるとは限らないためです。
濡れ性が悪いと、接合部の強度低下や導通不良、外観不良につながり、製品の信頼性にも影響します。
一方で、はんだ合金、フラックス、表面処理、温度条件などを適切に管理すれば、濡れ広がりやすい状態へ近づけられます。
本記事では、はんだの濡れ性の意味、判定方法、不良の原因と改善の考え方を、実務で確認しやすい形で解説します。
はんだの濡れ性の意味
それではまず、はんだの濡れ性について解説していきます。
濡れ性が示す接合しやすさ
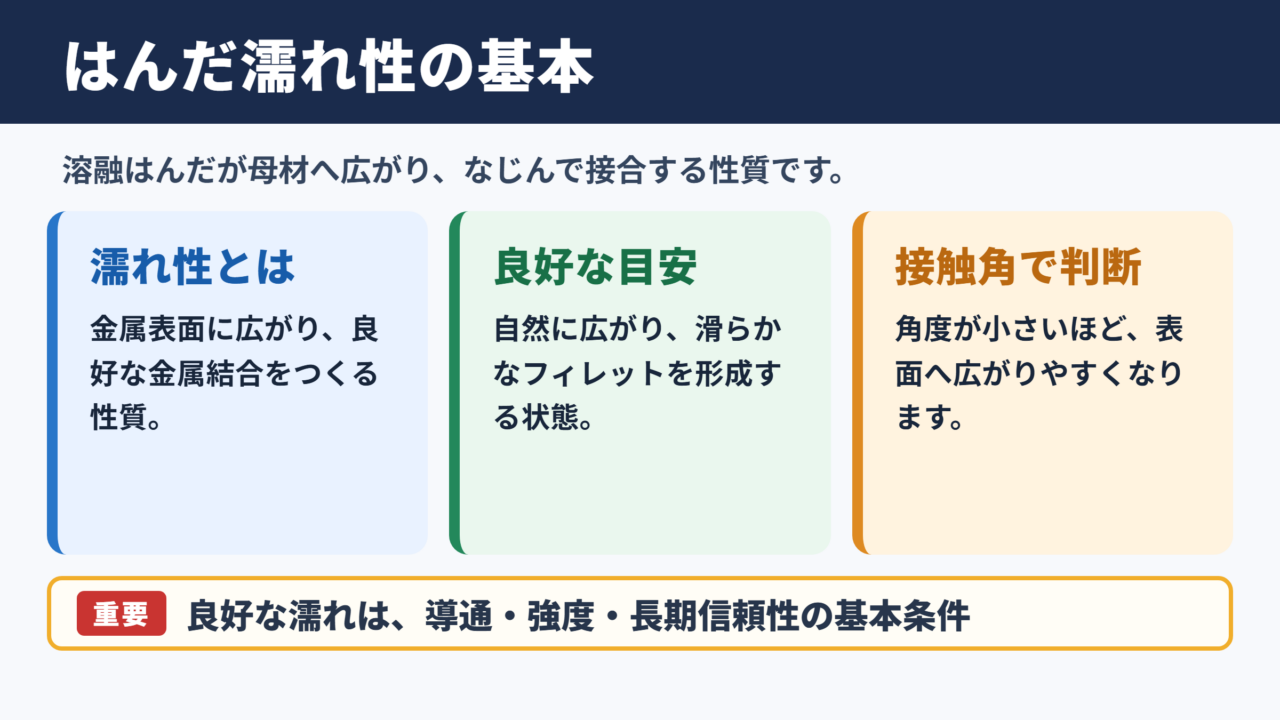
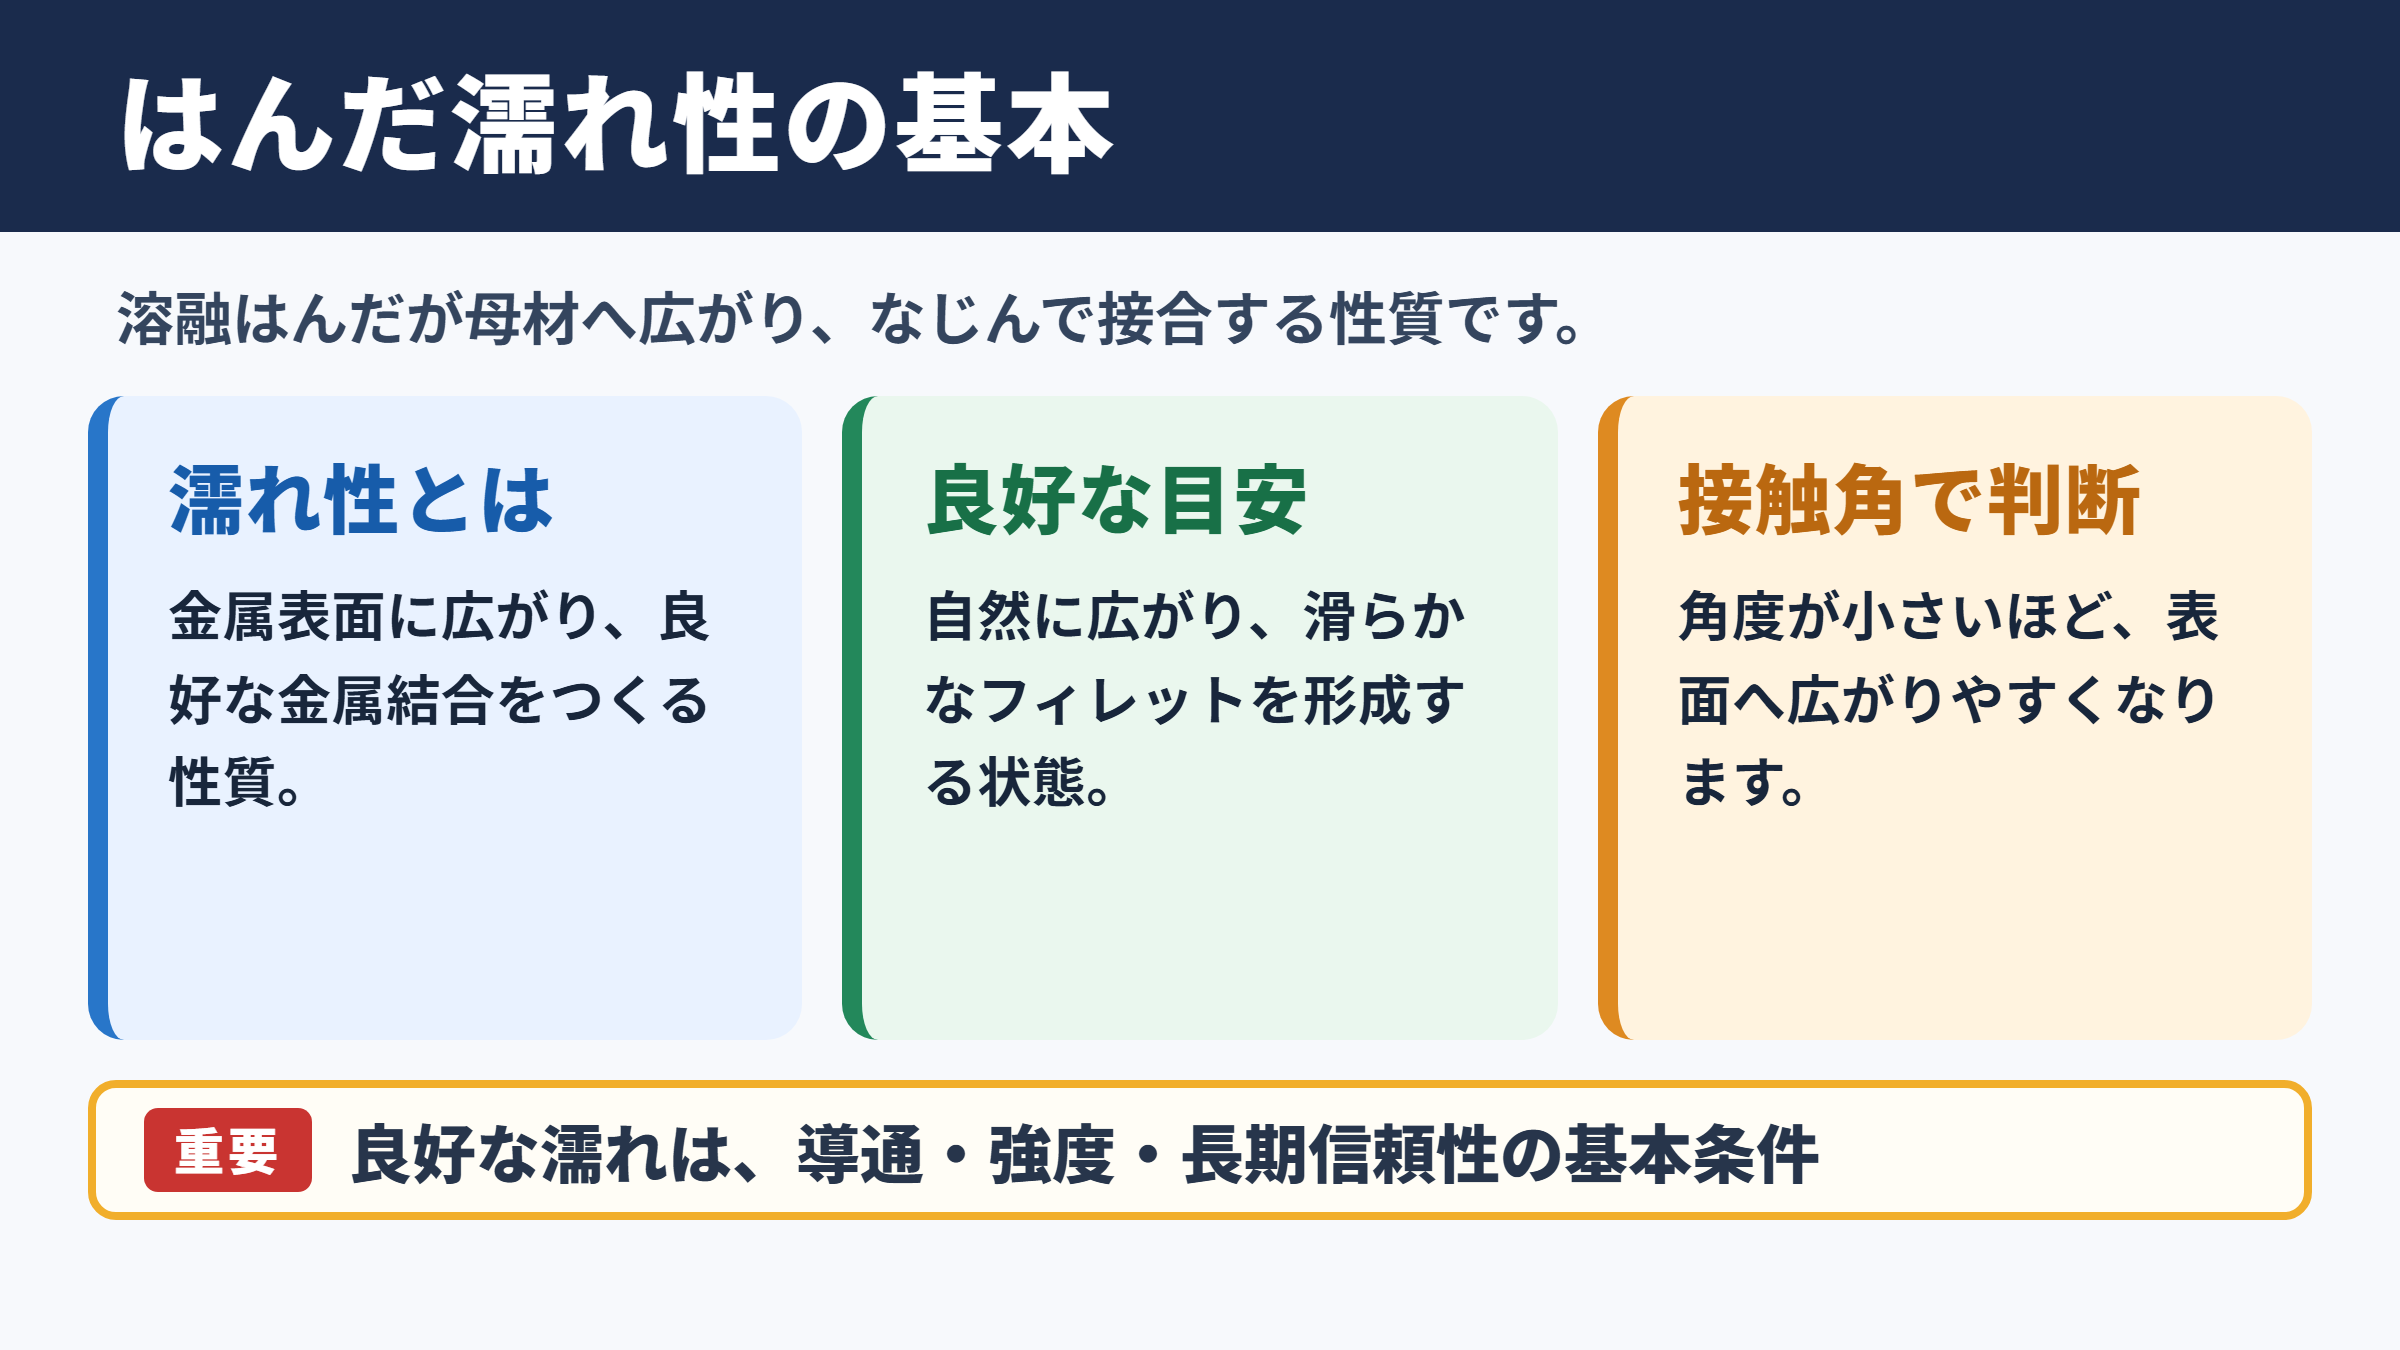
はんだの濡れ性とは、溶融したはんだが金属表面に広がり、なじんで接合する性質のことです。
単にはんだが付着している状態ではなく、母材表面との間に良好な金属結合が形成されているかが重要になります。
銅ランド、部品リード、端子などの表面に溶けたはんだが自然に広がり、滑らかなフィレットをつくる状態は、濡れ性が良好な目安です。
反対に、はんだが玉状のまま残る、部分的にしか広がらない、端子の根元まで回り込まない場合は、濡れ性が低下している可能性があります。
良好な濡れは、導通、機械的強度、長期信頼性を支える基本条件といえるでしょう。
ただし、見た目だけで接合品質をすべて断定することはできません。
断面観察や引張試験なども必要に応じて組み合わせ、目的に応じた評価を行う姿勢が大切です。
接触角と濡れ広がりの関係
濡れ性を考えるときは、接触角という考え方がよく用いられます。
接触角は、液体のはんだが固体表面に乗ったとき、表面との境界でつくる角度を指します。
一般に接触角が小さいほど、はんだは表面へ広がりやすく、濡れ性が高いと判断しやすくなります。
接触角が小さい状態は、溶融はんだが横方向へ広がりやすい状態です。
接触角が大きい状態は、はんだが丸まりやすく、母材とのなじみが不足している状態です。
ただし、実際の基板実装では、接触角だけで品質を決めるわけではありません。
ランド形状、端子のめっき、はんだペーストの印刷量、リフロー時の熱履歴も結果へ大きく関わります。
そのため、評価値を読む際には、試験片による基礎評価なのか、実製品に近い工程評価なのかを区別する必要があります。
数値は有用な判断材料ですが、現場条件と切り離して扱わないことがポイントです。
界面反応と金属間化合物の形成
はんだが良好に濡れる過程では、はんだと母材の界面で反応が起こります。
たとえば銅とすずを主成分とするはんだの組み合わせでは、界面付近に金属間化合物が形成されます。
この反応層は接合に必要なものですが、過度に厚くなると脆さにつながることがあります。
したがって、濡れ性の改善だけを目的に加熱時間をむやみに延ばす方法は適切ではありません。
濡れ性の良さは、はんだが広がる速さだけでは判断できません。
適正な温度と時間で界面反応を進め、十分な接合を得ながら過剰な反応を避けることが重要です。
部品端子にニッケルや金めっきが施されている場合も、界面反応の進み方は銅表面と異なります。
表面処理ごとの特徴を理解し、使用するフラックスやリフロープロファイルを選ぶ必要があります。
濡れ性を左右する材料条件
続いては、濡れ性を左右する材料条件を確認していきます。
はんだ合金の組成
はんだ合金の種類は、融点、流動性、濡れ広がり、接合部の強度に関係します。
現在の電子機器では、鉛を含まない鉛フリーはんだとして、すず、銀、銅を主成分とする合金が広く利用されています。
代表的な組成としては、すず銀銅系のはんだがあり、用途に合わせて銀や銅の比率が調整されます。
組成の違いによって溶融温度域やぬれ広がり方が変わるため、従来の鉛入りはんだから切り替える場合は工程条件の見直しが必要です。
使用する合金に合わない温度設定は、濡れ不良の大きな要因になります。
低温系のはんだを使う場合でも、単に設定温度を下げればよいわけではありません。
部品の耐熱性、基板の熱容量、フラックスの活性温度域を合わせて検討することが求められます。
| 確認項目 | 濡れ性への影響 | 確認の視点 |
|---|---|---|
| はんだ合金 | 融点や流動性が変化する | 採用合金に合う加熱条件か |
| 粒径 | 印刷性や溶融の安定性に影響する | パッド寸法と開口に適しているか |
| 酸化状態 | 表面反応が妨げられる | 保管期限と保管環境が適正か |
| フラックス | 酸化膜除去と表面保護を担う | 活性と残渣特性が用途に合うか |
フラックスの役割
フラックスは、金属表面にある酸化膜や汚れを除去し、溶融中の再酸化を抑えるための材料です。
はんだペーストでは、粉末状のはんだとフラックスが混ざり合っており、印刷からリフローまでの品質へ影響します。
母材がきれいに見えても、薄い酸化膜が残っていれば濡れ性は下がります。
この酸化膜を適切に還元、除去して、はんだと母材が反応しやすい面をつくることがフラックスの大切な働きです。
一方で、活性が高すぎるフラックスは、洗浄性や残渣による信頼性への配慮が必要になる場合があります。
濡れ性だけでなく、絶縁信頼性や腐食リスクも含めて選定することが重要です。
はんだペーストを開封後に長時間放置すると、フラックス特性が変化したり、粉末の酸化が進んだりするおそれがあります。
メーカーが示す保管温度、使用期限、常温復帰時間を守ることが品質の土台になります。
母材と表面処理の状態
基板ランドや部品端子の表面状態は、濡れ性に直接関係します。
銅表面は酸化しやすいため、基板には耐熱性や保存性を考慮した表面処理が施されます。
代表的な表面処理には、はんだレベラー、無電解ニッケル金、無電解すず、有機皮膜などがあります。
どの処理にも特徴があり、長期保管後の濡れ性、はんだ接合の安定性、コスト、接点用途への適性は異なります。
基板表面が変色している場合や、端子に指紋、油分、異物が付着している場合は、濡れ不良が発生しやすくなります。
外観上は小さな汚れでも、接合界面では大きな障害になることがあります。
受け入れ時には、基板の製造日、保管履歴、真空包装の状態、乾燥剤の有無などを確認すると安心です。
部品についても、長期在庫品や再利用部品では端子表面の酸化を意識する必要があります。
濡れ性試験と評価方法
続いては、濡れ性試験と評価方法を確認していきます。
濡れ広がり試験
濡れ広がり試験は、所定の金属板へはんだを載せ、加熱後の広がり方を確認する方法です。
試験片の面積、はんだの広がり径、残ったはんだの高さなどを測定し、濡れ性の傾向を評価します。
同じ量のはんだを用いた場合、広がり面積が大きく、はんだの高さが低いほど、濡れ性が良いと判断しやすくなります。
この方法は、はんだ合金やフラックス、表面処理の組み合わせを比較する際に役立ちます。
ただし、加熱温度や保持時間がわずかに変わるだけでも結果が変化するため、試験条件の統一が不可欠です。
比較試験では、材料以外の条件をそろえることが最も重要です。
評価結果を記録するときは、試験温度、加熱方式、試験片の材質、前処理、測定方法まで残しておくと、後から原因を追いやすくなります。
メニスコグラフ試験
メニスコグラフ試験は、端子などを溶融はんだへ浸せきし、濡れの過程で生じる力を時間とともに測定する方法です。
濡れ始めるまでの時間や、濡れた後の力の変化を見ることで、端子めっきやフラックスの性能を定量的に評価できます。
試験開始直後は、はんだの表面張力などにより負の方向の力が現れます。
その後、はんだが端子へ濡れ上がると、測定値が変化し、一定の濡れ状態へ近づきます。
評価では、ゼロクロス時間と呼ばれる基準点や、所定時間後の濡れ力を確認します。
ゼロクロス時間が長い場合は、酸化膜、めっき劣化、フラックス活性不足などを疑うきっかけになります。
メニスコグラフは、外観観察だけでは分かりにくい濡れの速さを比較できる点が特徴です。
部品のロット比較、保管条件の検討、新規材料の採用評価などに向いています。
外観検査と断面観察
量産現場では、はんだ接合部の外観検査が基本的な評価手段になります。
良好な接合部では、はんだがランドと端子に滑らかにつながり、必要な量のフィレットが形成されています。
ただし、光沢の有無だけを重視する判断は避けるべきでしょう。
鉛フリーはんだでは、合金の性質によって従来より光沢が弱く見えることもあります。
外観は、ぬれ広がり、はんだ量、ボイド、ブリッジ、位置ずれを総合的に見ることが大切です。
不良の再発が続く場合には、断面研磨と顕微鏡観察が有効です。
断面を見ることで、界面の接合状態、金属間化合物の厚み、ボイドの位置、クラックの有無を確認できます。
外観が問題なく見えても、内部に課題が隠れている場合があるため、信頼性要求の高い製品では工程監査と組み合わせるとよいでしょう。
濡れ不良の原因
続いては、濡れ不良の原因を確認していきます。
酸化と汚染の影響
濡れ不良の代表的な原因は、はんだ、ランド、端子表面に生じる酸化や汚染です。
金属は空気中の酸素や湿気の影響を受け、表面に酸化膜をつくります。
酸化膜は、はんだと母材が直接反応することを妨げるため、はんだが弾かれたように丸まる現象につながります。
油分、洗浄剤の残り、手指から付着した皮脂、粉じんなども接合の妨げになります。
濡れ不良が起きたときは、まず材料の品質だけを疑うのではなく、表面の清浄度と保管履歴を確認してください。
酸化や汚染は目視で分かりにくく、工程の小さな変化として現れる場合があります。
防止策としては、基板と部品を適正に保管し、不要な素手接触を避け、作業治具や搬送トレーを清潔に保つことが挙げられます。
保管期間が長い材料は、使用前に試し付けや濡れ性評価を行うと、量産での不具合を減らせます。
加熱条件と熱プロファイル
リフロー温度が不足すると、はんだが十分に溶融せず、フラックスも期待通りに働きません。
その結果、ランドや端子への濡れ広がりが足りず、未はんだや部分濡れが発生します。
反対に、温度を高くしすぎたり高温時間を長くしすぎたりすると、フラックスが早く消耗し、部品や基板へ熱負荷を与えるおそれがあります。
また、過度な加熱は酸化の進行や金属間化合物の成長にもつながります。
適正なピーク温度だけでなく、予熱、昇温速度、溶融時間まで含めた熱プロファイル管理が必要です。
大型部品と小型部品が混在する基板では、部品ごとの温度差が大きくなりやすい傾向があります。
熱電対を複数箇所へ取り付けて実測し、温まりにくい位置と過熱されやすい位置を把握すると対策しやすくなります。
印刷量と部品実装のばらつき
はんだペーストの印刷量が不足すれば、濡れ性が良くても十分なフィレットを形成できません。
逆に印刷量が多すぎると、ブリッジやはんだボール、部品浮きなどの不良が起こることがあります。
ステンシル開口の設計、版の清掃頻度、スキージ条件、印刷機の位置合わせは、濡れの見え方にも影響します。
チップ部品が片側だけ先に濡れると、表面張力の差により立ち上がる現象が起きることもあります。
このような現象では、濡れ性が低いのではなく、左右の濡れ方が不均一であることが問題になる場合があります。
部品実装後の位置ずれ、ランド設計の左右差、熱容量の違いなども確認対象です。
工程を一つずつ切り分けることで、濡れ不良に見える現象の本当の原因を見つけやすくなります。
濡れ性を改善する工程管理
続いては、濡れ性を改善する工程管理を確認していきます。
材料の保管と使用期限
はんだペーストは、推奨温度で保管し、使用前には指定された時間をかけて常温へ戻す必要があります。
冷えたまま開封すると結露が生じ、印刷性や濡れ性へ悪影響を及ぼす可能性があります。
常温復帰中に容器を開けないこと、使用後の残量管理を徹底することも基本です。
基板や部品についても、防湿包装の破損、長期保管、温湿度環境を記録すると、異常発生時の追跡がしやすくなります。
材料管理は地味な作業ですが、濡れ性の安定化に直結する予防策です。
ロットを混在させず、先入れ先出しを行い、期限が近い材料は事前評価を実施する運用が望まれます。
現場での判断に頼りすぎず、保管基準を見える化することが品質のばらつきを減らします。
フラックスと洗浄工程の見直し
フラックス選定では、対象となる表面処理、部品の酸化状態、加熱方式、無洗浄の可否を整理します。
濡れ性が不足するからといって、すぐに活性の強いフラックスへ変更する判断は慎重に行うべきです。
活性の変更は、残渣、絶縁抵抗、腐食、洗浄条件との関係にも影響します。
工程改善では、フラックスを変更する前に、表面酸化、加熱条件、印刷量、保管状態を確認することが近道です。
原因を特定せずに材料だけを変えると、別の不良を招く可能性があります。
洗浄工程がある場合は、洗浄液の濃度、温度、乾燥状態、洗浄後の再汚染にも注意が必要です。
洗浄不足だけでなく、洗浄後の取り扱いが不適切であることも、次工程の濡れ不良につながります。
検査データの活用
濡れ不良の改善では、目視での印象だけではなく、工程データを蓄積して比較することが有効です。
印刷検査の結果、リフロー炉の温度ログ、外観検査画像、不良発生位置、材料ロットを関連付けて管理します。
特定の部品や基板位置に不良が集中するなら、部品端子、ランド設計、熱分布などに絞り込みやすくなります。
特定の日や時間帯に不良が増える場合は、印刷機の清掃間隔、ペーストの使用時間、室温や湿度の変化も確認候補です。
改善後は、一時的に不良が減っただけで完了とせず、複数ロットで再現性を確認します。
安定した工程条件を標準書へ反映し、作業者間の差を減らすことが重要でしょう。
はんだの濡れ性のまとめ
はんだの濡れ性は、溶融したはんだが金属表面へ広がり、良好な接合をつくる性質を指します。
濡れ性が不足すると、未はんだ、部分濡れ、接合強度不足、導通不良などにつながる可能性があります。
評価では、濡れ広がり試験、メニスコグラフ試験、外観検査、断面観察などを目的に応じて使い分けます。
原因としては、酸化、汚染、フラックスの劣化、温度条件の不適合、印刷量のばらつき、表面処理の状態が代表的です。
材料、表面、熱、印刷、検査のすべてを一連の工程として管理することが、安定したはんだ付けにつながります。
不良が出た場合は、はんだそのものだけに原因を限定せず、材料の保管履歴から実装条件、検査結果まで順に確認してください。
原因を正しく切り分け、適切な条件へ整えることで、濡れ性と製品品質の両方を改善しやすくなります。