3σ(シグマ)の不良率とは?計算方法や早見表も!(標準偏差:正規分布:品質管理:統計など)
品質管理では、製品のばらつきを数値で把握し、不良が発生する可能性を予測することが欠かせません。
その際によく用いられる考え方が、標準偏差と正規分布を基礎とする3σです。
3σの不良率を理解すると、規格値の設定、工程能力の評価、検査基準の見直しまで、判断の根拠を持ちやすくなります。
この記事では3σの意味、不良率の計算方法、早見表、品質管理に活用する際の注意点をわかりやすく解説します。
3σの不良率の意味
それではまず3σの不良率について解説していきます。
3σが示すばらつきの範囲
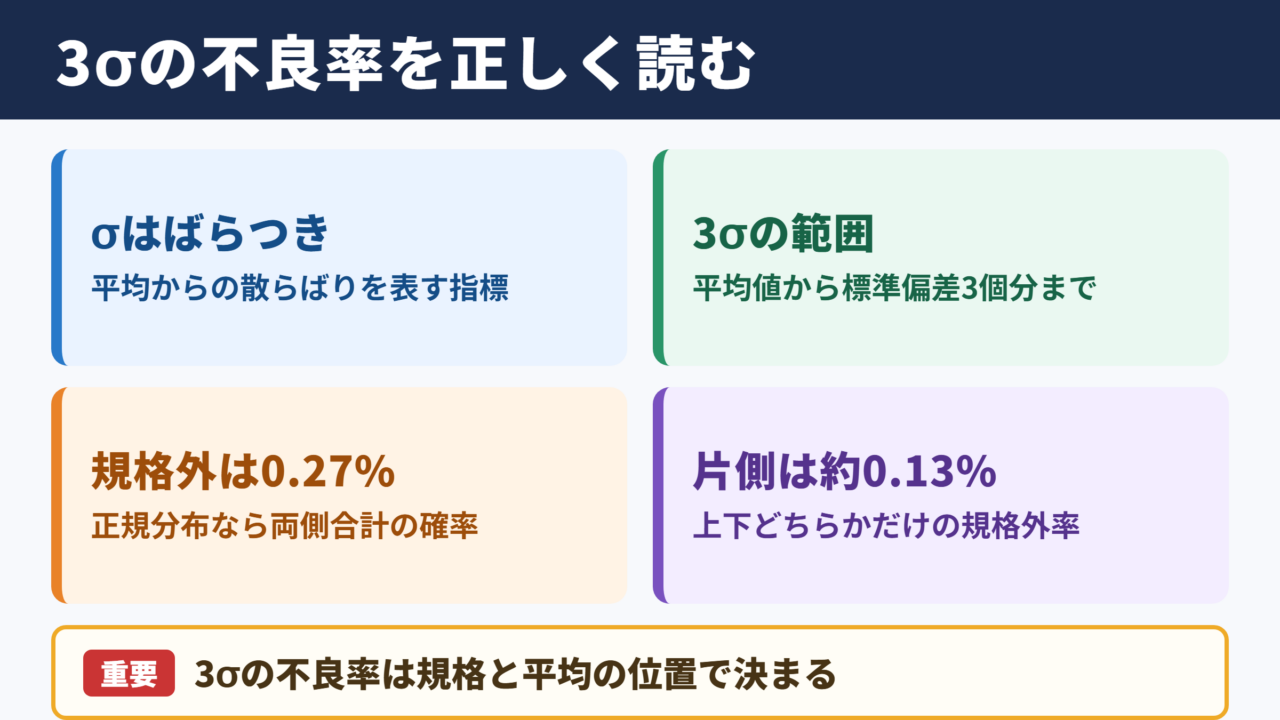
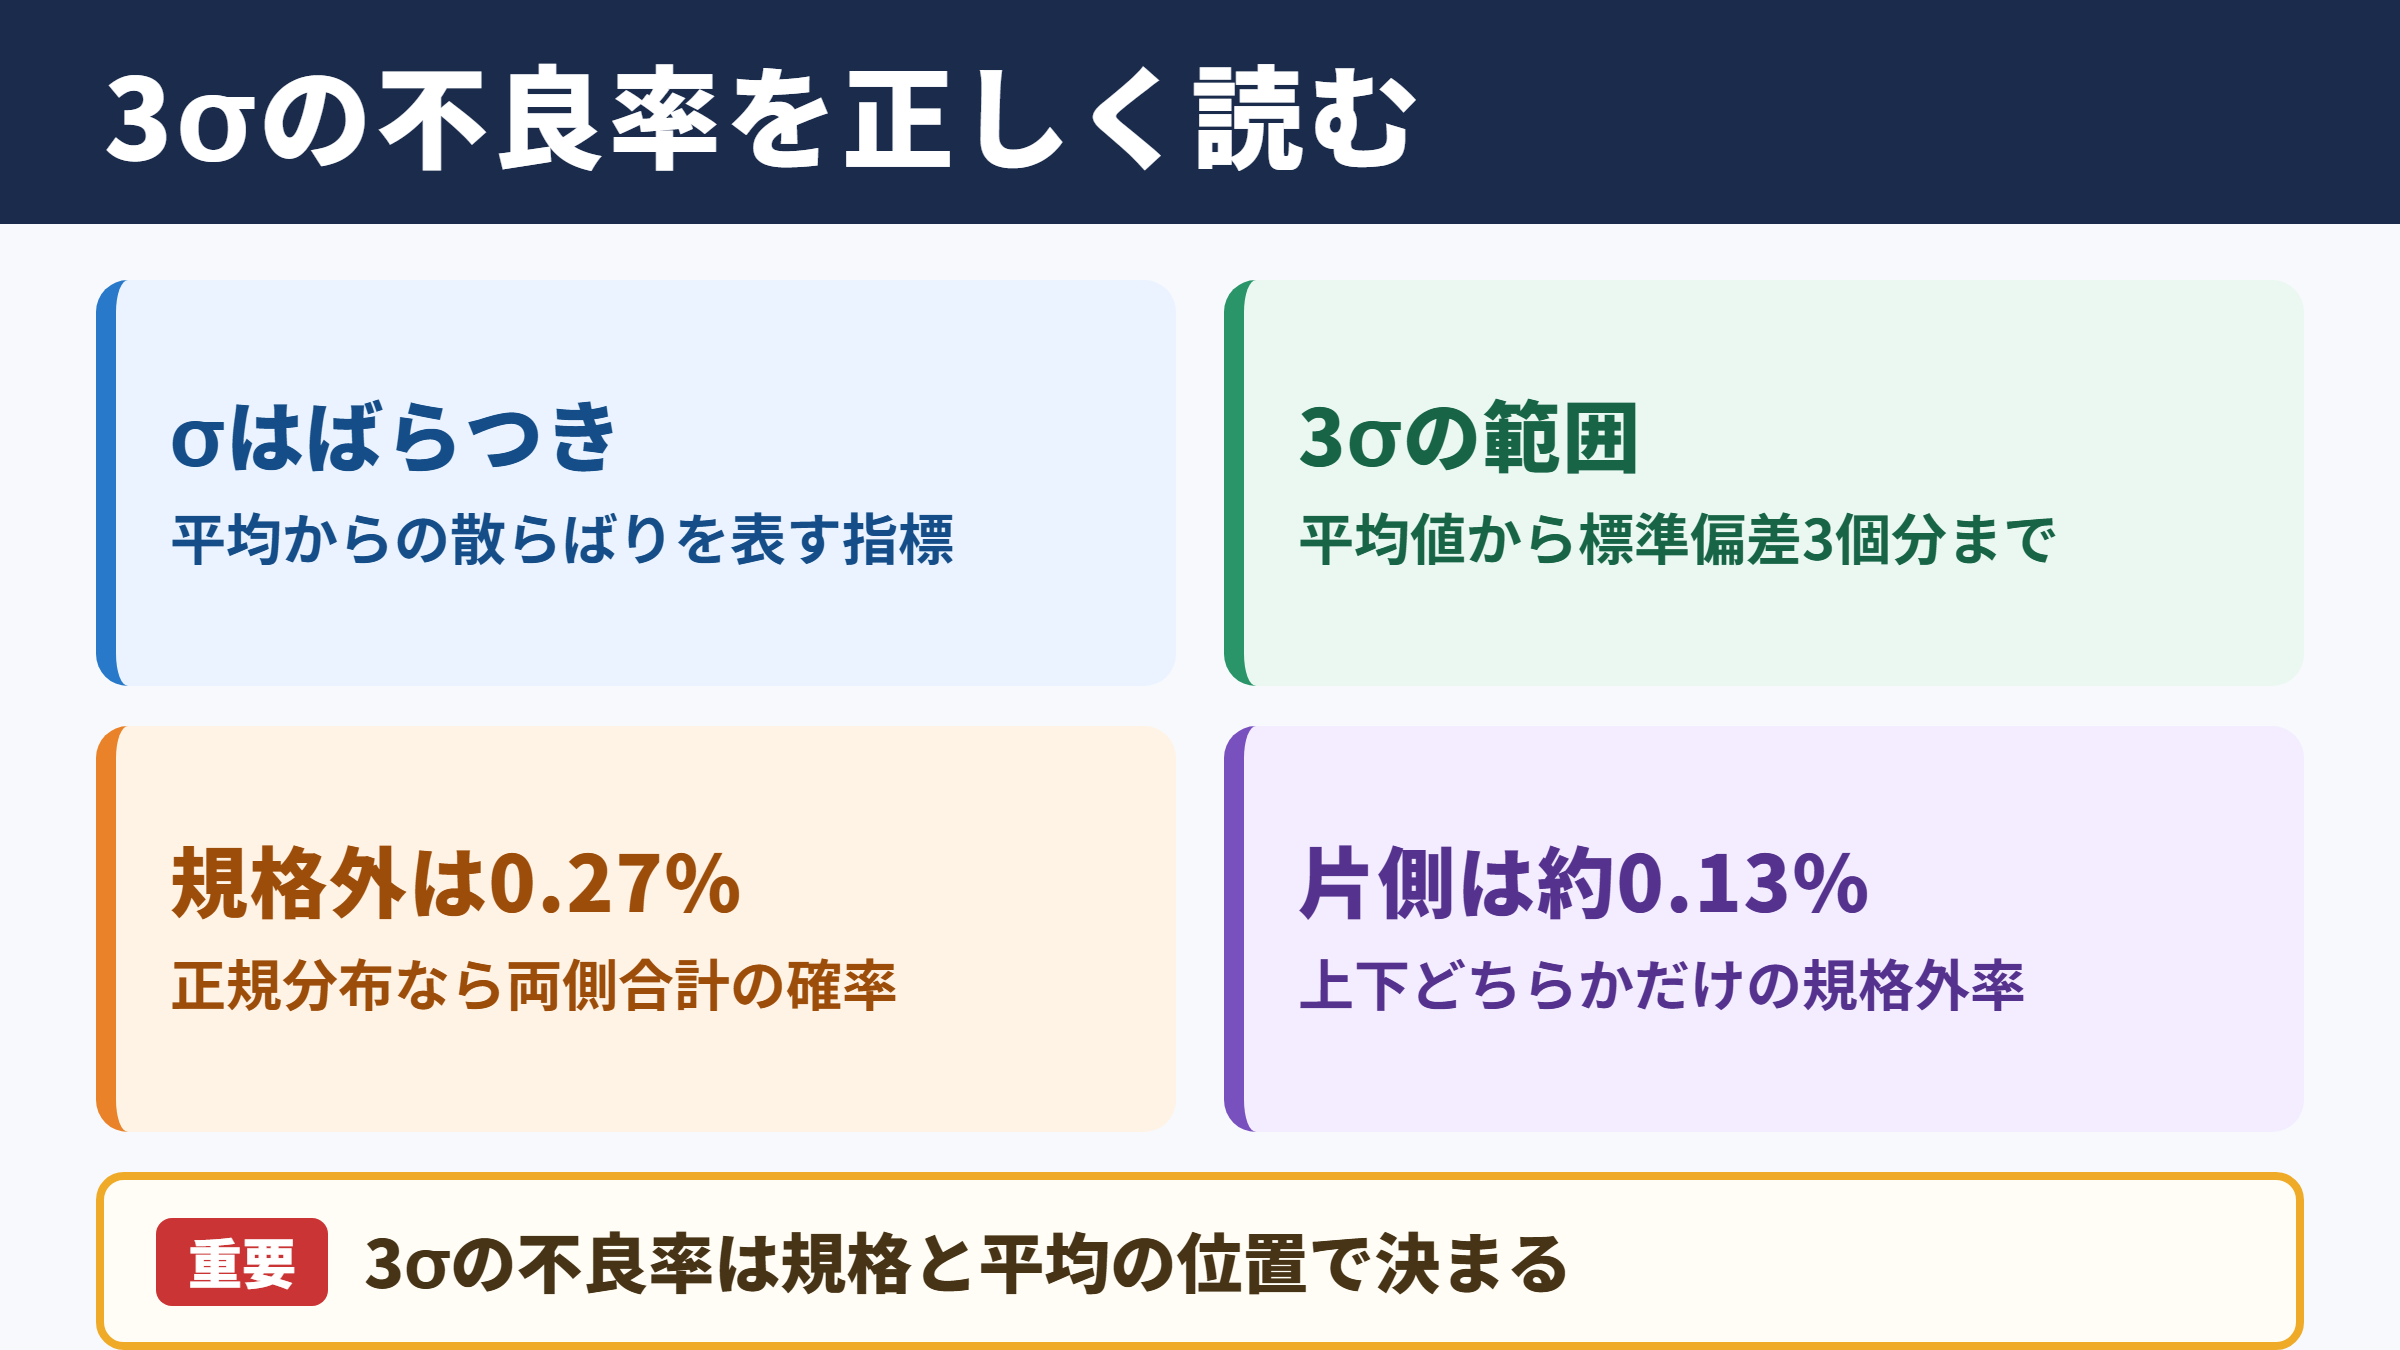
σはシグマと読み、統計では標準偏差を表す記号です。
標準偏差とは、データが平均値からどの程度散らばっているかを示す指標になります。
たとえば部品の直径を複数回測定したとき、測定値が平均値の近くに集中していれば標準偏差は小さくなります。
反対に、測定値の広がりが大きければ標準偏差も大きくなります。
3σは平均値から標準偏差の3倍まで離れた範囲を意味します。
正規分布を前提にすると、平均値の周囲にあるプラス3σからマイナス3σまでの範囲には、全体のおよそ99.73パーセントが収まります。
つまり範囲の外側に出る確率は、両側を合計して約0.27パーセントです。
3σは、平均値から標準偏差3個分までの管理範囲を表します。
正規分布であれば、範囲外となる確率は約0.27パーセントです。
不良率と規格外率の関係
3σの不良率は、厳密には規格値と平均値の位置関係によって変わります。
平均値を中心として、上限規格と下限規格がちょうどプラス3σとマイナス3σに置かれている場合、規格外率は約0.27パーセントとなります。
これは1,000個を生産すると約2.7個、100万個では約2,700個が規格外になる見込みという意味です。
ただし、現場で発生する不良には、材料の傷、設備停止、組付けミス、外観不良など、正規分布だけでは説明できない要因も含まれます。
そのため3σの数値は、すべての不良を完全に予言する値ではありません。
工程の寸法ばらつきや重量ばらつきなど、連続値として測定できる特性を評価するための目安と考えるとよいでしょう。
片側不良と両側不良の違い
3σの不良率を読むときは、片側だけに規格外が出るのか、上下の両側に出るのかを区別する必要があります。
平均値から上側に3σ離れた位置を超える確率は、約0.135パーセントです。
下側も同じなら、両側を合計して約0.27パーセントになります。
たとえば最低強度だけが決められている製品では、下限規格を下回る片側不良が主な問題です。
一方で、穴径や軸径のように上限と下限の双方がある寸法では、両側不良として考える場面が多いでしょう。
片側規格か両側規格かを確認せずに早見表を使うと、見込み不良数を半分または2倍に誤解するおそれがあります。
標準偏差と正規分布の基礎
続いては標準偏差と正規分布の基礎を確認していきます。
平均値から見る工程の中心
平均値は、測定した値を合計して測定回数で割った代表値です。
品質管理では、平均値が規格の中央付近にあるかを最初に確認します。
ばらつきが小さくても、平均値が上限規格に寄りすぎていれば、わずかな変動で上側の規格外が増えるためです。
逆に平均値が下限規格に近ければ、下側不良の危険が高まります。
工程が安定しているかを見極めるには、平均値だけでなく、標準偏差と組み合わせて判断することが重要です。
平均値は工程の位置、標準偏差は工程の広がりを示すものと整理すると理解しやすくなります。
正規分布の特徴
正規分布は、平均値を中心に左右対称の山形となる確率分布です。
多くの小さな要因が重なって生じる寸法誤差や測定誤差では、正規分布に近い形が見られることがあります。
正規分布では、平均値からの距離を標準偏差で表すことで、異なる単位のデータでもばらつきを比較できます。
代表的な割合は、プラスマイナス1σに約68.27パーセント、プラスマイナス2σに約95.45パーセント、プラスマイナス3σに約99.73パーセントです。
この規則があるため、工程データから標準偏差を求めれば、規格外となる確率を推定できます。
| 範囲 | 範囲内の割合 | 範囲外の割合 | 品質管理での見方 |
|---|---|---|---|
| プラスマイナス1σ | 約68.27パーセント | 約31.73パーセント | 日常的なばらつきの中心部分 |
| プラスマイナス2σ | 約95.45パーセント | 約4.55パーセント | 注意が必要になり始める範囲 |
| プラスマイナス3σ | 約99.73パーセント | 約0.27パーセント | 一般的な統計上の管理目安 |
| プラスマイナス4σ | 約99.9937パーセント | 約0.0063パーセント | 高い安定性が求められる工程 |
| プラスマイナス6σ | ほぼ100パーセント | 極めて小さい値 | 高度な改善活動の指標 |
正規分布を前提にしにくいケース
すべてのデータが正規分布に従うわけではありません。
測定値が一方向に偏る、二つの山がある、外れ値が多いといった場合は、単純に3σの早見表を当てはめると判断を誤ることがあります。
たとえば複数の設備で加工した製品を一つにまとめると、設備ごとの中心値の違いにより、分布が二峰性になることがあります。
また、測定器の分解能が粗い場合や、検査値が上限で打ち切られている場合も、分布形状はゆがみやすいでしょう。
ヒストグラムと管理図を確認し、工程が安定していることを確かめてから統計的な不良率を使うことが大切です。
3σ不良率の計算方法
続いては3σ不良率の計算方法を確認していきます。
標準偏差の求め方
標準偏差を求めるには、まず対象となる製品の測定値を集め、平均値を算出します。
次に各測定値と平均値との差を求め、その差を二乗します。
二乗値の合計を測定数で割り、最後に平方根を取ると標準偏差が得られます。
実務では、測定したデータが母集団の一部であることが多いため、標本標準偏差を用いるのが一般的です。
平均値は、全測定値の合計を測定回数で割って求めます。
標本標準偏差は、各測定値と平均値の差を二乗して合計し、測定回数から1を引いた数で割り、その平方根を取る計算です。
表計算ソフトでは、平均値はAVERAGE関数、標本標準偏差はSTDEV.S関数で求められます。
計算式を手作業で扱うよりも、測定データを記録し、関数で再現性のある集計を行うほうが効率的です。
規格値を使ったZ値の算出
不良率をより正確に計算するには、規格値までの距離を標準偏差で割ったZ値を求めます。
上限規格に対するZ値は、上限規格から平均値を引き、その値を標準偏差で割ります。
下限規格に対するZ値は、平均値から下限規格を引き、その値を標準偏差で割ります。
計算結果が3であれば、規格値までの距離が3σある状態です。
工程の中心が規格中央からずれている場合、上側と下側のZ値は異なります。
このときは、小さいほうのZ値が不良発生リスクを左右します。
上限側のZ値は、上限規格値から平均値を引き、標準偏差で割ります。
下限側のZ値は、平均値から下限規格値を引き、標準偏差で割ります。
両側規格では、それぞれの片側不良率を求めて合計します。
具体例による不良数の計算
たとえばある部品の規格が10.00ミリメートルを中心にプラスマイナス0.15ミリメートルで、平均値が10.00ミリメートル、標準偏差が0.05ミリメートルとします。
上限規格までの距離は0.15ミリメートルであり、標準偏差の3倍に相当します。
下限規格までの距離も同じため、この工程は中央に位置する3σ水準です。
正規分布であれば、両側の規格外率は約0.27パーセントと見込まれます。
月産10,000個なら、統計上は約27個の規格外が発生する可能性があります。
ただしこれは予測値であり、実際の不良数が毎月ぴったり27個になるという意味ではありません。
工程の変化、測定誤差、ロット差によって結果は変動します。
不良率は確率として読み、実績値と並べて管理することが重要です。
3σ不良率の早見表
続いては3σ不良率の早見表を確認していきます。
片側規格における早見表
片側規格では、平均値から規格値まで何σ離れているかによって、規格外となる確率が決まります。
以下の数値は正規分布を前提とした代表的な目安です。
| 規格値までの距離 | 片側不良率 | 100万個当たりの不良見込み | 評価の目安 |
|---|---|---|---|
| 1σ | 約15.87パーセント | 約158,700個 | 規格に近く改善が必要な状態 |
| 1.5σ | 約6.68パーセント | 約66,800個 | ばらつきまたは中心ずれが大きい状態 |
| 2σ | 約2.28パーセント | 約22,800個 | 不良リスクが目立つ状態 |
| 2.5σ | 約0.62パーセント | 約6,200個 | 継続改善を検討する水準 |
| 3σ | 約0.135パーセント | 約1,350個 | 片側では一定の安定性がある状態 |
| 3.5σ | 約0.023パーセント | 約230個 | 高い工程安定性が期待できる状態 |
| 4σ | 約0.0032パーセント | 約32個 | 厳しい品質要求にも対応しやすい状態 |
両側規格における早見表
上下限が平均値から同じ距離にある両側規格では、片側不良率を2倍して全体の規格外率を見積もります。
たとえば3σでは片側約0.135パーセントであり、両側合計は約0.27パーセントです。
| 規格値までの距離 | 両側不良率 | 100万個当たりの不良見込み | 範囲内の割合 |
|---|---|---|---|
| 1σ | 約31.73パーセント | 約317,300個 | 約68.27パーセント |
| 2σ | 約4.55パーセント | 約45,500個 | 約95.45パーセント |
| 3σ | 約0.27パーセント | 約2,700個 | 約99.73パーセント |
| 4σ | 約0.0063パーセント | 約63個 | 約99.9937パーセント |
| 5σ | 約0.000057パーセント | 約0.57個 | 約99.999943パーセント |
早見表は便利ですが、工程平均が規格の中央にある場合に限ってそのまま使える数値です。
平均値が片側に寄っている場合は、近いほうの規格値までの距離で評価する必要があります。
早見表を使う際の注意点
早見表の不良率は、工程が安定し、測定値が正規分布に近いことを前提にしています。
設備条件を変更した直後、材料ロットが混在している時期、作業者による差が大きい工程では、予測値と実績値が離れる場合があります。
また、検査工程で不良を選別している場合、出荷不良率と工程内不良率は同じではありません。
不良率を評価するときは、どの時点の不良を対象にしているかを明確にしましょう。
統計上の規格外率と、顧客へ流出する不良率は別の指標として扱うことが必要です。
3σの早見表は、工程能力を素早く把握するための目安です。
実際の品質判断では、平均値のずれ、分布形状、測定の信頼性、実績不良率も合わせて確認します。
工程能力指数と品質管理
続いては工程能力指数と品質管理を確認していきます。
CpとCpkの違い
工程能力指数には、代表的なものとしてCpとCpkがあります。
Cpは規格幅に対して工程のばらつきがどれほど小さいかを示す指数です。
一方のCpkは、ばらつきに加えて工程の中心ずれも考慮します。
平均値が規格中央にある場合はCpとCpkが近い値になります。
平均値が上限または下限に寄るほど、CpkはCpより小さくなります。
そのため、実務で不良リスクを評価するときは、CpだけでなくCpkを確認することが大切です。
Cpは、上限規格値と下限規格値の差を、標準偏差の6倍で割って求めます。
Cpkは、平均値から上限規格値までの距離と、平均値から下限規格値までの距離をそれぞれ標準偏差の3倍で割り、小さいほうを採用します。
3σ水準とCpkの目安
工程平均が規格の中央にあり、上下限規格までの距離が3σであれば、Cpkはおおむね1.00となります。
この状態では統計上、両側の規格外率が約0.27パーセントと見込まれます。
一般にCpkが1.00未満の場合は、工程ばらつきが規格幅に対して大きいか、工程の中心が規格の片側へ寄っている可能性があります。
Cpkが1.33以上であれば、規格までにある程度の余裕を持つ工程と判断されることが多いでしょう。
ただし必要な水準は製品の重要度や業界基準によって異なります。
安全性に直結する部品、医療関連部品、精密機器の部品では、より高い工程能力が求められることがあります。
管理図による継続監視
工程能力指数は、一定期間のデータを集計して工程を評価するのに役立ちます。
一方で、日々の変化を把握するには管理図が有効です。
管理図では、中心線と管理限界線を使って、偶然のばらつきと異常原因による変動を区別します。
測定値が管理限界を超えた場合や、連続して一方向へ偏る場合は、設備摩耗、材料変化、治具のずれなどを確認する必要があります。
規格内であっても工程が不安定なら、将来の不良につながる可能性があります。
規格判定だけで終わらせず、管理図で工程の兆候を捉えることが予防的な品質管理につながります。
不良率を下げる改善の視点
続いては不良率を下げる改善の視点を確認していきます。
ばらつきを小さくする対策
3σの不良率を改善する基本は、標準偏差を小さくすることです。
加工条件のばらつき、工具摩耗、設備の温度変化、治具の固定不良、測定方法の違いなどを洗い出します。
原因ごとに条件を標準化し、再現性を高めることで工程の広がりを抑えやすくなります。
たとえば切削加工では、工具交換の基準を明確にする、加工前の暖機運転を定める、クランプ条件を統一するといった対策が考えられます。
改善前後で標準偏差を比較し、数値で効果を確認することが重要です。
平均値を規格中央へ近づける対策
標準偏差が同じでも、平均値を規格中央へ近づけるだけで規格外率が下がる場合があります。
特に片側の規格値に近い工程では、わずかな中心ずれが不良率を大きく左右します。
設備の補正値、金型の調整値、加工プログラム、原材料の設定値を見直し、狙い値を適正化します。
ただし、規格の中央を機械的に狙うだけでは不十分な場合もあります。
後工程での変化や組立時のはめあいを考慮し、機能上もっとも安定する目標値を設定する視点も必要でしょう。
ばらつきの削減と中心合わせを同時に進めることが、不良率低減への近道です。
測定システムを見直す視点
測定値に信頼性がなければ、標準偏差や不良率の計算も正確になりません。
測定器の校正状態、分解能、測定者ごとの差、測定手順、測定位置を確認します。
測定器のばらつきが大きいと、実際の製品ばらつきよりも標準偏差が大きく見えることがあります。
その結果、工程能力を必要以上に低く評価することになりかねません。
逆に測定方法が規格外を捉えにくい場合は、見かけ上の不良率が低く見えるおそれがあります。
品質管理では、製品工程だけでなく、測定工程も管理対象として扱うことが大切です。
不良率の改善は、選別を増やすことだけでは実現しません。
工程のばらつきを減らし、平均値を適切な位置へ整え、測定の信頼性を高める取り組みが重要です。
3σ不良率のまとめ
3σは標準偏差の3倍を表し、正規分布を前提とした場合、平均値のプラスマイナス3σの範囲には約99.73パーセントのデータが収まります。
上下限規格が平均値からそれぞれ3σの位置にあるとき、両側の不良率は約0.27パーセント、100万個当たりでは約2,700個が目安です。
片側規格の場合は約0.135パーセントとなるため、規格の種類を区別して計算する必要があります。
実務では、標準偏差だけでなく、平均値のずれ、正規分布への適合、測定器の信頼性、工程の安定性を確認しましょう。
3σの不良率は品質を数字で捉える出発点になります。
早見表や工程能力指数、管理図を組み合わせ、工程のばらつきを継続的に改善することが、安定した品質と不良削減につながります。