静電塗装が向いている素材は?特徴も解説!(金属・樹脂:導電性・非導電性:適用範囲・向き不向きなど)
静電塗装は、塗料に電気的な性質を与え、接地された被塗物へ引き寄せるように付着させる塗装方法です。
均一な膜厚を作りやすく、塗料の使用量や作業時間の削減にもつながるため、工業製品の量産工程で広く採用されています。
ただし、静電気を利用する仕組み上、どの素材にも同じ条件で適するわけではありません。
金属のような導電性素材は得意分野ですが、樹脂、木材、ガラス、複合材などは導電性や表面状態、形状に応じた前処理が必要になります。
素材ごとの向き不向きを理解すれば、塗装不良、膜厚不足、塗料の無駄を抑えながら、品質と生産性を両立しやすくなるでしょう。
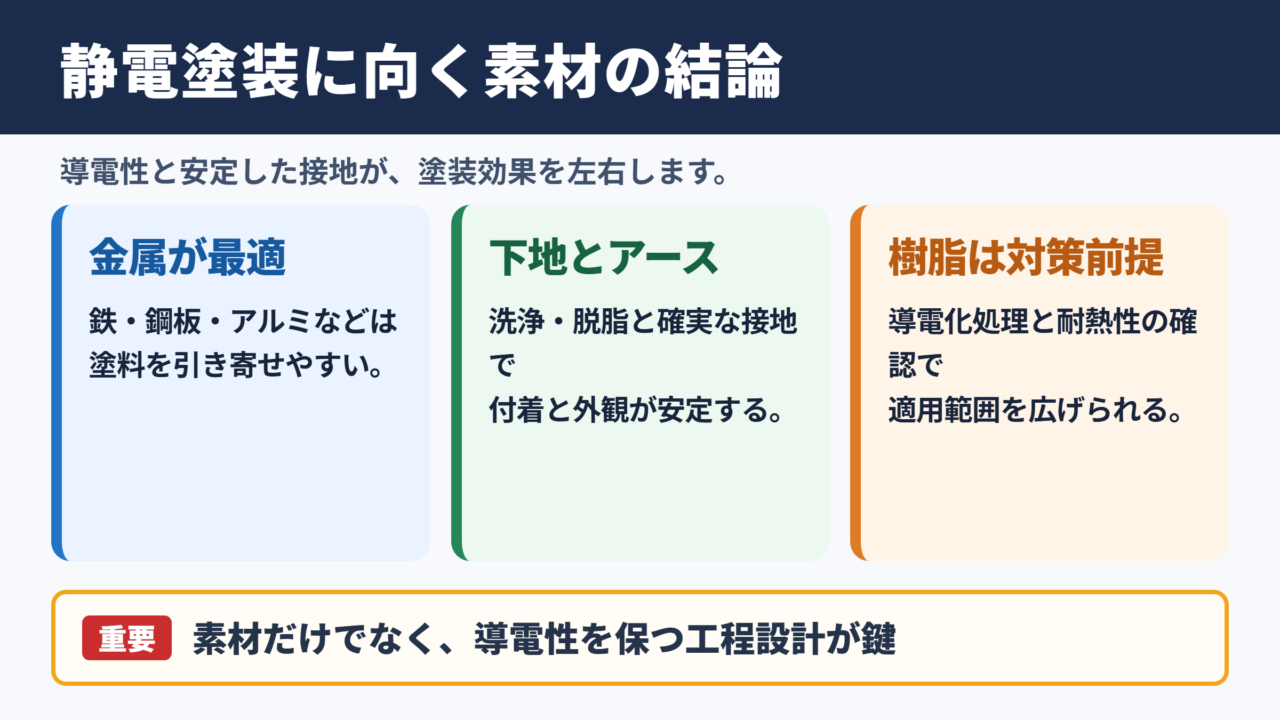
静電塗装に向く素材の結論
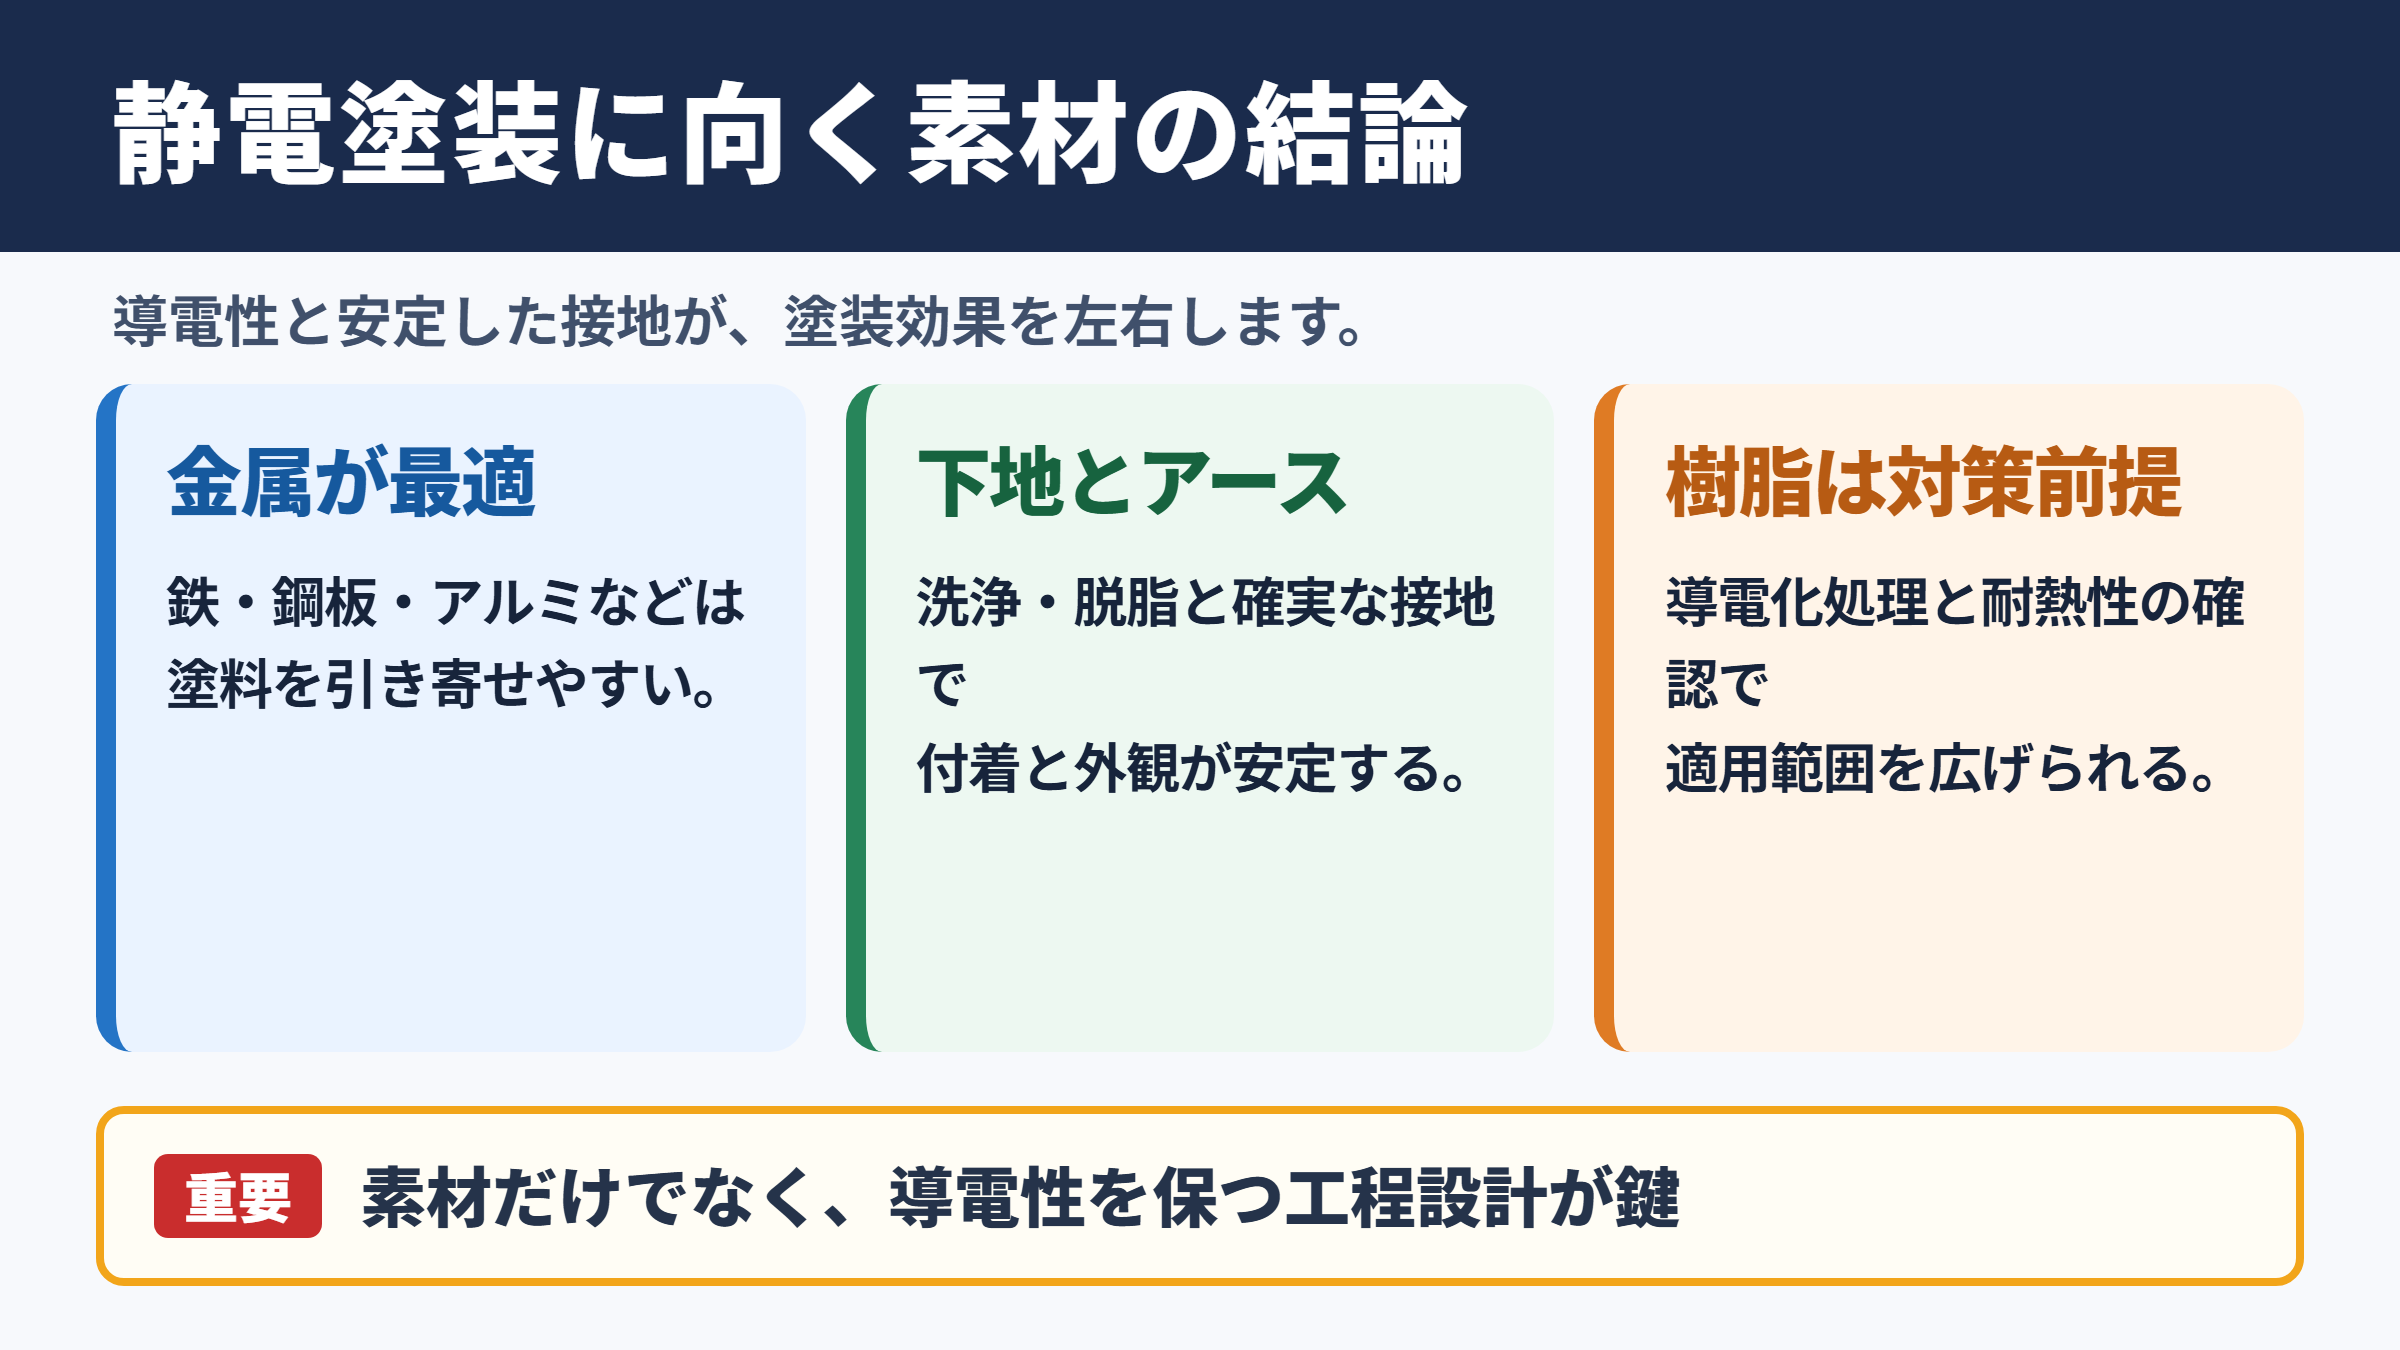
それではまず静電塗装に向いている素材と、適用時に重視したい条件について解説していきます。
金属は静電塗装との相性が高い素材
静電塗装に最も向いているのは、鉄、鋼板、ステンレス、アルミニウム、亜鉛めっき鋼板などの金属素材です。
金属は電気を通しやすい導電性素材であり、適切にアースを接続すると被塗物側に電荷が逃げやすくなります。
その結果、帯電した塗料粒子が金属表面に引き寄せられ、平面だけでなく角部や側面にも回り込みやすくなります。
安定して接地できる金属製品は、静電塗装の効果を引き出しやすい代表的な対象です。
自動車部品、建築金物、家電の筐体、事務機器、農業機械、鋼製家具、配電盤、金属棚などでは、液体塗装と粉体塗装の両方で静電方式が活用されています。
ただし、金属であっても油分、さび、酸化皮膜、絶縁性の汚れが残っていると電気的な状態が不安定になり、付着性や外観に影響します。
素材が金属であることだけで判断せず、洗浄、脱脂、化成処理、研磨、乾燥まで含めて工程を整えることが重要です。
樹脂は導電化や下地処理で適用範囲が広がる素材
ABS、ポリカーボネート、ポリプロピレン、ナイロン、アクリルなどの樹脂は、一般的に電気を通しにくい非導電性素材です。
そのままでは被塗物側に十分な電荷が流れず、金属と同じ感覚で静電塗装を行うと、塗料が付きにくい、膜厚がそろわない、表面へ戻って飛散するなどの問題が起こりやすくなります。
一方で、導電性プライマーを塗る、導電剤を含む樹脂を使う、導電性フィラーを混ぜる、湿度を調整するなどの対策により、静電塗装を適用できるケースは増えています。
非導電性樹脂は不向きと決めつけるのではなく、導電化処理の可否と耐熱性を確認することが大切です。
特に自動車のバンパーや内外装部品、家電カバー、通信機器の外装などでは、樹脂への塗装品質が製品価値を左右します。
樹脂は熱による変形、溶剤によるクラック、離型剤の残留にも注意が必要です。
塗装方法を決める際は、静電特性だけでなく、塗料種類と乾燥温度の組み合わせも確認しましょう。
素材別の適性を判断するための一覧
静電塗装の適性は、導電性だけでなく、耐熱性、表面形状、アースの取りやすさ、前処理のしやすさにも左右されます。
代表的な素材を比較すると、次のように整理できます。
| 素材 | 導電性 | 静電塗装の適性 | 主な注意点 |
|---|---|---|---|
| 鉄、鋼板 | 高い | 非常に高い | 脱脂、さび除去、確実なアース |
| ステンレス | 高い | 高い | 表面汚れと塗膜密着性の確認 |
| アルミニウム | 高い | 高い | 酸化皮膜への前処理 |
| 亜鉛めっき鋼板 | 高い | 高い | 化成処理と乾燥条件 |
| 導電性樹脂 | 中程度 | 条件付きで高い | 導電剤の分散、アース接続 |
| 一般樹脂 | 低い | 条件付き | 導電性プライマー、湿度管理 |
| 木材 | 低い | 条件付き | 含水率、導電下地、表面の毛羽立ち |
| ガラス | 低い | 条件付き | 導電下地と密着性の確保 |
静電塗装の基本条件は、塗料を帯電させること、被塗物へ安定してアースを取ること、塗装環境を一定に保つことです。
素材が導電性であれば有利ですが、非導電性素材でも下地処理によって適用できる場合があります。
静電塗装の仕組みと特徴
続いては静電塗装の仕組みと、一般的な吹き付け塗装との違いを確認していきます。
帯電した塗料が被塗物へ引き寄せられる原理
静電塗装では、スプレーガンの先端で液体塗料や粉体塗料に高電圧をかけ、塗料粒子を帯電させます。
被塗物はアースへ接続されるため、塗料粒子は電気的な力によって対象物の表面へ移動します。
この作用により、単に空気圧で塗料を押し出す方式よりも、塗料が対象物へ吸い寄せられる状態を作れます。
平らな面に均一な塗膜を形成しやすい点に加え、部品の側面や裏側の一部にも塗料が届きやすくなる点が特徴です。
ただし、深い箱形状の内側、細いパイプの奥、入り組んだ凹部では、電気力線の影響で塗料が入りにくい場合があります。
これはファラデーケージ効果と呼ばれ、静電塗装の設計時に考慮したい現象です。
静電塗装では、塗料粒子が帯びる電荷と、接地された被塗物との電気的な引力を利用します。
塗料の吐出量、印加電圧、ガンと被塗物の距離、アース状態をそろえることで、膜厚の安定につながります。
塗着効率を高めやすいメリット
静電塗装の大きな利点は、塗料が空中へ飛散する割合を抑え、被塗物へ付着する割合を高めやすいことです。
この割合は塗着効率と呼ばれ、材料費、清掃負担、排気処理、作業環境に影響します。
塗着効率が上がるほど、同じ製品数を塗装するための塗料使用量を減らしやすくなります。
特に同一形状の金属部品を連続生産するラインでは、条件を標準化しやすく、品質のばらつきを抑えやすいでしょう。
また、塗装作業者の技量だけに依存しにくく、ロボット塗装や自動搬送設備との組み合わせにも適しています。
一方、部品ごとに材質や形状が大きく異なる少量多品種の現場では、電圧、吐出量、ガン距離を細かく調整する必要があります。
膜厚と外観を左右する条件
静電塗装は便利な方法ですが、電圧を高くすれば常に良い仕上がりになるわけではありません。
電圧が過剰な場合、塗料が角部へ集中しすぎたり、凹部へ入りにくくなったり、逆電離による表面不良が起こったりすることがあります。
液体塗装では粘度、希釈率、霧化状態、塗装距離、乾燥条件も膜厚に影響します。
粉体塗装では粉体の粒度、回収粉の管理、焼付温度、焼付時間が外観と耐久性を左右します。
静電気の設定だけではなく、塗料、設備、前処理、乾燥条件を一つの工程として管理する視点が必要です。
金属素材への適用範囲
続いては金属素材へ静電塗装を適用する際の範囲と、素材別の留意点を確認していきます。
鉄と鋼板における前処理の重要性
鉄や一般鋼材は導電性が高く、静電塗装に適した素材です。
建築部材、架台、鋼製家具、産業機械のフレーム、金属ケースなど、幅広い製品で使われています。
ただし、鉄は腐食しやすいため、塗装前の脱脂、ショットブラスト、リン酸亜鉛処理などが塗膜寿命に大きく関わります。
油分や水分が残った状態で塗装すると、はじき、ピンホール、密着不良、早期のさびにつながる可能性があります。
静電塗装の付着性が高くても、下地が弱ければ製品全体の耐久性は確保できません。
アルミニウムとステンレスの表面管理
アルミニウムとステンレスも導電性を持つため、静電塗装の対象にしやすい素材です。
しかし、両者は表面に安定した酸化皮膜を形成しやすく、塗料との密着性を確保するには適切な表面処理が欠かせません。
アルミニウムでは脱脂後に化成皮膜処理を行い、塗料が密着しやすい状態を作る方法が一般的です。
ステンレスでは研磨材、指紋、切削油、保護フィルムの粘着剤などが残りやすいため、洗浄管理が重要になります。
見た目がきれいな金属表面でも、塗装にとっては汚れや密着阻害物が残っている場合があります。
複雑形状の金属部品における塗り回り
金属製であっても、形状が複雑になるほど静電塗装の条件設定は難しくなります。
鋭いエッジ、狭い隙間、深い凹部、内面を持つ箱形部品では、塗料が付きやすい部分と付きにくい部分が生じます。
角部は電界が集中しやすく、膜厚が過剰になりやすい場所です。
反対に凹部や奥まった部分は、塗料粒子が進入しにくく、膜厚不足になりやすいでしょう。
複雑形状の部品では、ガンの向きだけでなく、印加電圧を下げる、吐出量を抑える、複数方向から塗るといった調整が有効です。
治具による接地位置も、塗着状態を左右する確認項目です。
樹脂と非導電性素材への対応
続いては樹脂や非導電性素材に静電塗装を行うための対応方法を確認していきます。
導電性プライマーによる下地形成
一般的な樹脂は電気抵抗が高く、アースを接続しても表面まで電気的な作用が届きにくい傾向があります。
そこで用いられるのが、導電性を持たせたプライマーです。
カーボン系材料などを含む導電性プライマーを下塗りすると、表面に電荷を逃がす経路を作りやすくなります。
その上から静電塗装を行えば、塗料の引き寄せ効果を得やすくなります。
導電性プライマーは、非導電性樹脂を静電塗装の対象へ近づけるための重要な工程です。
ただし、プライマーの膜厚が不均一だったり、乾燥が不十分だったりすると、上塗りの仕上がりに影響します。
素材別に異なる耐熱性と耐溶剤性
樹脂製品へ塗装する場合、導電性だけでなく、塗料や乾燥条件に耐えられるかを確認する必要があります。
粉体塗装は焼付工程を伴うため、比較的高い温度に耐えられる樹脂でなければ変形や物性低下の危険があります。
液体塗装では、塗料に含まれる溶剤が樹脂表面へ影響し、白化、割れ、膨潤を起こすことがあります。
ポリプロピレンやポリエチレンのように表面エネルギーが低い樹脂は、塗料が密着しにくい点にも注意が必要です。
火炎処理、プラズマ処理、コロナ処理、プライマー塗布などを組み合わせ、密着性を補う方法が検討されます。
木材とガラスにおける条件付きの適用
木材やガラスは非導電性であり、静電塗装をそのまま適用するには工夫が必要です。
木材は含水率によって電気的な状態が変わりやすく、乾燥状態がばらつくと塗料の付き方にも差が出ます。
導電性の下塗りを施し、含水率と表面の平滑性を管理すれば、家具や建材で静電塗装を活用できる場合があります。
ガラスは表面が滑らかなため、塗料の密着性と導電化処理の両方を確認することが必要です。
非導電性素材では、塗料を付けることよりも、安定して付着させ続けられる工程を作ることが課題になります。
樹脂、木材、ガラスへの静電塗装では、導電性プライマー、表面改質、温湿度管理、塗料選定を組み合わせます。
試作で良好に見えても量産時に再現できるとは限らないため、材料ロットや季節差も含めて評価しましょう。
塗料種類と設備選定のポイント
続いては静電塗装で使用する塗料の種類と、設備選定で確認したいポイントを解説していきます。
液体静電塗装の適用場面
液体静電塗装は、溶剤系、水性、二液型などの液体塗料を霧化して塗布する方法です。
色替えへの対応や、光沢、メタリック、意匠性の高い仕上げを求める製品に適しています。
自動車部品、家電、金属製品、建材などでは、外観品質と生産効率のバランスを取りながら採用されています。
液体塗料は粘度や導電率の影響を受けるため、希釈率と温度管理が欠かせません。
水性塗料を扱う場合は、塗料供給系や静電ガンの絶縁管理にも配慮が必要になります。
粉体静電塗装の適用場面
粉体塗装は、微細な粉末状の塗料を帯電させ、被塗物へ付着させた後に焼き付ける方式です。
溶剤をほとんど使わないため、揮発性有機化合物の排出低減を意識する現場で選ばれやすい方法です。
金属家具、フェンス、工具、家電部品、建設機械部品など、耐久性が求められる金属製品に向いています。
粉体静電塗装は金属との相性がよく、耐食性や厚膜形成を重視する製品で強みを発揮します。
一方、焼付炉が必要であり、熱に弱い樹脂や大型製品には導入しにくい場合があります。
ガン、アース、塗装ブースの確認項目
静電塗装設備の性能は、静電ガンだけで決まりません。
被塗物をつるす治具、搬送コンベヤ、アース配線、塗装ブースの換気、温湿度、回収装置まで含めて総合的に確認する必要があります。
特にアース不良は、塗着効率の低下だけでなく、作業安全や設備トラブルにも関わります。
ハンガーや治具に塗膜が積み重なると導通が悪くなるため、定期的な清掃や剥離作業が欠かせません。
| 確認項目 | 主な目的 | 不十分な場合の影響 |
|---|---|---|
| アース接続 | 電荷を安定して逃がす | 付着不良、膜厚ばらつき |
| ガン距離 | 適正な霧化と塗着 | たれ、ざらつき、飛散 |
| 印加電圧 | 電気的な引力を調整 | 凹部不良、逆電離 |
| 温湿度 | 帯電状態と乾燥を安定化 | 外観不良、付着変動 |
| 治具の清掃 | 導通の維持 | 接地不良、品質低下 |
設備導入前には、代表ワークだけでなく、最も塗りにくい形状、最小部品、最大部品、異なる材料ロットで試験します。
量産に近い条件で膜厚、密着性、耐食性、外観を評価することが重要です。
品質管理と安全対策
続いては静電塗装の品質を維持し、安全に運用するための管理項目を確認していきます。
膜厚測定と密着性試験
静電塗装では、塗料が付着しているように見えても、必要な膜厚を満たしていない場合があります。
金属製品では電磁式や渦電流式の膜厚計を用い、複数箇所を測定して塗膜の均一性を確認します。
樹脂や特殊な下地では、超音波式など、対象物に合った測定方法を選ぶ必要があります。
密着性はクロスカット試験、碁盤目試験、曲げ試験などで評価されます。
膜厚だけでなく、密着性、硬度、光沢、色差、耐食性を組み合わせて確認することが品質管理の基本です。
前処理不良を防ぐ管理方法
塗装不良の原因は、塗装ガンの設定ではなく、前処理工程にあることも少なくありません。
脱脂槽の濃度や温度、洗浄水の状態、乾燥炉の条件、製品に触れる手袋の汚れまで、細かな要素が外観へ影響します。
油分によるはじき、異物によるブツ、洗浄不足による密着不良は、完成後の補修コストを増やします。
前処理の記録を残し、異常が起きたときに塗装条件と切り分けられるようにしておくと、原因究明が速くなります。
静電気設備における作業安全
静電塗装では高電圧を扱うため、感電、着火、火災、粉じん爆発などのリスクを理解した運用が必要です。
可燃性の溶剤を使う液体塗装では、換気設備、防爆仕様、静電気対策、火気管理が特に重要です。
粉体塗装でも粉じんが蓄積すると危険性が高まるため、回収装置や清掃手順を整備します。
安全対策は品質対策と切り離せず、確実なアースと日常点検が両方の基盤になります。
静電塗装では、塗装対象、治具、搬送設備、作業者の周辺環境まで含めて静電気を管理します。
設備メーカーの取扱説明書、社内安全基準、関連する法令や規格を確認し、定期点検を続けることが必要です。
静電塗装に向く素材のまとめ
静電塗装は、鉄、鋼板、ステンレス、アルミニウムなど、安定してアースを取れる導電性の金属素材に特に向いています。
金属製品では塗着効率、膜厚の均一性、生産性を高めやすく、液体塗装と粉体塗装のどちらでも活用しやすい方法です。
一般的な樹脂、木材、ガラスなどの非導電性素材は、そのままでは塗料が付きにくいことがあります。
ただし、導電性プライマー、表面改質、導電性材料、温湿度管理を組み合わせれば、適用範囲を広げられるでしょう。
素材選定では導電性だけを見るのではなく、耐熱性、耐溶剤性、表面処理、製品形状、治具によるアース、必要な塗膜性能まで確認することが重要です。
静電塗装の向き不向きは、素材そのものと工程設計の両方で決まります。
事前に試験塗装を行い、膜厚、密着性、外観、安全性を評価したうえで条件を標準化すれば、安定した高品質な塗装工程につながります。