静電塗装は、塗料に電気的な力を利用してワークへ引き寄せる塗装方法です。
塗着効率を高めやすく、複雑な形状にも塗料が回り込みやすいため、金属製品や部品、建材など幅広い分野で活用されています。
ただし、スプレーガンの操作だけで仕上がる作業ではありません。
前処理、アース接続、塗装環境、乾燥と硬化までを一連の工程として管理することが、安定した塗膜づくりにつながります。
この記事では、静電塗装の基本的なやり方から設備の確認ポイント、失敗を防ぐ手順までをわかりやすく解説します。
静電塗装の基本的な方法
それではまず、静電塗装の方法と全体の流れについて解説していきます。
静電気で塗料を引き寄せる仕組み
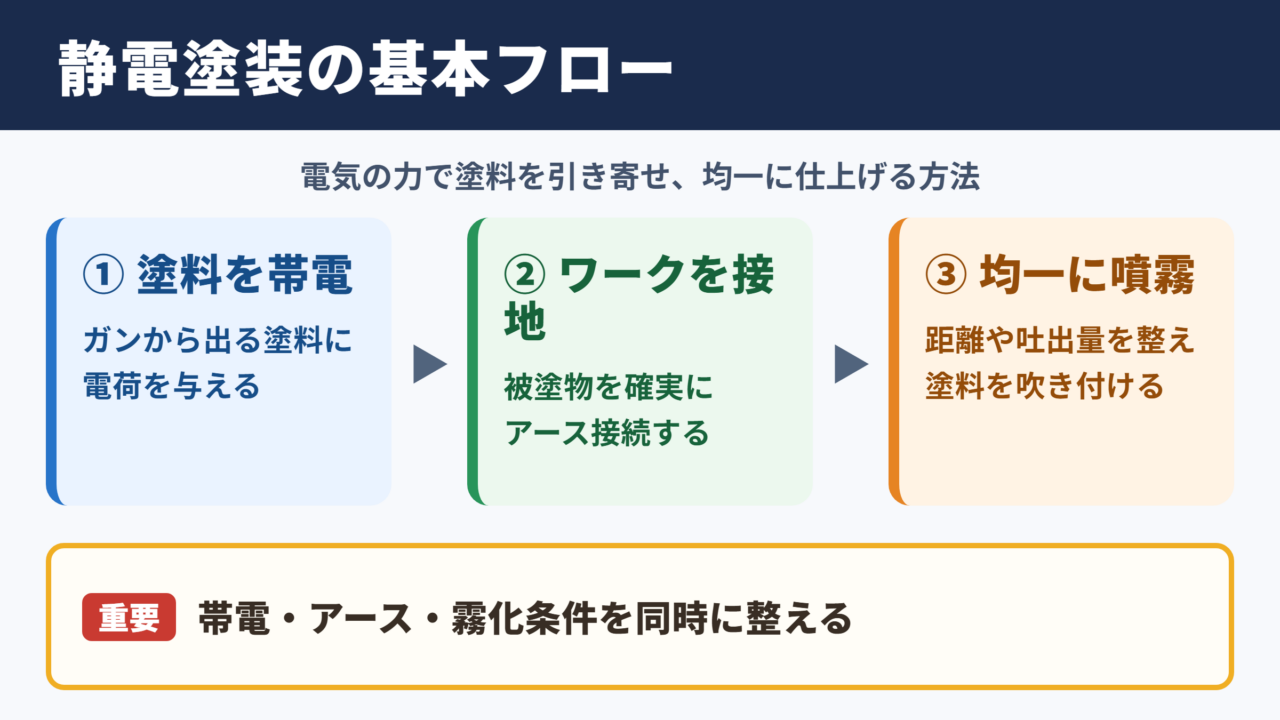
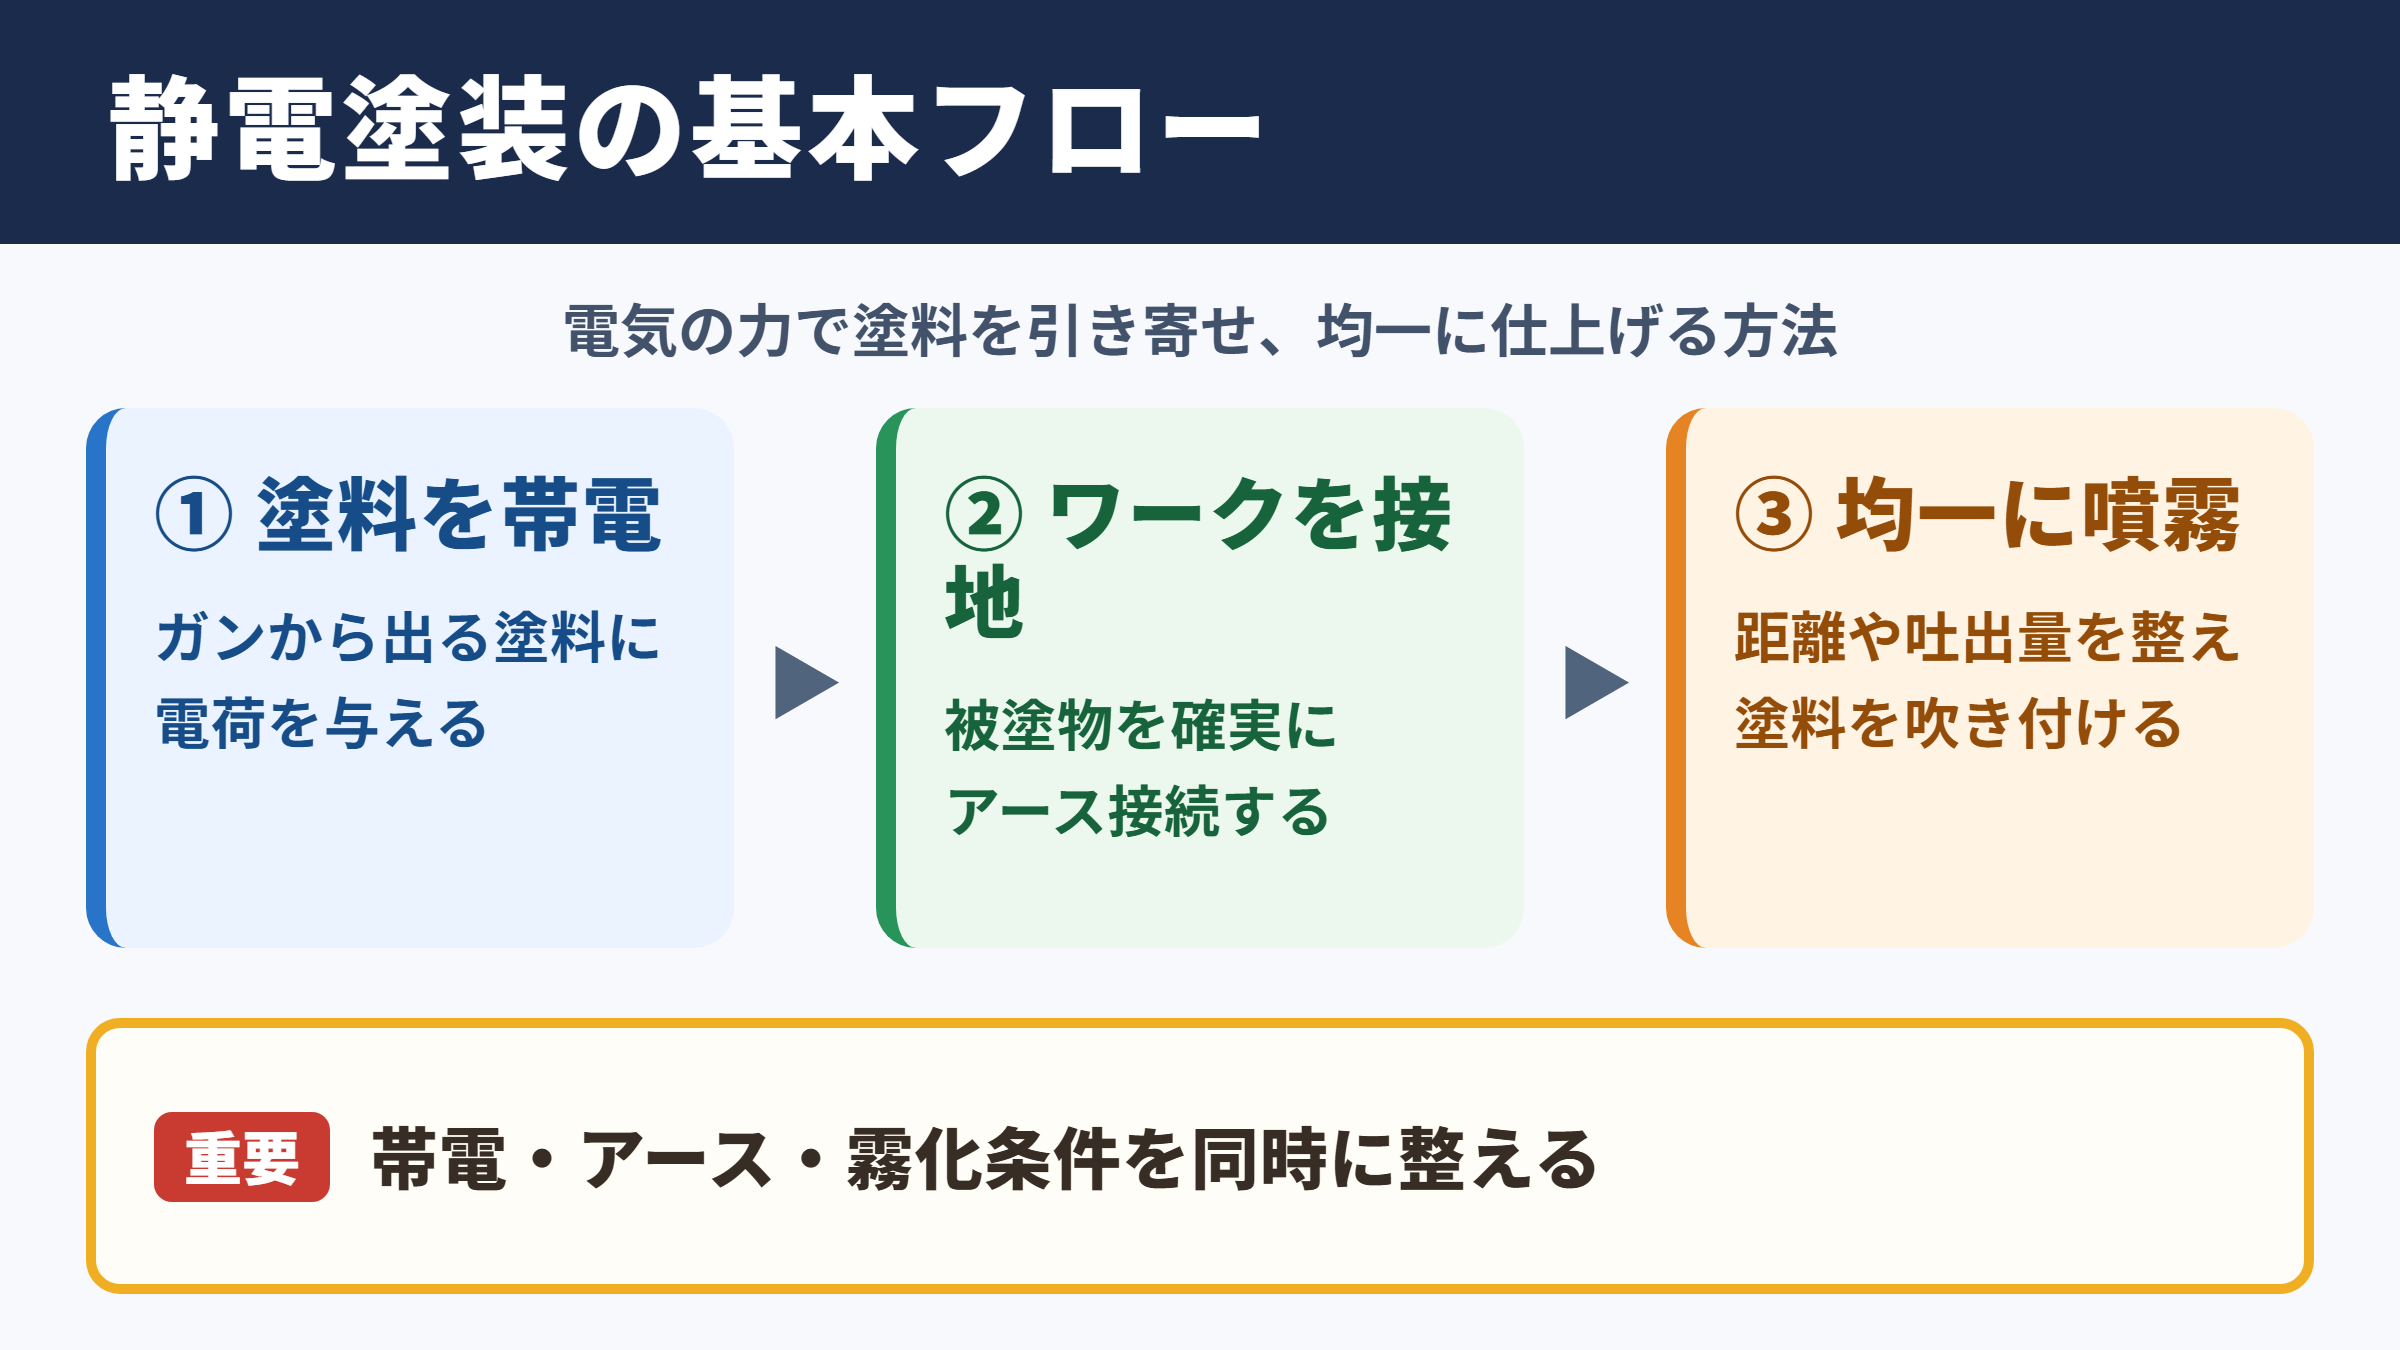
静電塗装では、スプレーガンから噴霧する塗料粒子に電荷を与え、アース接続した被塗物へ塗料を引き寄せます。
多くの設備では、ガン側の塗料に負の電荷を与え、接地された金属ワーク側へ塗料が移動する仕組みです。
空気の勢いだけで塗料を当てる一般的なスプレー塗装と比べると、塗料がワークに吸い寄せられる力を利用できる点が大きな特徴です。
この働きによって、正面だけでなく側面や奥まった部分にも塗料が届きやすくなります。
ただし、電気の力だけで塗料が完全に回り込むわけではありません。
ワークの形状、ガンとの距離、塗料の吐出量、湿度、アースの状態によって仕上がりは大きく変わります。
静電塗装の基本は、帯電した塗料を、確実にアースされた被塗物へ向けて均一に噴霧することです。
塗料の霧化状態と電気的な条件を同時に整えることが重要になります。
静電塗装に向いている被塗物
静電塗装は、電気を通しやすく、アースを確実に取りやすい金属製品と相性のよい方法です。
鉄、ステンレス、アルミニウム、亜鉛めっき鋼板などは、適切な前処理と接地を行えば安定した塗装を進めやすいでしょう。
自動車部品、農機具、産業機械のフレーム、ロッカー、棚、家電外装などで採用される理由もここにあります。
一方で、木材、樹脂、ゴムなどの絶縁性が高い素材では、通常のままでは十分なアース効果を得にくい場合があります。
導電性プライマーの使用や、湿度管理、専用治具の採用などが必要になることもあります。
素材だけで判断せず、製品の形状や吊り方まで含めて工程を設計する姿勢が大切です。
静電塗装で得られる主なメリット
静電塗装の代表的なメリットは、塗料の利用効率を高めやすいことです。
飛散した塗料の一部が被塗物へ引き寄せられるため、条件が整えばロスの抑制につながります。
塗膜を均一にしやすく、塗り重ね回数の調整にも役立つことは、品質面での利点といえます。
また、複雑な形状の製品では、手作業だけでは塗りにくい側面や角部への到達性を補いやすくなります。
とはいえ、静電塗装なら必ず高品質になるわけではありません。
アース不良、過度な高電圧、ガン距離の不適切さがあると、逆にムラ、はじき、肌荒れ、たれの原因になります。
静電塗装の効果を引き出す鍵は、高電圧の設定値だけではありません。
被塗物の導通、清浄度、ガン操作、塗装ブースの換気をそろえて管理することが、再現性の高い仕上がりにつながります。
前処理と塗装環境の整備
続いては、塗装前に行う前処理と作業環境の整備を確認していきます。
脱脂と異物除去の重要性
塗装前処理で最初に確認したいのは、油分、ほこり、指紋、水分、研磨粉などの汚れです。
表面にわずかな油膜が残っているだけでも、塗料が密着しにくくなり、はじきや浮き、早期の剥離を招くことがあります。
洗浄剤による脱脂、水洗、乾燥、エアブローを工程に組み込み、ワーク表面を清潔な状態へ整えます。
エアブローには、水分や油分を含みにくい清浄な圧縮空気を使うことも欠かせません。
目に見えない汚れほど塗膜不良につながりやすいため、作業者の感覚だけに頼らない管理が求められます。
ロットごとの外観確認や、洗浄液の濃度管理も有効です。
下地処理と表面状態の確認
錆がある鉄材、旧塗膜が劣化した部材、溶接焼けが残る製品では、脱脂だけで塗装へ進めません。
ケレン、研磨、ブラスト、化成処理などを行い、塗料が密着しやすい下地をつくります。
金属素材では、リン酸亜鉛処理やクロメート代替処理などの化成皮膜が、防錆性と密着性の向上に役立つことがあります。
処理方法は塗料の種類と素材によって変わるため、使用する塗料メーカーの仕様を確認することが重要です。
表面が滑らかすぎる場合は、適切な足付けによって密着力を確保する選択肢もあります。
反対に、粗すぎる表面は塗料の吸い込みや凹凸の目立ちにつながるため、仕上げ用途に合わせた調整が必要でしょう。
温度と湿度と換気の管理
塗装ブースの温度と湿度は、塗料の粘度、霧化状態、乾燥速度、静電気の働きに影響します。
湿度が極端に高い環境では、結露や水分による塗膜不良が起こりやすくなります。
一方で、乾燥しすぎた環境では、粉じんが舞いやすくなったり、不要な静電気が発生したりすることがあります。
塗装条件は、塗料の仕様書に示された温度と湿度の範囲内で管理することが基本です。
換気設備についても、単ににおいを外へ出すための設備ではありません。
有機溶剤を使う塗装では、火災や健康被害を防ぐため、局所排気、送風、防爆仕様の確認などが必要になります。
前処理が不十分な状態で塗料だけを厚くしても、密着不良は解決しません。
塗膜の品質は、塗る直前の表面状態で大きく左右されます。
スプレーガンとアース接続の準備
続いては、静電スプレーガンの準備とアース接続のポイントを確認していきます。
静電スプレーガンの点検項目
静電スプレーガンを使用する前には、ノズル、ニードル、エアキャップ、ホース、電源ケーブルに異常がないかを確認します。
ノズル周辺に塗料が固着していると、パターンが乱れ、局所的な厚塗りやざらつきにつながります。
塗料フィルターの詰まりも、吐出量の変動を招く原因です。
ガンの洗浄は、塗料の種類に合った洗浄液を使い、部品を傷めない手順で行います。
高電圧を扱う設備では、絶縁部の汚れや傷も見逃せません。
絶縁性能が低下すると、電圧が安定しなかったり、意図しない放電が起こったりするおそれがあります。
アース接続の正しい考え方
静電塗装においてアース接続は、塗料を引き付けるための基本条件です。
ワークを吊るすフック、ハンガー、コンベヤー、治具まで含めて導通しているかを確認します。
塗料や錆がフックに積み重なると、金属同士が接触しているように見えても、十分な導通を得られない場合があります。
アースはつながっているかではなく、低い抵抗で安定してつながっているかを確認する必要があります。
接地抵抗の管理基準は設備仕様や法令、社内ルールによって異なるため、現場で定められた基準値に従いましょう。
作業者自身も、帯電を防ぐために導電性の床、導電靴、適切な接地環境を整えることが重要です。
ワークの導通確認では、接地端子からワーク表面までの抵抗を測定します。
測定値が大きい場合は、吊り具の塗膜付着、錆、接触面の汚れ、配線のゆるみを順に点検します。
電圧と吐出量の初期設定
静電スプレーガンの電圧は、高ければよいというものではありません。
電圧を上げすぎると、塗料が近づきすぎた場所へ集中し、角部で塗膜が厚くなったり、反発によって仕上がりが不安定になったりします。
塗料の吐出量が多すぎる場合も、帯電しきれない大きな粒子が増え、たれや肌荒れの原因になります。
まずは塗料メーカーや設備メーカーが示す推奨範囲を出発点にし、小さなテストピースで調整します。
ガン距離、エア圧、吐出量、高電圧を一度に変えると原因を追いにくくなります。
一項目ずつ変更し、塗膜の外観と膜厚を記録する方法が実務的です。
静電塗装では、アース不良のまま電圧を上げて調整しないことが大切です。
最初に導通を確保し、その後にガン条件を合わせる順序を守りましょう。
静電塗装のやり方と作業手順
続いては、現場で行う静電塗装のやり方と基本手順を確認していきます。
塗料の調合と粘度調整
塗料は、使用前に十分に攪拌し、顔料や樹脂成分を均一な状態にします。
二液型塗料では、主剤と硬化剤の配合比を正確に守ることが欠かせません。
配合を誤ると、硬化不足、密着不良、光沢低下などが起こる可能性があります。
必要に応じてシンナーを加え、指定された粘度へ調整します。
粘度は塗料の霧化性と膜厚を左右する重要な条件なので、粘度カップや粘度計を使って数値で確認すると安心です。
調合後は、異物やダマを除くために適切なメッシュのフィルターでろ過してからガンへ供給します。
粘度が高すぎる場合は塗料粒子が粗くなりやすく、表面がざらつくことがあります。
粘度が低すぎる場合はたれやすくなるため、希釈量だけでなく塗装時の温度も考慮します。
ガンの距離と移動速度
塗装時は、ガンとワークの距離を一定に保つことが基本です。
距離が近すぎると局所的に塗料が集中し、たれ、ゆず肌、色ムラが起こりやすくなります。
離れすぎると塗料が空中で乾きやすく、粉っぽい仕上がりや塗着効率の低下につながるでしょう。
ガンはワーク面に対してできるだけ直角に向け、一定の速度で平行に移動させます。
手首だけを振るのではなく、腕や身体を使ってまっすぐ移動すると、塗布幅が安定しやすくなります。
一回で厚く塗るより、薄く均一なパスを重ねることが、美しい塗膜への近道です。
塗り順と複雑形状への対応
箱形状や凹凸のあるワークでは、広い平面から始めると内側や角部が塗りにくくなることがあります。
基本的には、奥まった箇所、内側、角部、端部を先に塗り、その後に広い面を仕上げる順序が有効です。
静電気の回り込みを期待しすぎず、ファラデーケージ効果が起きやすい深い角や狭い隅は、ガン角度を変えて丁寧に狙います。
ファラデーケージ効果とは、電気力線が入りにくい凹部に塗料が届きにくくなる現象です。
このような部分では、電圧を一時的に下げる、吐出量を抑える、ガンを近づけすぎないといった工夫が役立ちます。
塗装後は、照明を変えながら外観を確認し、塗り残しや膜厚の偏りがないかを点検します。
乾燥と硬化工程の管理
続いては、塗装後の乾燥と硬化工程について確認していきます。
セッティング時間の確保
塗装直後の塗膜には、溶剤や水分が残っています。
すぐに高温で加熱すると、溶剤が急激に揮発し、泡、ピンホール、わき、光沢不良などを起こすことがあります。
そのため、塗装後には常温または低温の環境で、塗膜を落ち着かせるセッティング時間を設けます。
必要な時間は塗料の種類、膜厚、室温、湿度によって変わります。
特に厚塗りになった製品や凹部が多い製品では、表面だけで判断せず、塗料仕様書の条件を守ることが大切です。
乾燥方式と硬化条件
塗料の乾燥方式には、自然乾燥、強制乾燥、焼付乾燥などがあります。
一液型の常乾塗料では、溶剤の蒸発によって塗膜が形成されます。
二液型塗料では、主剤と硬化剤の化学反応も進むため、温度と時間の管理が重要になります。
粉体塗装の場合は、加熱によって粉末が溶融し、架橋反応を経て硬い塗膜になります。
炉の設定温度ではなく、ワーク自体が必要な温度に達しているかを確認することが重要です。
大型製品や肉厚の部品では、炉内温度が上がっていても、製品温度が十分に上がるまで時間がかかります。
焼付条件は、炉の表示温度だけで決めません。
ワーク温度が所定温度に到達してから、必要な保持時間を確保する考え方が基本です。
硬化後の品質確認
硬化後は、外観、膜厚、密着性、硬度、光沢、色差などを確認します。
膜厚計を使えば、指定された塗膜厚の範囲に収まっているかを数値で評価できます。
金属下地の塗膜厚測定では、鉄素地用と非鉄金属用で測定方式が異なる場合があるため、使用機器の適合確認も必要です。
密着性は、クロスカット試験などによって確認されることがあります。
製品用途によっては、耐食性、耐溶剤性、耐衝撃性などの試験も求められるでしょう。
見た目がきれいでも、硬化不足では長期性能を確保できません。
静電塗装で起こりやすい不良と対策
続いては、静電塗装で起こりやすい不良と、その対策を確認していきます。
たれと膜厚ムラの原因
たれは、塗料を一度に多く付着させすぎたときに起こりやすい不良です。
吐出量が多い、ガン移動が遅い、ガン距離が近い、粘度が低すぎるといった条件が重なると発生しやすくなります。
静電塗装では、塗料が引き寄せられるため、平面や角部に想定以上の塗料が付く場合もあります。
対策としては、吐出量を少し下げ、ガン速度を安定させ、複数回に分けて塗布します。
膜厚は測定器で確認し、作業者の目視だけに依存しない管理を行うと効果的です。
はじきとブツとざらつきの対策
はじきは、油分、シリコーン、水分などの異物が表面に残ることで起こりやすくなります。
ブツは、ほこり、繊維、塗料カス、乾燥した塗料粒子などの混入が主な原因です。
ざらつきは、塗料が乾きすぎた状態で付着することや、霧化不良、塗装ブース内の粉じんなどによって発生します。
不良が出た場合は塗料だけを疑わず、前処理、圧縮空気、ブース、ガン洗浄の順に確認することが近道です。
フィルター交換、ブース清掃、作業着の管理、搬送時の養生も、異物対策として大切になります。
塗り残しと回り込み不足の対策
凹部や内側に塗り残しが出る場合は、ファラデーケージ効果の影響を疑います。
高電圧のまま深い隅へ近づけると、塗料が入口付近へ集中し、奥まで入りにくくなることがあります。
この場合は、電圧を下げる、エア圧を見直す、ガン角度を変える、細いパターンで狙うといった方法を試します。
吊り治具がワークの一部を隠している場合は、治具設計そのものを見直す必要があります。
また、ワーク間隔が狭すぎると、互いに電界を遮り、塗装ムラが生じやすくなります。
塗装条件と搬送条件を別々に考えず、一つの工程として最適化することが重要です。
不良対策では、電圧だけを大きく変えないことが重要です。
前処理、アース、塗料粘度、吐出量、ガン距離、乾燥条件を記録し、変化を一つずつ検証すると原因を特定しやすくなります。
静電塗装の方法と手順のまとめ
静電塗装は、帯電させた塗料とアース接続した被塗物の電気的な引力を利用する塗装方法です。
塗着効率や回り込み性を高めやすい一方で、安定した品質には前処理とアース管理が欠かせません。
まずは脱脂、異物除去、下地処理を丁寧に行い、ワークから治具まで確実な導通を確保します。
そのうえで、塗料粘度、吐出量、ガン距離、電圧をテスト塗装で調整すると、仕上がりの再現性を高められるでしょう。
薄く均一に塗り、適切な乾燥と硬化条件を守ることが、耐久性のある塗膜づくりにつながります。
作業中は有機溶剤や高電圧を扱うため、保護具、換気、防爆対策、設備の点検も忘れずに実施してください。