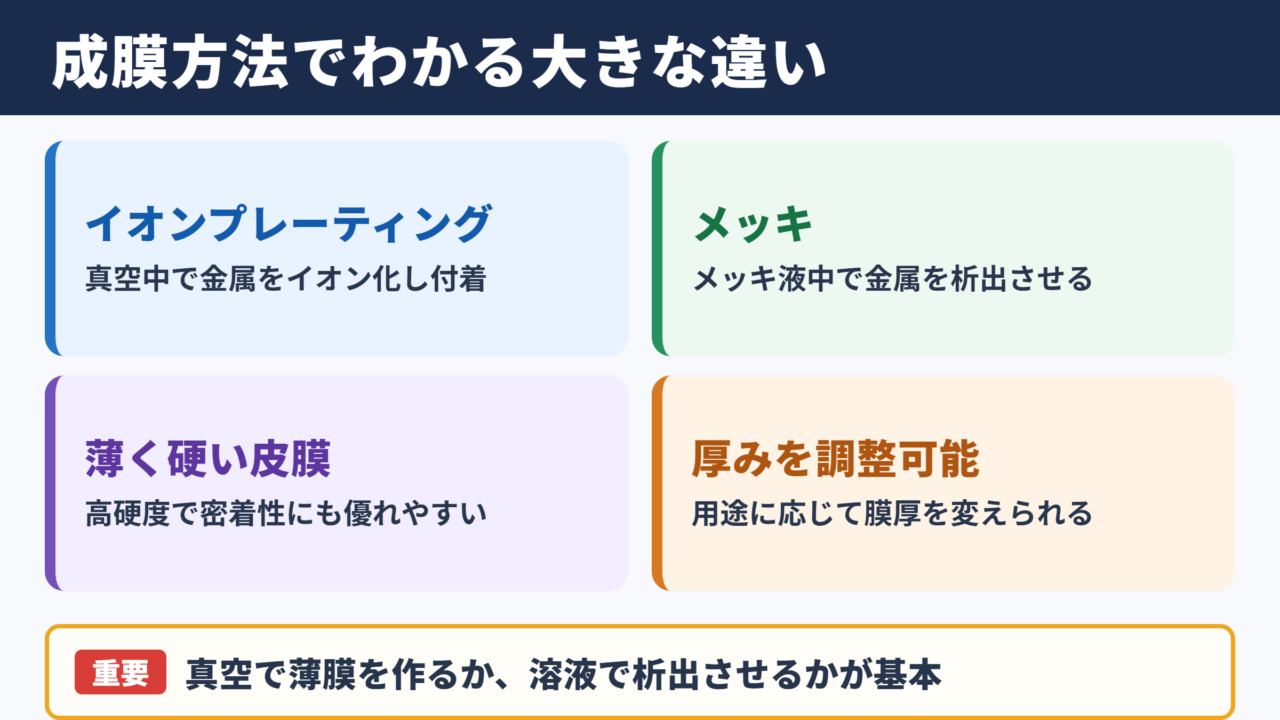
金属製品の表面に色合いや光沢を与え、摩耗や腐食から守る表面処理には、イオンプレーティングやメッキがあります。
見た目が似ているため同じ処理と考えられがちですが、成膜の方法、皮膜の密着力、対応できる素材、用途には明確な違いがあります。
腕時計や装飾品、金型、工具、自動車部品、建材などでは、製品に求められる耐久性やデザイン性に応じて適切な処理を選ぶことが重要です。
この記事では、イオンプレーティングとメッキの基本的な違いから、耐摩耗性、耐食性、密着性、費用、用途までをわかりやすく解説します。
イオンプレーティングとメッキの違い
それではまず、イオンプレーティングとメッキの違いについて解説していきます。
成膜原理の違い
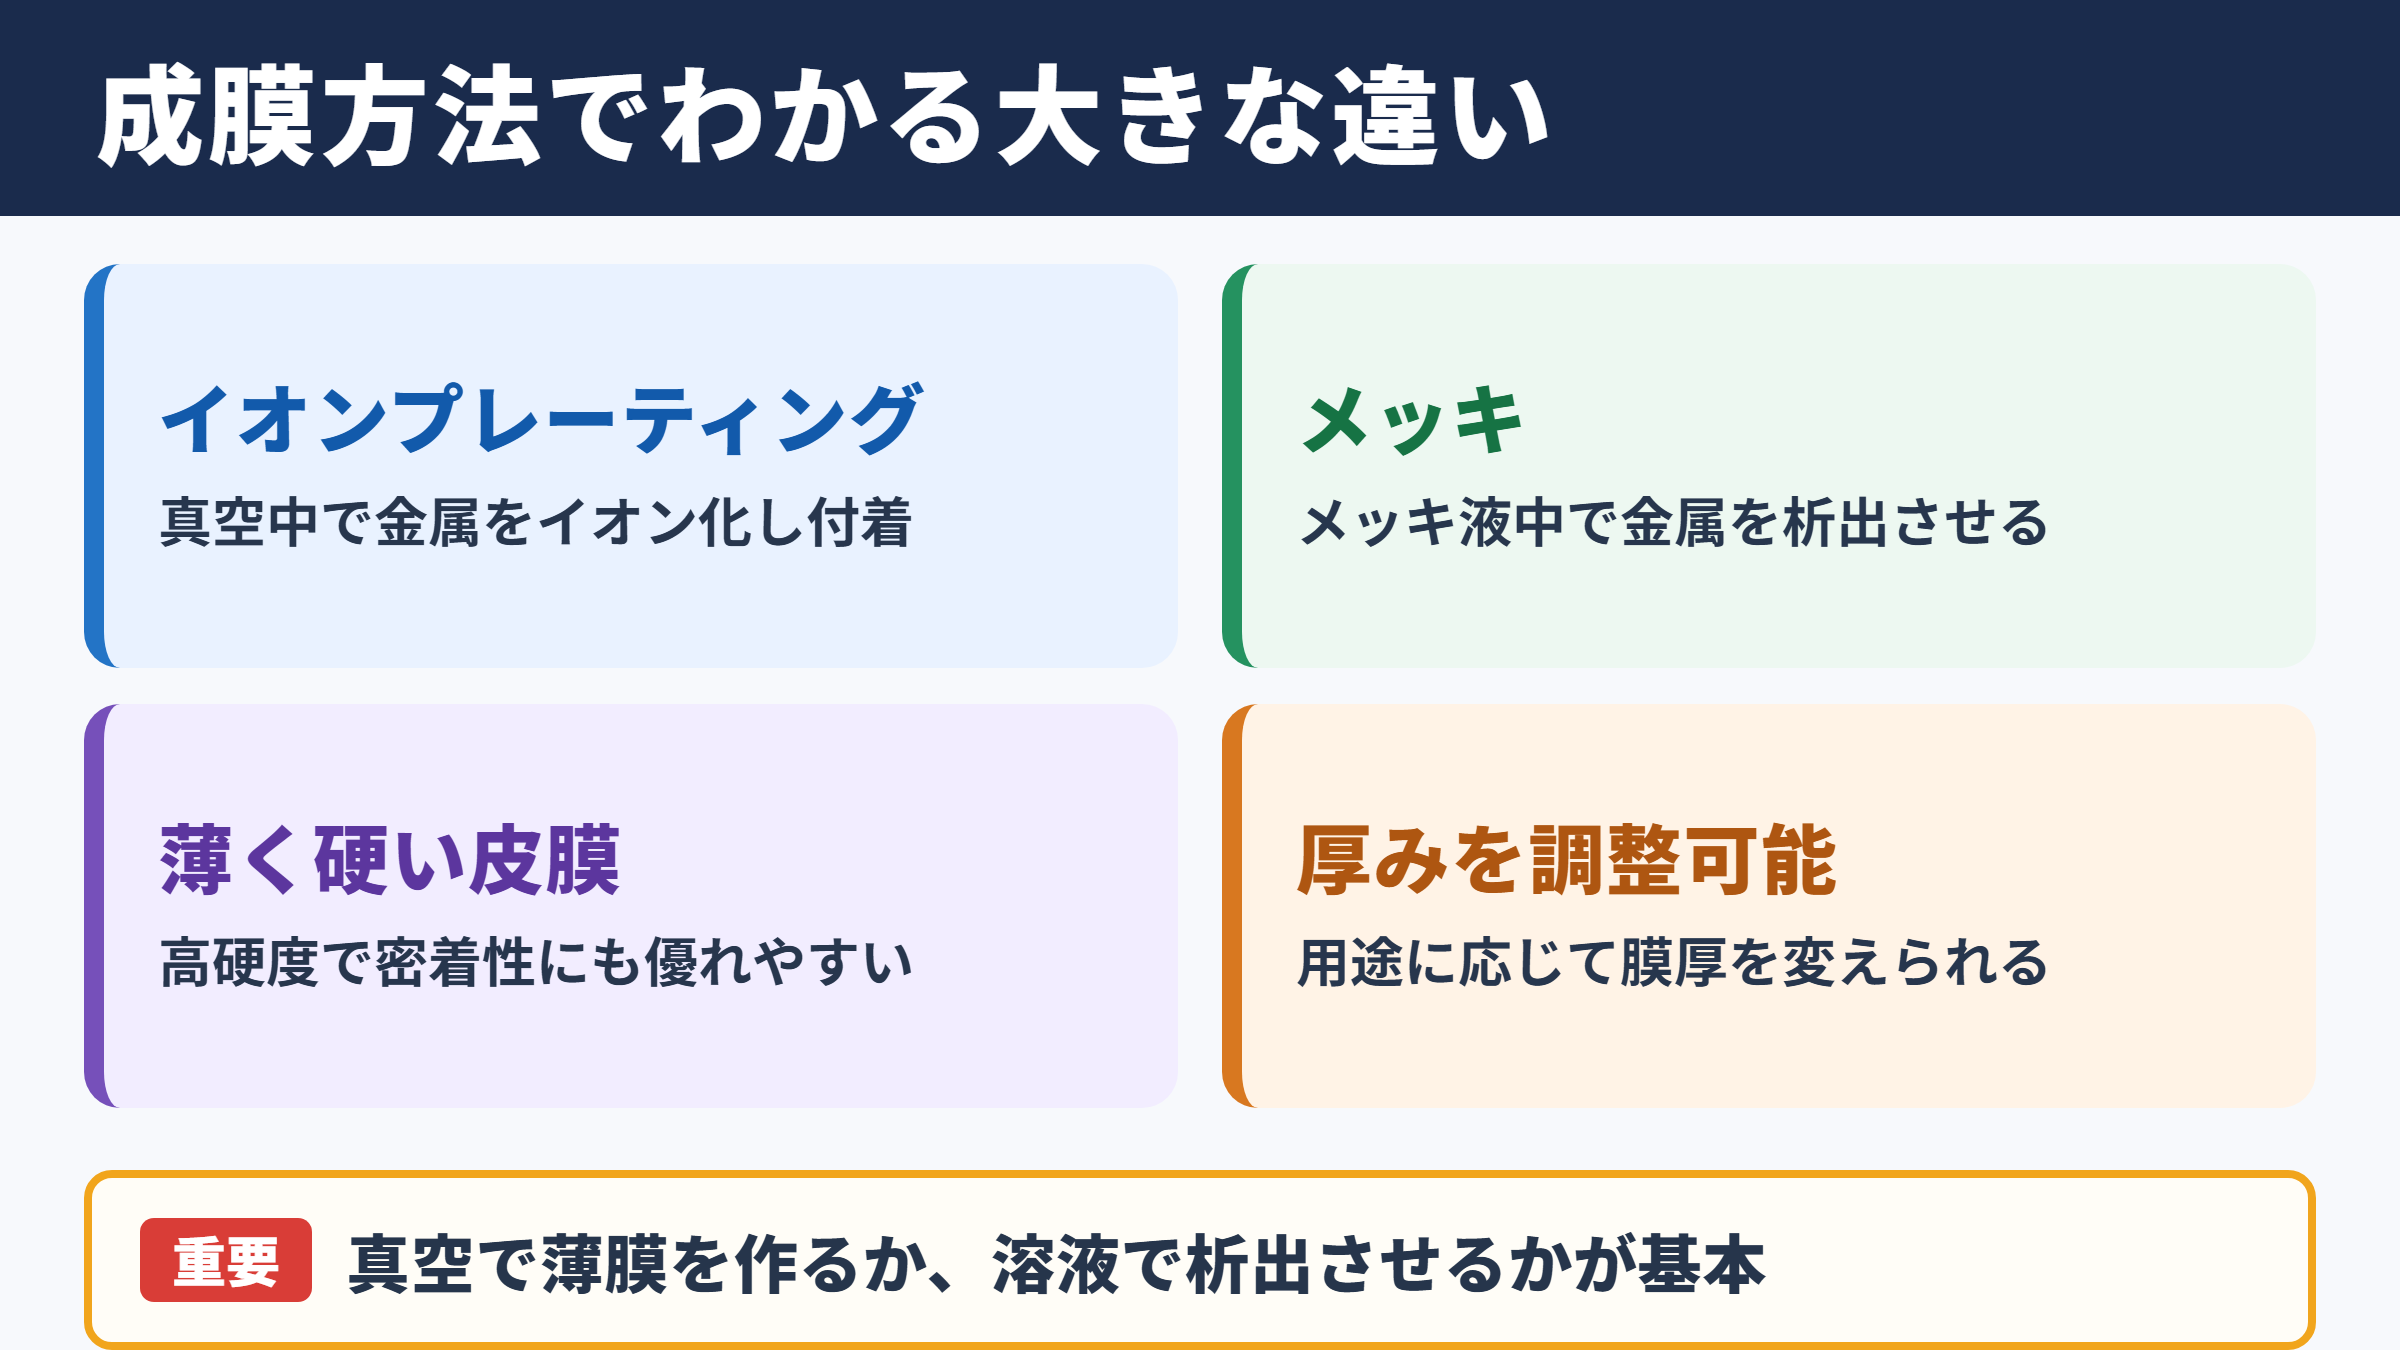
イオンプレーティングは、真空に近い装置内で金属を蒸発させ、発生した金属原子をイオン化して製品表面に付着させる表面処理です。
物理蒸着法に分類される処理であり、一般的にはPVDと呼ばれます。窒素や炭素などのガスを組み合わせることで、窒化チタンや窒化クロムなどの硬い皮膜を形成できます。
一方のメッキは、液体のメッキ液を用いて金属皮膜をつくる方法です。
電気を流して金属イオンを析出させる電気メッキと、化学反応を利用して皮膜を形成する無電解メッキが代表的です。金、銀、ニッケル、クロム、亜鉛など、多様な金属を使える点が特徴でしょう。
イオンプレーティングは真空中で薄膜を形成し、メッキは溶液中で金属を析出させるという点が、両者を分ける基本です。
イオンプレーティングの流れは、製品を真空槽に入れる、表面を洗浄する、金属を蒸発させる、金属粒子をイオン化する、製品へ皮膜として付着させるという工程です。
メッキは、脱脂、酸洗い、前処理、メッキ液への浸漬、洗浄、乾燥と進むことが多く、処理内容は素材や仕上げによって変わります。
皮膜の厚みと均一性
イオンプレーティングの皮膜は、数マイクロメートル程度の薄い膜になるケースが一般的です。
薄膜であっても硬度が高く、下地との密着性に優れるため、外観と耐摩耗性を両立させたい製品に向いています。精密部品の寸法変化を抑えやすい点も見逃せません。
メッキは用途によって皮膜の厚みを比較的広く調整できます。
装飾目的であれば薄めに仕上げ、防錆や肉盛りを目的とする場合には厚めに形成することも可能です。ただし複雑な形状では、電流の流れ方や液の回り込みによって膜厚に差が出る場合があります。
寸法精度を保ちながら薄く硬い皮膜を得たい場合は、イオンプレーティングが有力な選択肢になります。
処理できる素材と下地処理
イオンプレーティングは、ステンレス、チタン、真鍮、アルミニウム、工具鋼などに利用されます。
ただし素材によっては、密着性を確保するために下地コーティングや研磨、洗浄が必要です。製品表面に油分、酸化膜、研磨剤が残っていると、皮膜の密着不良につながります。
メッキも金属素材への処理が中心ですが、樹脂やセラミックなどに対応できる方法もあります。
たとえばABS樹脂に導電性を与えてからメッキを施す技術は、水栓金具や家電部品、自動車内装部品などで使われています。素材への対応力や量産性を重視するなら、メッキが適する場面も多いでしょう。
| 比較項目 | イオンプレーティング | メッキ |
|---|---|---|
| 主な成膜環境 | 真空または低圧の装置内 | メッキ液の中 |
| 代表的な皮膜 | 窒化チタン、窒化クロム、炭化系皮膜 | 金、銀、ニッケル、クロム、亜鉛 |
| 皮膜の特徴 | 薄く硬く、密着性に優れる | 厚みや仕上げの選択肢が広い |
| 得意な目的 | 耐摩耗性、装飾性、精密性 | 防錆性、導電性、装飾性、肉盛り |
| 設備の特徴 | 真空設備が必要 | 槽や薬品管理が必要 |
耐久性と密着力の特徴
続いては、耐久性と密着力の特徴を確認していきます。
耐摩耗性と表面硬度
イオンプレーティングは、耐摩耗性を高めたい製品で採用されやすい処理です。
代表例の窒化チタンは金色系の外観を持ち、硬度の高い皮膜として知られています。腕時計のケースやバンド、切削工具、金型、医療器具などで利用される理由は、傷がつきにくく美観を保ちやすいためです。
クロムメッキも硬度を得られる表面処理ですが、用途によっては装飾クロムメッキと硬質クロムメッキを区別して考える必要があります。
装飾クロムメッキは見た目の光沢を主目的とし、硬質クロムメッキは耐摩耗性や摺動性を求める機械部品に使われます。どちらが優れるかではなく、求める皮膜特性によって選び分けることが大切です。
擦れや傷が発生しやすい部品では、皮膜の硬度だけでなく使用環境や相手材との摩擦も確認する必要があります。
密着力と剥がれにくさ
イオンプレーティングは、イオン化した金属粒子が基材表面に強く到達するため、適切な前処理を行えば高い密着力を期待できます。
成膜前にイオンボンバードと呼ばれる洗浄工程を行うことで、表面の微細な汚れや酸化膜を除去し、皮膜が付きやすい状態に整えます。この工程が仕上がりの品質を大きく左右します。
メッキの密着力も、下地処理の精度によって大きく変わります。
脱脂が不足している、素材に酸化膜が残っている、下地メッキとの相性が悪いといった条件では、浮き、膨れ、剥離が起きやすくなります。メッキそのものではなく、前処理を含めた工程全体で評価する考え方が必要でしょう。
密着不良を防ぐうえで重要なのは、素材の種類、表面粗さ、洗浄状態、下地層、成膜条件の組み合わせです。
同じ処理名でも、製品の材質や形状が変われば最適な条件も変わります。
耐食性と変色への強さ
耐食性は、皮膜の種類だけでなく、ピンホールの有無、膜厚、下地、使用環境によって決まります。
海水、汗、湿気、洗剤、薬品などに触れる製品では、表面のわずかな欠陥から腐食が進む場合があります。特に装飾部品では、色調だけを見て処理方法を決めないことが重要です。
イオンプレーティングは、窒化物系の皮膜によって耐食性を高められる場合があります。
ただし皮膜が非常に薄いこともあるため、深い傷や強い衝撃には注意が必要です。メッキではニッケルメッキ、クロムメッキ、亜鉛メッキなどが防錆目的で使われ、素材と使用場所に応じて多層構造を採用することもあります。
屋外、浴室、海辺、汗に触れる装身具では、耐食性の試験条件まで確認すると選定の精度が高まります。
外観とカラーバリエーション
続いては、外観とカラーバリエーションについて確認していきます。
イオンプレーティングの色調
イオンプレーティングは、金属や反応ガスの組み合わせにより、ゴールド、ブラック、ブラウン、グレー、ブルー系などの色調を表現できます。
たとえば窒化チタンは金色系、窒化クロムはシルバーやグレー系、チタンカーボンナイトライドは濃い色合いを得やすい皮膜です。高級感のあるメタリックな外観を出しやすく、時計、筆記具、アクセサリー、建築金物に適しています。
同じ色名でも、下地の研磨状態や膜厚、見る角度、照明によって印象は変わります。
鏡面仕上げの基材では光沢感が強まり、ヘアライン仕上げでは落ち着いた質感になります。色見本だけでは判断せず、実際の素材で試作することが望ましいでしょう。
メッキによる装飾性
メッキは、金や銀などの貴金属調の外観から、ニッケルの白色系、銅の赤み、真鍮調まで、幅広い意匠を表現できます。
光沢、半光沢、梨地、アンティーク調など、表面の質感を細かく調整しやすい点も魅力です。アクセサリー、家具金物、照明器具、電子部品、仏具など、装飾性を重視する分野で長く利用されています。
一方で、金メッキの厚みが薄い場合や下地処理が不十分な場合には、摩擦や汗によって摩耗、変色、下地露出が生じる可能性があります。
美しい仕上がりを長く保つには、色だけではなく皮膜の種類、厚み、保護層まで確認することが大切です。
基材仕上げが与える印象
表面処理の最終的な見え方は、イオンプレーティングやメッキの種類だけでは決まりません。
処理前の研磨、バフ仕上げ、サンドブラスト、ヘアライン、エッチングなどの下地仕上げが、そのまま外観に影響します。皮膜は基材の凹凸を完全に消すものではないためです。
傷や打痕を隠したい場合、薄膜のイオンプレーティングだけでは対応しにくいことがあります。
その場合は研磨で下地を整える、下地メッキで平滑性を出す、厚めの皮膜を採用するといった検討が必要です。見た目と生産コストのバランスも重要な判断材料になります。
外観評価では、色差、光沢度、膜厚、表面粗さ、密着性を組み合わせて確認します。
量産前には、照明条件をそろえた目視検査と、サンプルによる比較を行うと色味の認識差を減らせます。
用途別の選び方
続いては、用途別の選び方を確認していきます。
腕時計とアクセサリー
腕時計のケースやバンド、バックル、アクセサリーでは、外観の美しさと日常使用での傷つきにくさが求められます。
ブラックやゴールドなどの独特な色調を出し、耐摩耗性も重視する場合には、イオンプレーティングが選ばれやすい傾向です。特にステンレス製の時計部品では、デザイン性と耐久性の両方を狙えます。
金や銀の素材感を活かしたい場合、あるいは細かな装飾表現を行いたい場合は、金メッキや銀メッキが適することがあります。
ただしアクセサリーは汗、皮脂、化粧品、香水の影響を受けやすいため、使用後の乾拭きや保管方法も耐久性に影響します。
装身具は価格だけでなく、接触頻度、汗への耐性、再加工の可否まで含めて選ぶと安心です。
工具と金型
切削工具、プレス金型、成形金型などでは、摩擦、熱、摩耗への強さが重要です。
窒化チタンや窒化クロムなどのイオンプレーティングは、工具寿命の向上、焼き付きの抑制、摺動性の改善を目的に利用されます。硬い皮膜を薄く成膜できるため、刃先形状や精密寸法への影響を抑えやすい点が利点です。
一方、摩耗した部品の寸法を回復したい場合には、厚みを持たせやすい硬質クロムメッキが候補になります。
用途によっては、肉盛り後に研磨して寸法を仕上げる工程も必要です。皮膜の硬さだけで選ぶのではなく、再生修理の必要性も考慮しましょう。
自動車部品と建築金物
自動車部品では、装飾性、防錆性、耐候性、摩擦特性など、部位ごとに異なる性能が求められます。
内装の加飾部品にはメッキが使われることがあり、外装や機能部品では耐食性を意識した処理が選ばれます。エンブレム、ホイール周辺、ドアハンドル、スイッチ部品などでは、意匠と耐久性の両立が課題です。
建築金物では、ドアノブ、手すり、サッシ部品、照明金具などに表面処理が施されます。
屋内か屋外か、海岸地域か、清掃頻度はどの程度かによって適した仕様が変わります。屋外製品は紫外線、雨水、塩害の影響を受けるため、事前に耐食試験の内容を確認しておくとよいでしょう。
| 用途 | 重視される性能 | 選定の考え方 |
|---|---|---|
| 腕時計 | 傷つきにくさ、色調、密着性 | イオンプレーティングが候補 |
| アクセサリー | 装飾性、肌への接触、変色対策 | 金メッキやイオンプレーティングを比較 |
| 切削工具 | 硬度、耐熱性、耐摩耗性 | 窒化物系のイオンプレーティングが有力 |
| 再生部品 | 膜厚、寸法回復、研磨性 | 硬質クロムメッキが候補 |
| 屋外金物 | 防錆性、耐候性、外観 | 多層メッキや耐食仕様を検討 |
費用と品質管理のポイント
続いては、費用と品質管理のポイントを確認していきます。
初期費用と量産コスト
イオンプレーティングは真空装置を使うため、設備や治具、成膜条件の管理にコストがかかる場合があります。
少量多品種の製品では、段取り費用が単価に影響しやすいでしょう。処理する製品の大きさ、形状、数量、要求される色、前処理の有無によって見積もりは変わります。
メッキは量産に向く方法が多く、部品を連続的に処理できるケースもあります。
ただし貴金属を使う場合、材料相場の影響を受けます。金メッキでは金の使用量や膜厚がコストに直結するため、必要な耐久性に合わせて仕様を決めることが重要です。
単価だけを比較するのではなく、製品寿命、不良率、再加工のしやすさまで含めて総合的に判断する視点が必要です。
膜厚と試験方法
品質管理では、皮膜の膜厚、密着性、外観、硬度、耐食性を確認します。
膜厚は蛍光X線膜厚計などで測定されることが多く、処理仕様に対して適正な厚さになっているかを確認します。薄すぎると耐久性が不足し、厚すぎると寸法や色調への影響が出る可能性があります。
密着性の確認には、テープ試験、曲げ試験、熱衝撃試験などが用いられます。
耐食性を評価する代表的な方法としては、塩水噴霧試験があります。ただし試験時間だけで単純に優劣を決めるのではなく、対象製品の実際の使用環境に合った評価を行うことが大切です。
品質仕様を決める際は、膜厚の目標値、許容範囲、色見本、外観判定基準、密着試験、耐食試験の条件を事前に共有します。
発注側と加工側で評価基準をそろえることで、量産時の認識違いを減らせます。
依頼前に確認したい項目
表面処理を依頼する前には、素材、形状、用途、使用環境、必要数量、希望する色調を整理しておくとスムーズです。
とくに異種金属が組み合わされた製品や、深い穴、細い溝、鋭いエッジを持つ部品は、処理の回り込みや膜厚分布を確認する必要があります。
外観部品では、傷の許容範囲や色むらの基準も重要です。
見本品を用意できる場合は、光沢感、色味、表面粗さを共有しやすくなります。機能部品では、寸法公差や組み付け後の摩擦、電気抵抗などもあわせて伝えましょう。
加工先へ伝えたい主な情報は、材質、製品図面、使用環境、必要な皮膜性能、希望色、数量、検査基準です。
これらが明確になるほど、イオンプレーティングとメッキの適切な提案を受けやすくなります。
イオンプレーティングとメッキの違いのまとめ
イオンプレーティングとメッキは、どちらも金属製品の表面を美しくし、性能を高めるための重要な表面処理です。
イオンプレーティングは真空環境で薄く硬い皮膜を形成するため、耐摩耗性、密着力、精密部品への適性を重視する場合に向いています。
メッキは金属の種類や膜厚、外観の選択肢が広く、防錆、導電性、装飾性、寸法回復など多様な目的に対応できます。
傷つきにくさや高級感を優先するならイオンプレーティング、防錆や厚みの調整、幅広い素材対応を求めるならメッキという考え方が基本になります。
ただし、実際の最適解は素材、部品形状、使用環境、要求品質、予算によって変わります。
皮膜の名称だけで判断せず、膜厚、下地処理、密着試験、耐食試験、色調まで確認することが、長く満足できる製品づくりにつながるでしょう。
表面処理の選定では、見た目、耐久性、密着力、耐食性、コストを一つずつ整理することが重要です。
用途に合った仕様を選べば、製品の価値と使いやすさを高められます。