管理図のUCLとLCLの計算方法は?求め方をわかりやすく解説!(中心線:3σ:管理限界線:公式など)
工程が安定しているかを見極めるために使われる管理図では、中心線とともにUCL、LCLという管理限界線が重要になります。
ただし、平均値に3σを足し引きすればよい場合もあれば、管理図の種類によって専用の係数を使う場合もあるため、公式だけを覚えると判断に迷うことがあるでしょう。
この記事では、UCLとLCLの意味、中心線の求め方、3σによる考え方、Xbar管理図やR管理図などでの計算手順を、実務で使いやすい形で解説します。
管理限界線は製品の合格範囲ではなく、工程の異常を発見するための線という基本を押さえながら確認していきましょう。
UCLとLCLの計算における結論と基本原理
それではまず、UCLとLCLの計算で最初に押さえたい結論と基本原理について解説していきます。
UCLとLCLが示す管理限界線
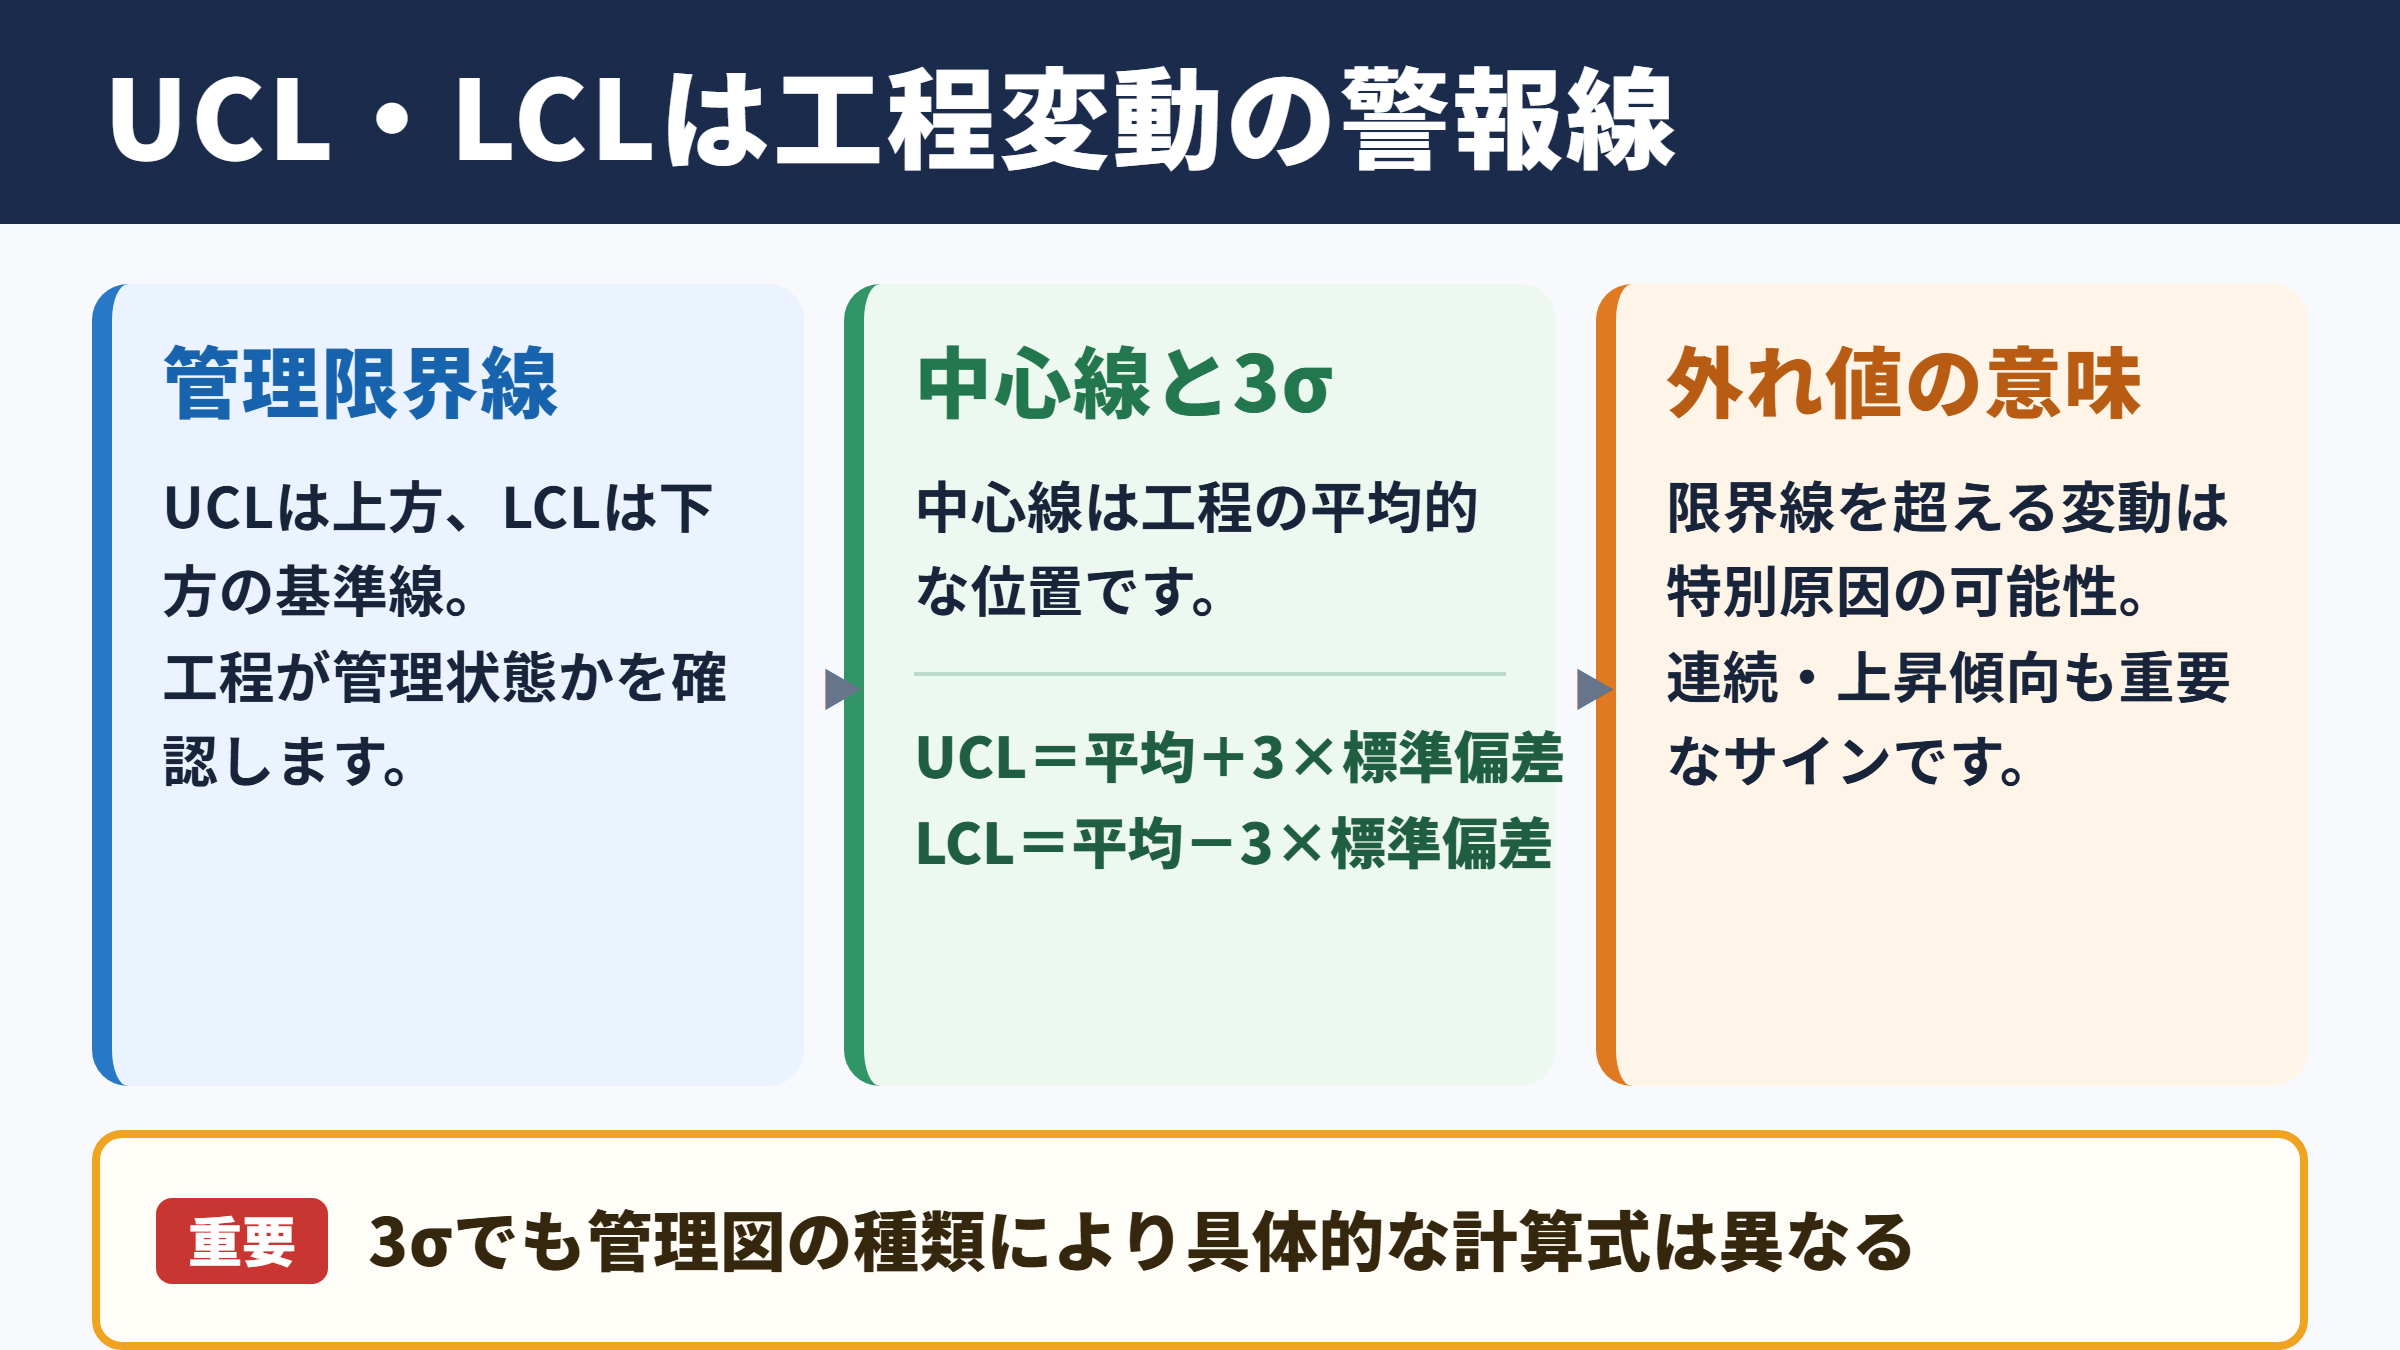
UCLは上方管理限界線、LCLは下方管理限界線を指します。
UCLはUpper Control Limit、LCLはLower Control Limitの略称であり、どちらも工程が統計的に管理された状態から外れていないかを確認するための基準線です。
測定値がUCLを超えたりLCLを下回ったりした場合、その変動は偶然のばらつきだけでは説明しにくく、設備不良、材料の変更、作業条件の変化などの特別原因が関与している可能性があります。
一方で、すべての点が管理限界線の内側に収まっていれば、工程に問題がないと直ちに断定できるわけではありません。
連続して中心線の片側に点が並ぶ、上昇傾向が続くといったパターンも、管理状態からのずれを示す重要なサインになります。
中心線と3σによる考え方
一般的な管理図では、中心線を工程の平均的な位置とし、その上下に3σ相当の幅を置いて管理限界線を設定します。
σは標準偏差を表す記号で、データの散らばりの大きさを数値化したものです。
正規分布を前提にすると、平均値の上下3σの範囲には、理論上ほとんどの値が入ると考えられます。
基本的な3σ管理限界線の公式
UCL = 平均値 + 3 × 標準偏差
CL = 平均値
LCL = 平均値 - 3 × 標準偏差
ただし、実際の管理図では個々の測定値ではなく群平均や範囲を扱うことが多いため、標準偏差をそのまま使わず、群の大きさに対応した係数で計算する方法が採用されます。
3σという表現は共通でも、管理図の種類によって具体的な式が異なる点が大切です。
規格値との違い
UCLとLCLを理解する際に混同しやすいのが、上限規格値と下限規格値です。
規格値は、顧客要求、設計図面、JIS規格、社内基準などによって決められる製品の許容範囲です。
これに対して管理限界線は、現在の工程データから計算する工程管理のための基準になります。
| 比較項目 | 管理限界線 | 規格値 |
|---|---|---|
| 目的 | 工程の異常検知 | 製品の合否判定 |
| 決め方 | 実績データと統計計算 | 設計要求や顧客要求 |
| 表示例 | UCL、CL、LCL | USL、LSL |
| 見直し時期 | 工程条件の変化時など | 設計変更時など |
| 超過時の意味 | 原因調査が必要な可能性 | 不適合品の可能性 |
管理限界内であっても規格外になる工程はあり得ますし、規格内であっても管理限界を外れれば工程異常の調査が必要です。
管理図は検査で不良を選別する道具ではなく、不良が発生しやすい変化を早期に見つけるための道具です。
規格値と管理限界線を同じ意味で扱わないことが、適切な品質管理の出発点になります。
基本式によるUCLとLCLの求め方
続いては、平均値と標準偏差を用いる基本式によるUCLとLCLの求め方を確認していきます。
平均値の計算手順
最初に、対象となる測定データの平均値を求めます。
10個の測定値があり、その合計が500であれば、平均値は500を10で割った50です。
この平均値が、個別値管理図などで用いる中心線CLの候補になります。
平均値は工程の中心を示すため、測定単位、ロット、採取時刻をそろえたデータを使うことが重要です。
異なる設備や異なる製品寸法の値を無理に混在させると、実態を表さない中心線になるおそれがあります。
中心線は単なる計算結果ではなく、比較対象となる工程の基準位置として扱います。
標準偏差を使った計算例
平均値が50、標準偏差が2の工程を例に考えてみましょう。
3σは2に3を掛けた6となるため、上方管理限界線は56、下方管理限界線は44です。
計算例
平均値 = 50
標準偏差 = 2
UCL = 50 + 3 × 2 = 56
LCL = 50 - 3 × 2 = 44
この場合、測定値が57になったときはUCLを超えるため、偶然変動だけで発生したのか、何らかの原因があるのかを調べる対象になります。
ただし、管理限界線を超えた一点だけを見て、直ちに製品を廃棄する判断は適切ではありません。
測定の取り違え、ゲージの異常、入力ミスなども含めて、事実を確認する流れが必要です。
標準偏差の計算時の注意点
標準偏差は、各測定値が平均値からどの程度離れているかを使って計算します。
母集団全体を扱う場合と、データの一部である標本を扱う場合では、分母の扱いが異なります。
工程データから今後のばらつきを推定する場面では、標本標準偏差を用いることが一般的です。
データ数が少なすぎると、標準偏差の推定が不安定になり、UCLとLCLも実態から外れやすくなります。
また、明らかな異常値を説明なく除外してしまうと、都合のよい管理限界線になってしまうでしょう。
外れ値を除く場合は、除外理由と再計算の根拠を記録することが品質保証上も重要です。
Xbar管理図とR管理図における公式
続いては、現場で使われる機会の多いXbar管理図とR管理図の公式を確認していきます。
Xbar管理図の管理限界線
Xbar管理図は、一定数ずつ採取した群ごとの平均値を時系列で管理するための図です。
たとえば1時間ごとに5個を採取し、その5個の平均をプロットする場合、群の平均値を管理します。
Xbar管理図では、全群平均を中心線とし、平均範囲に係数A2を掛けて管理限界線を求める方法がよく使われます。
Xbar管理図の代表的な公式
UCL = Xbarbar + A2 × Rbar
CL = Xbarbar
LCL = Xbarbar - A2 × Rbar
Xbarbarは各群平均の平均、Rbarは各群の範囲の平均です。
A2は群の大きさによって決まる係数であり、群の大きさが5の場合は一般に0.577を用います。
この方法では、平均値の変化を通じて、工程の中心がずれていないかを見つけやすくなります。
R管理図の管理限界線
R管理図は、群内のばらつきを範囲Rで管理する図です。
範囲とは、同じ群の最大値から最小値を引いた値を指します。
5個の測定値が49、50、51、50、52なら、最大値52と最小値49の差である3が範囲です。
R管理図では、平均範囲Rbarを中心線とし、D3とD4という係数を使います。
R管理図の代表的な公式
UCL = D4 × Rbar
CL = Rbar
LCL = D3 × Rbar
群の大きさが5の場合、D3は0、D4は2.114です。
そのため、R管理図のLCLが0になることがありますが、これは範囲が負の値を取れない性質とも整合します。
Xbar管理図は中心の変化、R管理図はばらつきの変化を見るという役割分担を理解すると、読み取りが整理しやすくなります。
群の大きさ別係数の扱い
A2、D3、D4といった管理図係数は、群の大きさnに応じて変化します。
5個取りの係数を4個取りや10個取りに流用すると、管理限界線が不適切になり、異常の見逃しや過剰反応につながります。
| 群の大きさ | A2 | D3 | D4 |
|---|---|---|---|
| 2 | 1.880 | 0 | 3.267 |
| 3 | 1.023 | 0 | 2.574 |
| 4 | 0.729 | 0 | 2.282 |
| 5 | 0.577 | 0 | 2.114 |
| 6 | 0.483 | 0 | 2.004 |
| 8 | 0.373 | 0.136 | 1.864 |
| 10 | 0.308 | 0.223 | 1.777 |
係数表は品質管理の参考書、社内標準、統計ソフトなどで確認できます。
採取個数を変更する際には、表だけでなく、サンプリング頻度や工程への影響も合わせて見直す必要があります。
個別値管理図と移動範囲管理図の算出方法
続いては、少量生産や連続測定で役立つ個別値管理図と移動範囲管理図の算出方法を確認していきます。
個別値管理図の用途
個別値管理図は、1回の採取で1個しか測定できない場合や、群を作ることが実務上難しい場合に使われます。
化学分析値、連続工程の温度、少量多品種の寸法測定などが代表例です。
個別値管理図では、各測定値そのものをプロットし、全測定値の平均を中心線に置きます。
ばらつきの推定には、連続する2点の差の絶対値である移動範囲を利用する方法が一般的です。
群を作らずに変化を見られる反面、一つの値に含まれる偶然変動の影響を受けやすいため、管理図の判定ルールを丁寧に運用する必要があります。
移動範囲からの標準偏差推定
移動範囲MRは、現在の測定値と直前の測定値の差を絶対値で表したものです。
たとえば前回値が100、今回値が104なら、移動範囲は4になります。
すべての移動範囲の平均をMRbarとしたうえで、個別値のばらつきはMRbarをd2で割って推定します。
移動範囲が2点の場合、d2は1.128です。
個別値管理図の代表的な考え方
推定標準偏差 = MRbar ÷ 1.128
UCL = Xbar + 3 × 推定標準偏差
LCL = Xbar - 3 × 推定標準偏差
実務では上記を整理し、UCLをXbarに2.66×MRbarを加えた値、LCLをXbarから2.66×MRbarを引いた値として計算する式もよく用いられます。
個別値管理図では、移動範囲が工程の短期的な変動を推定する鍵になります。
移動範囲管理図の読み方
移動範囲管理図は、個別値管理図と組み合わせて使います。
個別値が中心線の周辺にあっても、移動範囲が急に大きくなれば、工程のばらつきが拡大している可能性があります。
たとえば測定値の平均が安定していても、工具摩耗、温度変化、作業者交代などで値の振れ幅が増えることはあります。
このような変化を個別値管理図だけで見逃さないために、移動範囲管理図を併用します。
平均値の管理とばらつきの管理は、どちらか一方だけでは十分ではありません。
個別値と移動範囲を並べて確認することで、中心のずれと散らばりの増加を分けて把握しやすくなります。
管理限界線の判定と異常原因の調査
続いては、計算した管理限界線をどのように判定し、異常原因を調査するかを確認していきます。
限界線外の点に対する初動
プロットした点がUCLまたはLCLを超えた場合、最初に行うべきことは、データの正確性を確認することです。
測定器のゼロ点、測定方法、記録単位、入力値、対象品の取り違えなどを確認します。
記録ミスではないことが確認できたら、該当時刻の設備条件、加工条件、材料ロット、作業者、周辺温度などを追跡します。
原因が特定できた場合は、対策内容と影響範囲を記録し、必要に応じて該当ロットの処置を判断します。
管理限界線の外側に出た点は、異常の証明ではなく、調査開始を知らせる信号として扱う姿勢が有効です。
連続や傾向による判定
すべての点が管理限界線内であっても、ランやトレンドが見られる場合は注意が必要です。
たとえば中心線より上に連続して点が並く状態は、工程平均が上側へ移動している可能性を示します。
連続して上昇する、連続して下降する、中心線近くに不自然に集中するといった形も確認対象になります。
判定に使う連続数は、採用する管理図のルールによって異なります。
現場では、社内の品質管理基準や採用している判定ルールを明確にし、担当者ごとに判断が変わらないようにすることが重要です。
一点の超過だけでなく、点の並び方まで見ることが管理図運用の本質といえるでしょう。
再計算と管理限界線の更新
改善活動によって設備、材料、作業方法、測定方法が変わった場合、以前の管理限界線が現在の工程に合わなくなることがあります。
特別原因を除去し、工程が安定したことを確認した後は、新しいデータを用いて管理限界線を再計算します。
ただし、管理限界線を頻繁に更新すると、悪化した工程に合わせて基準を緩める結果になりかねません。
更新の判断は、工程変更の内容、十分なデータ数、改善効果の持続性を確認してから行うことが望まれます。
管理限界線は固定された数字ではありませんが、安易に動かす数字でもありません。
工程が安定し、変化の理由を説明できる場合に限って、根拠を残しながら再設定します。
UCLとLCLの計算方法のまとめ
UCLとLCLは、工程が通常のばらつきの範囲で動いているかを確認するための管理限界線です。
基本的な考え方は、中心線である平均値に対して、上下3σ相当の幅を設定することにあります。
個別値を扱う場合は平均値と標準偏差、Xbar管理図ではXbarbarとRbar、R管理図ではRbarと係数を用いるため、対象の管理図に合った公式を選ぶ必要があります。
UCLとLCLは規格値とは異なり、工程異常を早期に見つけるための基準です。
限界線を超えた点だけでなく、連続、傾向、ばらつきの変化にも目を向けることで、問題が不良品として表面化する前に対策を打ちやすくなります。
まずは測定条件をそろえ、十分なデータを集め、中心線と管理限界線を正しく計算するところから始めてみてください。