造粒機は、粉末や細かな粒子に液体を加えたり圧力をかけたりして、扱いやすい粒状の製品へ整えるための機械です。
医薬品、食品、化学品、肥料、飼料、電池材料など幅広い製造現場で使われ、製品の品質や生産性を左右します。
同じ原料でも、造粒方式が変われば粒径、硬さ、溶けやすさ、流動性、乾燥時間まで大きく変化します。
本記事では造粒機の基本的な仕組みから代表的な種類、選定時の確認項目までを分かりやすく解説します。
造粒機の意味と役割

それではまず造粒機の意味と役割について解説していきます。
粉末を粒状に加工する設備
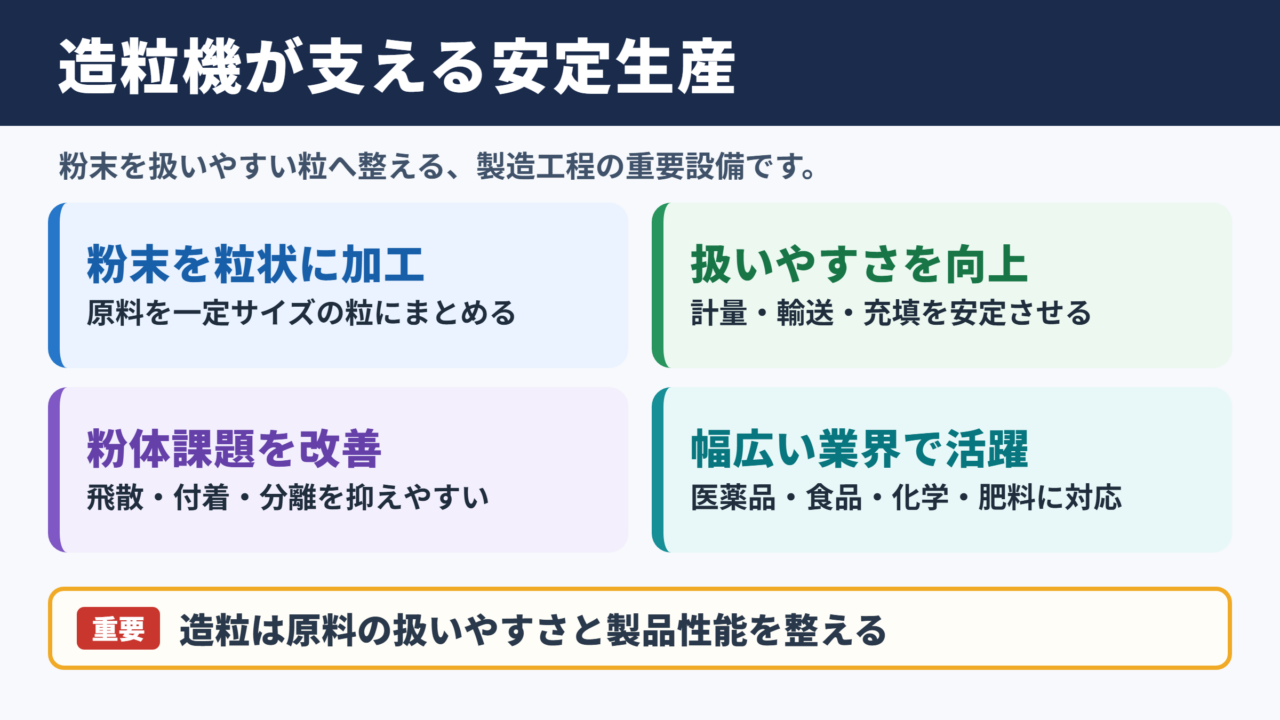
造粒機とは、粉末状や微粉状の原料を一定の大きさの粒にまとめる設備です。
原料同士を結び付けるために、水、溶媒、バインダー液、熱、圧力、せん断力などを利用します。
粉末は表面積が大きく、飛散しやすい性質があります。
そのままでは計量、輸送、混合、充填が難しい場合でも、粒状にすることで工程を安定させやすくなります。
造粒の目的は単に粒を大きくすることではなく、原料の扱いやすさと最終製品の性能を整えることにあります。
粒の内部に複数の成分を均一に閉じ込められるため、有効成分の偏りを抑える用途にも向いています。
造粒で改善できる粉体の課題
粉体には、舞い上がりやすい、付着しやすい、分離しやすいという課題があります。
粒径や比重が異なる原料を混ぜた場合、振動や移動によって成分が分かれてしまうこともあるでしょう。
造粒によって粒度分布を整えると、流動性が上がり、ホッパーからの排出や自動包装機への供給が安定します。
圧縮成形を行う製品では、粒のかさ密度や充填性がそろうことで、重量ばらつきの低減にもつながります。
粉じん対策の観点でも有効です。
作業環境中に粉が飛びにくくなれば、清掃負荷や原料ロスを抑えやすくなります。
造粒機が活躍する主な業界
医薬品業界では、錠剤や顆粒剤の製造で造粒機が用いられます。
有効成分と賦形剤を均一化し、打錠しやすい顆粒へ加工する工程が代表例です。
食品業界では、粉末飲料、調味料、スープ、健康食品などで、溶解性や口当たりを高めるために活用されます。
化学業界では、洗剤、顔料、樹脂原料、触媒、電池材料などが対象です。
肥料や飼料では、散布性や保管性を考慮して粒の大きさと強度を調整します。
用途ごとに求められる粒子特性は異なるため、設備選定では製品側の要求を明確にすることが重要です。
造粒機は粉体を粒にする装置ですが、実務では流動性、均一性、溶解性、成形性、粉じん低減を同時に改善するための生産設備として捉えることが大切です。
造粒の仕組みと工程
続いては造粒の仕組みと工程を確認していきます。
粒子が結合する基本原理
湿式造粒では、原料粉末へバインダー液を加え、粒子の接触部分に液体の橋を作ります。
撹拌や転動によって粉末同士が衝突すると、小さな凝集体が生まれます。
その後も液体量と混合エネルギーが適切であれば、凝集体は徐々に成長します。
乾燥後にはバインダーが固まり、粒子同士をつなぐ固体の結合点が形成されます。
液体を多く入れれば良い粒になるわけではなく、過剰な水分は団子状の粗大粒や壁面付着を招く要因です。
一方で水分が少なすぎると結合が進まず、微粉が多い仕上がりになる可能性があります。
原料投入から乾燥までの流れ
一般的な湿式造粒では、まず原料の計量と予備混合を行います。
次にバインダー液を噴霧または添加し、撹拌しながら粒を成長させます。
必要に応じて整粒機やスクリーンを通し、粗大な塊をほぐして粒度を調整します。
その後、流動層乾燥機や棚乾燥機などで水分を除去し、最終的な粒径分布と含水率を確認します。
湿式造粒の基本工程は、原料計量、混合、結合液添加、造粒、整粒、乾燥、ふるい分け、検査という流れです。
製品によっては、乾燥後に滑沢剤の混合やコーティング工程が続きます。
品質を左右する管理条件
造粒品質を管理する主な条件は、原料粒径、含水率、バインダー濃度、添加速度、撹拌速度、造粒時間、乾燥温度です。
とくにバインダー液の添加速度は重要で、局所的に濡れすぎると大きな塊が発生しやすくなります。
造粒中のトルク値や消費電力を記録すると、原料状態の変化を数値として把握できます。
乾燥工程では残留水分の過不足にも注意が必要です。
水分が多ければ保存安定性に影響し、乾燥しすぎれば粒が壊れやすくなる場合があります。
| 管理項目 | 変動した場合の影響 | 確認のポイント |
|---|---|---|
| 原料の含水率 | 粒成長や付着性が変化 | 投入前の測定と保管条件の統一 |
| バインダー濃度 | 粒の硬さと崩壊性が変化 | 粘度と配合比の管理 |
| 添加速度 | 粗大粒や微粉の増加 | ポンプ流量と噴霧状態の確認 |
| 撹拌速度 | 粒径分布と密度が変化 | 主軸とチョッパーの条件設定 |
| 乾燥条件 | 残留水分と粒子強度が変化 | 温度、風量、乾燥終点の確認 |
撹拌造粒機の特徴
続いては撹拌造粒機の特徴を確認していきます。
高速撹拌による粒子成長
撹拌造粒機は、容器内の羽根を回転させ、粉末とバインダー液を強く混ぜて造粒する方式です。
ハイスピードミキサー造粒機や高速撹拌造粒機と呼ばれることもあります。
主軸羽根による混合に加え、チョッパーと呼ばれる高速回転刃を備えた機種では、塊の発生を抑えながら粒度を調整できます。
短時間で比較的密度の高い顆粒を作りやすい点が、撹拌造粒機の大きな特長です。
錠剤用顆粒のように、充填性や圧縮成形性が重視される製品で採用される傾向があります。
適した原料と製品用途
撹拌造粒機は、粉末原料に一定量の結合液を加える湿式造粒に適しています。
医薬品の錠剤顆粒、健康食品、粉末調味料、化学品の中間原料などが主な対象です。
処理時間が短いため、多品種生産やバッチ生産でも工程を組みやすいでしょう。
一方で、熱に弱い原料や水に不安定な原料では、結合液や後工程の乾燥方法を慎重に検討する必要があります。
水の代わりにアルコール系溶媒を使う場合は、防爆仕様、換気設備、溶媒回収設備などの安全対策も必要です。
運転時に注意したいポイント
撹拌速度が高すぎると、粒子に過度なせん断力がかかり、狙った粒径より細かくなる場合があります。
反対に混合力が不足すると、バインダー液が均一に広がらず、部分的な粗大粒が増えることもあります。
原料の仕込み量も重要です。
少なすぎると羽根の作用が安定せず、多すぎると混合むらや排出不良につながります。
スケールアップ時には、単純に回転数を合わせるだけでは不十分です。
容器形状、羽根径、周速、充填率、トルクを総合的に確認することが求められます。
撹拌造粒機は生産性に優れる一方、バインダー添加量と撹拌条件のわずかな差が粒度へ反映されます。
試作で得たレシピを量産へ移す際は、工程データを蓄積して再現性を確認しましょう。
流動層造粒機の特徴
続いては流動層造粒機の特徴を確認していきます。
熱風で粉体を浮遊させる方式
流動層造粒機は、下方から熱風を送り込み、粉末を空気中で浮遊させながら造粒する設備です。
浮遊している粒子へバインダー液を噴霧し、粒子同士を結合させます。
噴霧と乾燥が同じ装置内で進むため、造粒後に別の乾燥機へ移し替える工程を省ける場合があります。
造粒、乾燥、場合によってはコーティングまで一台で進められることが、流動層方式の魅力です。
粉体の流れ方は風量と粒子特性に左右されるため、均一な流動状態を作ることが品質安定の鍵となります。
トップスプレーとボトムスプレーの違い
流動層造粒では、ノズルの配置によって粒の成長の仕方が変わります。
トップスプレーは装置上部から結合液を噴霧する方式で、一般的な粉末造粒に広く用いられます。
ボトムスプレーは下部から上向きに噴霧する方式で、粒子を循環させながらコーティングしやすい構造です。
タンジェンシャルスプレーでは、回転ディスクと気流を組み合わせ、比較的丸みのある粒子を作る用途があります。
目的が顆粒化なのか、被覆なのか、粒子の球形化なのかによって、適した構成は異なります。
| 方式 | 主な特徴 | 向く用途 |
|---|---|---|
| トップスプレー | 粉末全体に結合液を供給しやすい | 一般的な湿式造粒、粉末飲料、顆粒剤 |
| ボトムスプレー | 粒子を循環させながら被覆しやすい | 錠剤、ペレット、機能性コーティング |
| タンジェンシャルスプレー | 転動と気流で粒子を成長させる | 球形顆粒、ペレット化、徐放性製品 |
流動不良を防ぐための管理
流動層造粒機では、給気温度、風量、排気温度、噴霧量、噴霧圧、ノズル位置を適切に調整します。
風量が弱いと粉体が十分に浮遊せず、装置内で付着や塊化が起こりやすくなります。
風量が強すぎる場合は、微粉がフィルターへ移行し、歩留まり低下につながる可能性があります。
噴霧液滴が大きすぎると局所的な濡れが発生し、ノズル周辺での付着が増えます。
逆に液滴が細かすぎると乾燥が先行し、粒子同士が結合しにくくなるでしょう。
原料の粒径や密度に合わせた気流設計が欠かせません。
流動層造粒の考え方は、粉体を適度に浮遊させ、適度に濡らし、過剰な水分をすぐに乾燥させることです。
風量、噴霧量、給気温度の三つを連動させて管理すると、安定した運転につながります。
押出造粒機の特徴
続いては押出造粒機の特徴を確認していきます。
スクリーンから押し出す造粒方法
押出造粒機は、練り合わせた原料をスクリーンやダイスの穴から押し出し、ひも状または柱状に成形する方式です。
押し出された原料は、カッターで切断したり、転動機で丸めたりして所定の粒子形状へ整えます。
スクリーンの穴径を変えることで、得られる粒の太さを比較的明確にコントロールできます。
一定径のペレットや比較的そろった顆粒を作りたい場合に、押出造粒機は有力な選択肢です。
湿潤原料の可塑性が不足すると押出抵抗が上がり、成形不良を起こしやすくなります。
ペレット製造との関係
押出造粒は、医薬品や飼料、農薬、触媒などのペレット製造でよく使われます。
押出後にマルメライザーなどの球形化装置を組み合わせると、丸みのあるペレットを製造できます。
球形に近い粒子は、コーティングの均一性を確保しやすく、流動性にも優れます。
医薬品では、徐放性や腸溶性を持たせるためのコーティング基材としてペレットが活用されます。
肥料や飼料でも、粒の大きさをそろえることで散布性や摂取性を調整しやすくなります。
水分量とスクリーン管理
押出造粒で特に重要なのは、原料の水分量と練合状態です。
水分が少ないと原料が割れやすく、スクリーンを通過しにくくなります。
水分が多すぎると、押し出した形状を保てず、切断後に変形することがあります。
スクリーンの摩耗や目詰まりも粒径のばらつきに直結します。
製造ロットごとの洗浄、目視点検、交換履歴の管理を行うことで、品質異常の予防につながるでしょう。
押出造粒では、目標粒径だけでなく、押出物の硬さ、切断長、球形化時間、乾燥後の強度まで確認します。
粒径だけを合わせても、後工程で割れやすければ製品価値は安定しません。
造粒機の選び方
続いては造粒機の選び方を確認していきます。
必要な粒子特性から方式を絞る考え方
造粒機を選ぶ際は、最初に完成品として必要な粒径、粒度分布、形状、密度、硬さ、含水率を整理します。
高い充填性が必要な顆粒であれば撹拌造粒機が候補になりやすく、乾燥工程の集約を重視するなら流動層造粒機が適しています。
ペレットや一定径の成形物を求める場合は、押出造粒機を検討するとよいでしょう。
設備の比較は処理能力だけでなく、最終製品に必要な粒子特性から始めることが失敗を防ぐ近道です。
目的が曖昧なまま機種を決めると、後から乾燥機や整粒機などの追加設備が必要になる場合があります。
生産能力と設置条件の確認
必要処理量は、日産量だけでなく、一回あたりのバッチ量、製造時間、洗浄時間、品種切り替え回数を含めて算出します。
連続生産に向く設備でも、多品種少量生産では洗浄や段取り時間の影響が大きくなります。
設置場所の天井高、搬入経路、電源、蒸気、圧縮空気、排気ダクト、給排水も事前に確認が必要です。
防爆エリアで使用する場合は、原料の粉じん爆発性や使用溶媒に応じた仕様を選定します。
食品や医薬品では、分解洗浄のしやすさ、接粉部の材質、異物混入対策、記録機能も重要な比較項目です。
試験造粒とメーカーへの相談
原料の性質は、カタログ情報だけでは判断できません。
吸湿性、粘着性、粒径、比重、熱への強さなどにより、同じ方式でも結果が変わります。
可能であれば、実際の原料を使った試験造粒を行い、粒度分布、かさ密度、水分、収率、洗浄性を確認しましょう。
試験では良好でも、量産機で同じ品質が再現できるとは限りません。
スケールアップ時の条件変更、必要な付帯設備、保守部品、導入後の技術支援まで含めてメーカーへ相談することが大切です。
造粒機の選定では、原料、目標粒子、生産量、洗浄性、安全性、将来の増産計画を一体で検討します。
試験結果と量産条件の差を見越して、余裕のある設備仕様を設計する視点も欠かせません。
造粒機のまとめ
造粒機は粉末原料を扱いやすい粒状へ加工し、流動性、均一性、成形性、溶解性、作業環境を改善するための重要な設備です。
撹拌造粒機は短時間で密度の高い顆粒を作りやすく、流動層造粒機は造粒と乾燥を一体化しやすい特徴があります。
押出造粒機は、一定径の粒やペレットの製造に向く方式です。
最適な造粒機は、方式の知名度ではなく、原料の性質と求める粒子品質によって決まります。
粒径、強度、水分、処理量、衛生性、安全性を整理し、試験造粒で再現性を確認してから導入を進めると安心です。
製造工程全体を見渡した設備選びが、安定した品質と効率的な生産へつながるでしょう。