アルミニウム製品の表面に見られる、傷に強く美しい色合いを持つ皮膜は、陽極酸化処理によって作られていることがあります。
建築材料、スマートフォン部品、自動車部品、調理器具、精密機器など、幅広い分野で採用される表面処理です。
ただし、陽極酸化という名称だけでは、何をどのように変化させる技術なのかイメージしにくいかもしれません。
この記事では、陽極酸化処理の意味、電気化学的な仕組み、目的、メリットとデメリット、品質を左右する条件までを分かりやすく紹介します。
陽極酸化処理の意味と結論
それではまず陽極酸化処理について解説していきます。
陽極酸化処理の基本的な意味
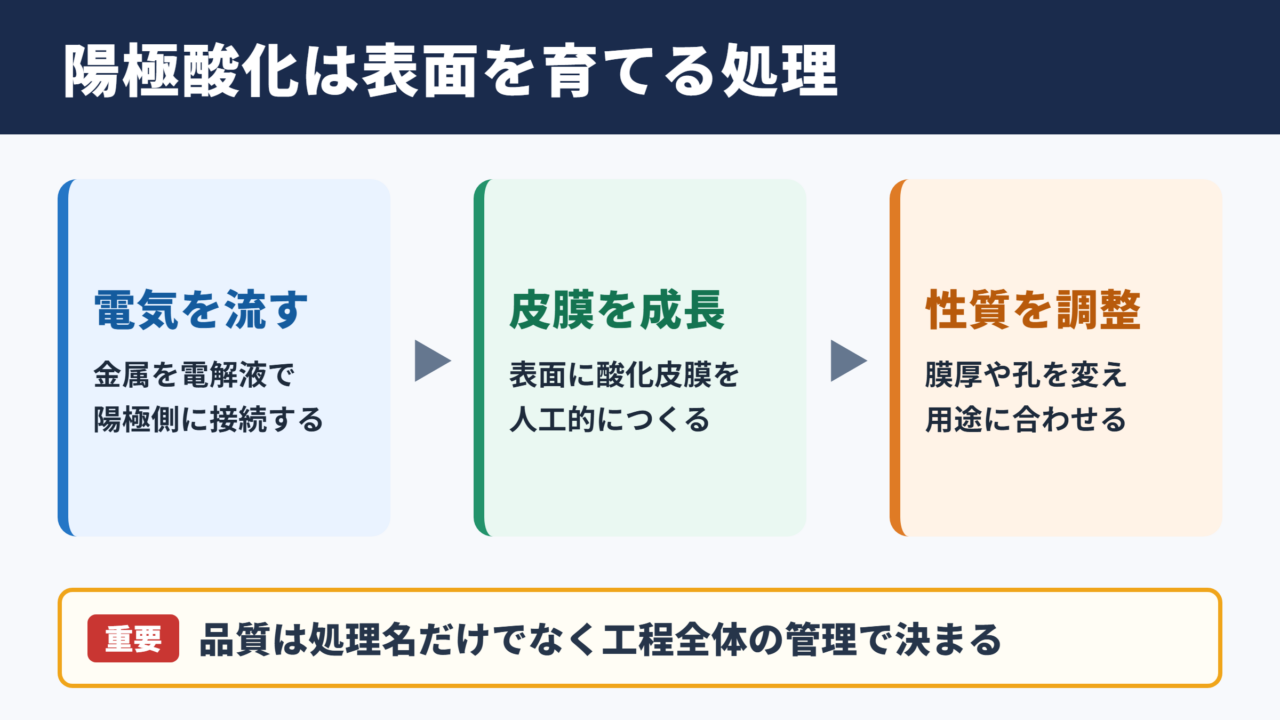
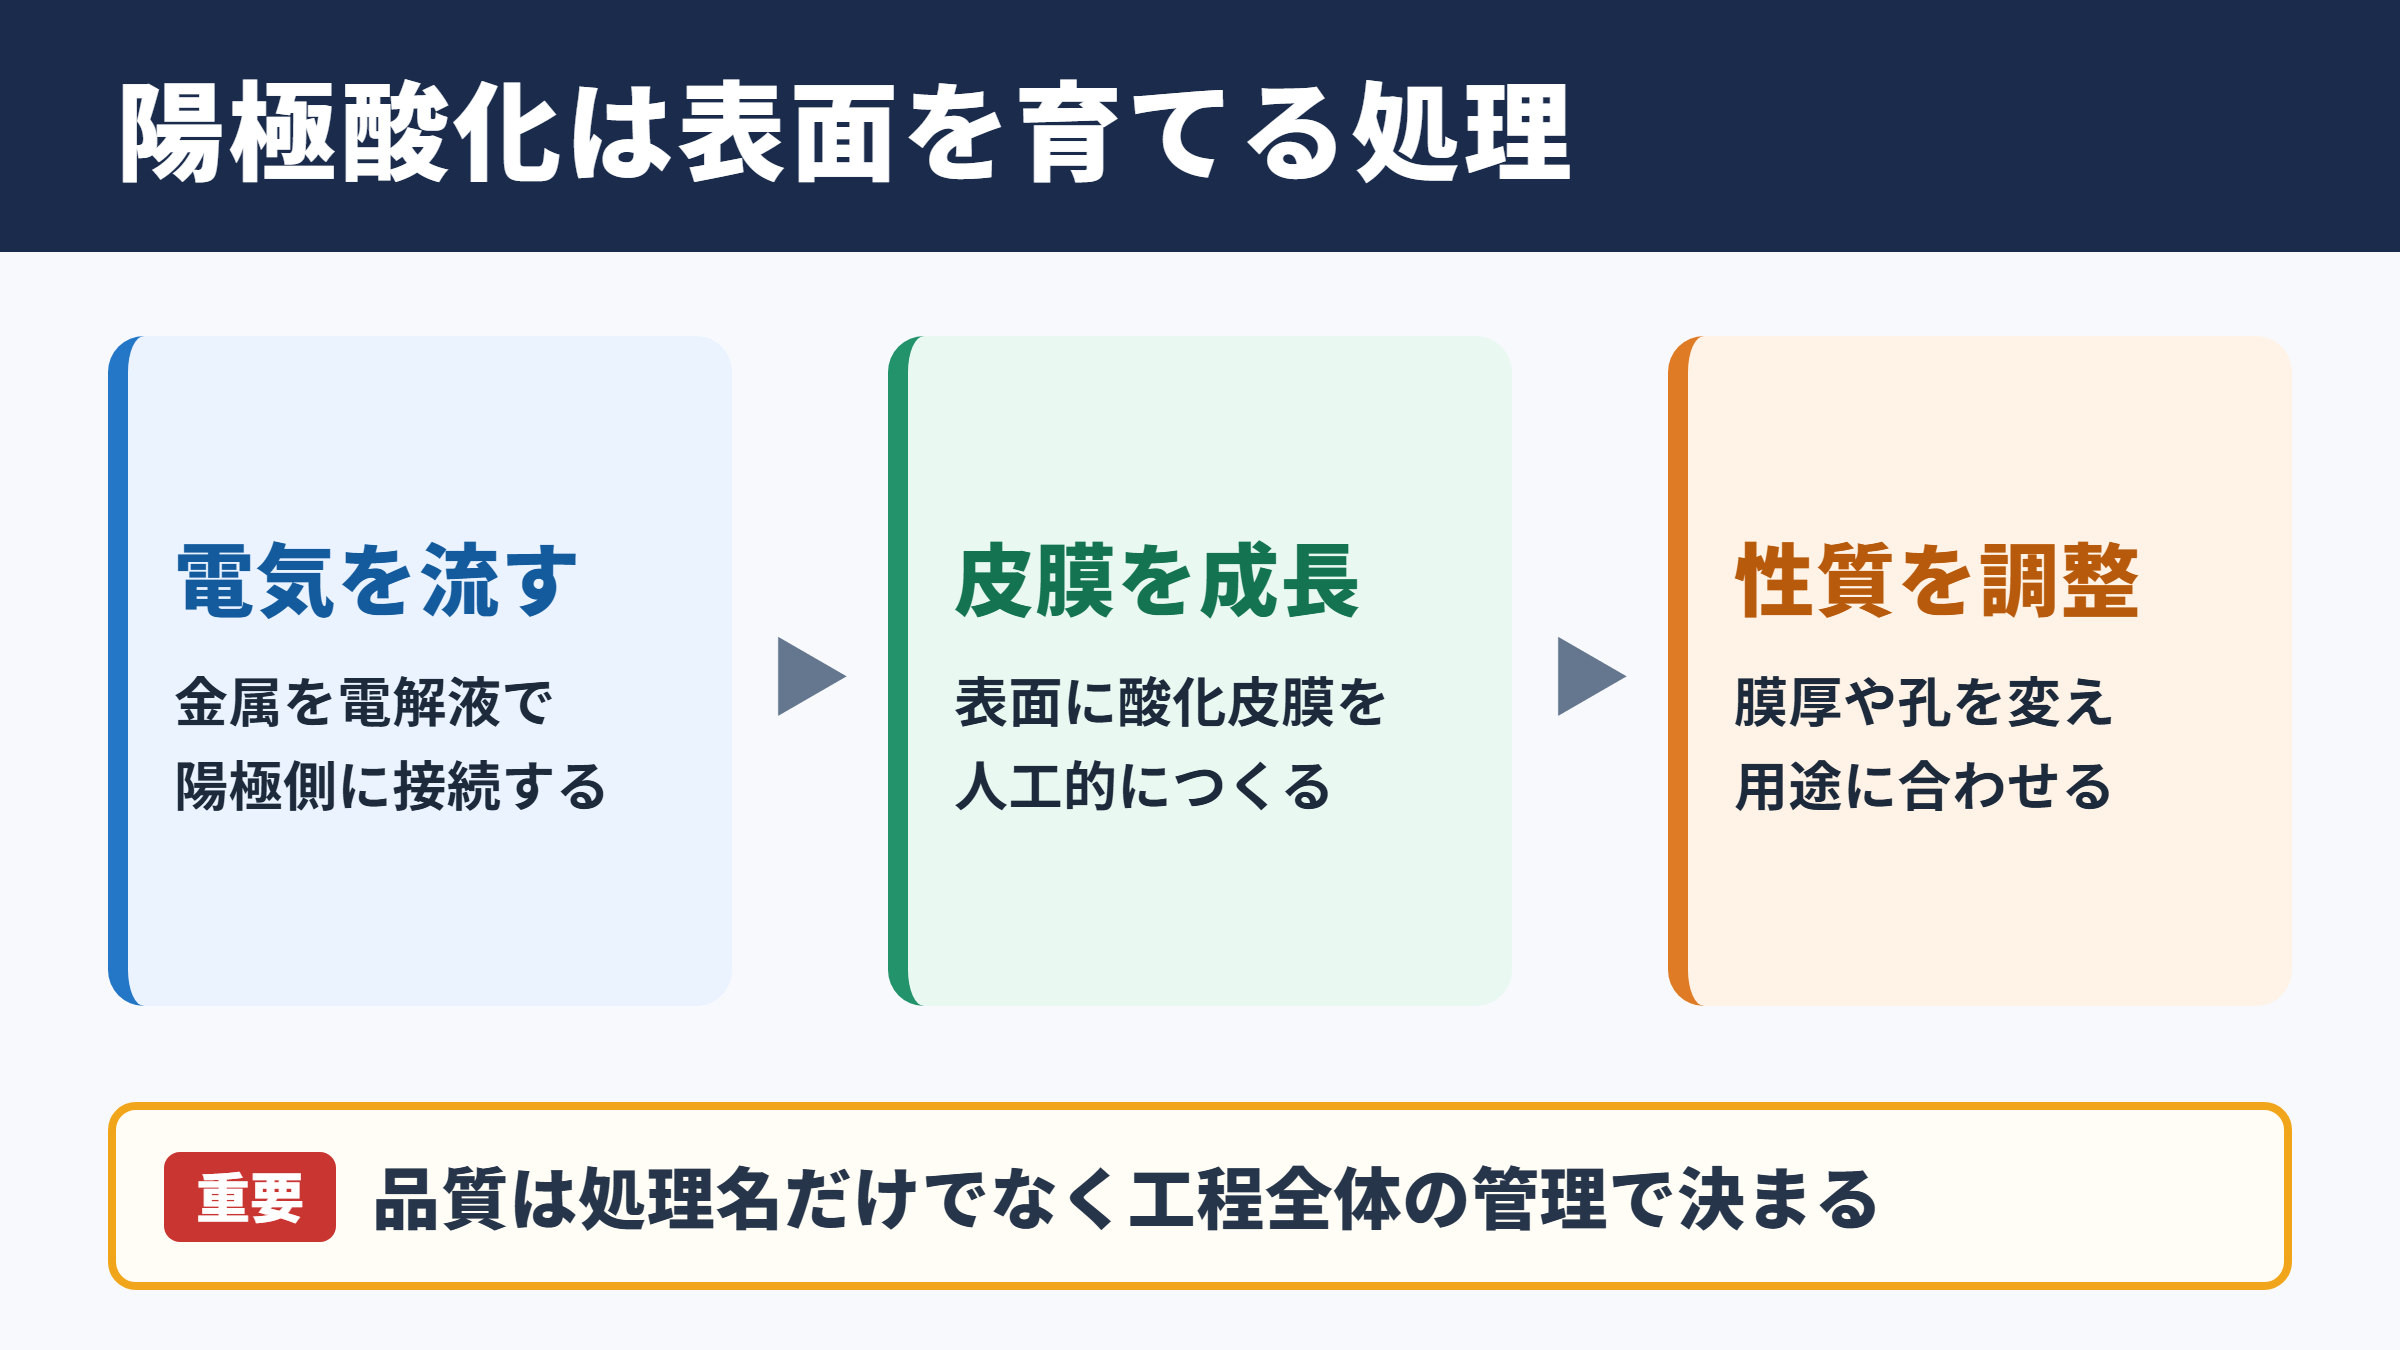
陽極酸化処理とは、金属を電解液の中で陽極側に接続して電気を流し、表面に酸化皮膜を人工的に成長させる処理です。
英語ではアノダイジングと呼ばれ、日本の製造現場でもアルマイトという呼び方が広く使われています。
特にアルミニウムへの処理が代表的ですが、チタン、マグネシウム、ニオブなどに活用される例もあります。
アルミニウムは空気中でも自然酸化膜を作りますが、その膜は非常に薄く、用途によっては耐食性や耐摩耗性が十分ではありません。
そこで電気分解を利用し、自然にできる膜よりも厚く、用途に合わせて性質を調整しやすい酸化皮膜を形成します。
表面を覆う酸化アルミニウム皮膜
アルミニウムの陽極酸化で主に形成されるのは、酸化アルミニウムを中心とした皮膜です。
この皮膜は母材の上に別の塗料をのせる処理とは少し異なり、金属表面そのものを電気化学反応で変化させて作る膜という特徴があります。
処理条件によって膜厚や孔の大きさを変えられるため、単なる防錆だけでなく、着色、絶縁、接着性の調整、外観品質の向上にもつながります。
一方で、皮膜の性能は材質、前処理、電解液、電流密度、温度、封孔処理に左右されます。
陽極酸化処理という名称だけで品質が決まるわけではなく、工程全体を管理することが重要です。
処理が向く製品と向かない製品
陽極酸化処理は、アルミニウムの耐食性や意匠性を高めたい製品に向いています。
例えば、窓枠、外装パネル、カメラ部品、ヒートシンク、機械カバー、家具部材などでは、耐久性と見た目の両方を求められるでしょう。
しかし、深い傷や大きな打痕を隠す処理ではありません。
皮膜は比較的薄いため、素材の傷、研磨目、鋳造肌、溶接部の色差などが仕上がりに影響することがあります。
陽極酸化処理は、アルミニウム表面に人工的な酸化皮膜を育てる技術です。
耐食性、耐摩耗性、絶縁性、着色性を高めやすい一方、素材や前処理の状態が外観と性能へ大きく反映されます。
陽極酸化のメカニズム
続いては陽極酸化のメカニズムを確認していきます。
電解槽で起こる電気化学反応
陽極酸化は、処理するアルミニウム製品を陽極、対向する電極を陰極として、硫酸などの電解液に浸けて直流電流を流すことで進みます。
陽極側では水に由来する酸素を含む反応が起こり、アルミニウム表面に酸化物が形成されます。
酸化皮膜が成長する速度と、電解液によって皮膜がわずかに溶解する速度のバランスにより、独特の多孔質構造が作られます。
この細かな孔は、後工程の染色や封孔処理に関係する大切な部分です。
陽極酸化の考え方は、金属を陽極として電解液中で反応させ、表面に酸化物の皮膜を形成することです。
皮膜の形成と溶解が同時に進むため、条件によって膜厚、孔の形状、硬さ、染まり方が変化します。
バリア層と多孔質層の構造
陽極酸化皮膜は、母材に密着した薄いバリア層と、その上に広がる多孔質層で説明されることが多い構造です。
バリア層は母材との境界に近く、電気的な特性や密着性に関わります。
多孔質層には微細な孔が整然と伸びており、この孔へ染料を取り込ませることで着色アルマイトを作れます。
そのままでは孔が開いた状態なので、用途に応じて封孔処理を行い、耐食性や色の安定性を高めます。
目に見えない微細構造ですが、製品寿命を左右する重要な要素です。
膜厚を左右する処理条件
膜厚は、処理時間を延ばせば無条件に増えるものではありません。
電流密度、電解液濃度、液温、攪拌、治具による電気接触、製品形状などを総合的に調整する必要があります。
液温が高すぎると皮膜が溶けやすくなり、硬さや厚みを確保しにくくなる場合があります。
反対に低温で適切な条件を維持すると、比較的硬い皮膜を形成しやすくなります。
製品の角部は電流が集中しやすいため、形状に応じた治具設計と条件設定も欠かせません。
| 管理項目 | 主な影響 | 確認したいポイント |
|---|---|---|
| 電流密度 | 成膜速度と皮膜性状 | 製品面積に対して適切か |
| 処理時間 | 膜厚 | 要求性能に足りるか |
| 電解液温度 | 溶解速度と硬さ | 槽内で安定しているか |
| 材料組成 | 色調と皮膜品質 | 合金種が指定通りか |
| 封孔処理 | 耐食性と染色安定性 | 孔が十分に閉じているか |
陽極酸化処理の目的
続いては陽極酸化処理の目的を確認していきます。
耐食性の向上
陽極酸化処理の大きな目的は、腐食への強さを高めることです。
アルミニウムは比較的さびにくい金属ですが、塩分、湿気、酸性やアルカリ性の環境、異種金属との接触などによって腐食が進むことがあります。
適切に形成され、さらに封孔された皮膜は、外部環境から母材を守る障壁として働きます。
屋外で使われる建材や輸送機器部品では、耐食性の確保が設計品質に直結します。
ただし、極端な薬品環境や海水環境では、膜厚だけでなく素材、形状、メンテナンス方法まで検討する必要があります。
耐摩耗性と表面硬さ
陽極酸化皮膜は、アルミニウム母材より硬い性質を持つため、擦れや軽い接触による傷を抑える目的でも使われます。
特に硬質アルマイトと呼ばれる処理では、低温条件などを利用して厚く硬い皮膜を形成し、摺動部品や治具、機械部品に利用されます。
ただし、硬い皮膜は衝撃に対して必ずしも万能ではありません。
皮膜が厚くなるほど、部品形状や使い方によっては微細な割れが課題になることもあるため、要求特性の整理が必要です。
意匠性と機能性の付与
陽極酸化処理は、金属らしい質感を残しながら色を与えられる点でも評価されています。
黒、シルバー、ブロンズ、ゴールドなどの色調に加え、電解着色や染色による表現も可能です。
表面処理前のブラスト、ヘアライン、バフ研磨などを組み合わせると、同じアルミニウムでも印象を大きく変えられます。
また、皮膜は電気を通しにくい特性を持つため、部品間の絶縁や表面の機能調整を目的に選ばれることもあります。
陽極酸化処理の目的は、防錆だけではありません。
耐摩耗性、着色性、絶縁性、外観品質を組み合わせ、製品に必要な性能と意匠を整えるための表面処理です。
陽極酸化処理のメリット
続いては陽極酸化処理のメリットを確認していきます。
母材との高い密着性
塗装は表面に塗膜を重ねる方法ですが、陽極酸化皮膜は母材表面から形成されるため、一般的に密着性を得やすい特徴があります。
通常の使用環境で剥がれにくいことは、外観部品や長期使用部品にとって大きな利点でしょう。
もちろん、鋭利な物体による深い傷や強い衝撃では損傷する可能性があります。
それでも、金属の質感を活かしつつ表面を保護したい場面では、有力な選択肢になります。
多様な色調と質感の表現
陽極酸化処理では、前処理の研磨や化学処理、染色、封孔の組み合わせによって、さまざまな外観を作れます。
艶を抑えたマット調、光沢のある鏡面調、細い筋目を見せるヘアライン調など、製品のブランドイメージに合わせた設計が可能です。
着色後も金属表面特有の奥行きが感じられやすく、樹脂塗装とは異なる質感が得られます。
ただし、ロットごとの素材差や前処理のばらつきは色差につながるため、量産時には標準見本や管理基準が重要です。
環境負荷を抑えやすい工程設計
陽極酸化処理は、適切な排水処理や薬品管理を前提に、耐久性を上げて製品寿命を延ばすことに寄与します。
部品を長く使えることは、交換頻度や廃棄物の削減にもつながるでしょう。
近年は、六価クロムを使わない封孔方法や、環境配慮型の前処理を採用する動きも広がっています。
表面処理を選定するときは、性能だけでなく、処理業者の環境対応、化学物質管理、リサイクル性も確認したいところです。
選定例として、屋内の意匠部品では外観と色調を重視し、屋外部品では耐食性と封孔品質を重視します。
摺動部では硬質アルマイトを検討し、寸法精度が厳しい部品では皮膜成長による寸法変化も事前に見込む必要があります。
陽極酸化処理のデメリットと注意点
続いては陽極酸化処理のデメリットと注意点を確認していきます。
素材と合金成分による外観差
アルミニウムと一口にいっても、純度や添加元素が異なる多くの合金があります。
銅、シリコン、マグネシウムなどの含有量によって、皮膜の色、染まり方、耐食性、光沢感が変わることがあります。
例えば、同じ黒色の指定でも、合金種や素材ロットの違いにより見え方が変化する可能性があります。
意匠面を重視する場合は、材質記号だけでなく、試作時の色見本と量産条件をそろえることが大切です。
寸法変化と公差管理
陽極酸化皮膜には厚みがあるため、精密部品では寸法公差への影響を無視できません。
皮膜の一部は外側へ成長し、一部は母材側に進むと考えられるため、穴径、ねじ部、嵌合部、摺動面には特に注意が必要です。
加工後に陽極酸化を行う場合、要求膜厚を見込んで加工寸法を調整することがあります。
穴径や軸径に厳しい公差がある部品では、加工寸法、目標膜厚、処理後の許容差を工程設計の段階で共有します。
例えば膜厚が増えれば穴の内径側にも影響が出るため、実測による確認を行うことが安心です。
薬品や摩擦に対する限界
陽極酸化皮膜は耐久性に優れますが、強いアルカリや特定の薬品に長時間さらされる環境では劣化することがあります。
また、硬質アルマイトでも相手材との組み合わせ、潤滑状態、荷重条件によって摩耗の進み方が異なります。
使用環境を確認せずに膜厚や種類だけで選ぶと、期待した寿命を得られない場合があります。
食品機器、医療機器、屋外設備、海岸地域向け設備などでは、実際の環境に近い耐食試験や評価方法を検討するとよいでしょう。
陽極酸化処理は万能な表面処理ではありません。
素材の種類、寸法公差、薬品環境、外観基準を事前に整理し、目的に合う処理仕様を決めることが失敗を防ぐ近道です。
陽極酸化処理の工程と品質管理
続いては陽極酸化処理の工程と品質管理を確認していきます。
前処理から封孔までの流れ
一般的な工程は、脱脂、エッチング、中和、陽極酸化、必要に応じた着色、封孔、洗浄、乾燥という流れです。
脱脂では油分や汚れを取り除き、エッチングでは表面状態を整えます。
その後の陽極酸化で皮膜を形成し、着色する場合は多孔質層の孔へ染料や金属塩を取り込ませます。
最後の封孔は、皮膜の孔を安定化させて耐食性や染色耐久性を高める工程です。
一つひとつの工程がつながっているため、後工程だけで前処理の不備を完全に取り戻すことは難しいといえます。
膜厚と外観の検査方法
品質管理では、膜厚測定、外観検査、色差確認、耐食性試験、封孔度試験などが行われます。
膜厚は渦電流式の膜厚計などを使い、要求値に達しているかを確認します。
外観検査では、ムラ、焼け、傷、異物、色調のばらつき、治具跡などを評価します。
測定位置によって数値が異なることもあるため、製品形状に合わせた検査箇所の設定が必要です。
| 検査項目 | 主な確認内容 | 不良につながりやすい要因 |
|---|---|---|
| 膜厚 | 規定膜厚の達成 | 電流不足、処理時間不足、接触不良 |
| 色調 | 見本との近さ | 材質差、染色条件差、前処理差 |
| 外観 | 傷、ムラ、焼けの有無 | 治具跡、洗浄不足、搬送時の接触 |
| 耐食性 | 腐食への耐久性 | 封孔不足、膜厚不足、素材不適合 |
| 密着状態 | 表面の健全性 | 前処理不良、過度な応力、形状問題 |
発注時に伝えたい仕様項目
陽極酸化処理を依頼するときは、色だけを指定するのではなく、材質、膜厚、外観面、使用環境、数量、検査基準を伝えると認識違いを減らせます。
図面には、処理種別、色調、膜厚、マスキング範囲、外観上の重要面、許容できない傷の基準などを明記するとよいでしょう。
特に精密部品では、処理前寸法と処理後寸法のどちらを保証対象とするかを明確にすることが重要です。
試作品を用意できる場合は、量産前に色調、膜厚、嵌合、耐食性を確認しておくと、後戻りを抑えられます。
陽極酸化処理のまとめ
陽極酸化処理とは、金属を陽極として電気分解を行い、表面に酸化皮膜を形成する表面処理です。
アルミニウムではアルマイトとも呼ばれ、耐食性、耐摩耗性、絶縁性、着色性、意匠性を高める目的で幅広く活用されています。
皮膜は電流、電解液、温度、処理時間、素材、封孔処理によって性質が変わります。
そのため、単に陽極酸化を指定するだけではなく、必要な膜厚、色調、使用環境、寸法公差、検査方法まで整理することが大切です。
製品に求める性能と見た目を具体化してから仕様を決めることで、陽極酸化処理のメリットをより確実に引き出せるでしょう。