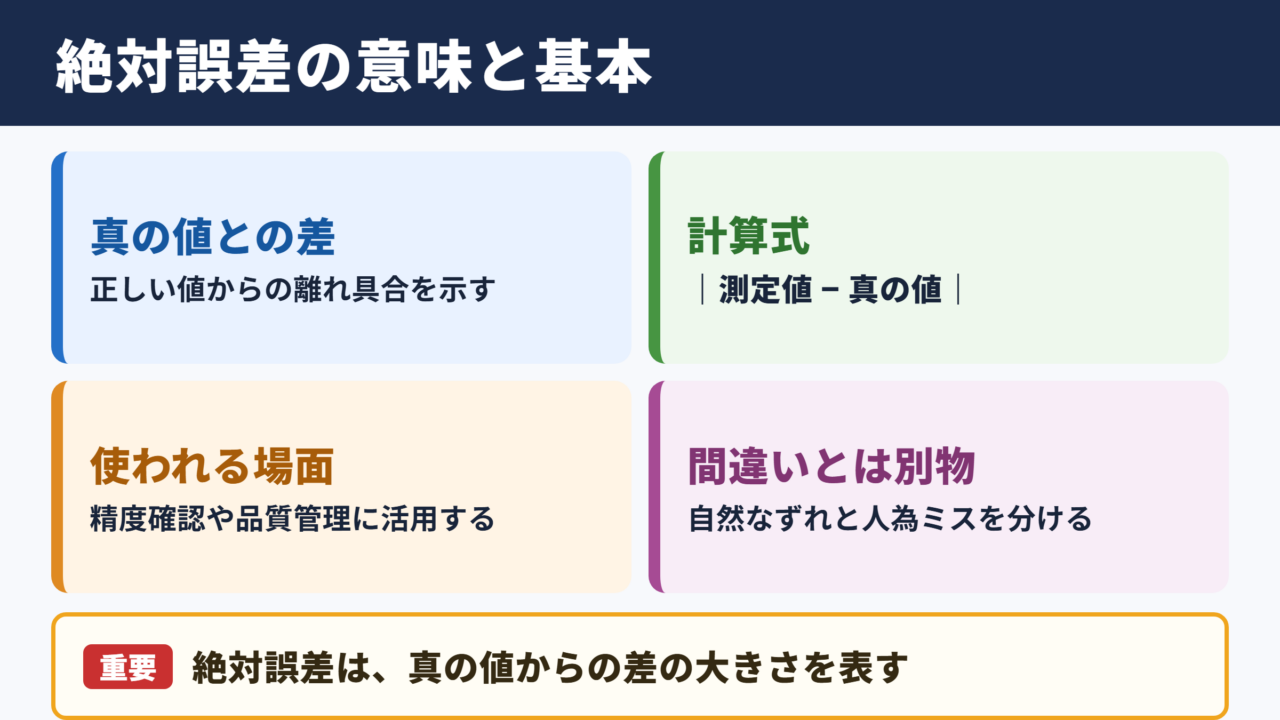
測定値や計算結果が正しい値からどの程度ずれているかを知りたいときに役立つのが、絶対誤差です。
理科の実験、製造現場の寸法測定、統計データの確認など、数値を扱う場面では誤差を避けられないことがあります。
ただし、誤差の意味や単位、相対誤差との違いを理解しておけば、数値をより適切に評価できるでしょう。
この記事では、絶対誤差の基本的な意味と求め方を、計算式や例題を交えながらわかりやすく解説します。
絶対誤差の意味と基本
それではまず、絶対誤差とは何かについて解説していきます。
真の値との差を表す数値
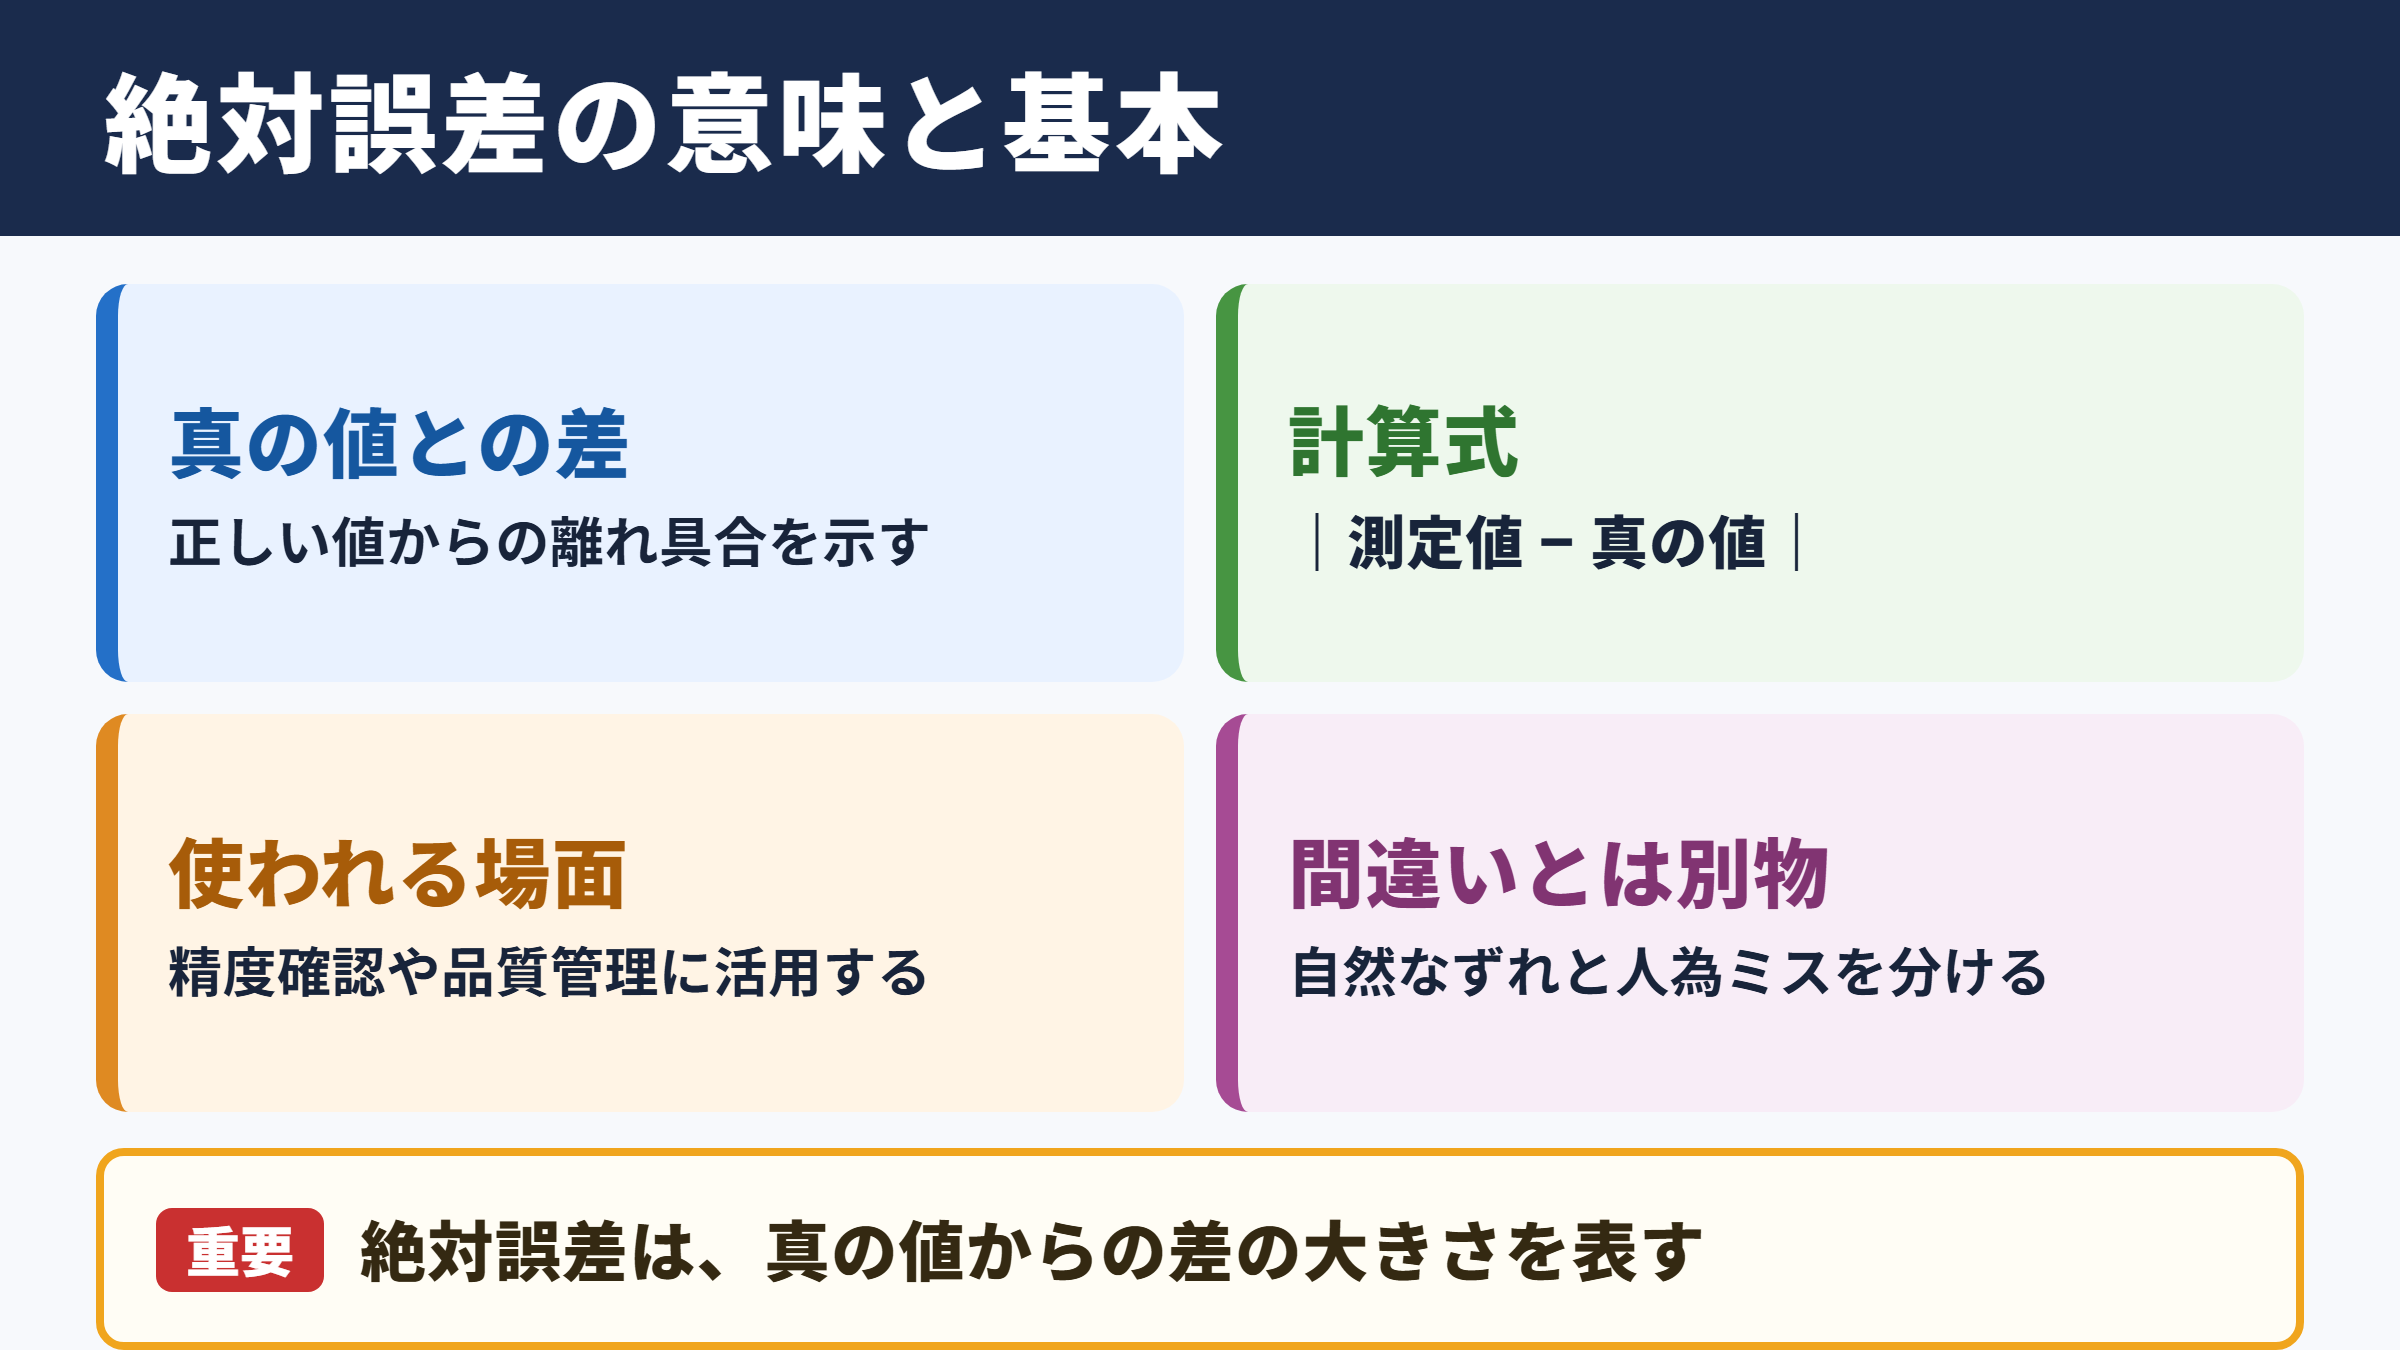
絶対誤差とは、測定値や近似値と真の値との差の大きさを表す数値です。
真の値が100で、測定値が97だった場合、両者の差は3となります。
このときの絶対誤差は3です。
測定値が真の値より大きい場合でも小さい場合でも、絶対誤差は差の大きさとして扱います。
そのため、通常は負の値になりません。
絶対誤差は、正しい値からどれほど離れているかを直接示す指標と考えると理解しやすいでしょう。
絶対誤差の計算式
絶対誤差 = 測定値と真の値の差の絶対値
絶対誤差 = |測定値-真の値|
絶対値とは、数値の正負を除いた大きさを表す考え方です。
たとえば、-5の絶対値は5となります。
測定値が真の値を下回ったときも、誤差の規模を同じ基準で比較できる点が特徴です。
絶対誤差が使われる場面
絶対誤差は、測定器の精度確認や製品の品質管理、実験結果の検討などで使われます。
たとえば、設計寸法が50ミリメートルの部品を測定し、49.8ミリメートルだったとします。
この場合、絶対誤差は0.2ミリメートルです。
加工部品では、許容されるずれの範囲を公差として定めることがあります。
絶対誤差が公差の範囲内かどうかを確認すれば、部品が要求を満たしているか判断しやすくなります。
科学実験では、理論値と実験値の違いを確認するために利用されることも少なくありません。
誤差と間違いの違い
誤差は必ずしも計算ミスや記録ミスを意味しません。
測定器の細かなばらつき、目盛りの読み取り方、周囲の温度や湿度などによって、測定値には一定のずれが生じます。
一方で、数値の入力を誤る、単位を取り違えるといったものは、人為的な間違いとして区別して考える必要があります。
誤差を正しく扱うには、偶然生じるずれと明らかなミスを混同しないことが重要です。
絶対誤差は測定値の良し悪しを判断するための出発点です。
ただし、誤差が小さいかどうかは対象となる数値の規模や許容範囲とあわせて確認しましょう。
絶対誤差の計算式と求め方
続いては、絶対誤差の計算手順を確認していきます。
基本の計算手順
絶対誤差を求める際は、最初に真の値と測定値をそろえます。
次に、測定値から真の値を引いて差を求めます。
最後に、その結果が負の数であれば正の数に直します。
この流れで計算すれば、測定値が真の値より大きい場合と小さい場合の両方に対応できます。
例題
真の値が24センチメートルで、測定値が24.6センチメートルの場合
24.6-24=0.6
絶対誤差は0.6センチメートルです。
真の値が24センチメートルで、測定値が23.4センチメートルの場合も確認してみましょう。
23.4-24=-0.6となりますが、絶対値を取るため絶対誤差は0.6センチメートルです。
差の向きではなく、ずれの大きさを見る点がポイントになります。
小数と四捨五入の扱い
測定値に小数が含まれる場合、計算結果の桁数にも注意が必要です。
たとえば、長さを0.01ミリメートルまで読んだ測定であれば、誤差も必要以上に細かい桁まで示さないほうが自然です。
測定精度を超える桁数まで記載すると、実際よりも正確に測ったような印象を与えるおそれがあります。
計算後の数値は、元の測定値が持つ精度に合わせて整理することが大切です。
学校の問題では指定された桁数に従い、業務では社内基準や図面上の要求を確認しましょう。
真の値が不明な場合の考え方
現実の測定では、完全に正確な真の値がわからないこともあります。
その場合は、校正された基準器の値、高精度な測定装置による値、理論式から得られた値などを基準値として用います。
たとえば、標準分銅の表示値と電子はかりの測定値を比較する場面では、標準分銅の値を基準にできるでしょう。
真の値が厳密に確定できないからこそ、どの値を基準として誤差を計算したのかを明確にする必要があります。
| 真の値または基準値 | 測定値 | 差 | 絶対誤差 |
|---|---|---|---|
| 10グラム | 10.2グラム | 0.2グラム | 0.2グラム |
| 10グラム | 9.7グラム | -0.3グラム | 0.3グラム |
| 250ミリメートル | 249.5ミリメートル | -0.5ミリメートル | 0.5ミリメートル |
| 3.14 | 3.1 | -0.04 | 0.04 |
絶対誤差の単位と表記
続いては、絶対誤差の単位と表記方法を確認していきます。
元の数値と同じ単位
絶対誤差には、原則として測定対象と同じ単位が付きます。
長さを測ったならミリメートルやセンチメートル、重さを測ったならグラムやキログラムで表します。
時間であれば秒や分、温度であれば摂氏度となるでしょう。
絶対誤差は差そのものを示すため、単位を省略できないケースが多いといえます。
数値だけを見ても、0.5が何ミリメートルなのか何グラムなのかわからなければ、評価できません。
単位換算で注意したい点
真の値と測定値の単位が異なる場合は、計算前に必ず統一します。
たとえば、真の値が2メートルで測定値が198センチメートルなら、そのまま引き算はできません。
2メートルを200センチメートルにそろえると、絶対誤差は2センチメートルです。
あるいは、198センチメートルを1.98メートルに換算すれば、絶対誤差は0.02メートルになります。
表し方は異なっても、同じ大きさのずれを示しています。
単位換算の例
真の値 2メートル
測定値 198センチメートル
200センチメートル-198センチメートル=2センチメートル
絶対誤差は2センチメートルです。
誤差範囲としての表現
測定結果は、測定値に誤差の範囲を添えて表すことがあります。
たとえば、20.0ミリメートルに対して誤差が0.1ミリメートル以内であれば、20.0ミリメートル前後の範囲として解釈できます。
測定器の仕様では、許容差や最大誤差として表記されることもあります。
この表記は、実際の値が測定値からどの程度ずれる可能性があるかを伝えるために役立ちます。
絶対誤差は単独で見るだけでなく、測定値と並べて読むことで意味が明確になります。
相対誤差と百分率誤差の違い
続いては、絶対誤差と混同されやすい相対誤差を確認していきます。
相対誤差の意味
相対誤差は、絶対誤差を真の値または基準値で割ったものです。
絶対誤差が数値の規模に対してどの程度の割合なのかを示せます。
同じ絶対誤差でも、対象となる値が違えば影響の大きさも変わります。
たとえば、1ミリメートルのずれは1000ミリメートルの部品では小さく感じられる一方、2ミリメートルの部品では非常に大きなずれです。
相対誤差の計算式
相対誤差 = 絶対誤差 ÷ 真の値
百分率誤差 = 相対誤差に100を掛けた値
相対誤差には単位がありません。
百分率で表した場合は、パーセントを使います。
同じ絶対誤差を比較する例
真の値が10で絶対誤差が1の場合、相対誤差は0.1です。
百分率誤差にすると10パーセントになります。
一方で、真の値が1000で絶対誤差が1の場合、相対誤差は0.001です。
百分率誤差は0.1パーセントとなります。
絶対誤差が同じ1でも、基準となる値によって評価は大きく変わることがわかります。
| 真の値 | 測定値 | 絶対誤差 | 相対誤差 | 百分率誤差 |
|---|---|---|---|---|
| 10 | 11 | 1 | 0.1 | 10パーセント |
| 100 | 101 | 1 | 0.01 | 1パーセント |
| 1000 | 1001 | 1 | 0.001 | 0.1パーセント |
使い分けの目安
寸法の許容範囲や重さのずれをそのまま確認したい場合には、絶対誤差が向いています。
異なる規模のデータを比べたい場合や、誤差の割合を評価したい場合には、相対誤差や百分率誤差が便利です。
たとえば、複数の測定機器の性能を比較する際、測定対象の大きさが異なるなら割合で確認したほうが公平でしょう。
反対に、製造図面で0.05ミリメートル以内と指定されている場合は、絶対誤差での判定が実務的です。
絶対誤差はずれの量を見る指標です。
相対誤差は基準値に対するずれの割合を見る指標です。
目的に応じて両方を使い分けると、数値の意味を正確に判断しやすくなります。
絶対誤差の例題と実務での確認
続いては、絶対誤差の例題と実際の確認方法を見ていきます。
長さを測定する例題
設計上の長さが120.0ミリメートルの棒をノギスで測定したところ、119.6ミリメートルでした。
測定値から真の値を引くと、119.6-120.0=-0.4となります。
この値の絶対値を取るため、絶対誤差は0.4ミリメートルです。
この部品が合格かどうかは、図面に定められた許容差によって決まります。
許容差が0.5ミリメートル以内なら問題ありませんが、0.2ミリメートル以内なら基準を満たしません。
絶対誤差を求めることと、製品の合否を判断することは別の工程として考えましょう。
温度を測定する例題
基準温度が25.0摂氏度で、温度計の表示が24.3摂氏度だったとします。
差は-0.7摂氏度となるため、絶対誤差は0.7摂氏度です。
温度管理では、食品保管や化学実験、空調設備などで許容範囲が設定されることがあります。
基準からの差が小さくても、管理基準が厳しい現場では注意が必要です。
測定のタイミングや温度計の設置場所によっても数値が変わるため、同じ条件で測ることが重要になります。
測定誤差を小さくする工夫
絶対誤差を小さくするには、測定器の選び方と使い方の両方を見直す必要があります。
測定対象に対して分解能が不足した測定器を使うと、細かな違いを読み取れません。
また、測定器が校正されていなければ、安定して同じ方向にずれる可能性もあります。
複数回測定して平均値を確認する、測定面の汚れを取り除く、温度変化の少ない環境で測るといった工夫も有効です。
測定値だけを記録するのではなく、測定条件も残すことが、誤差の原因を後から検討する助けになります。
誤差を完全にゼロにすることは簡単ではありません。
大切なのは、誤差の大きさを把握し、目的に対して許容できる範囲かどうかを判断することです。
絶対誤差のまとめ
絶対誤差とは、測定値や近似値が真の値からどれほどずれているかを、差の大きさで示す数値です。
計算では、測定値と真の値の差を求め、その絶対値を取ります。
長さや重さなどを扱う場合、絶対誤差には元の測定値と同じ単位が付く点を押さえておきましょう。
真の値と測定値の単位が異なるときは、先に単位をそろえる必要があります。
また、絶対誤差はずれの量を示す一方、相対誤差は基準値に対するずれの割合を示します。
寸法公差や許容範囲を確認したいときは絶対誤差、異なる規模の数値を比較したいときは相対誤差も活用するとよいでしょう。
計算式と単位の扱いを理解すれば、実験、学習、品質管理などで数値をより正確に読み取れるようになります。