バックラッシュの意味をわかりやすく!ビジネスでの発生原因・歯車との関係・調整方法も(噛み合い隙間・ガタ・精度への影響など)
機械設計や製造の現場で耳にするバックラッシュは、単なるガタではなく、位置決め精度、騒音、耐久性、製品品質に関わる重要な要素です。
一方で、バックラッシュを完全になくせばよいとは限らず、熱膨張や潤滑、組み立て誤差も考えながら適切な値へ調整する必要があります。
この記事では、歯車を中心にバックラッシュの意味、発生原因、ビジネスで問題になる場面、測定方法、調整の考え方までをわかりやすく解説します。
バックラッシュの意味と精度への影響
それではまず、バックラッシュの基本的な意味と、実務上どのような影響が出るのかを解説していきます。
噛み合い隙間としてのバックラッシュ
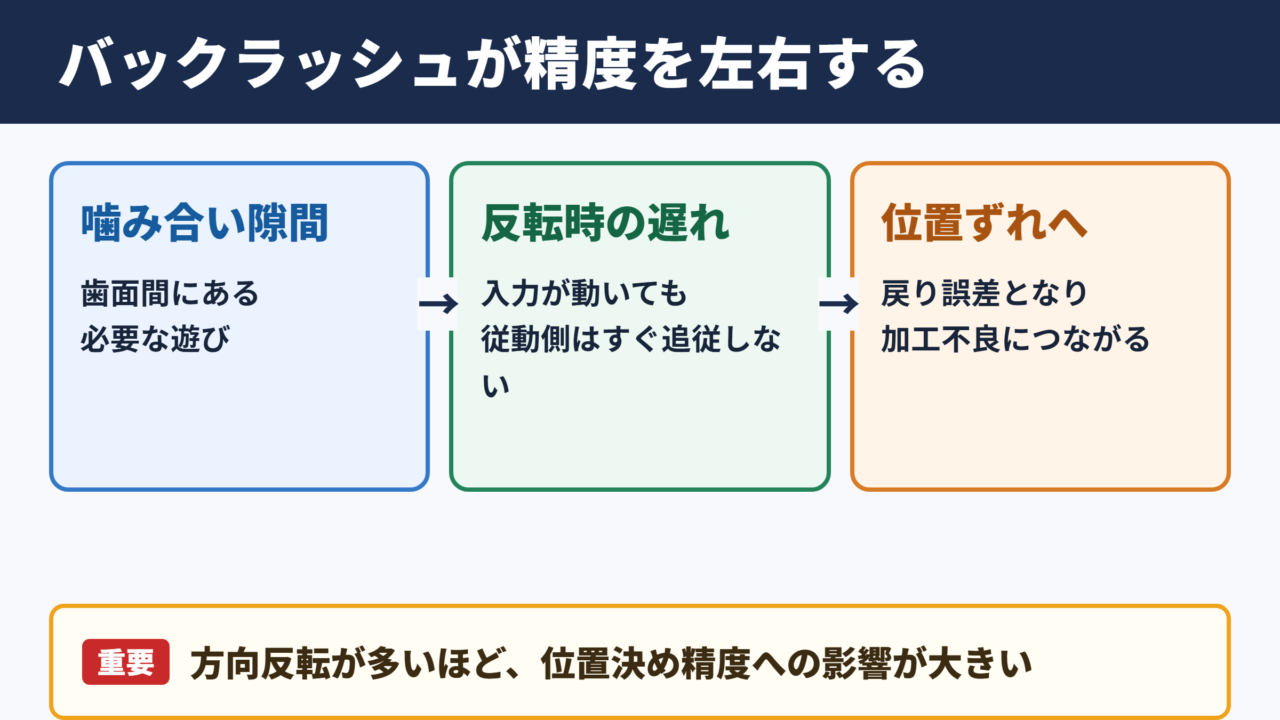
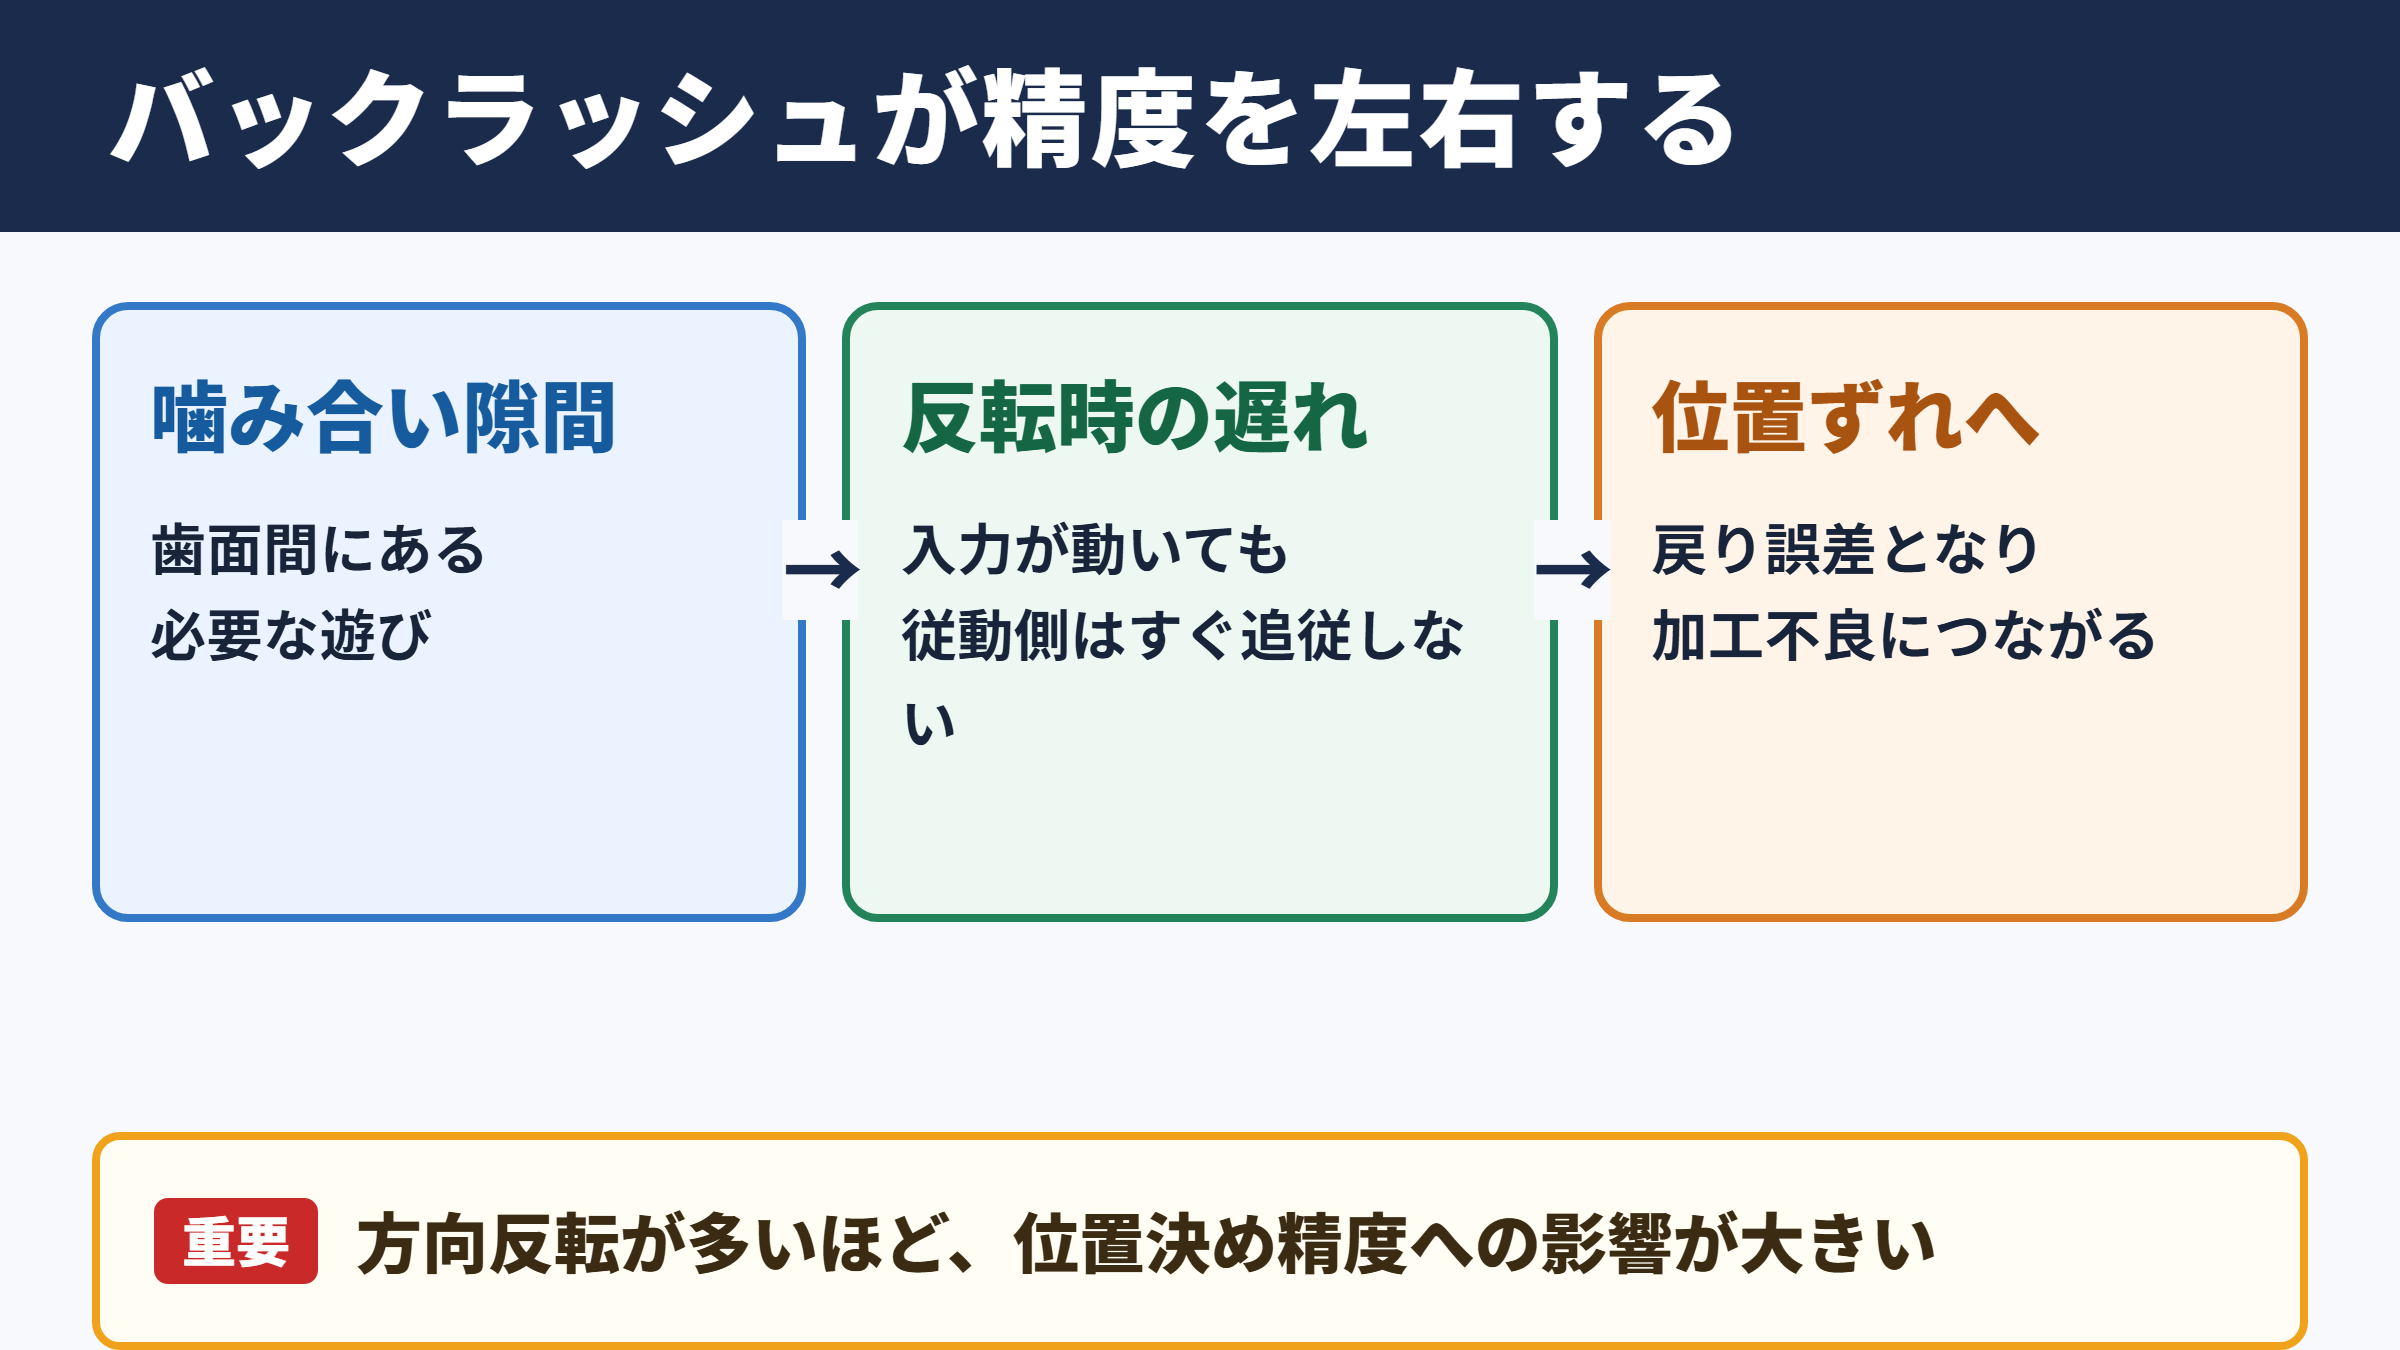
バックラッシュとは、歯車同士が噛み合っている状態で、片方の歯車を反対方向へわずかに動かした際に生じる空走する隙間のことです。
日本語では歯すき間、噛み合い隙間、遊び、ガタなどと表現されますが、技術的には歯面間に設けられた必要なすき間を指します。
たとえばモーターが正転から逆転へ切り替わるとき、入力軸が動いても従動側がすぐに追従しない時間があります。
この遅れの主な要因がバックラッシュであり、回転方向の変更が多い機構ほど影響を受けやすい特徴があります。
バックラッシュは、歯車の歯面間にある隙間によって生じる回転方向の遊びです。
直線移動へ換算すると、ボールねじやラックアンドピニオンでは位置の戻り誤差として現れます。
ガタと混同しやすい言葉の違い
ガタという言葉は、軸受け、締結部、スライド部、歯車など、機械全体に生じる緩みや遊びを幅広く示す表現です。
これに対してバックラッシュは、主として動力伝達部の方向反転時に現れる遊びに焦点を当てた言葉と考えると理解しやすいでしょう。
歯車以外にも、ボールねじとナット、減速機、カップリング、リンク機構などで似た現象が見られます。
ただし、すべてのガタがバックラッシュではありません。
摩耗したベアリングの振れや、固定ねじの緩みは位置決め不良の原因になりますが、歯面の噛み合い隙間とは別に評価する必要があります。
位置決め精度と製品品質への関係
バックラッシュが大きいと、指令した位置と実際の停止位置に差が出やすくなります。
特にNC工作機械、産業用ロボット、搬送装置、検査装置、包装機械では、わずかな誤差でも加工不良や段取り時間の増加につながります。
たとえば穴あけ位置が反転動作の直後にずれると、穴ピッチ不良や組み付け不良を招くおそれがあります。
カメラを用いる画像検査でも、テーブルの戻り位置が安定しなければ測定値の信頼性が下がるでしょう。
バックラッシュはゼロに近いほど高精度に見えますが、過度に小さくすると歯面の干渉、発熱、焼き付き、異音を招く場合があります。
求める精度と使用環境に合わせ、適正な隙間を確保することが重要です。
歯車にバックラッシュが必要となる理由
続いては、歯車の噛み合いにあえて隙間が必要となる理由を確認していきます。
熱膨張と組み立て誤差への対応
歯車、軸、ハウジングは、温度変化によってわずかに膨張したり収縮したりします。
常温で隙間をなくして組み立てた場合、運転中の温度上昇によって中心距離が変化し、歯面が強く押し付けられる可能性があります。
その結果、回転抵抗が増え、潤滑油の状態が悪化し、歯面損傷へ進むこともあります。
設計上のバックラッシュは誤差を許容するための逃げであり、安定した運転を支える役割も担っています。
加工公差、組み立て公差、軸のたわみ、ハウジングの変形まで考慮することが、信頼性の高い設計につながります。
潤滑油膜と歯面保護の役割
歯車は歯面同士が高速で接触するため、適切な潤滑が欠かせません。
潤滑油やグリースが歯面に行き渡ることで、摩擦、摩耗、発熱、焼き付きを抑えやすくなります。
バックラッシュが極端に小さい状態では、油膜が形成されにくくなり、金属同士の接触が増えることがあります。
また、組み付け直後は問題なくても、連続運転によって温度が上がると、急に回転が重くなる例も少なくありません。
精密機構ほど隙間を小さくしたくなりますが、精度と潤滑性は一緒に検討する項目です。
騒音と振動を抑えるための条件
バックラッシュが大きすぎると、歯面が切り替わるたびに衝突し、カタカタという異音や振動が発生しやすくなります。
反対に隙間が小さすぎても、噛み合いが硬くなり、うなり音や摩擦音が増えることがあります。
静音性が求められる減速機、医療機器、事務機器、自動車部品では、歯形精度や歯すじ精度と合わせて調整することが大切です。
歯車の材質が樹脂か金属かによっても、温度変化や弾性変形の傾向は変わります。
適切なバックラッシュは、回転を滑らかにし、潤滑を助け、熱膨張による過大な噛み合いを避けるために設けられます。
必要値は歯車の大きさ、モジュール、回転数、負荷、温度、材質によって異なります。
バックラッシュが発生する主な原因
続いては、設計段階から使用中までにバックラッシュが生じる主な原因を確認していきます。
設計値と加工公差のばらつき
歯車の歯厚、ピッチ、外径、中心距離には、設計値に対する加工上のばらつきが生じます。
部品が図面どおりの寸法範囲に入っていても、複数の公差が同じ方向へ重なると、実際の噛み合い隙間は想定より大きくなる場合があります。
歯車単体の精度だけでなく、軸穴の位置、ケースの穴加工、軸受けのはめあいも確認対象です。
特に量産品では、部品の組み合わせによる差を考慮し、最悪条件でも干渉しない設計が求められます。
| 主な原因 | 起こりやすい状態 | 現場で見られる影響 |
|---|---|---|
| 歯厚のばらつき | 加工精度が不足している | 噛み合いごとの遊びが不均一になる |
| 中心距離のずれ | ハウジング加工や組立位置に誤差がある | ガタの増加または噛み込みが起きる |
| 軸受けの摩耗 | 長期運転や過大荷重が続く | 軸が振れ、回転時の精度が下がる |
| 歯面の摩耗 | 潤滑不足や異物混入がある | 反転時の衝撃と騒音が増える |
| 温度変化 | 高温環境や連続運転 | 隙間の変動、回転抵抗の変化 |
摩耗や衝撃荷重による増大
使用を続けるうちにバックラッシュが大きくなる代表的な理由は、歯面の摩耗です。
歯面に十分な潤滑油が届かない、粉じんや切粉が入り込む、定格を超える負荷がかかるといった条件では、摩耗が進みやすくなります。
急停止、急加速、頻繁な正逆転も、歯面へ繰り返し衝撃を与える要因です。
初期のわずかなガタを放置すると、衝突による摩耗がさらに進み、精度低下の速度が速くなることがあります。
定期点検では、音、振動、温度、位置ずれだけでなく、以前の測定値との変化量を見ることが有効です。
組み立て不良と周辺部品の影響
バックラッシュの問題は、歯車そのものだけに原因があるとは限りません。
軸が傾いている、ベアリングの予圧が不足している、キーや止めねじが緩んでいるといった状態でも、反転時に大きな遊びが感じられます。
減速機を取り付けるフレームの剛性が低い場合、負荷がかかった瞬間にケースがわずかにたわみ、見かけ上のバックラッシュが増えることもあります。
バックラッシュを測定して大きな値が出た場合は、歯車だけを交換する前に、軸受け、固定部、取付面、カップリングまで順に点検することが重要です。
原因の切り分けが不十分なまま調整すると、再発や過調整につながります。
ビジネス現場での影響と見分け方
続いては、バックラッシュが生産性や品質に及ぼす影響と、異常を見分ける視点を確認していきます。
工作機械と自動化設備での位置ずれ
工作機械では、テーブルや工具が往復移動する際に、バックラッシュが加工位置の誤差として現れます。
円弧加工で真円度が悪化する、角部に段差が出る、同じ座標を繰り返しても寸法がそろわないといった症状は、代表的な兆候です。
ロボットや自動搬送設備では、把持位置のずれ、部品の置きミス、カメラ補正の不安定化につながるでしょう。
反転直後だけ誤差が大きい場合は、バックラッシュの影響を疑う判断材料になります。
品質管理で確認したい異常のサイン
現場では、異音がする、停止位置が毎回異なる、正転と逆転で位置が合わないという訴えから調査が始まることがあります。
ただし、これらの症状は制御設定、エンコーダ不良、ベルトのたるみ、センサーの誤検出でも起こり得ます。
そこで、低速で正逆転させて遊び量を確認し、負荷の有無で変化するかを記録すると、機械要因を絞り込みやすくなります。
新品時の基準値、保全履歴、交換履歴を残しておけば、劣化傾向の把握にも役立ちます。
コストと納期に及ぼす連鎖
バックラッシュによる位置決め不良は、不良品の発生だけで終わる問題ではありません。
再加工、追加検査、設備停止、原因調査、部品交換が重なると、製造コストと納期の両方に影響します。
精密部品を扱う工程では、わずかな誤差によって後工程で組み付けできなくなり、材料費まで無駄になる場合もあります。
そのため、バックラッシュは保全担当者だけの課題ではなく、設計、品質保証、生産技術、製造部門で共有したい管理項目です。
正転時の位置と逆転時の位置を比較し、同じ指令値へ戻したときの差を測ると、反転時の遊びを把握しやすくなります。
測定は負荷条件、温度、回転速度をそろえて行うと、比較できる記録になります。
バックラッシュの測定と調整方法
続いては、現場で実施しやすい測定方法と、調整時の注意点を確認していきます。
ダイヤルゲージによる基本測定
歯車や出力軸の動きを測る際には、ダイヤルゲージを使う方法が一般的です。
駆動側を固定または保持した状態で、従動側を正逆方向へゆっくり動かし、動き始めるまでの変位を読み取ります。
測定面の位置によって数値が変わるため、歯先付近、出力フランジ、テーブル端部など、評価目的に合う場所を決めることが重要です。
力をかけすぎると歯や軸が弾性変形し、実際より大きな値になる場合があるため、一定の操作条件を守ります。
制御装置の補正値との付き合い方
NC工作機械やサーボ機構では、制御装置にバックラッシュ補正を設定できる場合があります。
この機能は方向反転時に補正移動を加え、機械的な遊びによる位置ずれを小さくするものです。
補正値を適切に設定すれば精度改善が期待できますが、摩耗や緩みの根本原因を直すものではありません。
補正値を大きくしすぎると、反転時の動きが不自然になったり、別の位置誤差が出たりする可能性があります。
補正は機械状態を確認した後の仕上げとして扱うと、安全に運用しやすくなります。
中心距離と予圧による機械的調整
歯車機構によっては、軸間の中心距離を調整し、噛み合い隙間を適正値へ近づける方法があります。
シム、偏心ブッシュ、調整ねじ、スライド機構などを用いて、歯車の位置を少しずつ変更します。
ボールねじでは、ダブルナット方式や予圧調整によって、軸方向の遊びを抑える構成が採用されることがあります。
ただし予圧を高めるほど摩擦と発熱も増えるため、カタログ値やメーカーの整備基準を確認しながら進めることが必要です。
調整後は、バックラッシュの数値だけで判断せず、手回し時の重さ、運転時の温度、騒音、振動、加工結果まで確認します。
隙間を減らした結果として寿命を縮めていないか、総合的に評価する視点が欠かせません。
バックラッシュ対策のまとめ
バックラッシュは、歯車やボールねじなどの動力伝達機構に設けられる噛み合い隙間であり、方向反転時の遊びとして現れます。
大きすぎると位置決め精度の低下、異音、振動、加工不良につながりますが、完全にゼロへ近づけると熱膨張や潤滑不足によるトラブルを招く可能性があります。
重要なのは、求める精度に対して適切なバックラッシュを維持することです。
測定時にはダイヤルゲージや制御装置の記録を活用し、歯車だけでなく軸受け、固定部、中心距離、周辺部品まで確認すると原因を見つけやすくなります。
補正機能は有効な手段ですが、摩耗や組み立て不良を覆い隠さないよう、機械的な点検と調整を優先しましょう。
定期的な測定と履歴管理を続けることで、突発停止を減らし、設備精度と生産品質を安定させやすくなります。