不良率の許容範囲は?基準値や目安も解説!(品質基準・管理範囲・企業事例など)
製造業や検査工程で品質管理を進める際、不良率をどこまで許容してよいのか迷う場面は少なくありません。
不良をゼロに近づける姿勢は重要ですが、過剰な検査や手直しはコスト増加にもつながるため、品質と収益性の両立が必要です。
本記事では、不良率の許容範囲を決める考え方、基準値の目安、管理図やAQLの活用法、企業での運用例まで分かりやすく紹介します。
不良率の許容範囲と基本的な考え方
それではまず、不良率の許容範囲について解説していきます。
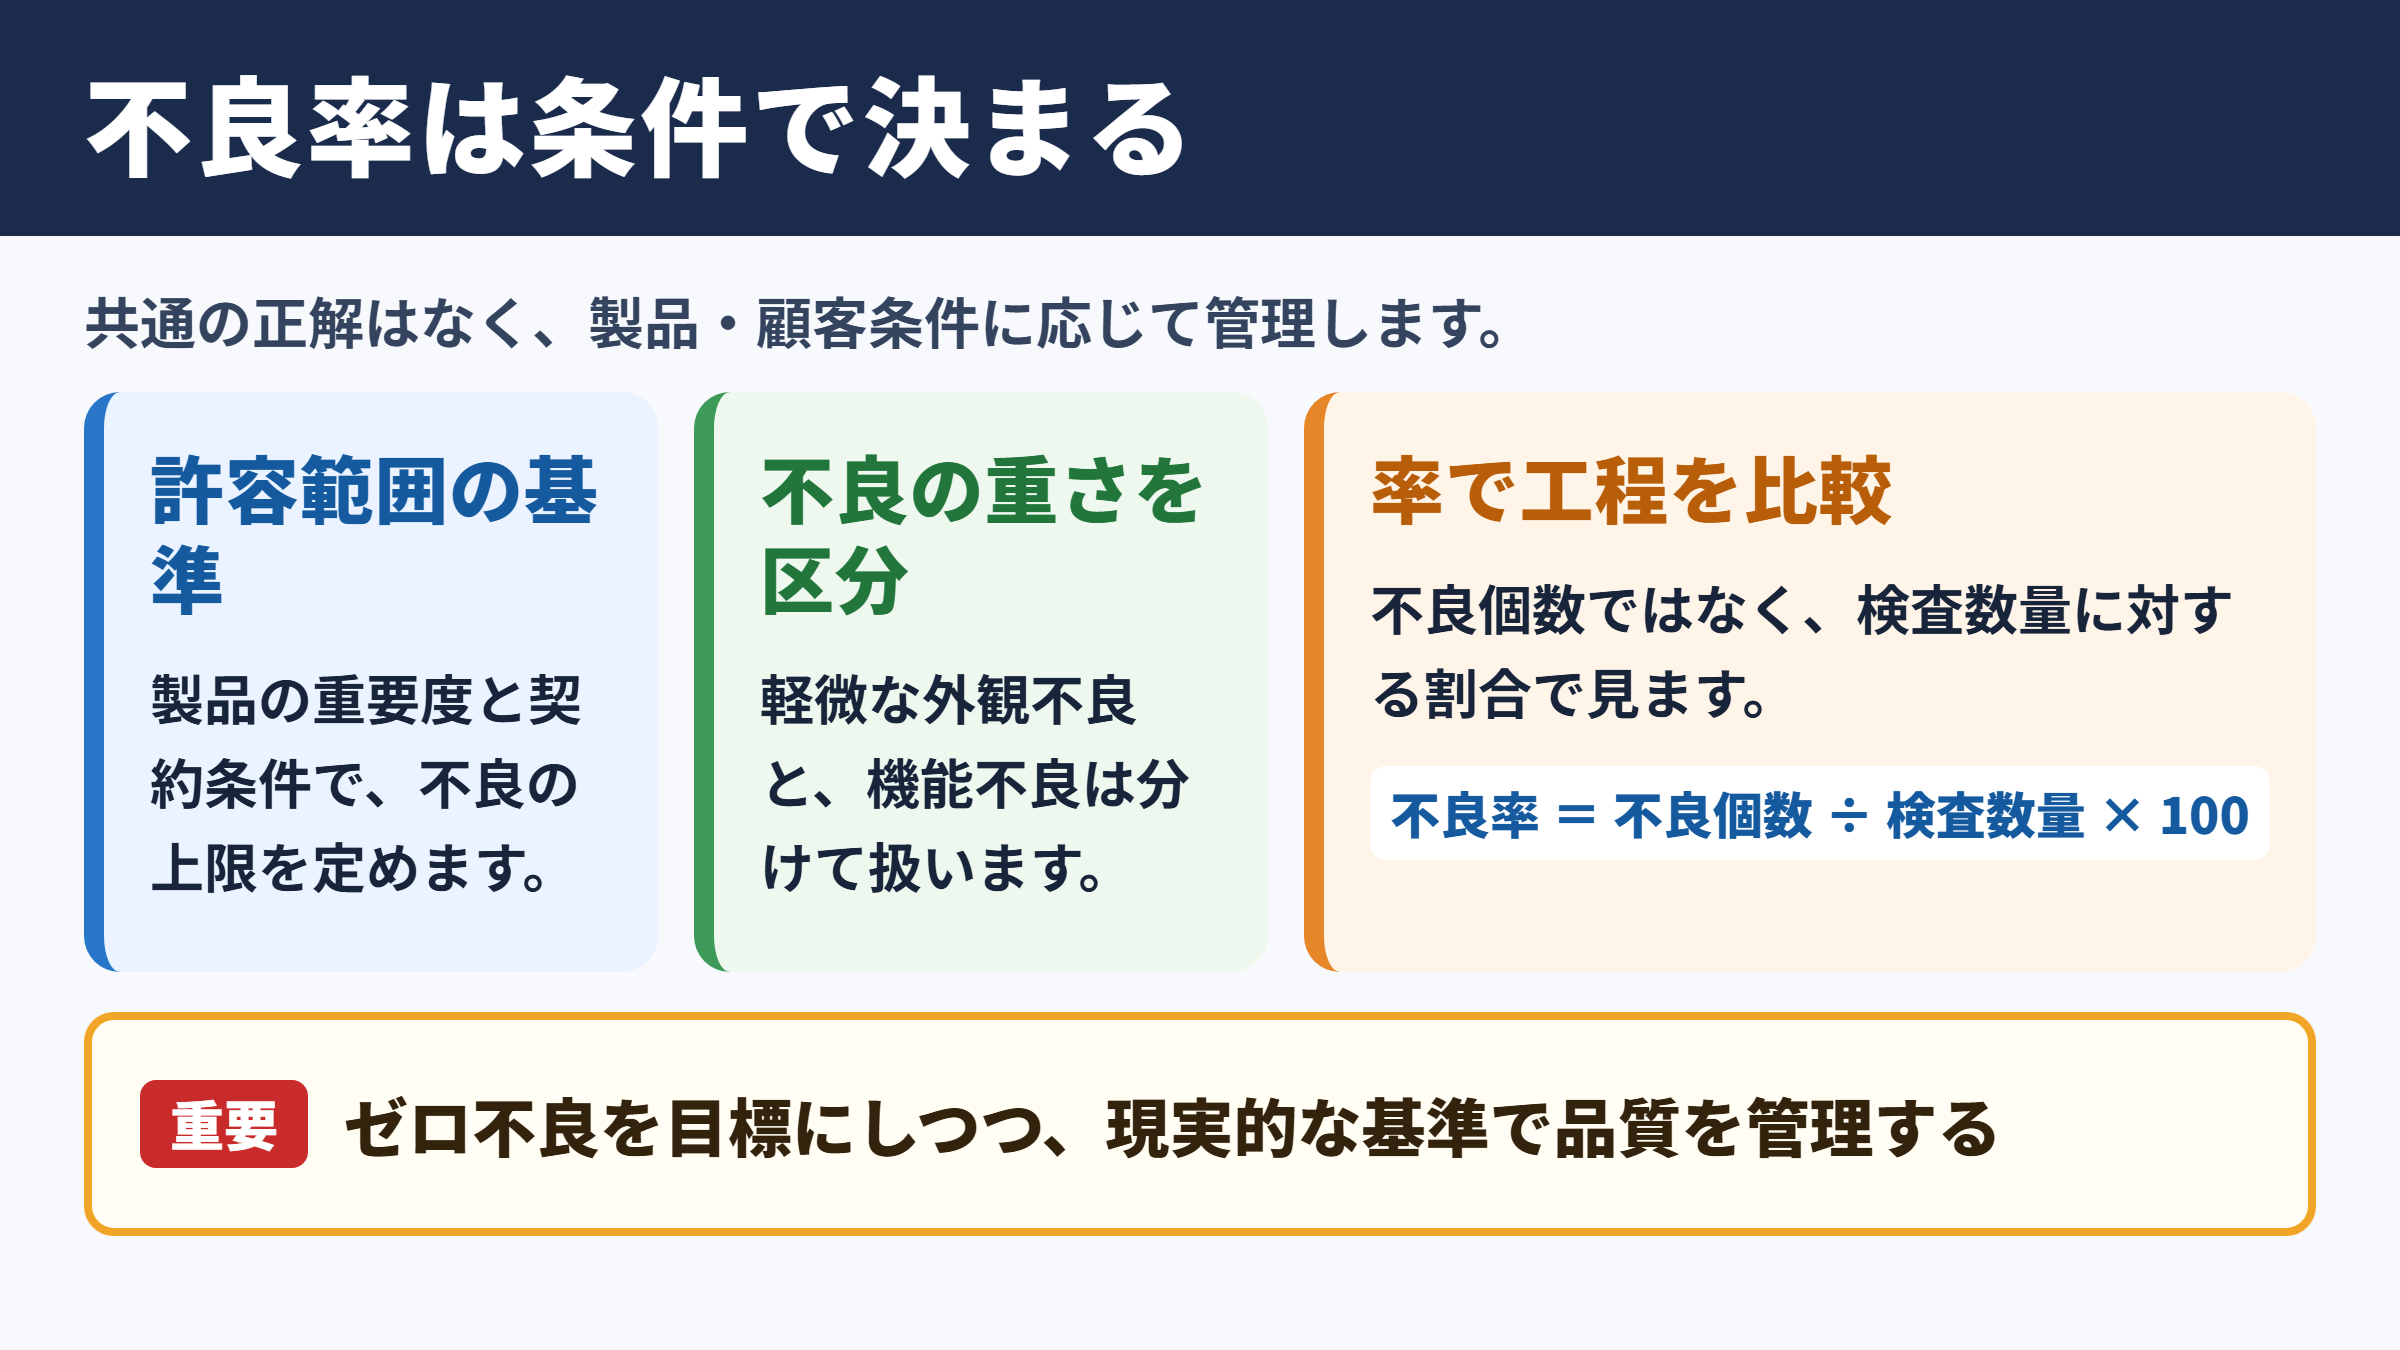
許容範囲は製品と顧客条件で決まる基準
不良率の許容範囲とは、出荷や納入を認める品質水準として、企業や顧客が定める不良の上限です。
ただし、すべての製品に共通する絶対的な数値があるわけではありません。
医療機器、自動車部品、航空関連部品のように安全性へ直結する製品では、極めて厳しい品質要求が求められます。
一方で、外観上の軽微な傷や梱包材の印刷ずれなど、機能や安全に影響しない項目では、一定の許容範囲を設けることもあります。
不良率の基準は、製品の重要度、使用環境、顧客との契約条件を踏まえて設定することが基本です。
例えば、ねじの表面に小さな色むらがあっても締結性能に問題がない場合と、寸法不良によって締結できない場合では、同じ不良として扱えません。
前者は軽微な外観不良、後者は重大な機能不良として区分されるでしょう。
不良率と不良個数の違い
不良率は、検査した数量のうち不良品が占める割合を示す指標です。
不良個数だけを見ていると、生産量が増えた月と減った月を正しく比較しにくくなります。
生産数に対する割合へ置き換えることで、工程の状態を客観的に確認できます。
不良率 = 不良個数 ÷ 検査数量 × 100
検査数量が一万個で不良個数が二十個の場合、不良率は〇・二パーセントです。
同じ二十個の不良でも、千個中の二十個なら二パーセントとなり、管理上の意味は大きく変わります。
生産現場では、全体不良率に加え、品目別、設備別、作業者別、工程別の不良率も確認すると原因を絞り込みやすくなります。
また、出荷後に発見された不具合は市場不良として別管理し、工程内で発見された不良と混同しない運用が大切です。
ゼロ不良と現実的な品質管理
ゼロ不良は品質活動の目標として非常に意義がありますが、短期的にすべての不良を完全排除できるとは限りません。
不良を減らすために検査人員や選別工数を無制限に増やすと、利益を圧迫する可能性があります。
そのため、現場では不良を見逃さない仕組みと、不良を発生させない仕組みを組み合わせる必要があります。
本来の品質管理は、不良品を後工程で選別することではなく、不良が発生しにくい工程をつくることにあります。
ポカヨケ、治具改善、作業標準書の整備、自動検査、設備保全などは、再発防止と未然防止の両面で効果を発揮します。
許容範囲を設定する際も、単なる妥協の数値ではなく、改善の優先順位を決める管理指標として活用しましょう。
不良率の基準値と目安
続いては、不良率の基準値や目安を確認していきます。
業種ごとに異なる品質水準
不良率の目安は業種、製品単価、用途、法規制によって大きく異なります。
食品では異物混入や表示ミスが重大な問題になりやすく、化学品では成分や安全性に関する規格逸脱が重視されます。
精密部品ではミクロン単位の寸法公差が問われる一方、販促物や雑貨では外観基準の判断が中心になることもあるでしょう。
| 製品や業務の例 | 重視される品質項目 | 不良率管理の考え方 |
|---|---|---|
| 自動車部品 | 安全性、耐久性、寸法精度 | 重大不良は限りなくゼロを目指す |
| 医療関連製品 | 安全性、衛生性、トレーサビリティ | 法令や顧客要求に沿った厳格な管理 |
| 電子部品 | 性能、はんだ品質、耐湿性 | 工程能力とロット品質を継続監視 |
| 食品製造 | 衛生、表示、異物、期限管理 | 重大リスクの予防を最優先にする |
| 日用品 | 外観、組立性、使用感 | 機能不良と軽微不良を区分する |
| 事務処理 | 入力精度、納期、顧客対応 | 誤入力率や差し戻し率で管理する |
数値だけを他社から借りても、自社の顧客要求やリスクと合わなければ有効な基準にはなりません。
自社製品にとって何が重大なのかを先に定義することが出発点です。
重大不良と軽微不良の区分
適切な許容範囲を定めるには、不良を一律に数えないことが重要です。
一般的には、重大不良、重不良、軽不良のように区分し、それぞれに異なる管理基準を設けます。
重大不良は、人身事故、法令違反、製品回収、重大な機能停止につながる可能性がある不良です。
重不良は、製品の主要機能や顧客の使用に大きく影響するものを指します。
軽不良は、使用には支障が少ないものの、外観や品質印象に影響する項目が該当します。
安全性、法令適合、顧客の主要機能に関わる重大不良は、許容率を設定する前に発生防止を徹底すべき対象です。
軽微な不良と同じ比率で扱うと、重大な品質リスクを見落とすおそれがあります。
不良率を見るときは、総数だけでなく不良の重みを分けて確認することが欠かせません。
不良分類を現場全体で共有すれば、検査員による判定のばらつきも抑えやすくなります。
社内基準を決めるための考え方
社内基準を作成する場合は、過去の実績値をそのまま採用するのではなく、顧客要求と改善可能性を合わせて検討します。
まずは過去一年程度の不良率を品目別に集計し、平均値、最大値、ばらつきを把握しましょう。
次に、クレームにつながった不良、廃棄損失が大きかった不良、再発している不良を抽出します。
そのうえで、現状の平均を管理基準にするのか、改善目標を含めた値にするのかを決めます。
基準設定の例として、直近実績が〇・八パーセントで安定している工程に対し、当面の管理基準を一パーセント以下、改善目標を〇・五パーセント以下と定める方法があります。
ただし、重大不良は別枠でゼロ件管理を行うことが望ましいでしょう。
達成困難な数値だけを掲げると、記録の形骸化や隠れ不良を招くことがあります。
現場で管理でき、改善へつながる基準にすることが大切です。
品質基準と管理範囲の設計
続いては、品質基準と管理範囲の設計を確認していきます。
規格値と管理値の役割
品質管理では、規格値と管理値を区別して考える必要があります。
規格値は、製品として満たすべき要求水準であり、顧客図面、契約、社内規格、法令などを根拠に定められます。
一方の管理値は、規格外を発生させないために工程内で監視する目安です。
例えば、製品寸法の規格が一定範囲内であっても、工程の測定値が規格限界へ近づいているなら、早めの調整が必要になります。
規格内だから問題ないと判断するのではなく、規格から十分な余裕があるかを見る視点が重要です。
管理範囲を設けることで、規格外品が出る前に設備の摩耗や条件変化へ気づきやすくなります。
管理図による工程の見える化
管理図は、時間の経過に伴う測定値や不良率の変化を可視化するための代表的な手法です。
中心線と管理限界線を設定し、点の位置や並び方から工程の異常を判断します。
不良率の管理には、ロットごとの不良率を扱う管理図が活用されます。
管理限界を超えた場合だけでなく、中心線の片側に値が連続する場合や、上昇傾向が続く場合も注意信号になります。
ある工程で不良率が管理限界内に収まっていても、〇・二パーセント、〇・三パーセント、〇・四パーセント、〇・五パーセントと連続上昇している場合があります。
この状態では、設備劣化や材料ロットの変化などを早期に点検する価値があります。
管理図は数字の報告資料ではなく、異常の予兆を捉えるための道具です。
グラフを作るだけで終わらせず、異常時の確認手順まで決めておくと運用しやすくなります。
工程能力と許容範囲の関係
工程能力は、工程が規格を安定して満たす力を示す考え方です。
工程のばらつきが大きい場合、平均値が規格の中心にあっても規格外品が発生しやすくなります。
反対に、ばらつきが小さく、中心からのずれも少ない工程では、低い不良率を継続しやすいでしょう。
不良率を下げたいなら、検査を増やすだけでなく、ばらつきそのものを減らす改善が必要です。
設備条件、工具寿命、材料特性、温湿度、作業方法、測定方法などを確認し、変動要因を減らしていきます。
工程能力を定期的に評価すると、どの設備や品目に改善投資を優先すべきか判断しやすくなります。
AQLと抜取検査の運用
続いては、AQLと抜取検査の運用を確認していきます。
AQLの意味と品質保証での位置付け
AQLは、合格品質水準を表す考え方として抜取検査で用いられる指標です。
大量生産品をすべて検査することが難しい場合に、ロットから一定数を抜き取り、合格判定数と不合格判定数に基づいてロットを判定します。
AQLが低いほど、一般に厳しい品質水準を求める運用になります。
ただし、AQLはその不良率まで常に認めるという意味ではありません。
抜取検査のルールの中で、継続的に受け入れ可能と考える品質水準を設定する概念として理解する必要があります。
AQLは品質目標そのものではなく、抜取検査における受入判定の条件として扱うことが基本です。
抜取検査で注意すべきポイント
抜取検査は検査工数を抑えられる一方で、ロット内のすべての不良を見つける方法ではありません。
そのため、重大不良や安全に関わる項目へ単純に適用するとリスクが高くなる場合があります。
抜取数はロットの大きさ、検査水準、不良の重要度、取引条件などを踏まえて決めます。
| 確認項目 | 検討内容 | 運用上の注意点 |
|---|---|---|
| ロットの定義 | 同一条件で生産されたまとまりか | 異なる材料や設備の製品を混在させない |
| 抽出方法 | 偏りなく選ばれているか | 箱の上部だけを取る方法は避ける |
| 不良区分 | 重大、重、軽を分けているか | 判定見本を整備して認識を統一する |
| 合否判定 | 受入数と不合格数が明確か | 記録を残して後から追跡可能にする |
| 不合格時の処置 | 全数選別、再検査、返却の手順 | 原因調査と再発防止までつなげる |
抜取検査を行う場合でも、工程内の自主管理や設備点検を省略してよいわけではありません。
工程品質が安定していることが、効率的な抜取検査を支える前提になります。
受入検査と工程内検査の役割分担
受入検査は、仕入先や前工程から納入された品物が要求を満たしているかを確認する活動です。
工程内検査は、加工や組立の途中で異常を早期発見し、後工程への流出を防ぐ活動になります。
最終検査は、完成品としての品質を確認する最後の関門です。
どの検査にも役割がありますが、最終検査だけへ依存すると、不良が発見された時点で多くの付加価値が投入済みになっています。
不良の損失は、後工程で見つかるほど大きくなりやすい傾向があります。
不良を早い段階で止める検査設計と、そもそも発生させない工程設計を両立させることが重要です。
受入、工程内、最終の各段階で検査対象を整理すると、重複検査や検査漏れの防止にもつながります。
不良率改善に向けた企業の取り組み
続いては、不良率改善に向けた企業の取り組みを確認していきます。
不良データの見える化
改善の第一歩は、不良を感覚で捉えず、データとして記録することです。
不良の発生日時、工程、設備、品目、作業者、材料ロット、不良内容、処置内容を記録すると、傾向を分析しやすくなります。
集計時には、不良件数だけでなく損失金額、手直し時間、廃棄数量、クレーム件数も確認するとよいでしょう。
発生頻度が低くても損失が大きい不良は、優先的に対策すべきテーマになることがあります。
パレート図の考え方を使い、不良項目を件数や損失額の大きい順に並べると、改善の優先順位を決めやすくなります。
会議用の資料を作ることが目的ではなく、現場で行動を変えるための情報へ整えることがポイントです。
なぜなぜ分析と再発防止
不良が起きた際に、作業者の注意不足だけを原因にすると、同じ問題が繰り返されやすくなります。
なぜその作業を誤ったのか、なぜ誤っても流出したのか、なぜ検査で止められなかったのかを掘り下げる必要があります。
例えば、部品の取り違えが起きた場合、表示が似ていた、保管場所が近かった、バーコード照合がなかった、作業標準に確認手順がなかったなど、複数の要因が重なることがあります。
不良現象を部品の取り違えとした場合、対策は注意喚起だけでは不十分です。
部品棚の色分け、保管位置の分離、バーコード照合、治具による物理的な誤組付け防止など、間違えにくい仕組みへ変えることが有効です。
対策後は、不良が減ったかを数値で確認し、効果が出ない場合は追加対策を検討します。
再発防止策を標準書や教育内容へ反映し、横展開できる形に残すことも重要です。
現場教育と品質意識
品質基準が文書化されていても、現場で理解されていなければ適切に機能しません。
新人教育だけでなく、工程変更、新設備導入、材料変更、クレーム発生時にも、必要な内容を再教育する仕組みが求められます。
特に外観不良や官能判定は、人によって判断が分かれやすいため、限度見本や良品見本を用意すると有効です。
品質教育では、何を不良とするかだけでなく、その不良が顧客へ与える影響まで共有すると判断の質が高まります。
現場から改善提案が出やすい雰囲気をつくることも、不良率低減には欠かせません。
不良の報告を責任追及の材料にせず、改善のきっかけとして扱う組織文化が長期的な品質向上を支えます。
不良率の許容範囲のまとめ
不良率の許容範囲は、製品の用途、顧客要求、安全性、法令、品質コストを踏まえて決めるべき管理基準です。
どの業種にも当てはまる一律の正解はなく、重大不良と軽微不良を区分したうえで、自社に合う品質水準を設計する必要があります。
総合不良率だけではなく、重大度別の不良率、工程別の発生状況、損失額を合わせて見ることが重要です。
規格値を守るだけでなく、管理値や管理図を使って異常の兆候を早めに捉えれば、規格外品の発生を減らしやすくなります。
AQLや抜取検査は有効な手法ですが、工程品質を安定させる活動の代わりにはなりません。
不良率の改善では、発見後の選別よりも、発生原因を取り除き、間違えにくい工程へ変える取り組みが大きな効果を生みます。
データの見える化、原因分析、標準化、教育を継続し、顧客から信頼される品質管理へつなげましょう。