焼鈍炉とは?仕組みや種類も!(連続式・バッチ式:温度管理:熱処理炉など)
焼鈍炉は、金属の硬さや内部応力を調整し、加工しやすさや品質の安定につなげる重要な熱処理炉です。
製造現場では、材料の種類、処理量、求める組織、温度履歴などに応じて、連続式やバッチ式を使い分けます。
炉の種類だけでなく、温度管理、雰囲気制御、冷却条件まで理解すると、焼鈍の目的と設備選定の考え方が見えやすくなるでしょう。
焼鈍炉の意味と役割
それではまず焼鈍炉の意味と役割について解説していきます。
焼鈍を行うための熱処理設備
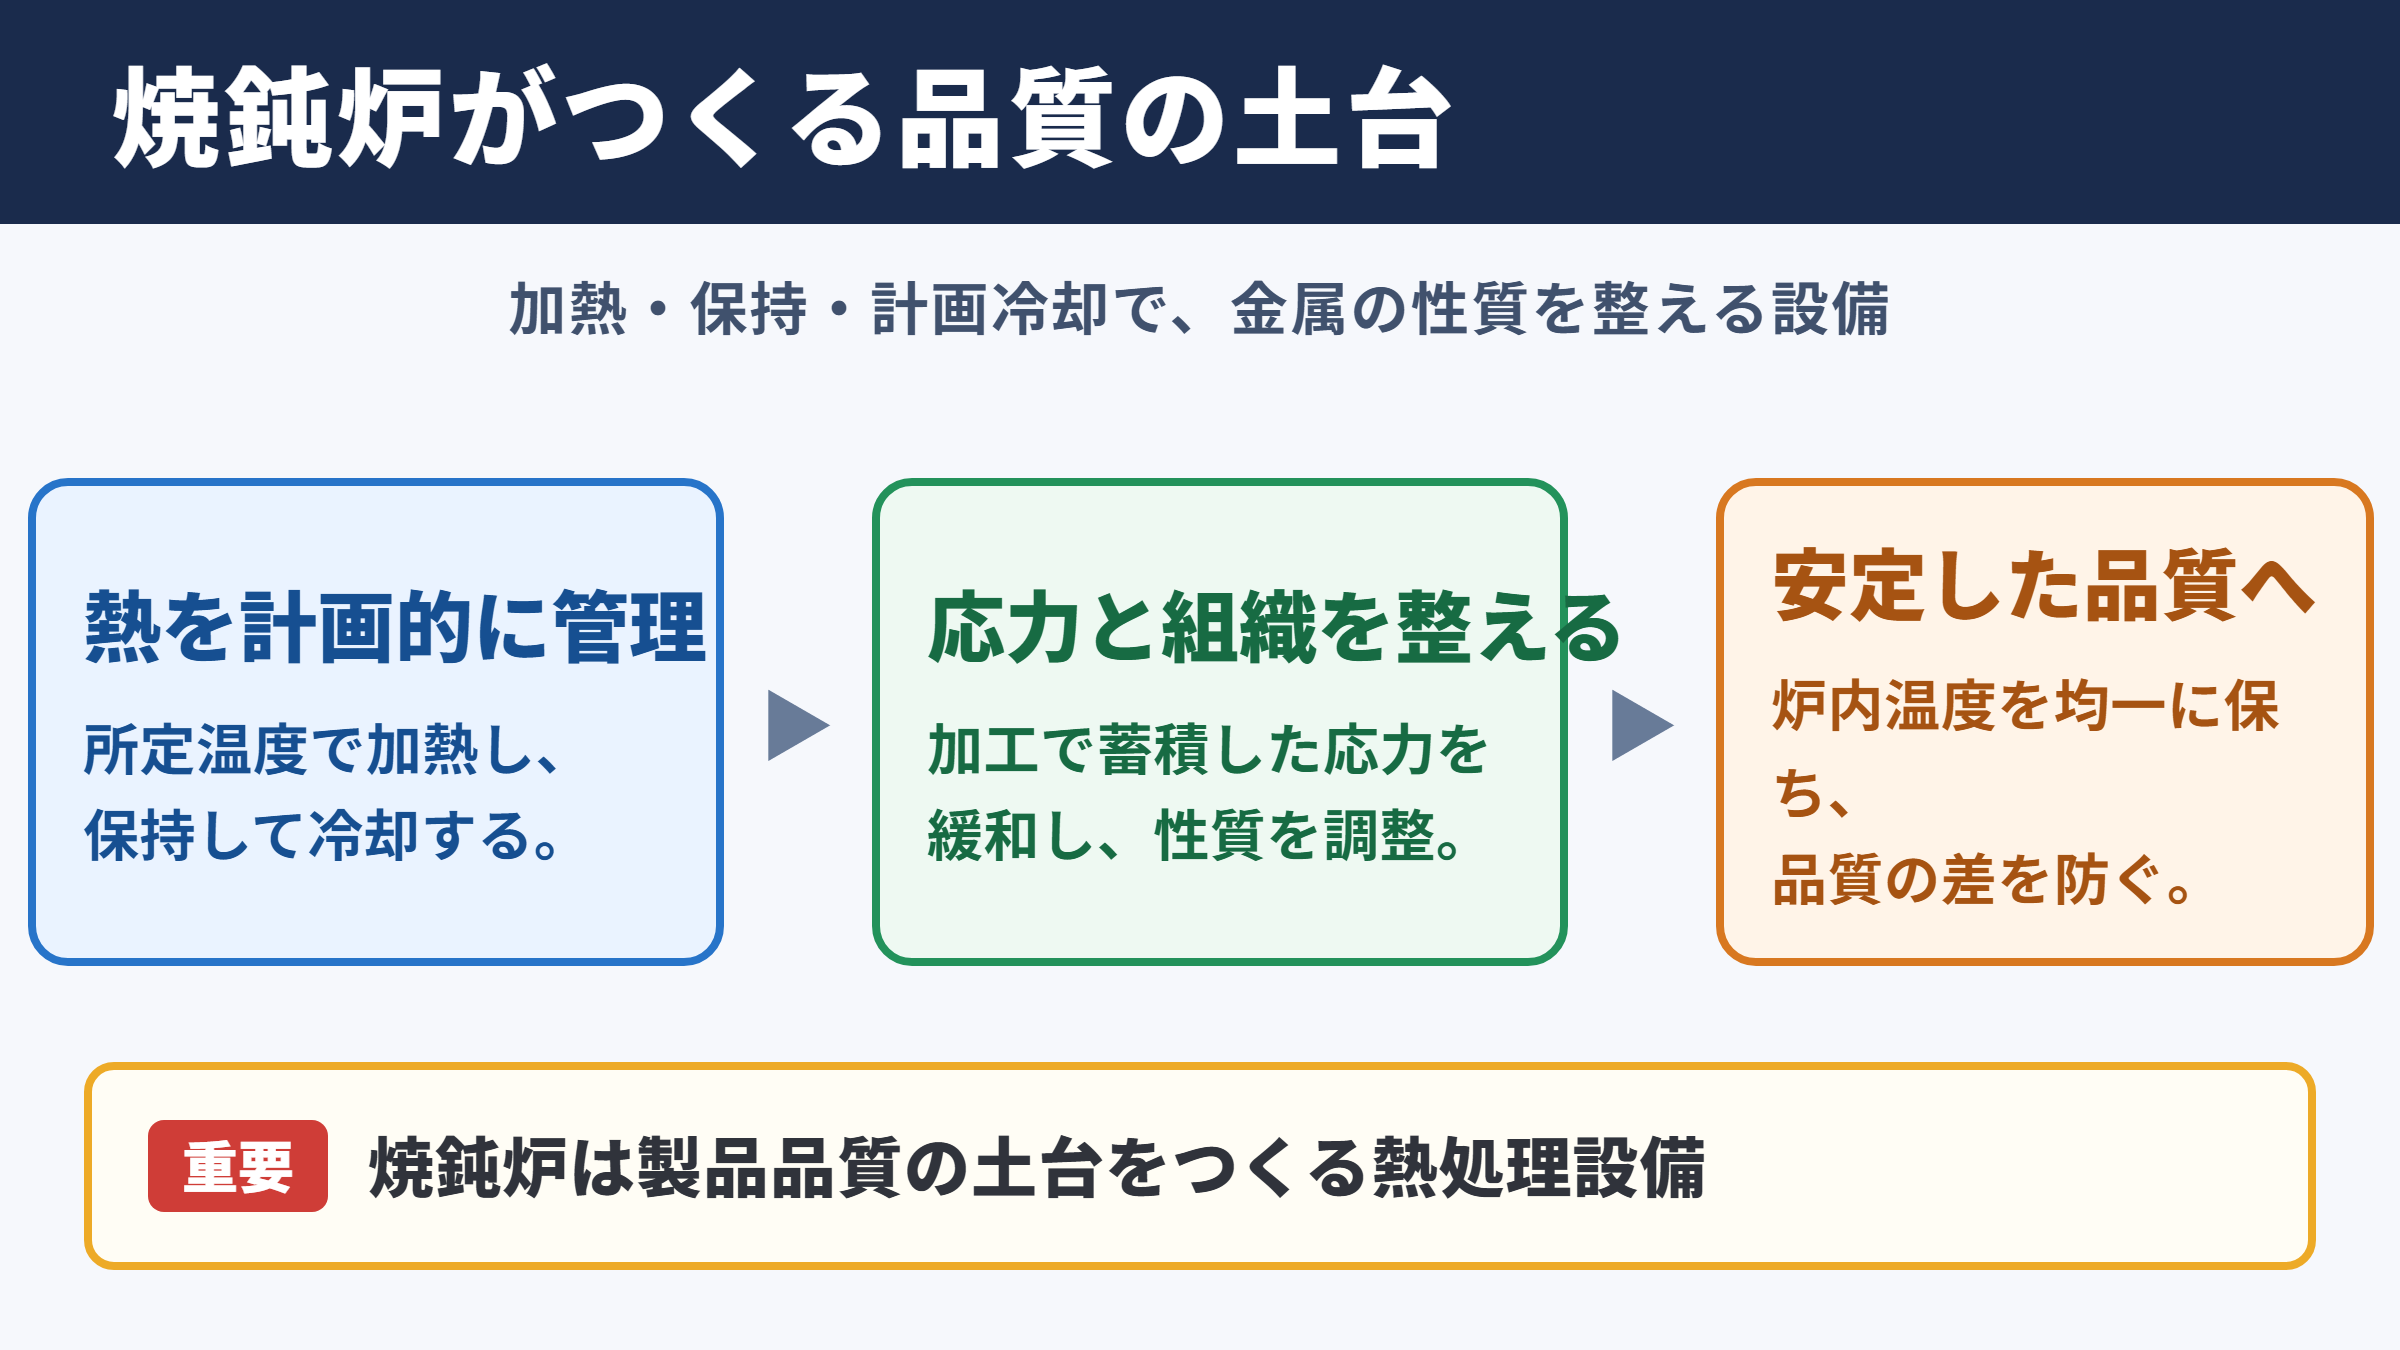
焼鈍炉とは、金属材料を所定の温度まで加熱し、一定時間保持した後、計画的に冷却するための熱処理炉です。
焼鈍は英語でアニーリングと呼ばれ、鉄鋼、ステンレス、銅、アルミニウム、真鍮など、幅広い金属材料に用いられます。
圧延、プレス、曲げ、引抜き、切削などの加工を繰り返した金属には、目に見えない残留応力が蓄積します。
この状態でさらに加工すると、割れ、反り、寸法ばらつき、変形などが起こりやすくなります。
焼鈍炉で適切な熱処理を行うことで、材料内部の応力を緩和し、組織を整え、次工程に適した性質へ近づけることが可能になります。
硬さだけではない焼鈍の目的
焼鈍と聞くと、金属を柔らかくする処理という印象を持つ方もいるかもしれません。
実際に軟化は大きな目的の一つですが、それだけではありません。
代表的な目的には、加工硬化の除去、結晶粒の調整、残留応力の低減、機械的性質の均一化、磁気特性の改善、切削性の向上などがあります。
たとえば冷間圧延された鋼板は硬くなりやすく、そのままでは深絞りや曲げ加工で不具合が出る場合があります。
適切な焼鈍を加えると延性が回復し、成形工程で割れにくい材料へ調整できます。
焼鈍炉は単に金属を加熱する設備ではありません。
材料の組織、硬さ、応力、表面状態を管理し、製品品質の土台をつくる設備です。
熱処理炉として求められる安定性
焼鈍炉には、設定温度まで上げる能力だけでなく、炉内を均一な温度に保つ性能が求められます。
同じロット内でも位置によって温度差が大きいと、硬さや組織に差が生じ、品質の安定を損ないます。
そのため、ヒーターの配置、熱風循環、炉壁の断熱性、温度センサーの設置位置、制御装置の応答性が重要です。
特に高い精度が必要な部品では、設定温度よりも実際のワーク温度をどう把握するかが品質管理の要点になります。
炉温の記録と製品の検査結果を結び付けて管理することで、熱処理条件の再現性も高められます。
焼鈍炉の基本的な仕組み
続いては焼鈍炉の基本的な仕組みを確認していきます。
加熱と保持と冷却の工程
焼鈍は、加熱、保持、冷却という三つの工程で構成されます。
まず材料を目標温度まで加熱し、材料の内部まで温度をなじませます。
次に一定時間の保持を行い、結晶組織の変化や応力緩和を進めます。
最後に、目的に合った速度で冷却します。
冷却は炉内でゆっくり行う炉冷、空気中で行う空冷、ガスを循環させる冷却などがあり、選択によって最終的な組織や硬さが変わります。
焼鈍条件の考え方
加熱温度、保持時間、冷却速度の組み合わせによって、焼鈍後の材料特性が決まります。
温度が高すぎる場合は結晶粒の粗大化や表面酸化につながり、低すぎる場合は十分な軟化や応力除去が進まないことがあります。
熱源と循環機構
焼鈍炉の熱源には、電気ヒーター、ガスバーナー、燃焼ガス、誘導加熱などがあります。
電気炉は温度制御を細かく行いやすく、クリーンな処理環境をつくりやすい点が特徴です。
ガス炉は大きな処理量に対応しやすく、エネルギーコストや生産性を考慮して採用されることがあります。
炉内ではファンによって熱風や雰囲気ガスを循環させ、材料全体の温度差を小さくする構造も多く見られます。
温度の均一性は、同じ条件で処理したはずの製品に差を出さないための基本性能です。
雰囲気ガスによる表面保護
金属を高温で加熱すると、酸素と反応して酸化スケールが発生しやすくなります。
表面光沢や寸法精度が重要な製品では、酸化を抑えるために炉内の雰囲気を管理します。
代表的な雰囲気には、窒素、水素、アルゴン、変成ガスなどがあります。
ステンレスや銅合金のように表面品質が重視される材料では、無酸化焼鈍や光輝焼鈍が採用される場合もあります。
ただし水素などの可燃性ガスを扱う設備では、漏えい検知、換気、パージ、安全インターロックを含む厳格な安全管理が欠かせません。
連続式焼鈍炉の特徴
続いては連続式焼鈍炉の特徴を確認していきます。
搬送しながら処理する構造
連続式焼鈍炉は、材料を炉内へ連続的に投入し、加熱、保持、冷却の各ゾーンを通過させながら熱処理を行う設備です。
ベルトコンベヤー、ローラー、メッシュベルト、ハース、プッシャーなどを使い、ワークを一定速度で搬送します。
コイル材、線材、板材、小型部品など、量産品の処理に適しています。
一度条件が安定すると、同じ熱履歴を繰り返し与えやすいため、大量生産における品質の均一化と自動化に強みがあります。
ゾーンごとの温度制御
連続炉では、入口側の予熱ゾーン、主加熱ゾーン、均熱ゾーン、冷却ゾーンを分けて設計することが一般的です。
材料は各ゾーンを通過する間に徐々に温度が変化し、急激な熱衝撃を避けながら必要な熱処理条件に到達します。
搬送速度が速すぎると保持時間が不足し、遅すぎると過加熱や生産能力の低下につながります。
そのため、炉長、ゾーン温度、ワークの厚み、装入量、搬送ピッチを総合的に設定します。
| 管理項目 | 確認内容 | 品質への影響 |
|---|---|---|
| 搬送速度 | 炉内の通過時間 | 保持時間と処理量 |
| ゾーン温度 | 予熱、加熱、均熱、冷却の設定 | 組織変化と硬さ |
| 炉内雰囲気 | 酸素濃度、露点、ガス流量 | 酸化と脱炭の抑制 |
| 装入量 | ワークの重量と並べ方 | 温度ムラの防止 |
連続式を選ぶ際の注意点
連続式焼鈍炉は高い生産性が魅力ですが、品種や寸法が頻繁に変わる現場では条件切替に時間がかかる場合があります。
また、ワークの形状によっては搬送中の傷、変形、重なりによる温度ムラにも注意が必要です。
炉の立ち上げ時や条件変更後には、試験片や実ワークを用いて硬さ、引張強さ、伸び、表面状態などを確認します。
連続炉は生産能力だけで判断せず、品種構成と品質保証の方法まで含めて検討することが重要です。
連続式焼鈍炉が向きやすい条件
同じ材質や形状の製品を継続して処理する場合、連続式は設備稼働率を高めやすい方式です。
一方で多品種少量生産では、次に紹介するバッチ式が適することもあります。
バッチ式焼鈍炉の特徴
続いてはバッチ式焼鈍炉の特徴を確認していきます。
ロット単位で処理する方式
バッチ式焼鈍炉は、ワークを炉内にまとめて投入し、一つのロットごとに熱処理を行う方式です。
箱型炉、台車炉、ピット炉、ベル型炉などが代表的な設備として挙げられます。
処理する材料ごとに温度、保持時間、雰囲気、冷却条件を設定しやすく、多品種少量の生産に対応しやすい点が特徴です。
大型部品や複雑形状の製品、治具に固定して処理したい製品にも活用されます。
装入方法と温度ムラ
バッチ式では、炉内へどのようにワークを積み込むかが熱処理品質に直結します。
部品を密集させすぎると熱が届きにくくなり、中心部と外側で温度差が生じる可能性があります。
逆に間隔を広く取りすぎると、一度に処理できる量が減って生産性が低下します。
ワークの重量、形状、材質、治具の熱容量を考慮し、熱風や雰囲気ガスが十分に流れる積載方法を決める必要があります。
炉の温度表示が安定していても、ワーク内部まで同じ温度になっているとは限りません。
柔軟性と作業管理
バッチ式の大きな利点は、ロットごとに細かな条件を変更できることです。
たとえば同じ炉であっても、低温焼鈍、応力除去焼鈍、完全焼鈍、光輝焼鈍など、製品仕様に合わせた運用を検討できます。
一方で、投入や取り出し、治具へのセット、冷却待ちなどに人手が必要になる場合があります。
処理品の取り違えを防ぐため、ロット番号、材質、設定条件、実績温度、処理日時を記録する仕組みを整えると安心です。
バッチ式焼鈍炉では、炉の能力だけでなく装入設計が重要です。
同じ設定温度でも、積み方や治具の違いによってワーク温度と処理結果が変わることがあります。
温度管理と品質管理の要点
続いては温度管理と品質管理の要点を確認していきます。
設定温度と実測温度の違い
操作盤に表示される温度は、熱電対が設置された位置の温度です。
その数値が設定値に達していても、厚い材料や大きな製品の中心部はまだ十分に昇温していない場合があります。
そこで重要になるのが、ワーク温度の推定と実測です。
熱電対を試験材に取り付けて温度履歴を確認したり、炉内の複数箇所で温度分布を測定したりする方法があります。
保持時間は炉が目標温度に達した時点ではなく、ワークが必要温度に到達した時点から考えることが基本です。
温度均一性と校正管理
焼鈍炉の品質管理では、温度計、熱電対、記録計、制御計器の校正が欠かせません。
センサーが劣化したり、配線に異常があったりすると、表示温度と実際の温度に差が生じるおそれがあります。
定期的な校正に加えて、炉内温度分布の調査を行うと、処理可能な有効温度帯を把握できます。
自動車部品、航空宇宙部品、医療機器部品など、高い信頼性が求められる分野では、温度記録の保存とトレーサビリティが特に重要になります。
| 確認項目 | 主な目的 | 代表的な確認方法 |
|---|---|---|
| 温度校正 | 表示値の信頼性確保 | 標準器との比較 |
| 炉内温度分布 | 温度ムラの把握 | 複数熱電対による測定 |
| 温度履歴 | 処理条件の証明 | 記録計とデータ保存 |
| 硬さ検査 | 焼鈍効果の確認 | ビッカース硬さ試験など |
| 外観検査 | 酸化や変形の確認 | 目視と寸法測定 |
冷却条件と不良対策
焼鈍後の冷却速度は、材料の組織と性質を左右する重要な条件です。
冷却が速すぎると、狙った軟化が得られなかったり、熱ひずみが残ったりすることがあります。
反対に冷却に時間をかけすぎると、生産リードタイムが長くなり、設備の処理能力が下がります。
不良が発生した場合は、加熱温度だけを見るのではなく、保持時間、装入量、雰囲気、冷却、前工程の加工度まで確認することが大切です。
品質トラブル確認の視点
硬さ不足や硬さ過多、変色、スケール、反り、割れが起きた場合、熱処理条件とワークの履歴を並べて確認します。
原因を一つに決めつけず、温度、時間、雰囲気、積載、材料ロットの関係を追うことが改善への近道です。
焼鈍炉の選定とまとめ
最後に焼鈍炉の選定とまとめを確認していきます。
焼鈍炉は、金属材料の応力除去、軟化、組織調整、表面品質の維持に役立つ熱処理設備です。
連続式焼鈍炉は、一定品種を大量に処理したい場合に適しており、自動搬送と安定した熱履歴によって高い生産性を期待できます。
バッチ式焼鈍炉は、ロットごとに条件を変えやすく、多品種少量生産、大型ワーク、複雑形状の製品に対応しやすい方式です。
設備を選ぶ際には、処理量、ワーク形状、材質、必要温度、雰囲気ガス、冷却方法、設置スペース、保守体制まで確認する必要があります。
最も重要なのは、炉の設定温度だけで品質を判断せず、ワークが受けた実際の温度履歴を管理することです。
温度均一性、保持時間、雰囲気、装入方法、冷却条件を一体で管理すれば、焼鈍品質の再現性は高まります。
焼鈍炉選定では、連続式かバッチ式かという分類だけで決めないことが大切です。
製品の要求品質と生産計画に合った温度管理の仕組みを選ぶことが、安定した熱処理と不良削減につながります。