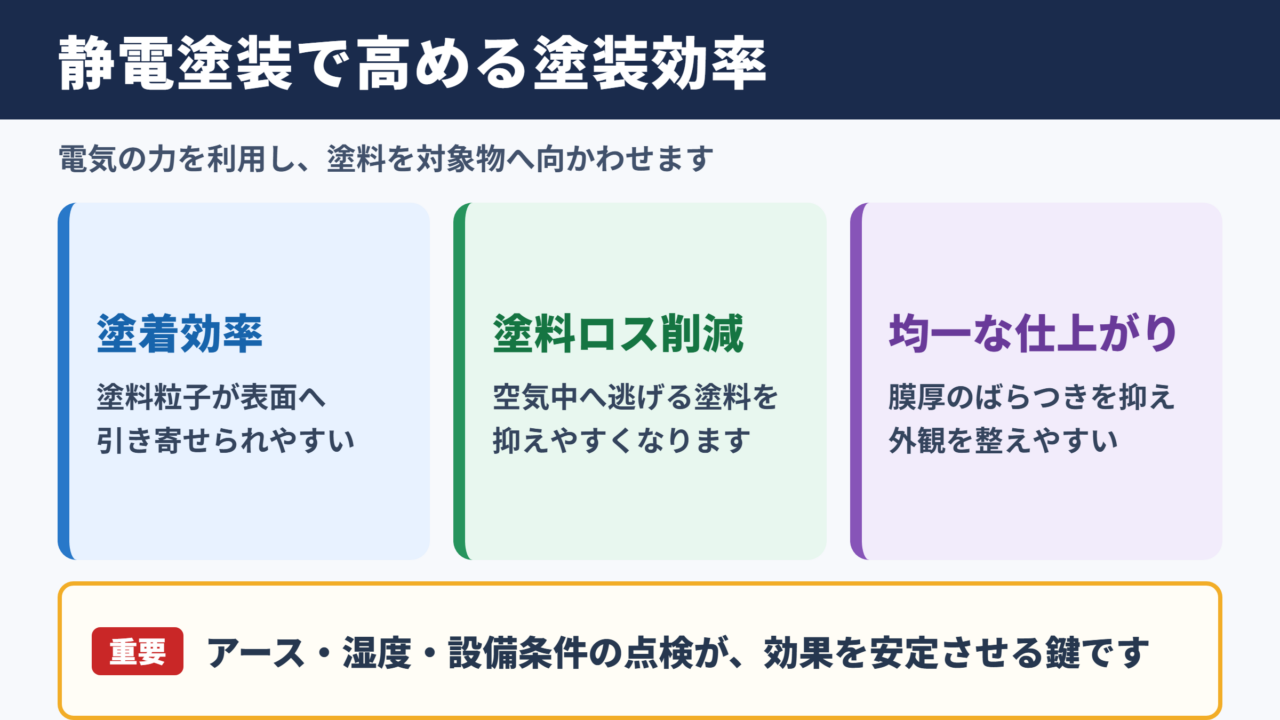
静電塗装は、塗料の粒子に電気的な力を与え、接地した被塗物へ引き寄せる塗装方法です。
自動車部品、家電製品、金属家具、建材、機械部品など、安定した外観と生産性が求められる現場で幅広く採用されています。
塗料を効率よく付着させやすい一方で、設備投資や形状による塗りにくさなど、導入前に理解したい注意点もあります。
この記事では、静電塗装の仕組みとメリット、デメリット、粉体塗装との違いをわかりやすく整理します。
静電塗装のメリットと適した用途
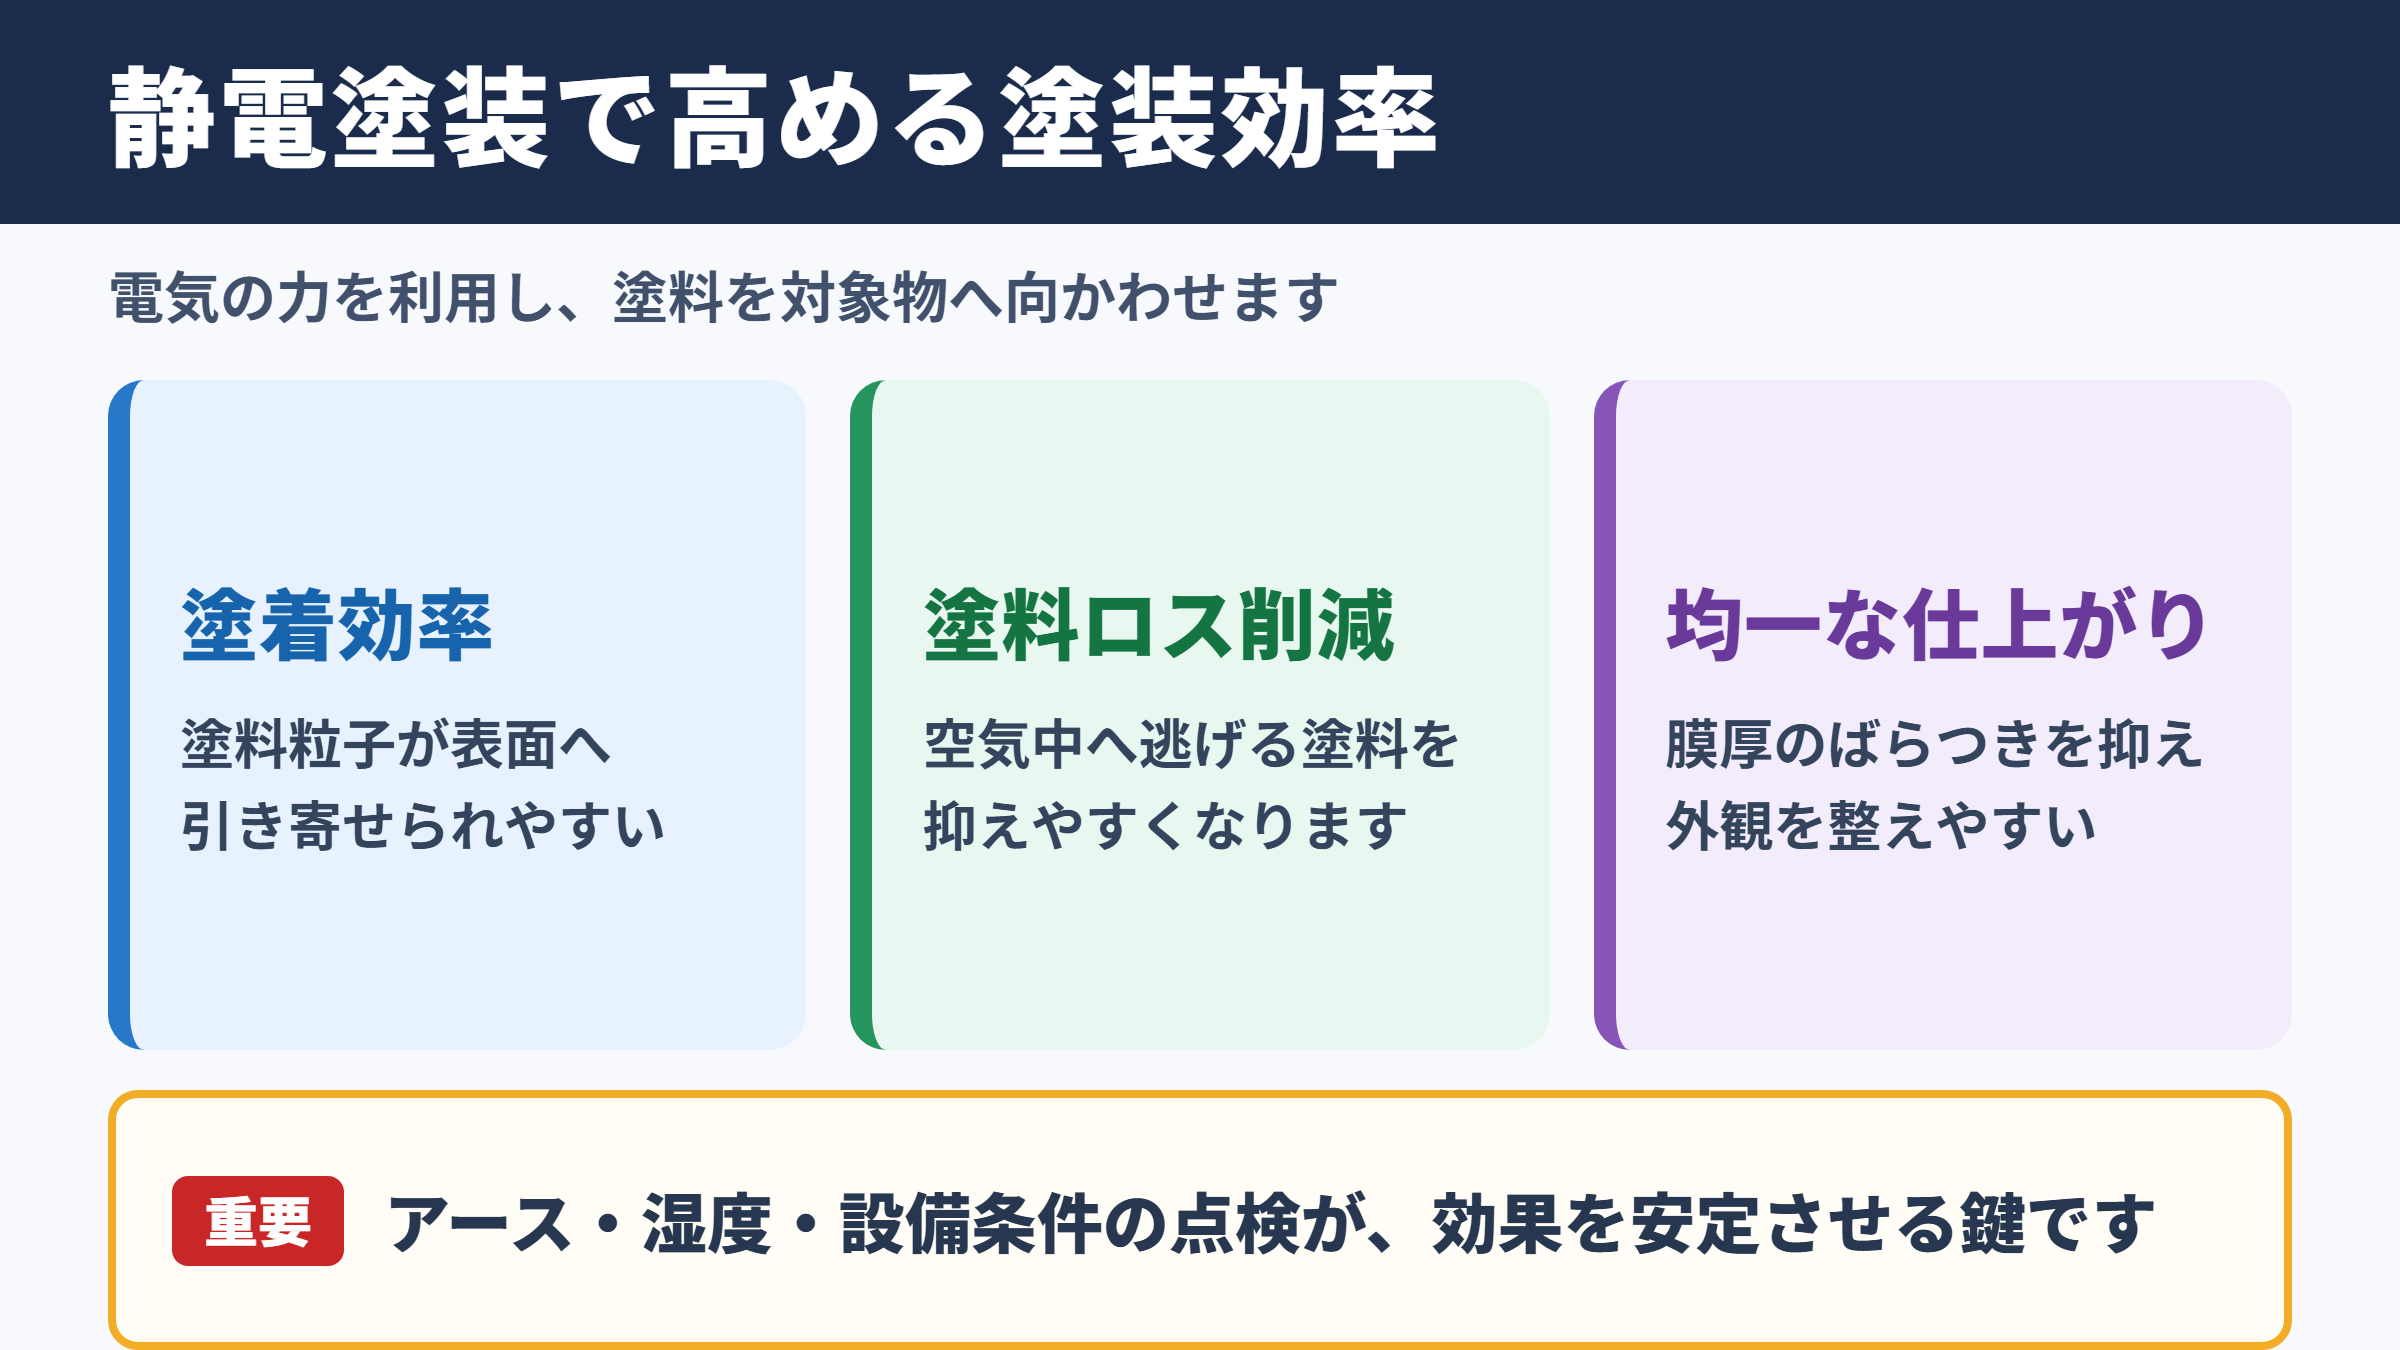
それではまず静電塗装のメリットと、特に力を発揮しやすい用途について解説していきます。
塗着効率を高めやすい仕組み
静電塗装では、スプレーガンから噴霧される塗料粒子に電荷を与えます。
被塗物側はアースを取り、反対の性質を持つ状態にするため、塗料粒子が金属製品などの表面へ引き寄せられます。
通常のエアスプレー塗装では、噴霧した塗料の一部が周囲へ飛散し、ブースの壁や床に付着します。
一方、静電塗装では塗料が対象物へ向かいやすく、空気中に逃げる塗料の割合を抑えやすいことが大きな特徴です。
塗着効率とは、使用した塗料のうち被塗物に実際に付着した割合を指します。
塗着効率が上がれば、同じ面積を仕上げるための塗料使用量を減らせる可能性があります。
塗料のロスだけでなく、回収装置の負担、清掃時間、廃棄物量にも影響するため、生産現場では重要な指標です。
塗着効率の考え方は、被塗物に付いた塗料量を使用塗料量で割って求めます。
たとえば100キログラムの塗料を使用し、そのうち70キログラムが製品に付着した場合、塗着効率は70パーセントです。
実際の数値は形状、塗料粘度、電圧、吹付距離、作業者の技量、回収設備によって変化します。
ただし、静電気を利用すれば常に最大の効率になるわけではありません。
アース不良、湿度の影響、塗料の導電性不足などがあれば、期待した引き寄せ効果は弱くなります。
設備条件と日常点検をそろえることで、静電塗装のメリットが安定して現れます。
均一な膜厚と外観を得やすい特性
塗装品質では、色合いだけでなく塗膜の厚みが均一であることも重要です。
膜厚に大きなばらつきがあると、薄い箇所は防錆性や耐久性が低下し、厚い箇所はタレ、乾燥不良、コスト増加につながります。
静電塗装では、塗料粒子が電気的な力で表面へ回り込みやすく、平面部でなめらかな仕上がりを得やすい傾向があります。
製品の表面に塗料が蓄積すると、その部分の電気的な引力は徐々に弱くなります。
この働きにより、すでに塗料が多く付いた部分へ塗料が集中し続けることを抑え、膜厚の偏りを小さくする効果が期待できます。
量産ラインで同じ製品を繰り返し塗装する場合は、ガンの往復速度、吐出量、電圧、被塗物との距離を一定に管理しやすい点も利点です。
手作業だけに頼る工程と比べ、条件の再現性を高めやすくなります。
均一性を高める基本は、高い電圧をかけ続けることではありません。
被塗物の形状に合うガン設定、十分なアース、安定した塗料供給、適切な吹付距離をそろえることが重要です。
美観が重視される家電外装、什器、オフィス家具、金属ケースなどでは、塗りムラの少なさが製品価値に直結します。
静電塗装は、外観品質と作業効率を両立させたい製品に向く方式といえるでしょう。
作業環境とコスト改善への期待
塗料の飛散が減れば、ブース内に浮遊するミストの量も抑えやすくなります。
その結果、フィルター交換、床面清掃、設備周辺の拭き取りといった保全作業を軽減できる場合があります。
塗料購入費だけではなく、周辺作業を含めた総コストで評価することが大切です。
溶剤系塗料を使う場合は、揮発性有機化合物への配慮も必要です。
静電塗装そのものが溶剤をなくすわけではありませんが、塗料使用量の抑制は環境負荷低減の一助になります。
さらに、自動塗装機やロボットと組み合わせれば、危険性や負担のある作業を減らし、作業者ごとの仕上がり差を小さくすることにもつながります。
ただし、安全衛生対策と防爆対策を十分に整えたうえで運用することが前提です。
静電塗装のデメリットと導入時の注意点
続いては静電塗装のデメリットと、導入前に確認しておきたいポイントを確認していきます。
初期費用と維持管理の負担
静電塗装には、静電ガン、高電圧発生装置、制御機器、アース設備、塗装ブース、換気設備などが必要です。
一般的なスプレーガンのみを使う塗装と比べると、導入コストは高くなりやすいでしょう。
量産品では塗料削減や作業時間短縮によって回収できる可能性がありますが、小ロット品では投資効果を慎重に見極める必要があります。
また、高電圧を使う設備であるため、定期的な絶縁確認、アース抵抗の点検、ケーブルやガンの保守が欠かせません。
設備が正常に見えても、アース線の緩みや汚れによって性能が低下する場合があります。
導入時の見積もりでは、本体価格だけでなく保守費用と教育費用も含めて比較することが重要です。
複雑形状で起きるファラデーケージ現象
静電塗装では、入り組んだ箇所や奥まった部分に塗料が入りにくくなることがあります。
代表例がファラデーケージ現象です。
箱形の内側、深い溝、狭い角部、穴の内部などでは、電気力線の影響により塗料粒子が入口付近へ集まり、奥まで届きにくくなります。
この現象は、回り込み性能への期待が大きいほど見落としやすい注意点です。
深い凹部を塗装する場合は、電圧を下げる、ガンの角度を変える、吹付距離を調整するなどの方法を検討します。
必要に応じて静電を弱めた手吹き工程を追加し、見えにくい箇所の膜厚を補う運用もあります。
製品設計の段階で、塗装しにくい狭部や鋭角部を把握しておくことも有効です。
試作時には外観だけで判断せず、膜厚計や耐食試験を使って死角部の品質を確認します。
安全対策と塗装条件の制約
静電塗装では高電圧を扱うため、作業者の安全と火災予防を優先しなければなりません。
可燃性の溶剤を含む塗料では、火花放電や静電気の蓄積が事故につながるおそれがあります。
設備は防爆仕様を含めた適切な設計とし、作業者は導電性のある靴や服装など、現場の規則に沿った保護具を使用します。
被塗物、治具、コンベヤーのアースが確実に取れているかを、始業前に確認する習慣も大切です。
湿度が極端に低い環境では静電気が発生しやすく、逆に湿度が高すぎると塗料の帯電状態が安定しない場合があります。
温度、湿度、塗料粘度、希釈率を記録し、異常時の原因を追いやすくすると品質管理が進みます。
静電塗装は、効率だけを目的に設定値を上げる工程ではありません。
安全性、付着性、膜厚、外観、乾燥条件を一つの工程として管理することが、安定生産につながります。
塗着効率と仕上がりのムラを左右する条件
続いては塗着効率と仕上がりのムラを左右する条件について確認していきます。
電圧と電流の設定
静電ガンの電圧が低すぎると、塗料粒子に十分な電荷が与えられず、引き寄せ効果が弱くなります。
反対に電圧を高くしすぎると、塗料が手前の角部や突出部に集中し、奥まった部分への付着が悪化することがあります。
そのため、電圧は高ければよいわけではなく、製品形状と塗料の種類に合わせた設定が必要です。
電流値も安全性と塗着状態に関係します。
設備メーカーが示す条件を基準にしながら、試験塗装と膜厚測定を行い、最適な範囲を決めます。
設定値の変更は一度に一項目だけ行うと、仕上がりが変化した原因を把握しやすくなります。
吹付距離とガンの動かし方
ガンと被塗物の距離が近すぎると、局所的に塗料が付きすぎたり、表面の乱れが起きたりすることがあります。
遠すぎる場合は、塗料粒子が空気の流れに影響され、狙った位置に届きにくくなります。
適正な吹付距離は塗料やノズルによって変わるため、作業標準として明確にすることが重要です。
手吹きでは、ガンを一定の速さで動かし、塗装面に対してなるべく直角を保つと膜厚が安定します。
弧を描くように手首だけで動かすと、中央部と端部で距離が変わり、ムラの原因になります。
作業例として、平面を塗る際は一定の距離を保ち、前の吹付帯と少し重なるように往復します。
重なり幅をそろえることで、帯状の濃淡や塗り残しを抑えやすくなります。
アースと前処理の重要性
静電塗装の基本となるのがアースです。
被塗物と治具の間に塗料や油分、さびが付着していると、電気が流れにくくなり、塗着効率が下がることがあります。
吊り治具の接点を定期的に清掃し、導通を確保することが欠かせません。
また、塗装前の脱脂、化成処理、研磨、乾燥といった前処理が不十分では、どれほど均一に塗れても密着不良が起こります。
仕上がりのムラは塗装工程だけでなく、前処理工程から始まると考えることが大切です。
塗装後に剥がれやふくれが出た場合は、塗料や静電設定だけでなく、素材表面の状態までさかのぼって確認します。
粉体塗装との比較と選び方
続いては静電塗装と粉体塗装の違い、それぞれの選び方を確認していきます。
液体塗装と粉体塗装の基本的な違い
静電塗装は、液体塗料にも粉体塗料にも利用できる技術です。
そのため、静電塗装と粉体塗装は完全に対立する言葉ではありません。
粉体塗装では、樹脂や顔料を細かな粉末にした塗料を帯電させ、アースされた金属製品へ付着させます。
その後に加熱し、粉末を溶かして塗膜を形成します。
液体の静電塗装は、溶剤系や水性の液体塗料を静電ガンで噴霧する方法です。
|
比較項目 |
液体の静電塗装 |
粉体塗装 |
|---|---|---|
|
塗料の状態 |
液体 |
粉末 |
|
主な対象 |
金属、樹脂、複雑な意匠部品 |
主に耐熱性のある金属製品 |
|
乾燥工程 |
常温乾燥または焼付乾燥 |
焼付による溶融と硬化 |
|
膜厚 |
比較的薄膜から調整しやすい |
比較的厚膜を形成しやすい |
|
環境面 |
塗料の種類により溶剤管理が必要 |
溶剤を使わない方式が多い |
|
色替え |
設備によって比較的対応しやすい |
回収系統の清掃に時間がかかる場合がある |
粉体塗装は溶剤を含まない塗料が多く、揮発性有機化合物の排出を抑えやすい特徴があります。
一方で、高温で焼き付ける工程が必要になるため、熱に弱い樹脂部品や大型製品では導入条件を確認する必要があります。
耐久性と外観品質の考え方
粉体塗装は、比較的厚い塗膜を作りやすく、耐食性、耐衝撃性、耐候性が求められる用途で選ばれることがあります。
屋外用の金属フェンス、建築部材、機械カバー、スチール家具などが代表例です。
液体塗装は、光沢、メタリック調、複雑な色彩、薄膜での外観調整などに対応しやすい場合があります。
製品に求める見た目と性能を分けて考えると、方式を選びやすくなります。
耐久性を重視するから粉体塗装、外観を重視するから液体塗装と単純に決めることはできません。
素材、使用環境、必要膜厚、色数、焼付温度、生産量を総合的に比較することが必要です。
生産量と製品形状に応じた判断
同一形状の製品を継続的に大量生産する場合は、静電塗装設備の効果を生かしやすいでしょう。
自動ガンや搬送ラインを利用すれば、品質の再現性と作業効率を高めやすくなります。
一方、多品種少量生産や頻繁な色替えが必要な現場では、洗浄時間、段取り替え、設備停止時間も判断材料になります。
塗料単価だけでなく、一個当たりの総塗装コストで比較することが重要です。
複雑な凹部が多い製品では、試作品で塗膜の付き方を確かめ、手直し工程を含めた工数を見積もります。
静電塗装の品質管理とトラブル対策
続いては静電塗装の品質管理と、代表的なトラブルへの対策を確認していきます。
膜厚測定によるばらつきの把握
塗装品質を安定させるには、完成品の見た目だけで合否を判断しないことが大切です。
金属素材では電磁式膜厚計などを使い、平面部、角部、凹部、端部といった複数箇所を測定します。
測定値を記録すれば、薄くなりやすい場所や厚くなりやすい場所を把握できます。
目標膜厚に対して不足が続く箇所は、ガンの角度、吐出量、ライン速度、電圧を見直します。
厚すぎる場合は、塗料使用量の増加だけでなく、乾燥不良や割れの原因にもなり得ます。
測定は品質検査であると同時に、コストを管理する手段でもあります。
タレとざらつきの原因
タレは、塗料が一箇所に付きすぎて重力により流れた状態です。
吐出量が多い、ガンが近すぎる、移動速度が遅い、粘度が低すぎるといった条件で起きやすくなります。
一方、表面のざらつきは、塗料ミストが乾いた状態で付着することや、異物の混入、塗装環境の不安定さで発生します。
静電塗装では塗料が引き寄せられるため、ガン設定が強すぎると局所的な付着が増えることもあります。
タレが出たときは、吐出量だけを下げる前に、吹付距離、ガン速度、塗料粘度、電圧を順に確認します。
一つの設定だけを大きく変えると別の不具合を招くため、小さく調整して試験することが基本です。
異物と色ムラを防ぐ日常管理
異物不良を減らすには、塗装ブース、作業服、治具、搬送設備の清掃を継続する必要があります。
塗料のろ過、容器の密閉、混合時の異物混入防止も基本的な管理項目です。
色ムラは、塗料の攪拌不足、粘度変化、膜厚差、乾燥条件の違いなどで発生します。
メタリック塗料やパール塗料では、顔料の配向によって見え方が変わるため、吹付条件の標準化がより重要になります。
良い塗装は、塗装ブースに入る前の準備で大半が決まるという視点を持つと、トラブルを減らしやすくなります。
静電塗装の導入手順と設備選定
続いては静電塗装を導入する際の手順と、設備選定の考え方を確認していきます。
現状工程の数値化
導入検討の最初に行いたいのは、現在の塗料使用量、製品数、不良率、塗装時間、清掃時間を数値化することです。
現状が把握できていなければ、静電塗装に切り替えた後の改善効果を正確に判断できません。
月間の塗料購入量だけでなく、回収できずに廃棄される塗料、フィルター交換費、手直し工数も集計します。
製品ごとの面積や塗装箇所を整理しておくと、設備メーカーとの打ち合わせも円滑になります。
試験塗装と条件出し
実機を導入する前に、対象製品と実際の塗料を使った試験塗装を行うことが重要です。
特に、凹部、角部、溶接部、穴周辺、吊り跡などは確認が必要な箇所です。
試験では外観、膜厚、密着性、耐食性、乾燥性を確認し、量産時の品質基準を設定します。
塗装条件は製品ごとに異なる場合があるため、誰が作業しても再現しやすい標準書にまとめます。
試験段階で不具合を見つけることが、本導入後の損失を抑える近道です。
教育と保全体制の整備
静電塗装設備は、導入するだけで品質が安定するものではありません。
作業者が静電気の仕組み、危険性、ガン操作、アース確認、異常時の対応を理解することが必要です。
保全担当者には、電圧表示、電流表示、導通状態、エア圧、塗料供給圧の見方を共有します。
日常点検、週次点検、定期保全の担当と記録方法を決めておくと、突発停止を防ぎやすくなります。
設備の性能を維持する仕組みまで整えることで、長期的な塗着効率と仕上がりの均一性につながります。
静電塗装のメリットとデメリットのまとめ
静電塗装は、塗料粒子を電気的に引き寄せることで、塗着効率を高め、塗料の飛散を抑え、均一な仕上がりを目指せる塗装方法です。
量産品や金属製品では、塗料コスト、清掃負担、外観品質の面で大きなメリットが期待できます。
一方で、初期設備費、高電圧を扱う安全管理、複雑形状におけるファラデーケージ現象には注意が必要です。
粉体塗装との比較では、必要な耐久性、焼付条件、製品素材、色替えの頻度、生産量を基準に選びます。
最適な塗装方法は、塗料の価格だけでは決まりません。
品質、不良率、作業時間、環境対応、保全費用まで含めて検討し、自社製品と生産工程に合う方式を選ぶことが重要です。