振動試験機を導入する際には、試験対象に合う加振力や周波数範囲だけでなく、メーカーの技術力、制御装置の操作性、保守体制まで確認することが重要です。
そのなかでIMVは、振動試験システムを中心に長年の実績を持つ国内メーカーとして知られ、輸送試験から電子機器、車載部品、研究開発まで幅広い用途に対応しています。
本記事では、IMVの振動試験機の特徴、加振の仕組み、用途、代表的なラインナップの考え方をわかりやすく紹介します。
IMVの振動試験機の概要
それではまず、IMVの振動試験機の概要について解説していきます。
振動試験装置メーカーとしてのIMV
IMVは、振動試験装置、振動計測機器、状態監視システムなどを扱うメーカーです。
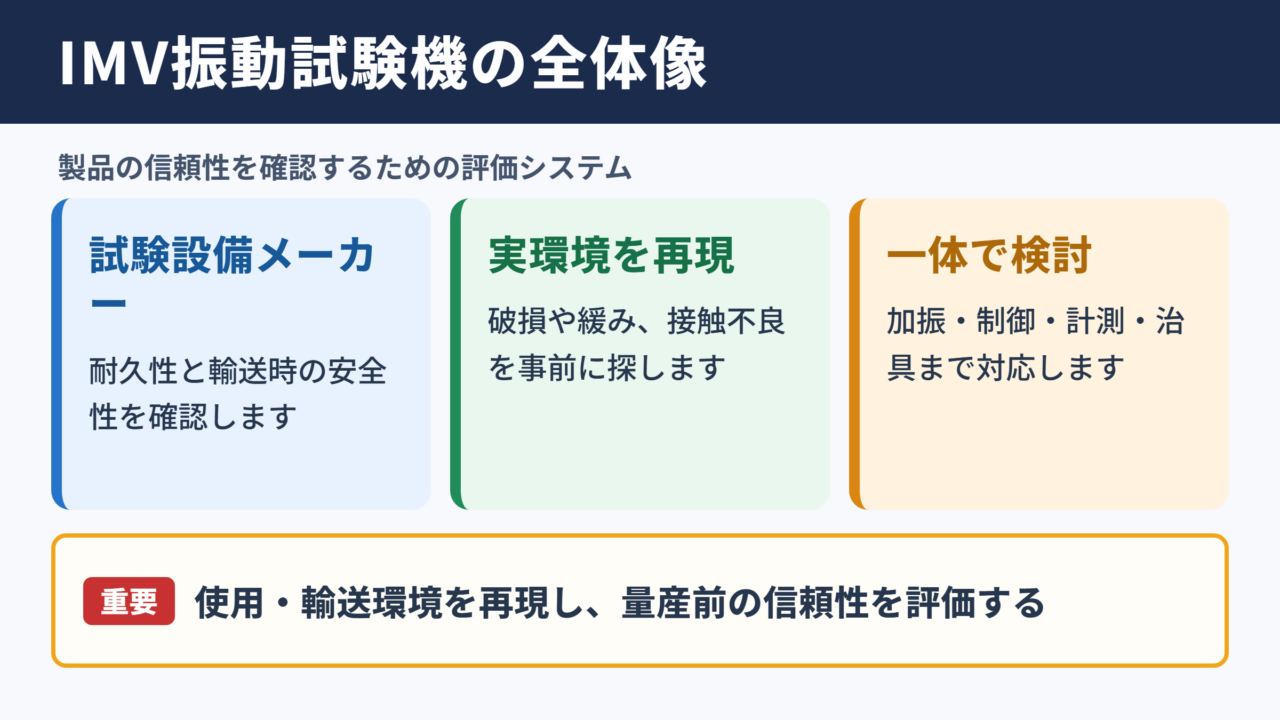
製品の耐久性や輸送中の安全性を確認するための試験設備を提供しており、製造業や研究機関で活用されています。
振動試験機は単に揺らす装置ではありません。
実際の使用環境や輸送環境を再現し、部品の破損、ねじの緩み、接触不良、基板割れ、梱包不良などを事前に見つけるための評価設備です。
IMVの強みは、加振機本体だけでなく、制御、計測、治具、試験支援まで含めて検討しやすい点にあります。
製品開発の初期段階から量産前の信頼性評価まで、試験条件に応じたシステム構成を考えられるでしょう。
電磁式振動試験機を中心とした構成
IMVの代表的な振動試験システムでは、電磁力を利用して試験体を上下または水平方向に振動させます。
この方式は電動式とも呼ばれ、正弦波、ランダム波、衝撃波形などを高い再現性で出力できることが特徴です。
装置は主に加振機、パワーアンプ、振動制御器、冷却設備、水平テーブル、治具、計測センサーで構成されます。
試験体を取り付けるテーブル部分はアーマチュアと呼ばれ、ここへ設定した振動が伝達されます。
用途に応じて垂直方向の試験だけでなく、水平方向の加振や複数軸にわたる評価も必要になります。
対象製品の大きさ、重量、取り付け姿勢を整理してから設備を選ぶことが欠かせません。
信頼性試験における役割
振動試験は、製品の品質を数値と現象の両方で確認する工程です。
試験中に異常が起きなければ終わりではなく、試験前後で電気特性、外観、機能、固定部の状態を比較します。
たとえば車載機器では、走行時の振動によるコネクターの接触不良やはんだ接合部の疲労を評価します。
物流用の梱包では、トラックや航空輸送で発生する揺れを想定し、内容物の損傷や緩衝材の性能を確認する流れです。
振動試験機の選定では、加振力だけを見るのではなく、試験体の重量、重心位置、必要な変位、速度、加速度、周波数範囲をまとめて検討することが重要です。
このような条件整理によって、過大な設備投資や試験条件の不足を避けやすくなります。
振動試験機の加振原理
続いては、振動試験機の加振原理を確認していきます。
電磁力による振動発生
電磁式の振動試験機では、磁界のなかに配置されたコイルへ電流を流し、電磁力を発生させます。
電流の向きや大きさを連続的に変化させることで、コイルと接続されたアーマチュアが往復運動します。
この往復運動が試験体へ伝わり、任意の周波数と振幅を持つ振動として再現される仕組みです。
振動の強さは加速度で表すことが多く、重力加速度を基準にしたGという単位もよく使われます。
加速度は、振動の周波数と変位の組み合わせによって変化します。
低い周波数では大きな変位が必要になり、高い周波数では小さな変位でも大きな加速度が発生しやすい関係です。
そのため、加速度だけでなく、変位と速度の上限も確認しなければなりません。
振動制御器とフィードバック制御
振動試験では、設定値どおりに装置を動かすために振動制御器を使用します。
試験体やテーブルに加速度ピックアップを取り付け、実際に発生している振動を測定します。
測定した信号は制御器へ戻され、目標波形との差を小さくするようパワーアンプへの出力が調整されます。
この仕組みがフィードバック制御です。
試験体を載せた状態での実際の振動を基準に制御するため、空荷時の条件だけでは見えない影響にも対応しやすくなります。
試験体の共振によって特定の周波数で大きく揺れる場合もあり、制御の安定性は試験品質に直結します。
冷却と安全機構
大きな加振力を連続して発生させると、コイルやアンプには熱が生じます。
そのため、振動試験システムには空冷や水冷などの冷却機構が組み込まれます。
連続試験の時間、周囲温度、試験体の重量は、設備の熱負荷に影響する要素です。
また、過変位、過電流、異常加速度などを検知した場合に停止する保護機能も重要になります。
試験中の異常停止は単なる中断ではなく、試験体の共振、治具の剛性不足、取り付け不良、設定条件の不適合を示す場合があります。
停止履歴や測定データを確認し、原因を切り分けてから再試験へ進む姿勢が求められます。
振動試験の波形と試験条件
続いては、振動試験で用いる波形と試験条件を確認していきます。
正弦波振動による共振探索
正弦波振動は、一定の周波数で滑らかに繰り返す基本的な波形です。
周波数を低い値から高い値へ徐々に変化させる試験は、サインスイープ試験と呼ばれます。
この試験では、製品や治具が特定の周波数で大きく振動する共振点を確認できます。
共振が起きると、入力した振動より試験体の一部が大きく揺れることがあります。
共振点の把握は、破損しやすい構造や固定方法の弱点を見つける手がかりになります。
試験前後で共振周波数が変わった場合には、部品の緩みや構造変化が発生している可能性も考えられるでしょう。
ランダム振動による輸送環境再現
ランダム振動は、多数の周波数成分を同時に含む不規則な振動です。
道路走行、鉄道輸送、航空輸送、機械設備の稼働中など、実環境に近い複雑な揺れを再現する際に用いられます。
評価条件には、周波数帯域ごとの振動レベルを示すPSDが使われることがあります。
PSDは、どの周波数帯にどの程度のエネルギーが含まれるかを表す考え方です。
同じ実効値の振動であっても、低周波域に強い成分があるのか、高周波域に強い成分があるのかによって、試験体への影響は変わります。
実使用環境の計測データを基に条件を作成すると、評価の説得力を高めやすくなります。
梱包試験では、輸送経路や積載状態まで含めて条件を考えることが大切です。
衝撃試験と複合試験
衝撃試験は、落下や急停止、衝突などで発生する短時間の大きな加速度を再現する試験です。
半正弦波、のこぎり波、台形波など、目的に応じた衝撃波形を設定します。
電子部品や精密機器では、短時間の衝撃で内部部品が外れたり、接点がずれたりする可能性があります。
振動と温度を組み合わせる複合環境試験も、より実態に近い評価として重要です。
高温または低温の環境下で振動を加えることで、材料の膨張収縮、接合部の疲労、樹脂部品の特性変化を確認できます。
単独の振動試験で問題がなくても、温度変化が加わると不具合が現れる場合があります。
IMV振動試験機の特徴
続いては、IMV振動試験機の特徴を確認していきます。
幅広い試験対象への対応力
IMVの振動試験システムは、小型の電子部品から重量のあるユニット、梱包品まで、対象に合わせた構成を検討しやすい点が特徴です。
必要な加振力は試験体重量によって大きく変化します。
重い試験体を高い加速度で動かすには、十分な推力を持つ加振機と適切な治具が必要です。
一方で、小型部品の評価では、広い周波数範囲や細かな制御精度が重視されることがあります。
設備選定では、現在の試験だけでなく、将来扱う可能性のある製品サイズも見込むとよいでしょう。
| 確認項目 | 検討する内容 | 選定への影響 |
|---|---|---|
| 試験体重量 | 治具、センサー、配線を含む総重量 | 必要な加振力の算定 |
| 周波数範囲 | 低周波から高周波までの試験条件 | 加振機と制御器の適合 |
| 最大加速度 | 正弦波、ランダム、衝撃の目標値 | アンプ容量と機械強度 |
| 変位と速度 | 低周波域で必要なストローク | アーマチュアの可動範囲 |
| 加振方向 | 垂直、水平方向、複数軸 | スリップテーブルや治具の構成 |
| 試験環境 | 温湿度槽との組み合わせ、設置場所 | 複合試験設備と安全対策 |
制御ソフトウェアと試験データ
現代の振動試験では、試験波形を出力するだけでなく、条件設定、進行状況、異常監視、結果保存までを一貫して扱う必要があります。
IMVのシステムを検討する際も、担当者が日常的に操作する制御環境を確認することが大切です。
試験条件のテンプレート化や測定データの保存がしやすいと、担当者ごとの設定差を減らしやすくなります。
また、試験報告書では、設定値だけでなく、実測された加速度や制御状態を記録することが求められます。
再現性のある品質評価には、試験条件と測定結果を紐づけて残す仕組みが欠かせません。
開発部門、品質保証部門、顧客との間で判断根拠を共有する際にも役立ちます。
導入支援と保守体制
振動試験機は、購入後すぐに理想的な評価ができるとは限りません。
据付場所の床荷重、電源、冷却水、騒音、排熱、試験体の搬入経路など、導入前に確認すべき事項が多くあります。
大型設備では、建屋条件や周辺機器との接続が計画に影響します。
試験条件の相談、治具設計、操作教育、定期点検、校正などを含めて考えると、メーカーの支援体制は重要な比較要素です。
振動試験機は本体の仕様だけで比較せず、試験治具、設置条件、保守、校正、データ管理まで含めた運用コストで判断すると失敗を減らせます。
長期使用を前提に、消耗品や点検の計画も確認しておくと安心です。
用途別の振動試験機選定
続いては、用途別の振動試験機選定を確認していきます。
自動車部品と車載電子機器
自動車分野では、エンジン、モーター、路面、ドアの開閉、走行時の衝撃など、多様な振動が製品に加わります。
ECU、センサー、インバーター、カメラ、ディスプレイ、コネクターなどの車載電子機器は、長期間の耐久性が求められます。
車載部品の試験では、正弦波による共振確認、ランダム振動による耐久評価、温度との複合試験が組み合わされることがあります。
試験体の重量だけでなく、配線や接続部への負荷も確認すべきポイントです。
試験中の配線の固定状態が不適切だと、製品本体ではなくケーブルに余計な力が加わることがあります。
実装状態に近い治具と配線条件を整えることが、信頼できる評価につながります。
電子機器と精密部品
スマート機器、通信機器、産業用制御機器、医療機器向け部品などでは、小さな構造変化が機能不良につながる場合があります。
基板のたわみ、はんだクラック、コネクターの抜け、レンズ位置のずれ、ネジの緩みなどが代表例です。
小型製品であっても、治具の固有振動が試験結果に影響することがあります。
治具はできるだけ軽く、十分な剛性を持つように設計し、不要な共振を避ける必要があります。
試験体の質量が小さい場合でも、治具が重すぎると加振機への負荷が増えます。
反対に治具の剛性が不足すると、テーブル上の振動が均一に伝わらず、評価結果の信頼性が下がる可能性があります。
加速度センサーの取付位置も、製品の評価目的に応じて決めることが必要です。
包装貨物と物流評価
物流分野の振動試験では、製品本体だけでなく、段ボール、緩衝材、パレット、固定方法を含めて評価します。
輸送中には上下方向だけでなく、横揺れや荷崩れによる衝撃も発生します。
梱包の外観に問題がなくても、内部で製品同士が接触して傷が付くことがあります。
また、緩衝材が沈み込むことで、初期状態とは異なる荷重が製品に加わる場合もあります。
物流試験では、製品単体の強度と梱包設計の妥当性を分けて確認する視点が重要です。
輸送ルート、積み重ね条件、荷姿、輸送時間を踏まえて試験計画を立てることで、実務に近い評価になりやすいでしょう。
ラインナップ比較の確認項目
続いては、ラインナップ比較の確認項目を確認していきます。
加振力と搭載可能重量
振動試験機の仕様を比較する際、最初に注目されやすいのが加振力です。
ただし、カタログ上の加振力が大きいだけで、すべての試験を余裕を持って実施できるわけではありません。
試験体、治具、加速度センサー、配線を含む移動質量によって、実現可能な加速度や周波数範囲は変わります。
特にランダム振動では、必要な力の見積もりが重要です。
将来の試験体大型化も想定するなら、設備能力には一定の余裕を持たせるとよいでしょう。
| 設備比較の視点 | 小型試験向け | 中型試験向け | 大型試験向け |
|---|---|---|---|
| 主な対象 | 電子部品、センサー、小型基板 | 車載ユニット、家電、制御盤 | 大型ユニット、梱包貨物、重量物 |
| 重視する項目 | 高周波特性、細かな制御 | 加振力、治具の柔軟性 | 搭載重量、設置条件、安全性 |
| 必要な周辺設備 | 小型治具、計測センサー | 水平テーブル、専用治具 | 搬送設備、床工事、冷却設備 |
| 導入時の注意点 | 微小試験体の固定方法 | 治具重量と共振 | 搬入経路と運用スペース |
垂直加振と水平加振
試験体に対してどの方向から振動を与えるかは、試験の目的によって変わります。
垂直加振は、加振機のアーマチュア上に試験体を設置して行う基本的な構成です。
水平加振では、スリップテーブルなどを用いて、横方向の振動を再現します。
製品の設置姿勢によっては、垂直方向だけの評価では実環境を十分に模擬できないことがあります。
複数方向の試験では、製品の向きを変える順序と試験後の機能確認まで事前に決めておくことが大切です。
方向ごとの条件を混同しないよう、試験計画書と記録様式を整備すると管理しやすくなります。
治具設計と校正管理
振動試験の精度は、加振機本体だけで決まりません。
試験体を固定する治具の形状、材料、締結方法、剛性が、振動伝達に大きく影響します。
治具に共振があると、試験体の取付位置によって加速度が大きく異なる場合があります。
必要に応じて治具単体の周波数応答を確認し、試験条件に影響するピークがないかを調べます。
また、加速度ピックアップや計測系の校正管理も不可欠です。
正しい試験条件を入力していても、計測器の状態が不確かなら結果の信頼性は確保できません。
校正期限、取付方法、ケーブルの状態を管理し、試験ごとのトレーサビリティを残しましょう。
振動試験機IMVのまとめ
最後に、振動試験機IMVについてまとめます。
IMVは、電磁式の振動試験システムを中心に、電子機器、車載部品、産業機器、物流梱包など多様な分野の信頼性評価を支えるメーカーです。
振動試験機は、電磁力でアーマチュアを動かし、振動制御器と加速度センサーによるフィードバック制御によって、設定した波形を再現します。
正弦波では共振点の確認、ランダム振動では輸送や稼働環境の再現、衝撃波形では落下や急加速に近い負荷の評価が可能です。
導入時には、加振力、周波数範囲、最大加速度、変位、搭載重量、加振方向、治具、設置環境を総合的に確認する必要があります。
特に、試験体だけでなく治具、配線、センサーを含めた総重量と実際の取付状態を前提に設備を選ぶことが重要です。
試験の目的を明確にし、実使用環境に近い条件と確かな測定管理を組み合わせることで、製品品質の向上と不具合の未然防止につながります。