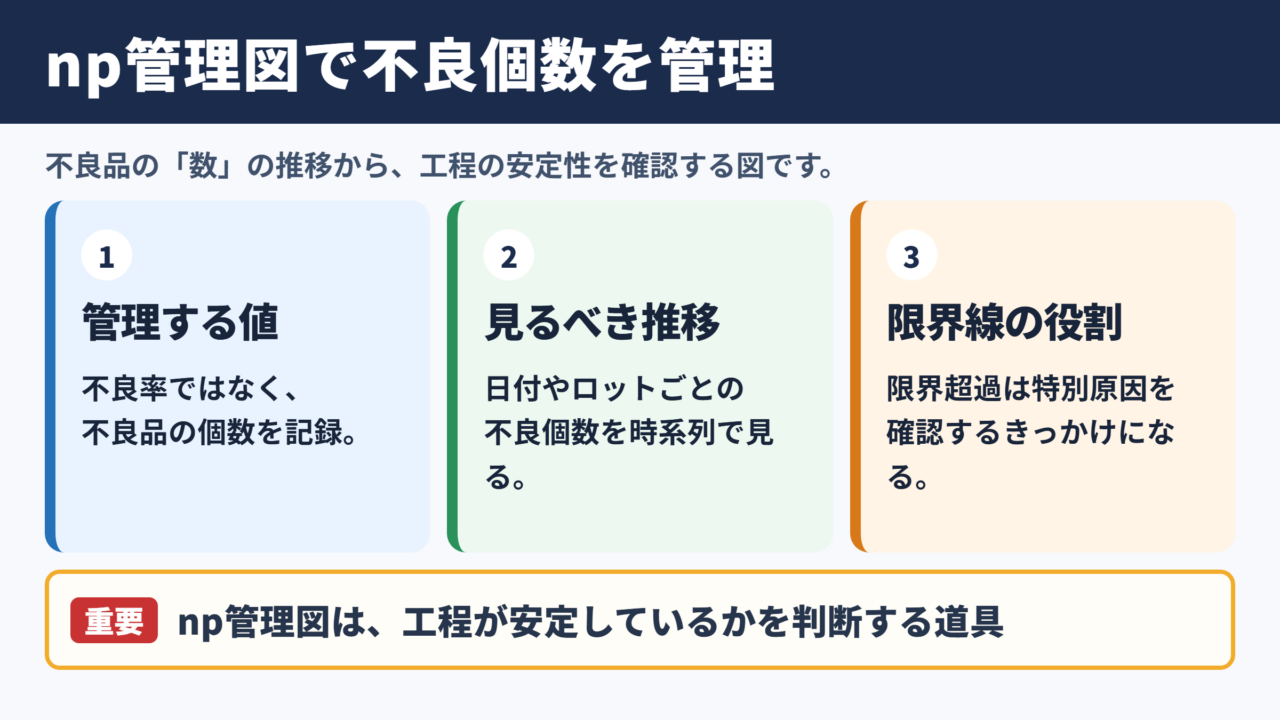
np管理図とは?p管理図との違いも解説!(n-p管理図:不良個数:計算式:適用条件など)
製造現場では、製品の寸法や外観だけでなく、不良が発生した個数を継続的に見守る必要があります。
その際に役立つ統計的品質管理の手法がnp管理図です。
不良率ではなく不良個数に注目できるため、検査する数量が毎回同じ工程では特に扱いやすい管理図といえるでしょう。
ただし、p管理図との使い分けや管理限界線の計算式を正しく理解しなければ、異常の見逃しや不要な対策につながります。
この記事では、np管理図の意味、p管理図との違い、不良個数の計算方法、適用条件をわかりやすく整理します。
np管理図の意味と品質管理での役割
それではまずnp管理図の基本的な考え方について解説していきます。
不良個数を管理するための管理図
np管理図は、一定数の製品を検査したときに含まれる不良品の個数を時系列で管理するための管理図です。
ここでいう不良品とは、検査対象となる製品全体が合格か不合格かで判定される単位を指します。
例えば、1日に100個の部品を抜き取り検査し、そのうち傷や寸法不良がある部品を数える場合、不良品の数をnp管理図へ記録します。
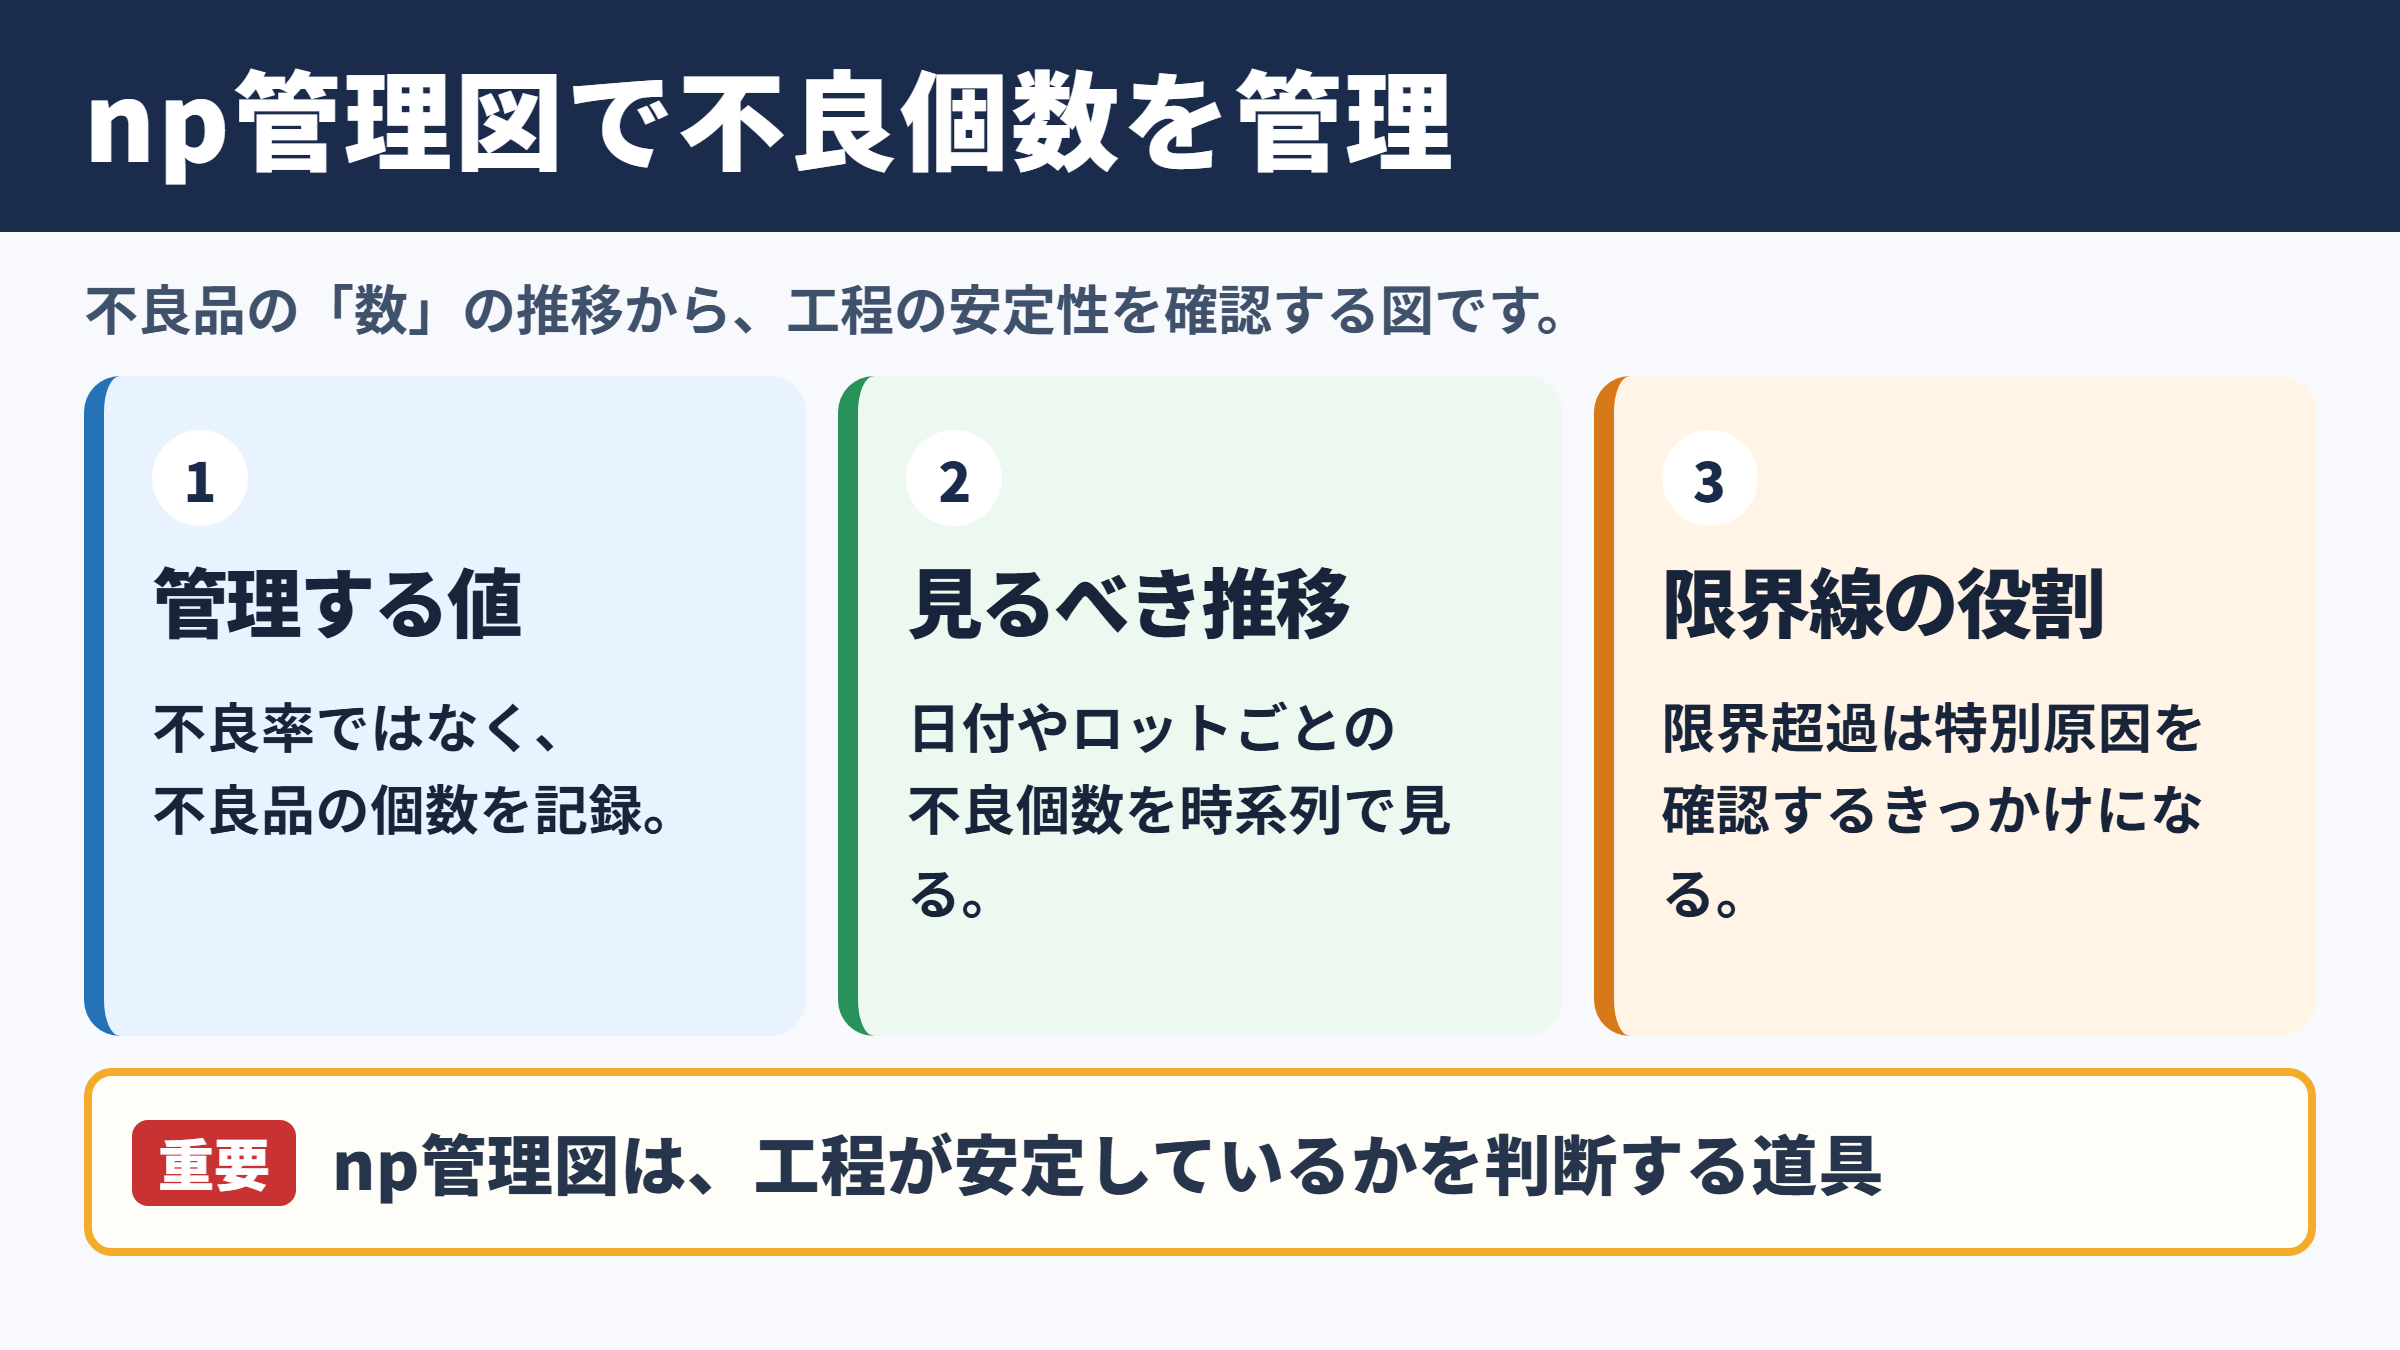
横軸には日付、ロット、製造順などを置き、縦軸には不良個数を配置する構成です。
点の推移を見ることで、工程が通常のばらつきの範囲内で動いているか、特別な原因による変化が起きているかを判断しやすくなります。
np管理図で扱う値は不良率ではなく、不良品として判定された製品の数です。
この違いを押さえることが、p管理図との混同を防ぐ第一歩になります。
管理限界線が示す工程の状態
np管理図には、中心線、上方管理限界線、下方管理限界線が引かれます。
中心線は平均的な不良個数を表し、上方管理限界線と下方管理限界線は、通常の偶然変動であれば収まると考えられる範囲です。
管理限界線を超える点が現れた場合、材料の変更、設備条件のずれ、作業方法の変化、検査基準の変更など、工程に特別な原因が生じた可能性を確認します。
一方で、管理限界線の内側にあるからといって、必ずしも顧客要求を満たしているとは限りません。
管理図は工程の安定性を見る道具であり、規格値に対して良品を作れる能力を見る工程能力指数とは役割が異なります。
np管理図は工程が安定しているかを判断するための図です。
規格上限や規格下限との比較ではなく、工程自身の変動を基準に異常原因を見つける目的で活用します。
属性データに使われる理由
品質データには、長さや重量のように数値で測定する計量値と、合格、不合格、あり、なしで分類する属性値があります。
np管理図は、属性値を対象にした管理図の一つです。
傷の有無、印字不良の有無、組み付け可否、漏れの有無など、個々の製品を不良品として数えられる検査に適しています。
測定値を細かく取得しにくい工程でも、判定結果を蓄積すれば品質の変化を把握できます。
ただし、一つの製品に複数の欠点がある場合でも、np管理図では原則として不良品一個として扱います。
欠点の数そのものを数えたい場合は、c管理図やu管理図を検討する場面です。
不良品の個数と欠点数は似ていても、管理図の選び方に影響する別のデータとして区別しましょう。
p管理図との違いと使い分け
続いてはnp管理図とp管理図の違いを確認していきます。
管理する指標の違い
p管理図は、不良品の個数を検査数で割った不良率を管理する手法です。
np管理図が不良個数をそのまま扱うのに対し、p管理図は不良の割合を扱います。
検査数が毎回100個で固定されているなら、不良個数と不良率は連動するため、どちらを用いても傾向は似たものになります。
しかし、検査数が100個、150個、80個のように変わる場合、不良個数だけを比較すると検査数の多さに影響されてしまいます。
このような場合には、検査数の違いを補正できるp管理図が適しています。
| 比較項目 | np管理図 | p管理図 |
|---|---|---|
| 管理する値 | 不良品の個数 | 不良品の割合 |
| 検査数 | 毎回同じことが前提 | 毎回異なっても使用可能 |
| 中心線 | 平均不良個数 | 平均不良率 |
| 見やすさ | 現場で個数を直感的に把握しやすい | ロット間を公平に比較しやすい |
| 主な用途 | 固定数の抜取検査 | 検査数が変動する受入検査や工程検査 |
検査数が一定かどうかの判断
np管理図を採用するうえで最も重要な条件は、各群の検査数が一定であることです。
例えば、毎日必ず200個を検査するラインであれば、日ごとの不良個数を素直に比較できます。
一方で、生産量に応じて検査数が変わる、ロットごとに数量が異なる、欠品により検査できない日があるといった状況では注意が必要です。
検査数が異なるのにnp管理図を使うと、検査数が多い群ほど不良個数が増えやすくなり、工程悪化と誤解するおそれがあります。
検査数が変動するならp管理図、検査数が固定ならnp管理図という基準を基本にすると、選定を誤りにくくなります。
例として、検査数100個で不良5個の不良率は5パーセントです。
検査数200個で不良8個の場合、不良個数は増えていますが、不良率は4パーセントに下がっています。
このような比較では、不良個数だけで工程悪化と判断せず、p管理図で割合を見る必要があります。
現場での選び方
日常管理では、集計のしやすさも管理図選定の重要な要素です。
固定された検査台数や固定のサンプル数で運用している工程なら、np管理図は不良品の数をそのまま見せられるため、作業者や管理者が理解しやすいでしょう。
不良が何個出たかという表現は、朝礼や品質会議でも共有しやすい利点があります。
受入検査のようにロット数量がばらつく業務では、p管理図のほうが実態に合います。
管理図を選ぶときは、データの種類だけでなく、一群ごとの検査数が安定しているかを最初に確認することが大切です。
np管理図の計算式と作成手順
続いてはnp管理図の計算式と、実際の作成手順を確認していきます。
平均不良率と中心線の求め方
np管理図を作るには、まず複数群の検査結果から平均不良率を求めます。
各群の検査数をn、不良個数をnpと考えると、全群で発生した不良個数の合計を、全群の検査数の合計で割った値が平均不良率です。
平均不良率は一般にpバーで表されます。
次に、pバーへ一群あたりの検査数nを掛けると、平均不良個数となります。
この平均不良個数がnp管理図の中心線です。
平均不良率pバーは、全不良個数の合計を全検査数の合計で割って求めます。
中心線CLは、nにpバーを掛けた値です。
CL = n × pバー
計算期間には、工程が比較的安定していた時期のデータを使用するのが基本です。
明らかな異常ロットや、設備停止後の立ち上げ品などを無条件に混ぜると、管理限界線が広がり、異常を検出しにくくなる場合があります。
上方管理限界線と下方管理限界線
np管理図の標準偏差は、二項分布を前提として求めます。
一群あたりの検査数をn、平均不良率をpバーとすると、標準偏差はnとpバー、そして1からpバーを引いた値を用いて計算します。
上方管理限界線は中心線に標準偏差の3倍を加え、下方管理限界線は中心線から標準偏差の3倍を引いた値です。
UCL = n × pバー + 3 × √{n × pバー × (1-pバー)}
CL = n × pバー
LCL = n × pバー - 3 × √{n × pバー × (1-pバー)}
下方管理限界線がマイナスになる場合、不良個数は負の値にならないため、LCLは0として扱います。
不良率が低い工程では、この処理が生じることも珍しくありません。
管理限界線は規格限界線ではなく、統計的に算出した工程監視の目安です。
計算例による数値の確認
20日間にわたり、毎日100個ずつ検査を行ったとします。
20日間の不良個数の合計が80個であれば、総検査数は2000個です。
このとき、平均不良率pバーは80を2000で割った0.04となります。
中心線は100に0.04を掛けて4個です。
標準偏差の計算に必要な値は、100に0.04と0.96を掛けた3.84です。
その平方根はおよそ1.96となり、3倍すると約5.88です。
したがって上方管理限界線は約9.88個、下方管理限界線はマイナスとなるため0個になります。
実務では不良個数で記録するため、上方管理限界線を9.88個として示すか、運用ルールに沿って10個相当として扱うかを事前に統一しておくとよいでしょう。
| 項目 | 計算内容 | 結果 |
|---|---|---|
| 一群の検査数 | 固定検査数 | 100個 |
| 全不良個数 | 20日分の合計 | 80個 |
| 平均不良率 | 80 ÷ 2000 | 0.04 |
| 中心線 | 100 × 0.04 | 4個 |
| 上方管理限界線 | 4 + 3 × √3.84 | 約9.88個 |
| 下方管理限界線 | 4 - 3 × √3.84 | 0個 |
不良個数データの集め方と適用条件
続いてはnp管理図に適したデータの集め方と適用条件を確認していきます。
不良品の判定基準の統一
np管理図では、不良個数を正確に数える前に、不良品の定義を統一する必要があります。
検査員によって傷の判定が異なる、寸法の許容範囲が曖昧、再検査品の扱いが決まっていないといった状態では、記録された不良個数そのものの信頼性が下がります。
判定見本、限度見本、検査規格、測定手順を整備し、誰が検査しても同じ判断に近づく仕組みが求められます。
外観検査であれば、照明条件や観察距離も判定の再現性に影響します。
管理図の精度は計算式だけでは決まらず、元となる検査データの一貫性にも左右されます。
合理的群分けの考え方
管理図では、いつ、どの単位でデータをまとめるかが重要です。
この考え方を合理的群分けと呼びます。
同じ設備、同じ材料ロット、同じ作業条件で連続して生産された製品を一つの群にすることで、群内のばらつきと群間の変化を区別しやすくなります。
例えば、1時間ごとに100個を抜き取る、シフトごとに200個を検査する、金型交換ごとに一定数を確認する方法が考えられます。
反対に、数日分の製品を混ぜて一群にすると、いつ変化が起きたのか追いにくくなります。
工程の異常を早く捉えたい場合は、対策可能な時間単位で群を作ることがポイントです。
合理的群分けでは、同一条件下で作られた製品を一群にまとめます。
異なる設備、材料、作業者、シフトの結果を無計画に混ぜると、異常の発生源を特定しにくくなります。
np管理図を適用しにくいケース
検査数が毎回変わる場合は、np管理図よりp管理図を選ぶほうが適切です。
また、製品一個に複数の傷、複数の穴不良、複数の異物が発生し、それぞれの欠点数を管理したい場合には、np管理図は目的に合いません。
一定の検査単位に含まれる欠点数を管理するならc管理図、検査面積や長さなどの機会数が変動するならu管理図を検討します。
さらに、不良率が極端に低く、長期間にわたって不良個数がすべて0となる場合、通常のnp管理図だけでは工程変化を捉えにくいことがあります。
そのような工程では、検査数の見直し、より詳細な欠点分類、工程条件データとの組み合わせも有効です。
異常判定後の原因分析と改善活動
続いてはnp管理図で異常を見つけた後の対応について確認していきます。
管理限界線を超えたときの初動
不良個数が上方管理限界線を超えた場合、まずはその点を単なる集計ミスとして片付けず、事実確認を行います。
検査数が本当に一定だったか、不良個数の入力に誤りがないか、判定基準が途中で変わっていないかを確認します。
記録が正しいと分かったら、その群が製造された日時、設備番号、作業者、材料ロット、金型、温度、湿度、保全履歴などを調べます。
異常を発見した時点で隔離や追加検査が必要になる場合もあるため、品質保証部門への連絡手順を決めておくと対応が速くなります。
管理限界線の超過は、原因究明を始める合図であり、すぐに原因を一つへ決めつける場面ではありません。
連続した偏りから読み取れる変化
すべての点が管理限界線内にあっても、工程が安定しているとは限りません。
中心線より上側に複数点が連続する、徐々に不良個数が増える、一定の周期で上下を繰り返すといった並びには、偶然では説明しにくい変化が含まれることがあります。
例えば、中心線の上側に連続して点が現れる場合、材料の切り替え後から不良率が上がった、設備の摩耗が進んだ、作業条件が少しずつ変化した可能性があります。
現場で使用する判定ルールは、管理限界線超過だけでなく、連の数や傾向も含めて標準化するとよいでしょう。
一点だけでなく、点の並び方を見ることが管理図活用の重要な視点です。
なぜなぜ分析と再発防止
異常の背景を調べる際は、特性要因図やなぜなぜ分析を使い、人、設備、材料、方法、測定、環境の観点から原因候補を洗い出します。
例えば、成形品の不良個数が増えた場合、金型温度、樹脂の乾燥条件、保圧、作業者の段取り、原料ロットなどを順に確認します。
原因候補を見つけたら、条件を戻す、部品を交換する、作業標準を改訂するなどの対策を実施し、その後のnp管理図で効果を確認します。
一時的に不良個数が減っただけでは再発防止とはいえません。
対策後も安定した状態が続くかを確認し、必要に応じて教育、点検頻度、変更管理の仕組みに反映させることが大切です。
np管理図は記録して終わりではありません。
異常の検出、原因分析、対策、効果確認という流れを回すことで、工程改善の実効性が高まります。
np管理図の運用で避けたい注意点
続いてはnp管理図を現場で運用するときの注意点を確認していきます。
管理限界線と規格値の混同
管理限界線は、過去の工程データをもとに算出する統計的な境界線です。
これに対して規格値は、顧客要求、図面、公差、社内基準などにより定められる品質上の要求水準です。
不良個数が管理限界線内で推移していても、工程全体の不良率が高く、要求される歩留まりを満たしていないことはあり得ます。
逆に、改善によって不良個数が大きく減少すると、以前の管理限界線を下回る状態が続くことがあります。
この場合は良い変化の可能性があるため、原因を確認したうえで、新しい安定データから管理限界線を見直します。
データ不足のまま限界線を決める問題
管理限界線は、十分な数の群から算出することで信頼性が高まります。
数日分だけの結果や、立ち上げ直後の不安定な結果だけで限界線を決めると、実態に合わない管理図になるおそれがあります。
一般には、工程の状態を確認しながら複数群のデータを集め、特別原因と考えられる点を調査したうえで基準を整えます。
初期段階では仮の管理限界線として運用し、データの蓄積後に正式な値へ更新する方法もあります。
管理限界線は一度決めたら永久に固定する数字ではなく、工程条件の変更に応じて妥当性を見直す対象です。
集計作業だけが目的になる状態
表計算ソフトでグラフを作ること自体は難しくありませんが、数値を入力するだけでは品質管理の効果は生まれにくいでしょう。
異常時の連絡先、確認項目、停止判断、追加検査の範囲、対策後の評価方法まで決めておくことで、管理図が現場の行動につながります。
また、不良個数を部品種類別、不良内容別、設備別に層別すると、全体の合計では見えなかった傾向が表れることがあります。
月次報告だけに使うのではなく、日々の工程確認や改善会議に活用することが理想です。
np管理図の活用ポイントまとめ
np管理図は、一定数を検査したときの不良品個数を時系列で監視するための属性管理図です。
検査数が毎回同じ工程では、不良個数を直感的に把握できるため、現場で扱いやすい手法となります。
一方で、検査数が変動する工程では、不良率を扱うp管理図のほうが適しています。
np管理図の中心線は平均不良個数であり、管理限界線は二項分布にもとづいて求めます。
上方管理限界線を超えた点や、中心線の片側へ偏る点の並びを見つけたら、設備、材料、作業方法、測定方法などを確認し、特別原因の有無を調査しましょう。
不良品の判定基準、検査数、群分けの方法を統一することも、正しい運用には欠かせません。
不良個数の記録を改善活動へ結び付け、安定した工程づくりに役立てることがnp管理図を使う大きな目的です。