MIG溶接とTIG溶接の違いは?特徴や使い分けも解説!(仕組み・メリットデメリット・適した素材・作業効率など)
MIG溶接とTIG溶接は、どちらもアーク熱を利用して金属を接合する代表的な溶接方法です。
しかし、溶接棒やワイヤーの供給方式、仕上がり、対応しやすい素材、作業速度には明確な差があります。
用途に合わない方法を選ぶと、溶け込み不足、スパッタの増加、歪み、外観不良につながることもあるでしょう。
この記事では、MIG溶接とTIG溶接の基本構造からメリットとデメリット、素材別の向き不向き、現場での使い分けまで詳しく紹介します。
MIG溶接とTIG溶接の違いの全体像
それではまずMIG溶接とTIG溶接の違いの全体像について解説していきます。
MIG溶接の仕組みと特徴
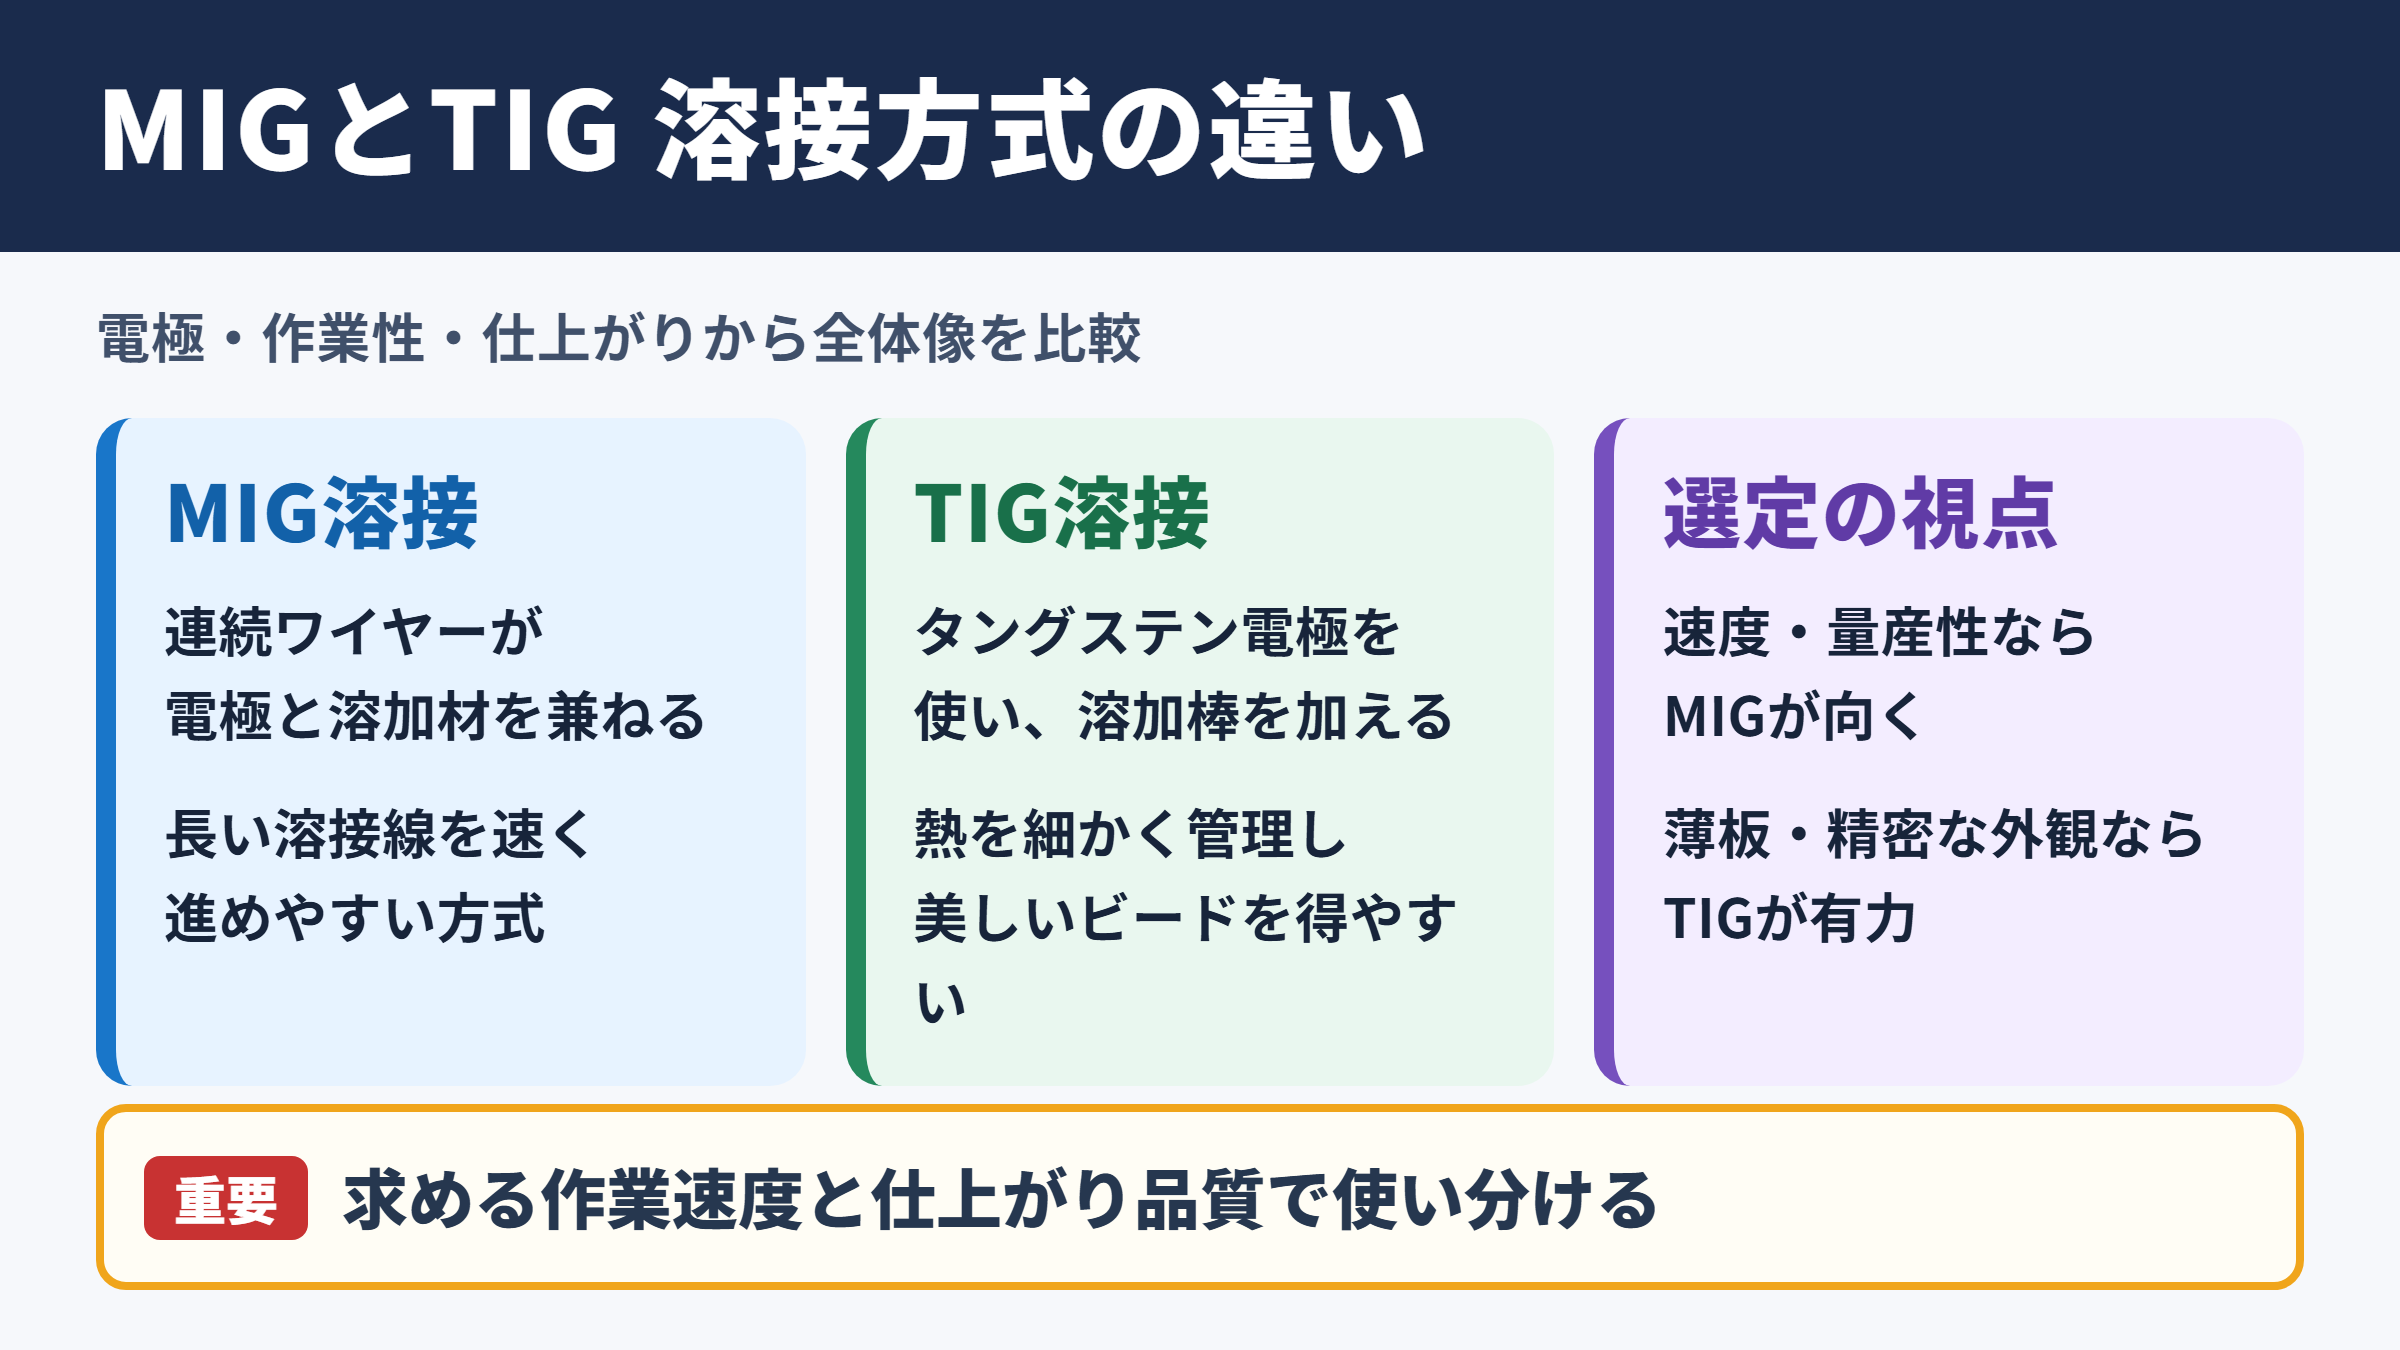
MIG溶接は、トーチから連続的に送られるワイヤーを電極として使うアーク溶接です。
ワイヤーそのものが母材をつなぐ溶加材にもなるため、作業者はトーチ操作を中心に進められます。
一般には不活性ガスをシールドガスとして使用し、溶融池が空気に触れて酸化することを防ぎます。
アルミニウムやステンレス鋼などの非鉄金属を扱う場面では、アルゴンを主体としたガスが選ばれることが多いでしょう。
ワイヤーが自動供給されるため、長い溶接線や量産工程で高い能率を出しやすい点がMIG溶接の大きな特徴です。
一方で、電流値、電圧、ワイヤー送給速度、ガス流量の組み合わせが不適切だと、ビード形状が乱れやすくなります。
TIG溶接の仕組みと特徴
TIG溶接は、タングステン電極と母材の間にアークを発生させる溶接方法です。
タングステン電極は基本的に消耗しないため、必要に応じて別途溶加棒を手で加えながら接合します。
シールドガスには主にアルゴンが使われ、溶融池と電極周辺を安定して保護します。
作業者はトーチ、溶加棒、電流調整を細かく扱うため、操作には慣れが求められるでしょう。
その代わり、熱の加え方を繊細に管理しやすく、薄板や精密部品でも美しいビードを形成できます。
外観品質と細部のコントロールを重視するなら、TIG溶接が有力な選択肢になります。
比較表で見る基本的な差
両者の違いを先に整理すると、選定時に注目すべき項目が見えやすくなります。
| 比較項目 | MIG溶接 | TIG溶接 |
|---|---|---|
| 電極 | 連続送給される消耗ワイヤー | 消耗しにくいタングステン電極 |
| 溶加材 | ワイヤーが兼ねる | 必要に応じて溶加棒を使用 |
| 作業速度 | 比較的速い | 比較的ゆっくり |
| 仕上がり | 条件次第でスパッタが発生 | 滑らかで美しいビードを得やすい |
| 操作難度 | 比較的習得しやすい | 両手操作が必要で習熟を要する |
| 向く工程 | 量産、長い継手、厚板作業 | 薄板、配管、意匠部品、精密作業 |
単純にどちらが優れているという話ではなく、求める品質と生産性の優先順位によって適切な工法が変わります。
生産量と溶着量を優先する工程ではMIG溶接、外観と熱管理を優先する工程ではTIG溶接が選ばれやすい傾向があります。
MIG溶接のメリットとデメリット
続いてはMIG溶接のメリットとデメリットを確認していきます。
連続作業に強い生産性
MIG溶接では、リールに巻かれたワイヤーが送給装置から自動で供給されます。
作業中に溶加棒を持ち替える必要がないため、長い直線部や繰り返し溶接で作業時間を短縮しやすいでしょう。
特に架台、フレーム、建設機械部品、車両部品のように溶接箇所が多い製品では、この差が生産性に直結します。
半自動溶接機を用いれば、一定の条件を再現しやすく、作業者ごとのばらつきを抑える効果も期待できます。
溶着量を確保しながらタクトタイムを抑えたい場面では、MIG溶接の強みが発揮されます。
厚みのある母材への対応力
MIG溶接は比較的大きな電流を使いやすく、板厚のある材料に熱を入れやすい方法です。
開先加工を施した継手に対して多層盛りを行う場合も、ワイヤー供給によって効率よく肉盛りできます。
ただし、母材の厚みだけで条件を決めるのは危険です。
薄い板に過大な入熱を加えると、焼け落ちやひずみ、裏波の乱れが発生する可能性があります。
入熱量は、おおむね電圧と電流、アークの進行速度の関係で変化します。
同じ電流でも移動速度を遅くすると、単位長さあたりの熱量が増え、溶け込みは深くなりやすい反面、歪みのリスクも上がります。
板厚、継手形状、姿勢、要求強度を踏まえて、電流とワイヤー送給速度を調整することが重要です。
スパッタと風への注意点
MIG溶接では、アークが不安定になると細かな金属粒子であるスパッタが周囲に付着します。
後工程で塗装や研磨を行う製品では、スパッタ除去の手間が製造コストを押し上げる場合もあります。
また、シールドガスを使うため、屋外や風のある環境ではガスが流されやすい点にも注意が必要です。
ガス保護が不十分になると、ブローホール、酸化、気孔などの溶接欠陥につながります。
風防の設置とノズル周辺の清掃は、MIG溶接の品質を安定させる基本作業です。
送給ローラーの締め付け、ライナーの摩耗、コンタクトチップの状態も、ワイヤー送給不良を防ぐために定期的に確認します。
TIG溶接のメリットとデメリット
続いてはTIG溶接のメリットとデメリットを確認していきます。
高品質なビード外観
TIG溶接はアークが安定しやすく、溶融池を目で確認しながら細かく操作できます。
そのため、波目の整ったビードや、焼けを抑えた接合部を作りやすい点が魅力です。
意匠性を求めるステンレス製品、食品設備、医療関連設備、オートバイ部品などでは、外観が評価基準になることもあります。
ビードの見た目そのものが製品価値に関わる場合には、TIG溶接の採用意義が大きくなります。
ただし、見た目だけで良否を判断するのは適切ではありません。
必要な溶け込み、裏面の状態、割れの有無を確認し、要求される強度を満たしているか評価する必要があります。
薄板と精密部品への適性
TIG溶接は、フットペダルや手元スイッチなどで電流を調整できる機種が多く、スタート時と終端部の入熱を管理しやすい方法です。
薄板では、アークを集中させながら溶融池を小さく保てるため、焼け落ちや過度な歪みを抑えやすくなります。
小径配管、タンク、薄肉のステンレス板、精密な治具類などにも向いています。
たとえば薄いステンレス板の突き合わせでは、隙間を大きく取りすぎると溶融池が落ちやすくなります。
仮付けの間隔、板の密着、電流の立ち上がりを整えることで、安定した裏波を作りやすくなります。
部品精度や治具精度まで含めて整えることが、TIG溶接では特に大切です。
作業速度と技能習得の課題
TIG溶接では、トーチを保持しながら、もう一方の手で溶加棒を送り込む操作が一般的です。
アーク長、トーチ角度、溶加棒を入れるタイミングがずれると、ビード幅や溶け込みが不安定になります。
MIG溶接と比べると、連続した長距離の溶接や大量生産では時間がかかりやすいでしょう。
電極先端の形状も品質に影響するため、研磨状態を整え、汚染した電極は適切に処置する必要があります。
TIG溶接は高品質を得やすい反面、作業者の技能と前準備が結果を左右しやすい工法です。
少量多品種や高付加価値品では、作業時間が増えてもTIG溶接の品質上の利点がコストを上回ることがあります。
素材別の適性と選定基準
続いては素材別の適性と選定基準を確認していきます。
アルミニウムとアルミ合金の選び方
アルミニウムは熱伝導率が高く、表面に強固な酸化皮膜を形成しやすい素材です。
そのため、母材表面の清掃、適切なシールドガス、電流設定が品質に大きく影響します。
アルミ部品を量産する場合や、比較的厚みのある部材を効率的に接合したい場合には、MIG溶接が適しています。
一方で、薄いアルミ板や外観が重要な部品では、交流TIG溶接が選ばれることが多いでしょう。
アルミニウムでは作業量と板厚に加え、酸化皮膜の処理能力を基準に考える必要があります。
ステンレス鋼の選び方
ステンレス鋼は耐食性が高い反面、溶接時の焼けや酸化によって表面状態が変化することがあります。
見える場所の手すり、厨房設備、配管、薄板カバーなどでは、焼け色を抑えやすいTIG溶接が好まれます。
裏面にも耐食性や衛生性が求められる配管では、バックシールドを行う場合もあります。
大型構造物や溶接量の多い部材では、MIG溶接で能率を確保し、必要箇所だけTIG溶接で仕上げる方法も実用的です。
| 素材と条件 | 選ばれやすい方法 | 主な理由 |
|---|---|---|
| 薄板ステンレス | TIG溶接 | 歪みと焼けを管理しやすい |
| ステンレス配管 | TIG溶接 | 気密性と外観を確保しやすい |
| 厚板ステンレス構造物 | MIG溶接 | 溶着速度を上げやすい |
| アルミ量産部品 | MIG溶接 | 連続作業に対応しやすい |
| 薄肉アルミ部品 | TIG溶接 | 入熱を細かく制御しやすい |
鉄鋼材料と異材接合の考え方
鉄鋼材料の量産接合では、MAG溶接が使われることも多く、MIG溶接と混同される場合があります。
厳密には、MIG溶接はアルゴンなどの不活性ガスを使用し、MAG溶接は炭酸ガスや酸素を含む活性ガスを使用する点が異なります。
現場では半自動溶接とまとめて呼ばれることもありますが、ガスの種類と母材に合ったワイヤー選定は重要です。
異材接合では、単にMIGかTIGかを選ぶだけでは十分ではありません。
熱膨張差、割れ、脆い金属間化合物、腐食の発生などを考慮し、専用の溶加材や接合方法を検討する必要があります。
ステンレスと炭素鋼を接合する場合は、母材の組み合わせに対応したステンレス系溶加材を用いることがあります。
実際の選定では、強度、使用温度、腐食環境、規格要求を確認し、溶接施工要領に沿って判断します。
作業効率とコストの比較
続いては作業効率とコストの比較を確認していきます。
溶接速度とタクトタイム
MIG溶接はワイヤーが連続供給されるため、ビードを長く引く作業や同じ形状を繰り返す工程で有利です。
ロボット溶接との相性もよく、適切な治具と条件を整えれば、安定したサイクルで生産を進められます。
TIG溶接は一箇所ごとの操作時間が長くなりやすいものの、後処理を減らせる場合があります。
たとえばスパッタ除去、グラインダー仕上げ、外観不良の手直しが少なければ、工程全体では効率的になることもあるでしょう。
溶接そのものの速さだけでなく、前処理から検査まで含めた総工数で比較することが大切です。
設備費と消耗品費
MIG溶接では、溶接機のほかにワイヤー送給装置、トーチ、コンタクトチップ、ライナー、ガス供給設備などを使用します。
ワイヤーやチップは消耗するため、生産量が多いほど補充と保守の計画が必要になります。
TIG溶接では、タングステン電極、コレット、ノズル、溶加棒などを用います。
電極は消耗が小さい一方、先端が汚染するとアークが不安定になるため、研磨や交換の手間を見込む必要があります。
初期費用だけで判断せず、ガス使用量、消耗品、電力、作業者教育、品質不良の損失まで含めて比較すると現実的です。
品質管理と検査の負担
溶接品質は、見た目が整っているだけでは保証できません。
用途によっては外観検査に加え、浸透探傷試験、磁粉探傷試験、放射線透過試験、超音波探傷試験、気密試験などが必要になります。
MIG溶接は高能率である一方、条件の変動によるスパッタや気孔を管理する必要があります。
TIG溶接は安定した品質を出しやすい反面、作業者ごとの操作差が残るため、標準化と技能評価が欠かせません。
最適な工法は、設備価格の安さではなく、要求品質を満たすための総コストと再現性で判断することが重要です。
現場における使い分けのポイント
続いては現場における使い分けのポイントを確認していきます。
量産部品と構造物の判断
同じ部品を数多く生産し、一定以上の溶着量が必要な場合には、MIG溶接が候補になりやすいでしょう。
フレーム、ブラケット、架台、車両関連部品などでは、作業速度と自動化のしやすさが大きな利点になります。
ただし、複雑な形状や狭い部分ではトーチの取り回しが難しくなることがあります。
治具設計、溶接姿勢、ノズル径、ワイヤー径まで検討することで、作業性を高められます。
生産計画に合わせて、手溶接、半自動、ロボット溶接を組み合わせる視点も欠かせません。
薄板製品と外観部品の判断
板金カバー、家具、装飾金物、タンク、衛生配管など、見た目と熱影響を重視する製品ではTIG溶接が適します。
熱を一点に集中させやすいため、薄板の歪みを抑えながら丁寧に接合できます。
とはいえ、歪みを完全に防げるわけではありません。
溶接順序を分散させる、仮付けを適切に行う、拘束治具を使うといった対策を合わせることが必要です。
TIG溶接の品質は、電流設定だけでなく部品の固定方法や継手の精度にも左右されます。
安全対策と作業環境
MIG溶接とTIG溶接のどちらでも、強いアーク光、ヒューム、高温の金属、感電、火災への対策が必要です。
遮光面、革手袋、耐熱性のある作業着、安全靴を適切に使用し、皮膚や目を紫外線から守ります。
換気設備や局所排気装置を整え、ヒュームを吸い込まない環境を作ることも重要です。
可燃物を周囲から離し、火花が飛ぶ範囲を確認してから作業を始めましょう。
ガスボンベは転倒防止を行い、ホースの損傷やガス漏れがないかも日常点検します。
MIG溶接とTIG溶接の違いのまとめ
MIG溶接は、ワイヤーを自動供給しながら接合するため、作業速度と溶着量を確保しやすい工法です。
長い溶接線、厚みのある部材、量産工程では、特に大きなメリットを得られるでしょう。
一方のTIG溶接は、入熱と溶融池を細かく制御でき、薄板やステンレス、アルミニウムの精密な接合で力を発揮します。
美しいビードや高い外観品質が必要な製品にも向いています。
MIG溶接は効率重視、TIG溶接は品質と精密さ重視という違いを基本にすると、選定の方向性をつかみやすくなります。
ただし、最終的には母材の種類、板厚、継手形状、必要強度、作業環境、生産量、後工程まで含めて判断することが重要です。
それぞれの特徴を正しく理解し、目的に合った溶接方法を選ぶことが、品質とコストの両立につながります。