ミグ溶接機とは?選び方や特徴をわかりやすく解説!(半自動溶接機・仕組み・種類・使い方など)
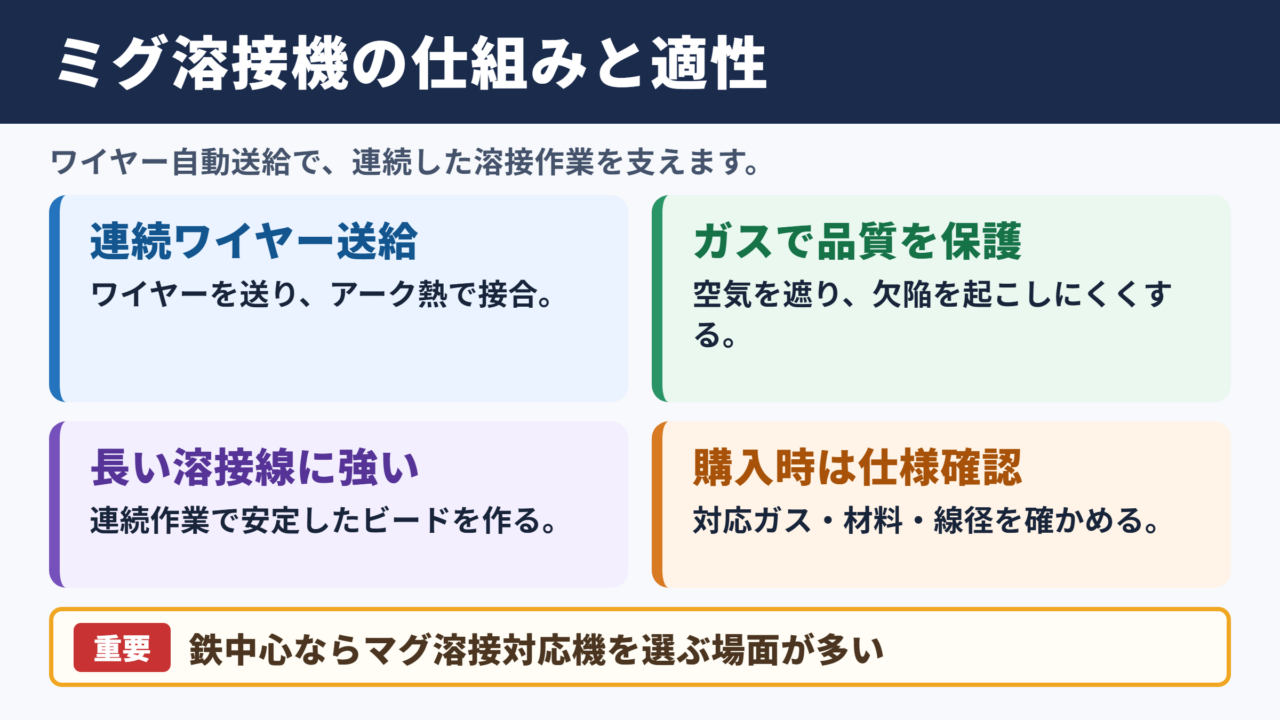
ミグ溶接機は、ワイヤーを自動で送り出しながら金属を接合する半自動溶接機の一種です。
鉄工や板金、自動車修理、DIYまで幅広く使われますが、機種ごとの違いや必要な周辺機器が分かりにくいと感じる方も多いでしょう。
この記事では、ミグ溶接機の仕組み、種類、選び方、基本的な使い方、安全対策を順に解説します。
ミグ溶接機の特徴と向いている作業
それではまず、ミグ溶接機がどのような機械で、どんな作業に向くのかを解説していきます。
ミグ溶接機の意味
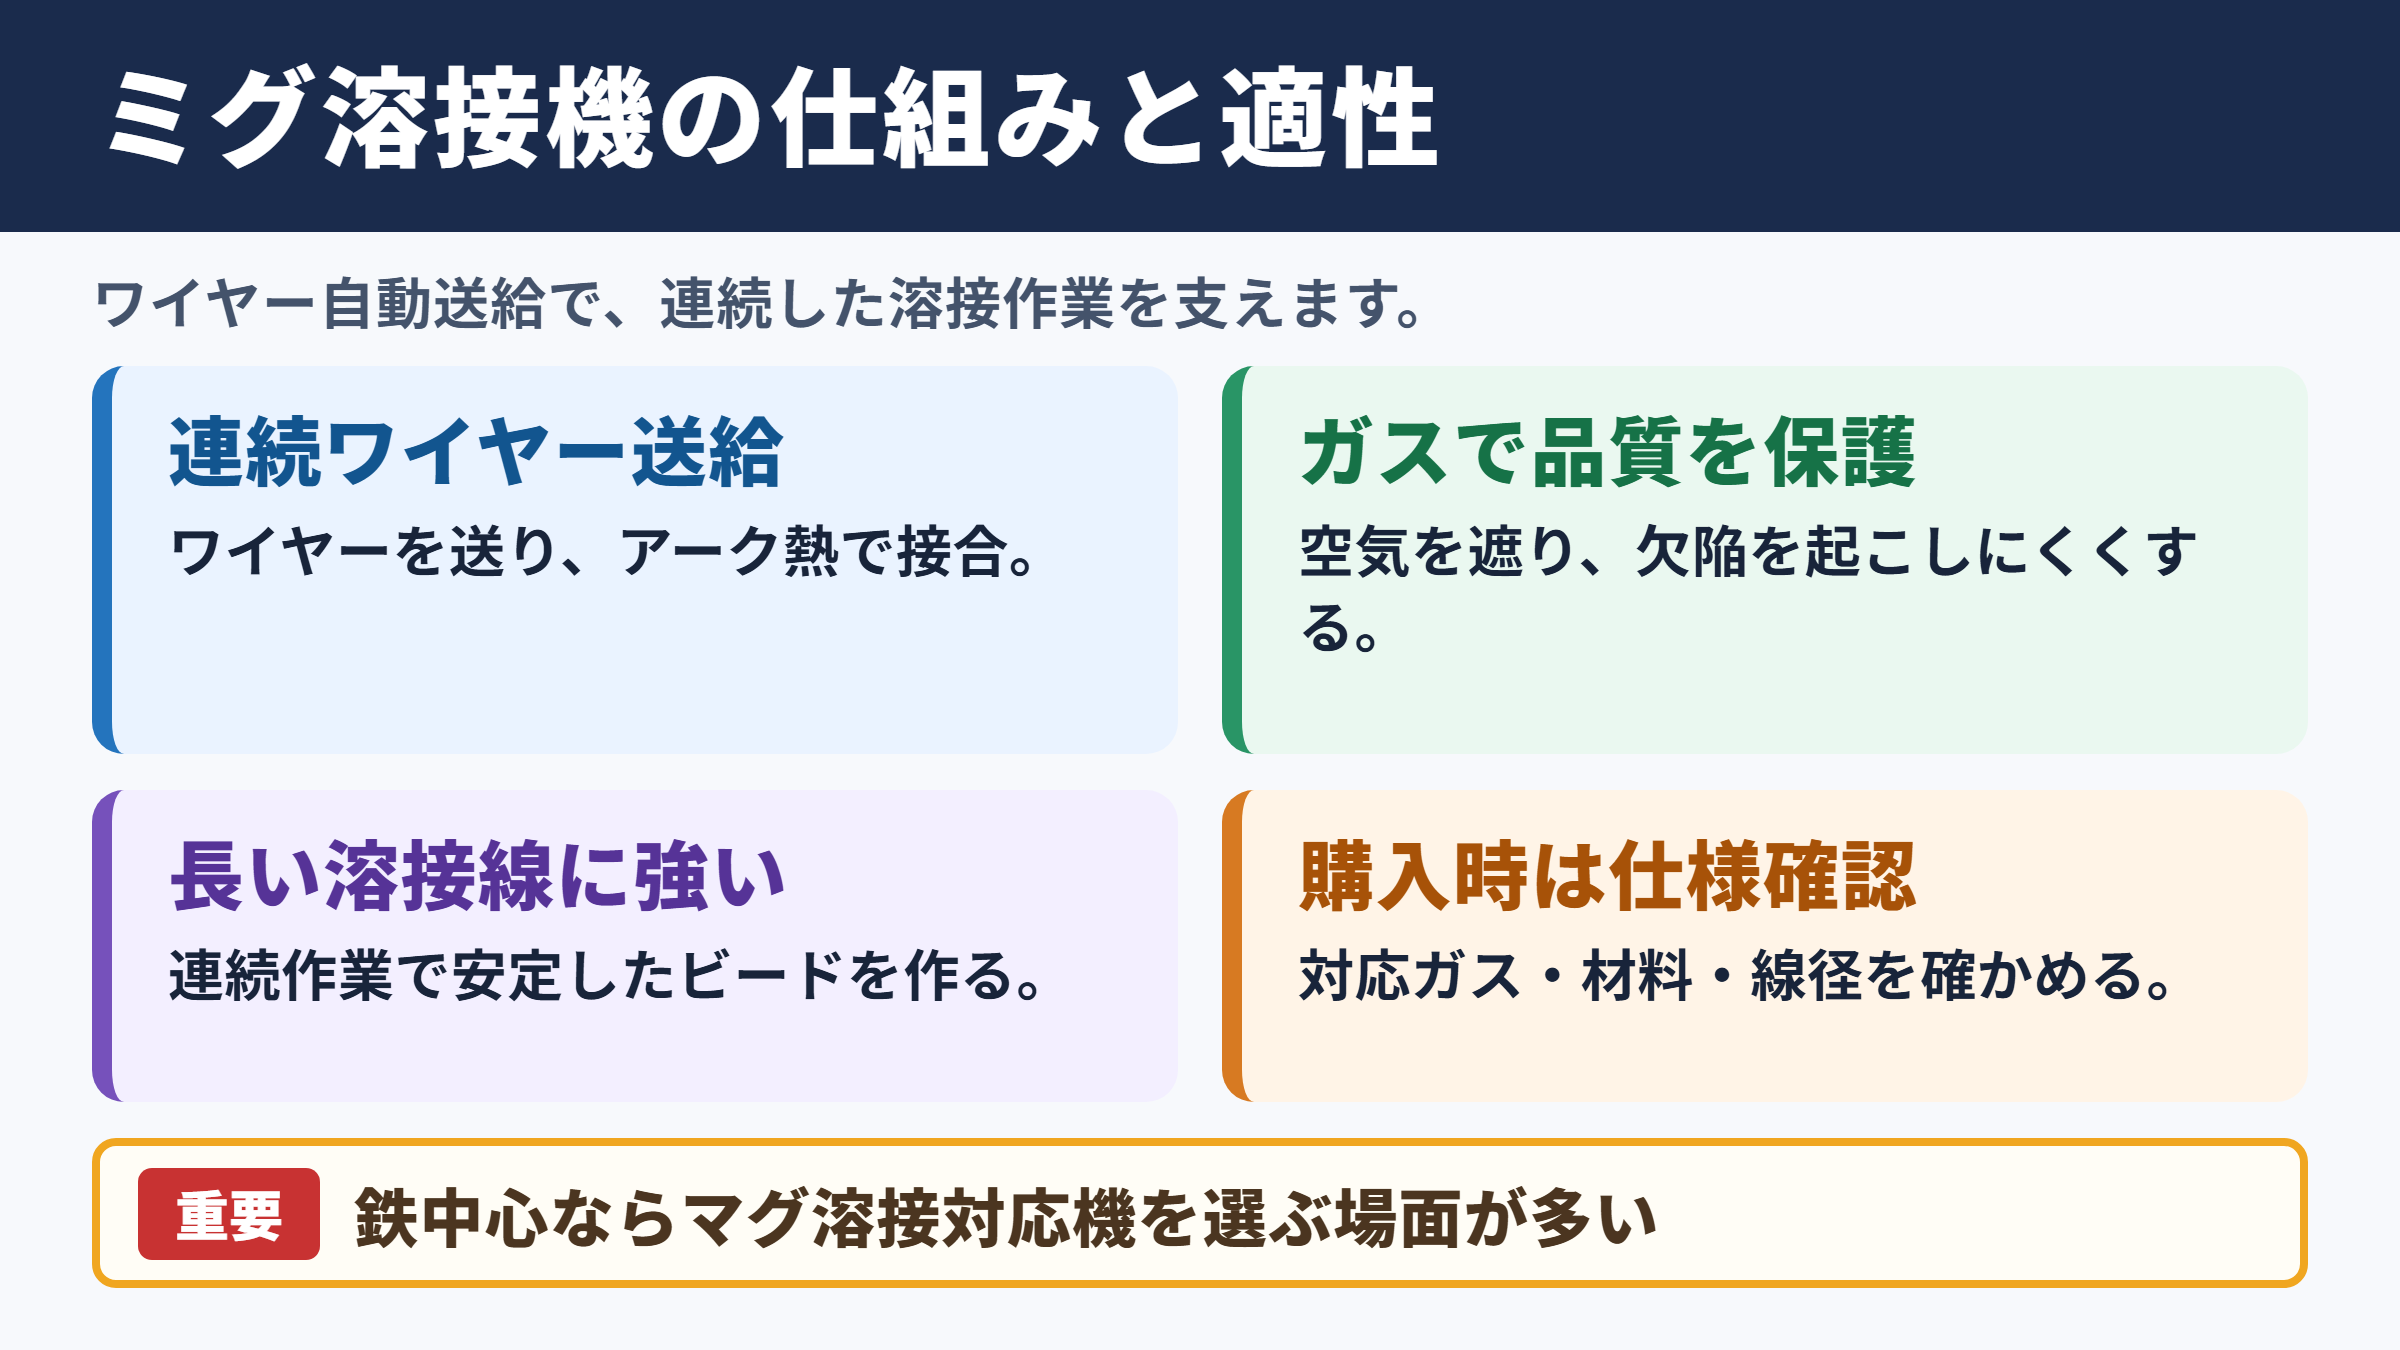
ミグ溶接機とは、電極の役目を持つ金属ワイヤーをトーチの先端から連続的に送り、アーク熱で母材とワイヤーを溶かして接合する機械です。
英語では Metal Inert Gas Welding と呼ばれ、一般には不活性ガスを使う半自動アーク溶接として理解すると分かりやすいでしょう。
溶接中はトーチのノズルからシールドガスが流れ、溶融池に空気が触れることを抑えます。
空気中の酸素や窒素が混ざると、溶接部に気孔、酸化、割れなどが起こりやすくなるため、ガスによる保護は品質を左右する重要な工程です。
作業者はトーチを動かすことに集中し、ワイヤー供給は機械に任せられます。
この仕組みにより、被覆アーク溶接よりも連続作業をしやすく、長い溶接線でも安定したビードを作りやすい点が魅力です。
半自動溶接機との関係
半自動溶接機という言葉は、ワイヤーが自動送給される溶接機全般を指します。
そのため、ミグ溶接機は半自動溶接機に含まれますが、半自動溶接機がすべて厳密な意味でミグ溶接機とは限りません。
現場では炭酸ガスやアルゴンと炭酸ガスの混合ガスを使う溶接も多く、これらはマグ溶接、炭酸ガスアーク溶接、CO2溶接などと呼ばれます。
販売ページでは、これらをまとめてミグ溶接機または半自動溶接機と案内しているケースもあります。
購入前には名称だけで判断せず、対応するガス、溶接できる材料、使用できるワイヤー径を確認することが大切です。
ミグ溶接は主にアルゴンなどの不活性ガスを使用します。
マグ溶接は炭酸ガスや酸素を少量含む混合ガスを用いる方式です。
鉄を中心に扱う場合は、マグ溶接対応機を選ぶ場面が多くなります。
作業効率と仕上がり
ミグ溶接機の大きな強みは、ワイヤーを止めずに供給できるため、溶接棒を頻繁に交換する必要がないことです。
長いビードを連続して引きやすく、生産性を重視する製造現場や架台製作、薄板の連続接合で力を発揮します。
スパッタの量は条件によって変わりますが、電流、電圧、ワイヤー送給速度、ガス流量を適切に合わせれば、比較的整った外観を目指せます。
とくに薄板では、熱を一点に入れすぎると穴あきやひずみが起きます。
溶接速度を保ちながら熱入力を管理しやすいことは、ミグ溶接の実用的なメリットです。
一方で、風の強い屋外ではガスが流されやすく、シールド不足になりやすいため、風よけの設置や条件の見直しが必要になります。
ミグ溶接機の仕組みと構成部品
続いては、アークが発生してから金属が接合されるまでの仕組みを確認していきます。
ワイヤー送給とアーク発生
トーチのスイッチを押すと、溶接機はワイヤー送給、ガス供給、電力供給を連動させます。
コンタクトチップを通ったワイヤーは通電した状態で母材へ近づき、先端と母材の間にアークが発生します。
アークの高温によって母材表面とワイヤー先端が溶け、液体状の溶融池が形成されます。
トーチを一定速度で移動させると、後方から溶融池が冷えて固まり、ビードと呼ばれる接合部になります。
ワイヤー送給速度が速すぎると押し込みが強くなり、遅すぎるとアーク長が不安定になりやすい傾向があります。
そのため、電圧とワイヤー送給速度は組み合わせて調整する必要があります。
シールドガスの役割
シールドガスは、溶けた金属を空気から守るために使われます。
ガス保護が不足すると、溶接部に小さな穴が残るブローホール、表面の酸化、強度低下などにつながるおそれがあります。
アルゴンはアークを安定させやすく、ステンレスやアルミニウムの溶接にもよく用いられます。
炭酸ガスは鉄鋼材料の溶け込みを得やすく、ランニングコストを抑えやすい選択肢です。
混合ガスは、スパッタの低減、アークの安定、仕上がりのバランスを狙う目的で使用されます。
| ガスの種類 | 主な特徴 | 向きやすい用途 |
|---|---|---|
| アルゴン | 不活性で酸化を抑えやすい | ステンレス、アルミニウム、外観を重視する作業 |
| 炭酸ガス | 溶け込みを確保しやすく比較的経済的 | 一般鋼材、鉄骨、架台、補修作業 |
| アルゴン炭酸混合ガス | アーク安定性とスパッタ抑制の両立を狙える | 薄板、板金、量産加工 |
トーチと消耗品の構成
トーチは、ワイヤーに電気を伝え、ガスを流し、作業者がアーク位置を操作するための部品です。
先端にはノズル、コンタクトチップ、インシュレーターなどが取り付けられています。
コンタクトチップの穴が摩耗して広がると、ワイヤーとの接触が不安定になり、アークも乱れやすくなります。
ノズル内にスパッタが付着するとガスの流れが偏るため、定期的な清掃が欠かせません。
溶接不良の原因は本体設定だけではなく、消耗品の摩耗や汚れにあることも珍しくありません。
ワイヤーが出にくい、アークが途切れる、ビードに気孔が出る場合は、まずチップ、ノズル、ライナー、アース接続を確認しましょう。
部品を交換する際は、使用ワイヤー径に合う純正品または適合品を選ぶことが安全です。
ミグ溶接機の種類と対応材料
続いては、ガスの有無や電源方式による種類の違いを確認していきます。
ガス式とノンガス式
ガス式の半自動溶接機は、ボンベから供給するシールドガスを使って溶接します。
アークが安定しやすく、ビードの見た目を整えやすい一方、ガスボンベ、調整器、ホースなどの準備が必要です。
ノンガス式は、フラックス入りワイヤーを使い、ワイヤー内部の成分によって溶融池を保護します。
風の影響を受けにくいため、屋外作業や出張修理では扱いやすいでしょう。
ただし、ノンガスワイヤーではスラグやスパッタが出やすく、溶接後の清掃が必要になることがあります。
屋内で外観と連続作業を重視するならガス式、屋外の取り回しを優先するならノンガス式という考え方が基本です。
単相百ボルトと単相二百ボルト
家庭用コンセントで使用しやすいのは単相百ボルト機です。
薄板、家具の補修、小型フレーム、DIY用途なら、百ボルトでも対応できる範囲があります。
ただし、入力電力には限りがあるため、厚板への連続溶接や深い溶け込みが必要な作業では力不足を感じることがあります。
単相二百ボルト機は、より高い出力を得やすく、厚めの鋼材や作業時間の長い用途に向きます。
設置には専用回路やコンセント形状の確認が必要になるため、購入前に電源環境を確認してください。
目安として、薄板では低めの出力で短時間ずつ溶接します。
板厚が増えるほど必要な電流と溶け込みも大きくなります。
実際の適正条件は材料、姿勢、継手形状、ワイヤー径によって変わります。
鉄 ステンレス アルミニウムの違い
一般的な軟鋼は半自動溶接の対象として扱いやすく、多くのミグマグ溶接機が対応しています。
ステンレスを溶接する場合は、母材に合ったステンレス用ワイヤーとガスを選ぶ必要があります。
鉄用ワイヤーのまま施工すると、耐食性や接合部の性質に影響する可能性があります。
アルミニウムは酸化膜の影響を受けやすく、ワイヤーが柔らかいため送給にも工夫が必要です。
アルミ対応と記載された機種でも、専用トーチ、ライナー、送りローラー、アルゴンガスが必要な場合があります。
対応材料の表記だけでなく、必要なオプションまで含めて使える構成かを確認することが失敗を防ぐポイントです。
| 材料 | 使用するワイヤーの例 | 注意点 |
|---|---|---|
| 軟鋼 | ソリッドワイヤーまたはフラックス入りワイヤー | さび、塗装、油分を除去してから溶接する |
| ステンレス | ステンレス用ソリッドワイヤー | 母材の材質に合うワイヤーとガスを選ぶ |
| アルミニウム | アルミ用ワイヤー | 送給性、酸化膜除去、専用部品の有無を確認する |
ミグ溶接機の選び方
続いては、用途に合う機種を選ぶために見るべき項目を確認していきます。
板厚と定格出力
最初に考えるべきなのは、溶接したい金属の材質と板厚です。
薄い鉄板をつなぐだけなら、必要以上に大型の機種を選ばなくても作業できます。
反対に、厚い鋼材や構造物を扱う場合、出力が足りない機種では十分な溶け込みを得られないことがあります。
カタログの最大板厚だけではなく、定格出力、使用率、推奨ワイヤー径も併せて比較しましょう。
使用率とは、一定時間のうち連続して溶接できる割合を示す目安です。
短時間の補修なら影響は小さくても、連続生産では使用率の低さが作業の停止時間につながります。
ワイヤー径と送給装置
ワイヤー径は、溶接電流、板厚、作業性に関わります。
細いワイヤーは薄板の細かな作業に向きやすく、太いワイヤーは高い電流域で使われる傾向があります。
機種が対応するワイヤー径と、購入予定のワイヤーが一致しているかを必ず確認してください。
ワイヤーを送るローラーには、ワイヤーの種類や径に合った溝が必要です。
押さえ圧が弱いと送給が滑り、強すぎるとワイヤーが変形してライナー内の抵抗が増えます。
安定した溶接には、本体性能だけでなく、適切な送給調整が欠かせません。
付属品とランニングコスト
本体価格が安く見えても、すぐに作業を始められるとは限りません。
ガス式では、ガスボンベ、流量計付き調整器、ホース、ワイヤー、アースクランプ、保護具などが必要です。
ノンガス式でも、対応ワイヤー、予備チップ、ノズル、清掃用品は用意しておくと安心でしょう。
消耗品の入手しやすさも重要です。
近くの工具店や通販でワイヤーとチップを継続的に入手できる機種なら、故障や摩耗への対応がしやすくなります。
選定時は本体の最大出力だけを比べず、電源環境、対応材料、ガスの有無、消耗品、修理体制まで一つのセットとして確認しましょう。
長く使うほど、初期価格より消耗品の扱いやすさが満足度を左右します。
ミグ溶接機の基本的な使い方
続いては、初心者が押さえておきたい準備から溶接後の確認までを解説していきます。
作業前の準備
溶接する母材の表面に、さび、塗料、油、水分が残っていると、アークが不安定になったり気孔が発生したりします。
グラインダー、ワイヤーブラシ、脱脂剤などを使い、接合部の周辺を清掃してください。
アースクランプは、できるだけ母材に近い清潔な金属面へ確実に取り付けます。
塗装面やさびた箇所に挟むと通電が悪くなり、溶接不良やアーク不安定の原因になります。
ガス式では、ボンベを直立させて転倒防止を行い、調整器とホースの接続部からガス漏れがないか確認しましょう。
電流 電圧 ワイヤー速度の調整
多くの半自動溶接機では、電圧または出力段階と、ワイヤー送給速度を調整します。
電圧が低すぎるとアークが詰まったようになり、ビードが盛り上がりやすくなります。
高すぎるとアークが長くなり、スパッタやアンダーカットが増える場合があります。
ワイヤー速度が遅いと途中でアークが切れやすく、速すぎるとワイヤーが母材へ押し付けられます。
まずはメーカー推奨値を基準にし、端材で試し溶接をしてから本番へ進む方法が安全です。
試し溶接では、ビード幅、盛り上がり、裏面の溶け込み、スパッタ量を確認します。
一度に大きく設定を変えず、電圧または送給速度を少しずつ調整すると原因を把握しやすくなります。
トーチ角度と運び方
トーチの角度は、一般に進行方向へ少し傾ける前進法と、進行方向と反対へ傾ける後退法があります。
薄板では前進法が使われることが多く、比較的広くなだらかなビードを作りやすいでしょう。
厚みのある材料で溶け込みを意識する場合は、後退法が選ばれることもあります。
トーチ先端と母材の距離が長すぎると、シールド性とアーク安定性が低下しやすくなります。
短すぎてもノズルがスパッタで汚れやすくなるため、適切な距離を保つことが必要です。
トーチを急に振らず、一定の速度で運ぶことが、均一なビードへの近道になります。
ミグ溶接機の安全対策と失敗の防止
続いては、事故を防ぎ、溶接品質を安定させるための注意点を確認していきます。
保護具と作業環境
アーク光には強い紫外線と赤外線が含まれるため、遮光面または自動遮光溶接面を必ず使用してください。
皮膚の露出を避けるため、難燃性の作業着、革手袋、安全靴、腕カバーなども必要です。
溶接ヒュームやガスが発生するため、屋内では十分な換気を行います。
局所排気装置や送風機を活用し、顔を発生源へ近づけすぎないようにしましょう。
周囲に可燃物、溶剤、紙、木くずがあると火災につながるため、作業前に移動または養生を行ってください。
溶接直後の母材、スパッタ、ノズルは非常に高温です。
見た目で熱さを判断せず、十分に冷えるまで素手で触れないことが基本です。
よくある不具合と対処
ビードに穴が出る場合は、ガス不足、風、母材の油分や水分、ノズル詰まりを疑います。
アークが不安定な場合は、アース接続、コンタクトチップの摩耗、ワイヤー送給、設定値を順番に確認しましょう。
ワイヤーがトーチ先端で絡む現象は、バーンバックと呼ばれます。
チップの摩耗、送給不良、トーチ距離が短すぎることなどが関係するため、電源を切ってから原因を取り除きます。
スパッタが多いときは、電圧と送給速度の組み合わせが合っていない可能性があります。
不具合が起きたら設定を一気に変えず、ガス、消耗品、アース、送給の順に点検すると効率的です。
溶接後の検査
溶接後は、ビードの外観だけで終わらせず、割れ、気孔、アンダーカット、重なり、溶け込み不足がないか確認します。
アンダーカットは、ビードの端に溝状のへこみが残る状態です。
強度が必要な箇所では、断面確認、曲げ試験、浸透探傷など、用途に応じた検査が行われます。
DIYでも、端材を使って破断させる簡易試験を行うと、接合の状態を理解しやすくなります。
見た目がきれいでも内部まで十分に溶け込んでいるとは限らないため、重要部品では専門家の判断を受けることが大切です。
ミグ溶接機の選定と活用のまとめ
ミグ溶接機は、ワイヤーを自動供給し、シールドガスで溶融池を守りながら金属を接合する半自動溶接機です。
連続作業を進めやすく、鉄鋼加工、板金、補修、DIYなどで活用されています。
選ぶ際は、溶接したい材料と板厚、使用場所、百ボルトか二百ボルトかという電源環境、ガス式かノンガス式かを確認しましょう。
さらに、対応ワイヤー径、使用率、消耗品の入手性、必要な付属品まで比較することが重要です。
最適な一台は、最大出力が大きい機種ではなく、作業内容に必要な性能を安定して発揮できる機種といえます。
端材で条件を確認し、清掃、アース接続、保護具、換気を徹底すれば、ミグ溶接機をより安全で確実な作業に役立てられるでしょう。