ミグ溶接は、製造業や建設業、自動車整備の現場で広く活用される代表的なアーク溶接です。ワイヤーを自動送給できるため作業を進めやすく、薄板から比較的厚い鋼材まで対応しやすい点が魅力といえるでしょう。
一方で、ガスの選び方、母材の状態、電流と電圧の調整によって仕上がりが大きく変わります。ミグ溶接の意味から原理、特徴、用途、半自動溶接との関係まで、順を追って確認します。
ミグ溶接の意味と基本原理
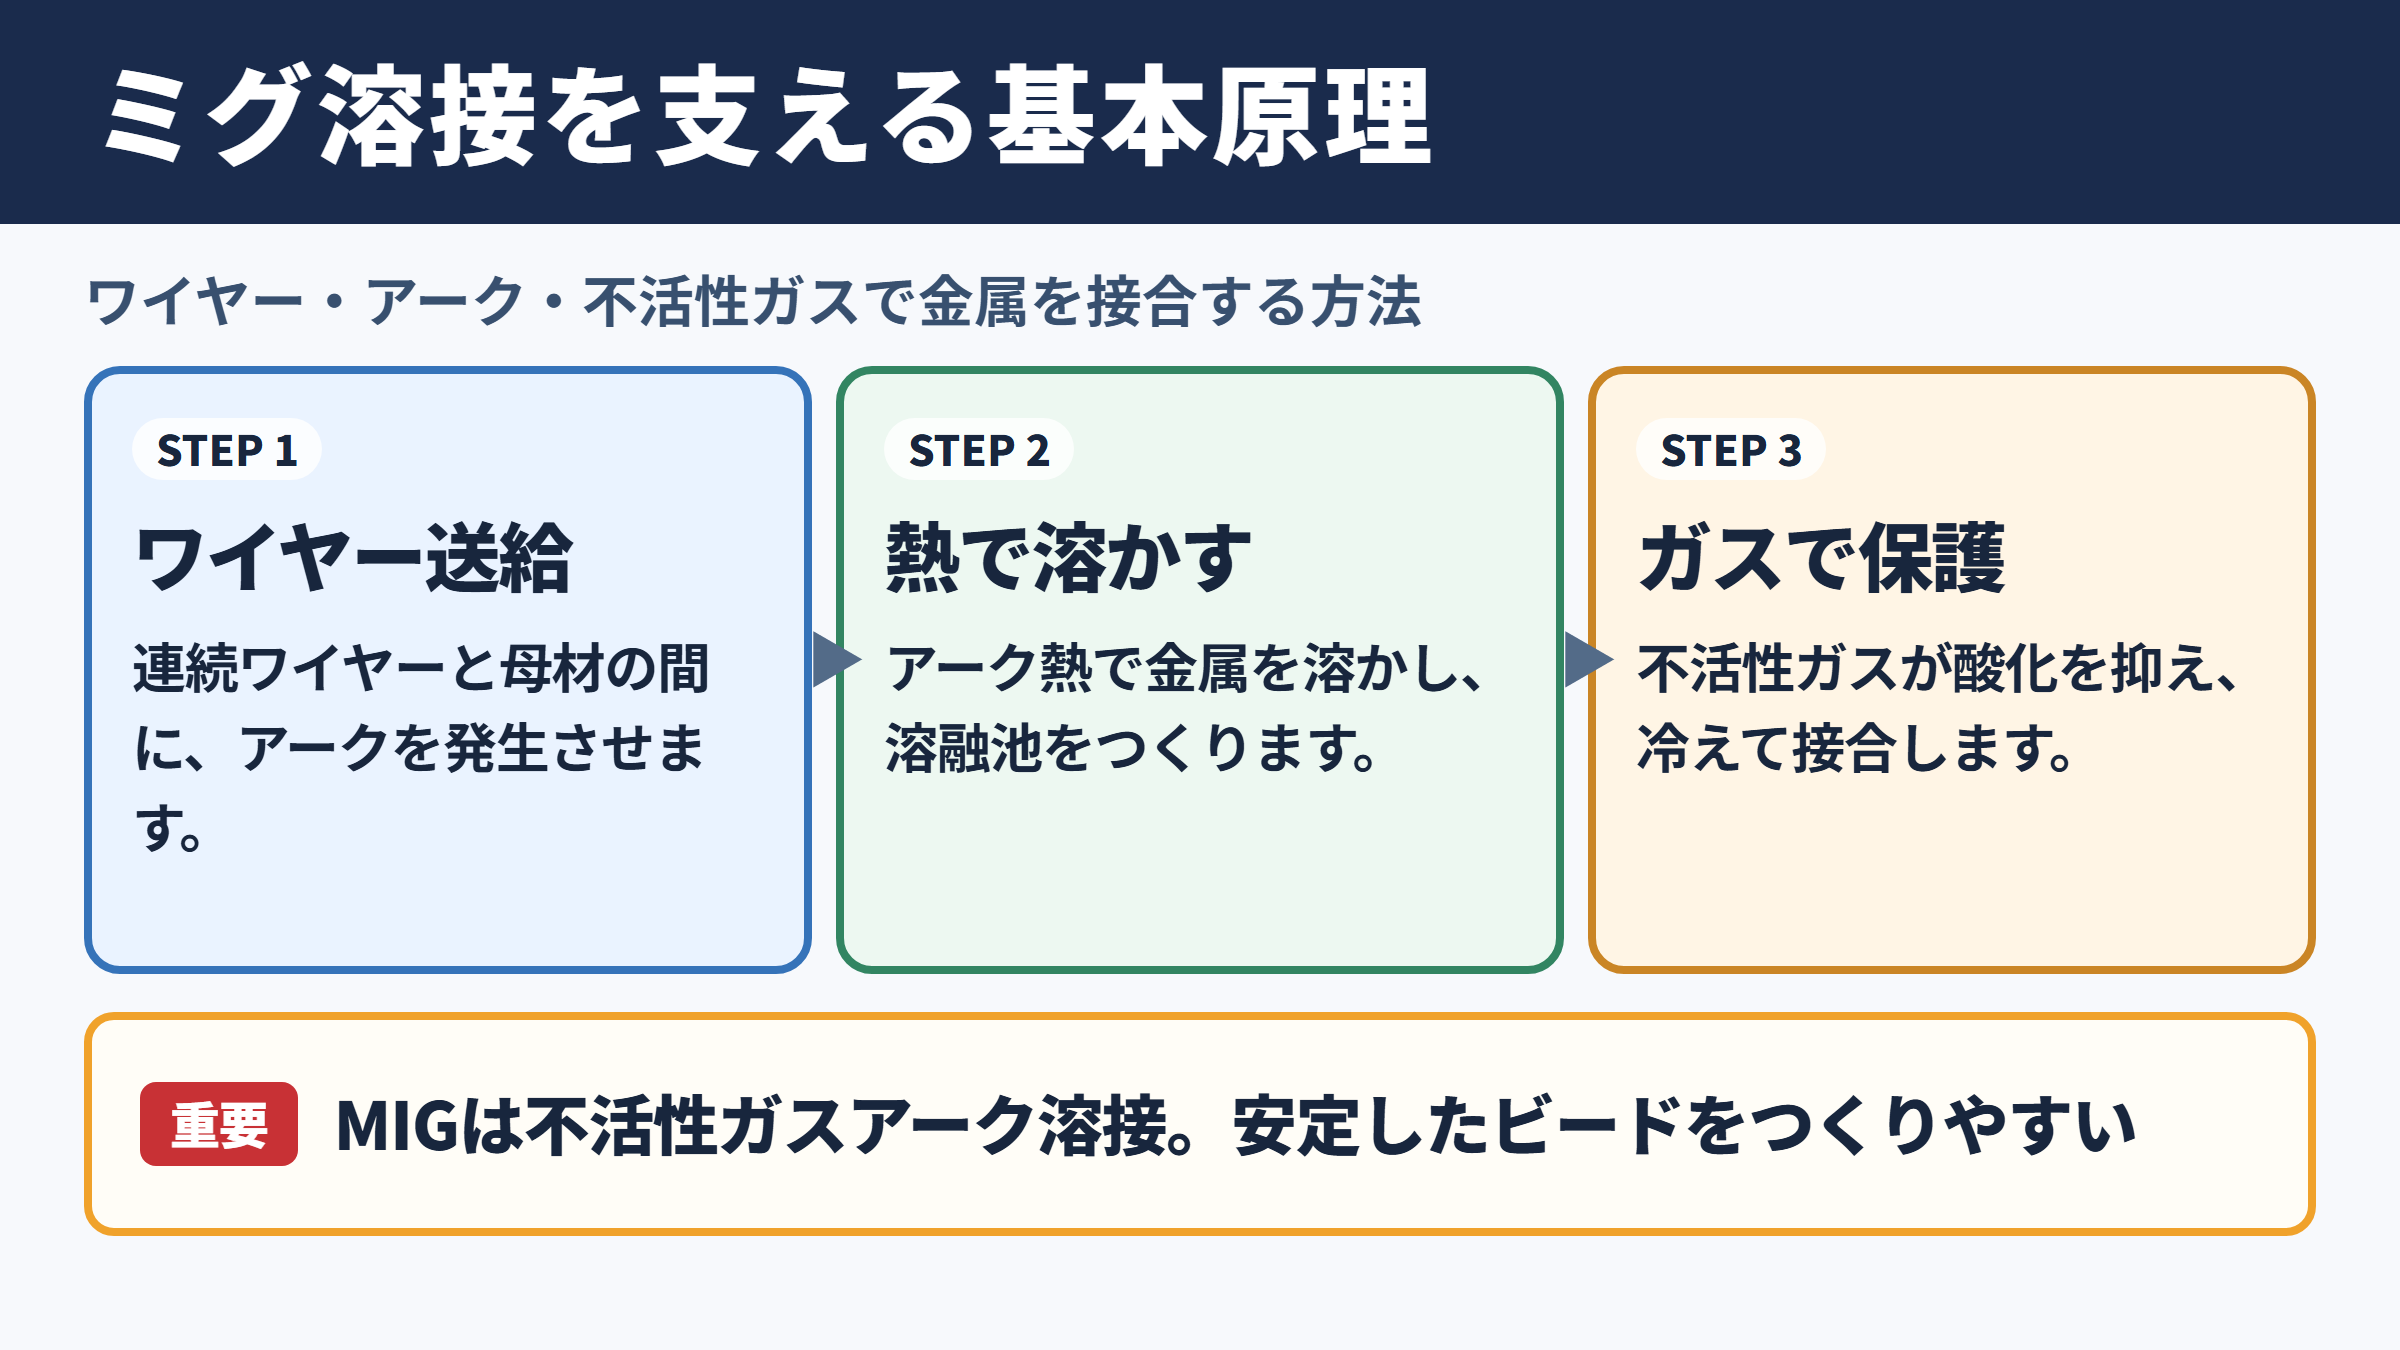
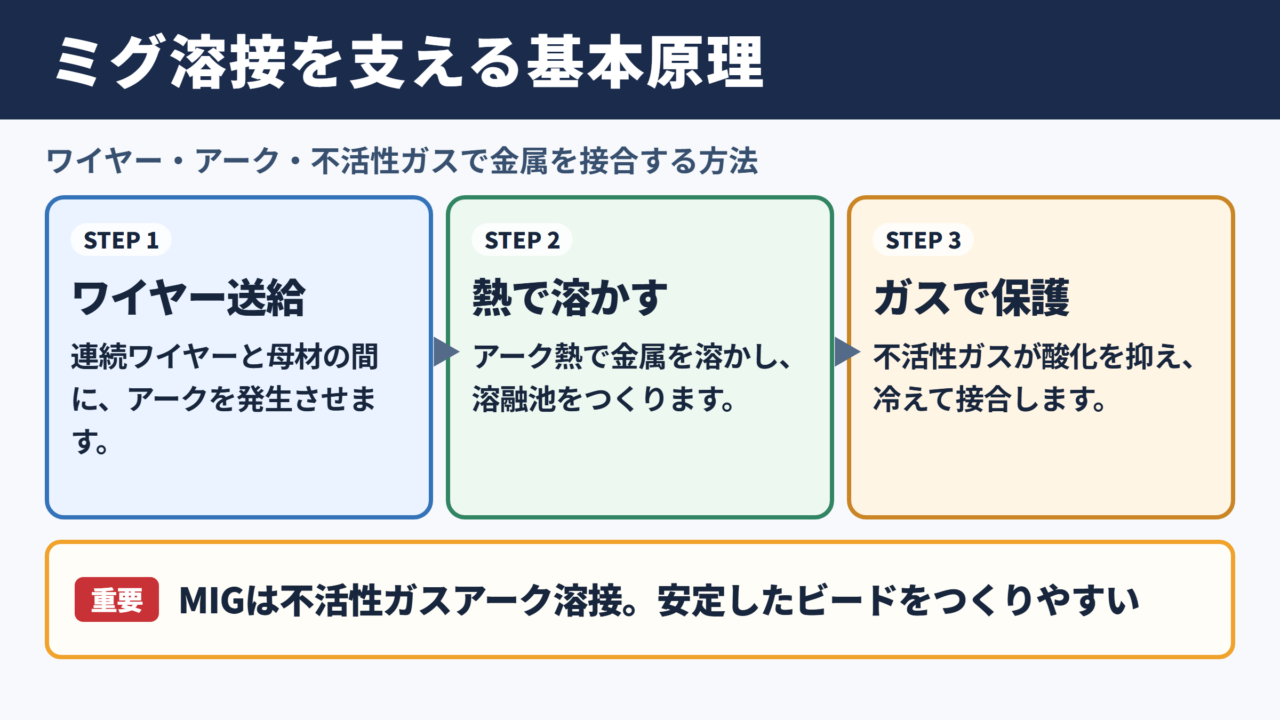
それではまず、ミグ溶接の意味と仕組みについて解説していきます。ミグ溶接は、連続的に送られるワイヤーと母材の間にアークを発生させ、金属を溶かして接合する方法です。
ミグ溶接という名称の由来
ミグ溶接のMIGは、Metal Inert Gasの頭文字です。日本語では不活性ガスアーク溶接と呼ばれ、アルゴンやヘリウムなど、溶融金属と反応しにくいガスをシールドガスとして使用します。
トーチの先端からガスを流しながら溶接するため、空気中の酸素や窒素が溶融池へ入りにくくなります。これにより酸化やブローホールの発生を抑え、安定した溶接ビードを形成しやすいことが特徴です。
アークによる接合の仕組み
溶接機から供給される電力により、ワイヤーと母材の間で高温のアークが発生します。アーク熱でワイヤーの先端と母材の表面が溶け、溶融金属が一体化した後に冷え固まることで接合部ができます。
ミグ溶接の流れは、ワイヤー送給、アーク発生、母材とワイヤーの溶融、溶融池の保護、冷却凝固という順番です。
溶接中にできる液体状の金属部分は溶融池と呼ばれます。トーチの角度や移動速度が適切でないと溶融池の形が乱れ、アンダーカットや溶け込み不足につながる場合があります。
半自動溶接との関係
ミグ溶接は、一般的に半自動溶接の一種として扱われます。ワイヤーの送給は機械が行い、トーチを持って移動させる操作は作業者が担うため、完全自動ではなく半自動という位置付けです。
現場では、ミグ溶接と半自動溶接を同じ意味のように使うこともあります。ただし半自動溶接には、後述するマグ溶接も含まれるため、ガスの性質まで含めて区別することが大切です。
ミグ溶接の特徴とメリット
続いては、ミグ溶接の特徴を確認していきます。作業効率と仕上がりの両方に関わる利点を理解すると、適した用途を判断しやすくなります。
連続ワイヤーによる作業効率
被覆アーク溶接では、溶接棒が短くなるたびに交換が必要です。ミグ溶接ではスプールに巻かれたワイヤーを連続送給するため、途中で作業を止める回数を減らせます。
長い溶接線を連続して施工したい場合や、量産部品を扱う場合に適しています。作業時間を短縮しながら、一定の条件で溶接を続けやすい点は大きな利点でしょう。
スラグが少ない仕上がり
ミグ溶接では、被覆剤を使う溶接棒とは異なり、原則として厚いスラグが発生しません。溶接後のスラグ除去作業が少なく、次の工程へ移りやすいことも現場で評価される理由です。
ただし、スパッタと呼ばれる細かな金属粒は発生します。製品の外観が重要な場合は、防着剤の使用、適切な電圧設定、溶接後の研磨などを組み合わせる必要があります。
ミグ溶接は後処理を抑えやすい工法ですが、清掃が不要という意味ではありません。スパッタ、ワイヤーの付着、ビード外観を施工後に確認しましょう。
非鉄金属への対応力
不活性ガスを使用するミグ溶接は、アルミニウム、ステンレス、銅合金などの溶接にも利用されます。特にアルミニウムは酸化しやすいため、シールドガスによる保護が品質確保に役立ちます。
母材ごとに適したワイヤー材質を選ぶことが重要です。たとえばアルミニウム母材にはアルミ系ワイヤーを用い、ステンレスにはステンレス用ワイヤーを選定します。
ミグ溶接とマグ溶接の違い
続いては、混同されやすいミグ溶接とマグ溶接の違いを確認していきます。両者の違いは、主にシールドガスの種類にあります。
不活性ガスと活性ガスの違い
ミグ溶接ではアルゴンやヘリウムなどの不活性ガスを使います。マグ溶接では、二酸化炭素や酸素を混合したガスなど、溶融金属へ作用する活性ガスを使用します。
炭酸ガスアーク溶接はマグ溶接の一種です。鉄鋼材料の溶接ではコスト面や溶け込みの面からマグ溶接が多く採用され、アルミニウムやステンレスではミグ溶接が選ばれやすい傾向があります。
| 項目 | ミグ溶接 | マグ溶接 |
|---|---|---|
| シールドガス | アルゴン、ヘリウムなど | 二酸化炭素、酸素混合ガスなど |
| ガスの性質 | 不活性 | 活性 |
| 主な母材 | アルミ、ステンレス、非鉄金属 | 軟鋼、構造用鋼材 |
| 代表的な特性 | 外観を整えやすい | 溶け込みを得やすい |
鉄鋼材料での使い分け
軟鋼の製缶や建築鉄骨では、炭酸ガスや混合ガスを使うマグ溶接が一般的です。一方で、スパッタを抑えたい薄板加工や外観品質を重視する部品では、アルゴンを多く含む混合ガスが選ばれることがあります。
ガスを選ぶ際は、材料だけでなく板厚、姿勢、溶接速度、必要な強度、後工程も考慮します。単純に高価なガスを選べば品質が上がるわけではありません。
名称だけで判断しない注意点
工場や販売店では、半自動溶接機という名称で設備が案内されることがあります。その機械がミグ専用なのか、マグにも対応するのか、使用可能なワイヤー径やガス流量はどうかを確認しましょう。
溶接法の名称と実際の施工条件は別に確認する姿勢が重要です。仕様書、施工要領書、溶接条件表を照らし合わせることで、材料違いによる不具合を避けやすくなります。
ミグ溶接機と周辺機器の構成
続いては、ミグ溶接に必要な機器を確認していきます。溶接機本体だけでは作業できず、ワイヤー、トーチ、ガス供給設備を適切に組み合わせる必要があります。
溶接電源とワイヤー送給装置
ミグ溶接機には、電流と電圧を制御する電源装置と、ワイヤーを一定速度で送る送給装置があります。ワイヤー送給速度を上げると、一般に溶接電流も増える関係です。
設定の基本は、板厚に合わせた電流と電圧を決め、ワイヤー送給速度とトーチ移動速度を調整することです。試し溶接でビード形状を確認し、条件を微調整します。
送給ローラーがワイヤー径に合っていない場合、ワイヤーが滑ったり変形したりします。ライナーの詰まりやチップの摩耗も、アークの不安定さにつながる要因です。
トーチとコンタクトチップ
トーチはワイヤー、電流、シールドガスを溶接部へ導く重要な部品です。コンタクトチップはワイヤーへ電気を伝える役割を持ち、摩耗すると電気接触が不安定になりやすくなります。
ノズルの内側にスパッタが堆積すると、ガスの流れが乱れます。定期的にノズルを清掃し、消耗品を交換することで、ガスシールドの乱れによる欠陥を予防できます。
ガスボンベと流量調整器
シールドガスはボンベからレギュレーターを通り、ホースを経由してトーチへ送られます。流量が少なすぎると空気を遮断できず、多すぎると周囲の空気を巻き込む乱流が起こる場合があります。
適正流量はノズル径、風の有無、溶接姿勢、作業環境で変わります。屋外や送風の強い場所では、風防の設置や作業場所の見直しも必要でしょう。
ミグ溶接の作業手順と品質管理
続いては、ミグ溶接の作業手順と品質管理を確認していきます。安定した溶接品質は、開始前の準備と施工中の観察によって支えられます。
母材の前処理
母材表面に油、塗料、さび、水分が残っていると、ブローホールや割れ、アーク不安定の原因になります。溶接前にはワイヤーブラシ、研磨材、脱脂剤などで接合部を清掃します。
アルミニウムは表面の酸化膜が品質へ影響しやすいため、専用ブラシを用いるなどの配慮が必要です。異なる金属の粉じんが混ざらないよう、工具を使い分けることもあります。
トーチ角度と運棒
トーチは進行方向へやや傾ける前進法が基本の一つです。角度を極端にするとガス保護や溶け込みが不安定になるため、一定の姿勢を保つことが求められます。
ビード幅が狭く盛り上がりすぎる場合は、速度や電圧を見直します。幅が広く平坦すぎる場合は、電流、電圧、トーチ距離を総合的に確認します。
トーチ先端と母材の距離であるチップ母材間距離も重要です。距離が大きく変わると電流値やガス保護が変動し、ビードが揃いにくくなります。
代表的な溶接欠陥
ブローホールは内部や表面に生じる気孔で、ガス不足、母材の汚れ、風の影響などが原因になります。アンダーカットは母材の端に溝が残る欠陥で、過大な電圧や速すぎる運棒が関係する場合があります。
溶け込み不足は、接合部の強度不足につながるおそれがあります。外観だけで良否を決めず、必要に応じて断面確認や非破壊検査を行うことが品質管理の基本です。
不具合が出たときは、電流だけを変えるのではなく、母材清掃、ガス流量、ワイヤー送給、トーチ距離、施工姿勢を順番に確認します。
ミグ溶接の用途と安全対策
続いては、ミグ溶接の用途と安全対策を確認していきます。高い汎用性を持つ一方で、アーク光、ヒューム、感電、火災への対策が欠かせません。
製造業と自動車分野での用途
ミグ溶接は、自動車部品、輸送機器、建設機械、厨房設備、アルミ製品、ステンレス製タンクなどで利用されます。連続作業に向くため、治具と組み合わせた量産工程にも対応しやすい方法です。
アルミニウムの溶接では、軽量化を求める車両部品や架台、カバー類で活用されます。材料特性に合わせたワイヤーとガスを選ぶことで、軽量材料の接合品質を確保しやすくなります。
保護具と作業環境
アーク光には紫外線と強い可視光が含まれるため、遮光面、保護メガネ、耐熱手袋、難燃性の作業服を着用します。皮膚を露出したまま作業すると、やけどや紫外線による炎症を起こす可能性があります。
ヒューム対策として、局所排気装置や全体換気を適切に使用します。狭い場所で作業する場合は、酸欠や有害物質の滞留にも注意し、作業責任者の指示に従うことが必要です。
火災と感電の予防
火花やスパッタが可燃物に飛散すると、火災につながる危険があります。周囲の紙、油、溶剤、布類を片付け、不燃シートを使用し、消火器を準備してから作業を始めます。
ケーブル被覆の損傷、アース不良、濡れた手袋での作業は感電リスクを高めます。始業前の設備点検と作業後の火気確認を習慣にすると、安全性を高められるでしょう。
ミグ溶接では品質と安全を切り離せません。適切な保護具、換気、火気管理、機器点検をそろえて初めて、安定した施工環境が整います。
ミグ溶接の要点まとめ
ミグ溶接は、不活性ガスで溶融池を保護しながら、連続送給されるワイヤーで接合するアーク溶接です。半自動溶接の一種であり、作業効率、後処理のしやすさ、非鉄金属への対応力が主な特徴となります。
軟鋼で多用されるマグ溶接とは、使用するシールドガスの性質が異なります。材料、板厚、必要な外観、強度、作業環境を踏まえ、適切な溶接法と条件を選定しましょう。
母材の清掃、ガス流量の管理、消耗品の点検、トーチ操作を丁寧に行うことが、欠陥を抑える近道です。ミグ溶接は正しい準備と条件管理によって性能を発揮する技術と理解しておくと、現場での判断にも役立ちます。