砂型鋳物は、砂で作った型の中へ溶かした金属を流し込み、冷えて固まった後に製品を取り出す鋳造方法です。
自動車部品、工作機械、建設機械、ポンプ、マンホールのふたなど、身近な製品から大型の産業設備まで幅広く使われています。
金型鋳造と比べると表面の滑らかさでは不利な面がある一方、複雑な形状や大型部品に対応しやすく、初期費用を抑えやすい点が大きな魅力です。
ここでは砂型鋳物の仕組み、強度、仕上がり、コスト、使用できる金属の種類、用途までを分かりやすく整理します。
砂型鋳物の意味と基本構造
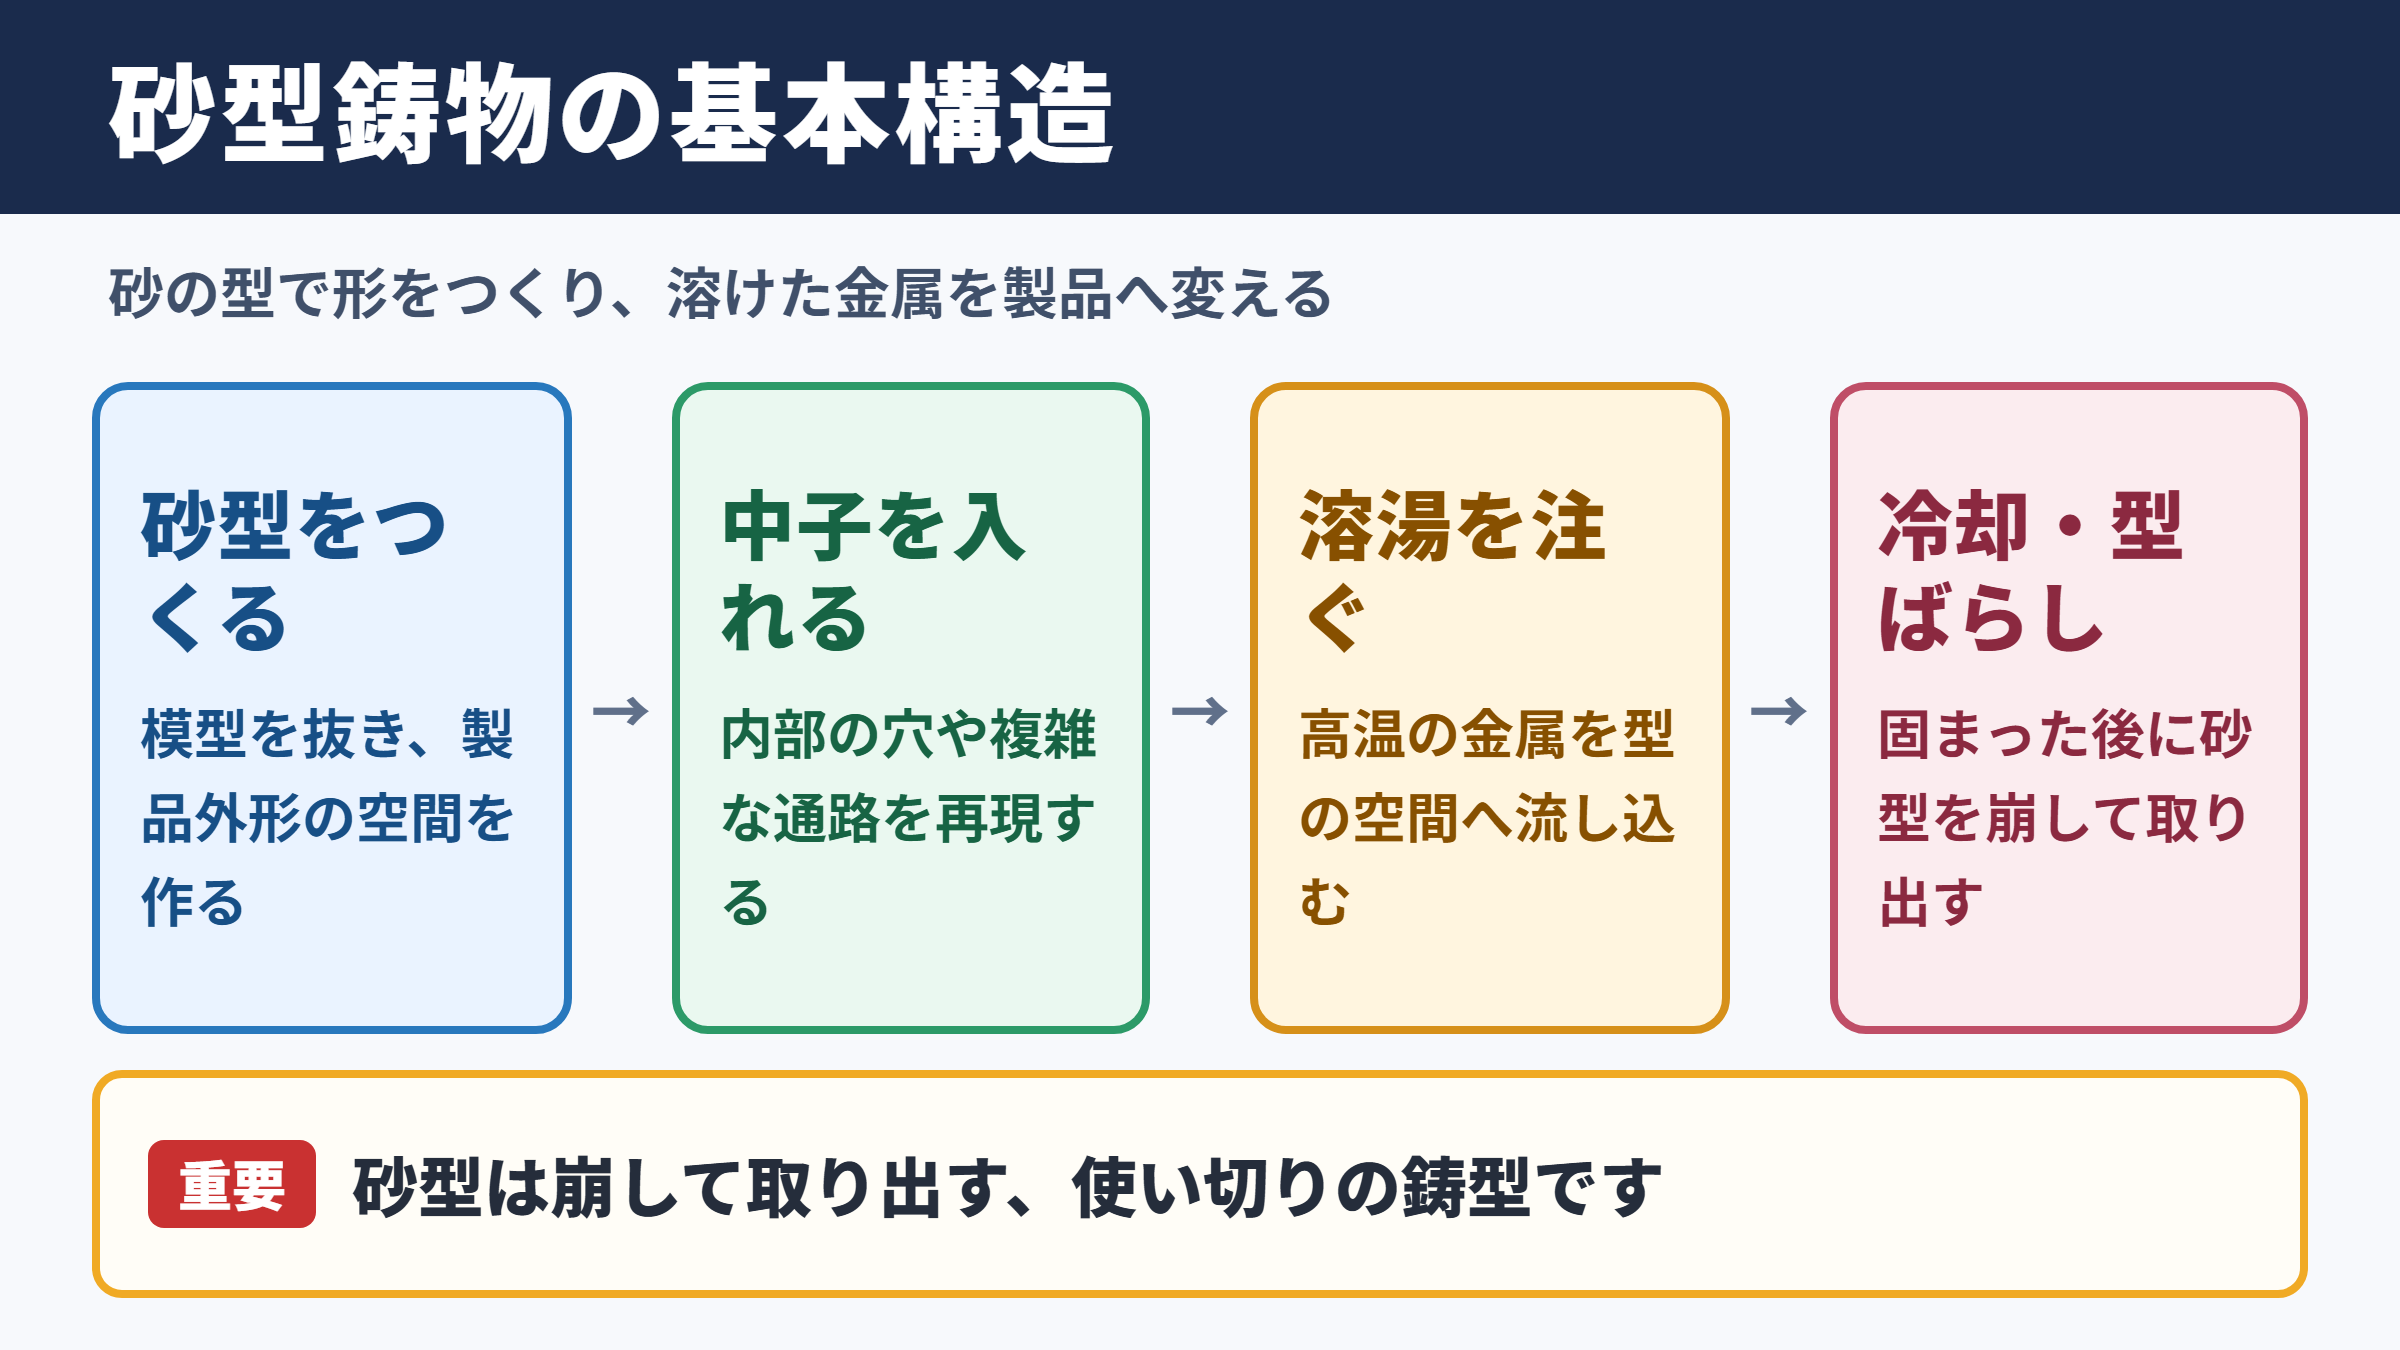
それではまず砂型鋳物の意味と基本構造について解説していきます。
砂で作る鋳型の役割
砂型鋳物とは、鋳物砂を固めて作る砂型を使用する鋳造品のことです。
砂型には製品と同じ形をした空間が作られ、その空間に溶湯と呼ばれる高温の溶融金属を流し込みます。
金属が冷えて固まった後、砂型を崩して鋳物を取り出す工程が基本です。
砂は耐熱性を持ち、溶けた鉄やアルミニウムなどに触れても、短時間であれば形状を保ちやすい材料です。
また、砂を再生して繰り返し利用できる設備も多く、製造現場では資源循環の面でも工夫されています。
砂型は製品を取り出す際に崩す使い切りの型であり、この性質が金型とは大きく異なります。
一度型を壊す必要があるため大量生産だけを考えると不利に見えることもありますが、自由度の高さは砂型鋳物ならではの強みです。
模型と中子による形状の再現
砂型を作る際には、木材、樹脂、金属などで作られた模型を使います。
模型を砂の中に押し込み、抜き取ることで、製品外形に対応する空洞が形成されます。
内部に穴や空洞が必要な製品では、中子と呼ばれる砂の部品を型の内部へセットします。
たとえばエンジンのシリンダーブロックやポンプケーシングには、流体が通る複雑な内部通路が必要です。
このような形状は中子を使うことで実現できます。
外側の形状は砂型、内側の空間は中子で作ると考えると、構造を理解しやすいでしょう。
中子の配置が少しでもずれると肉厚や穴位置に影響するため、製品精度を保つためには模型精度と組立精度の両方が重要になります。
鋳造から仕上げまでの流れ
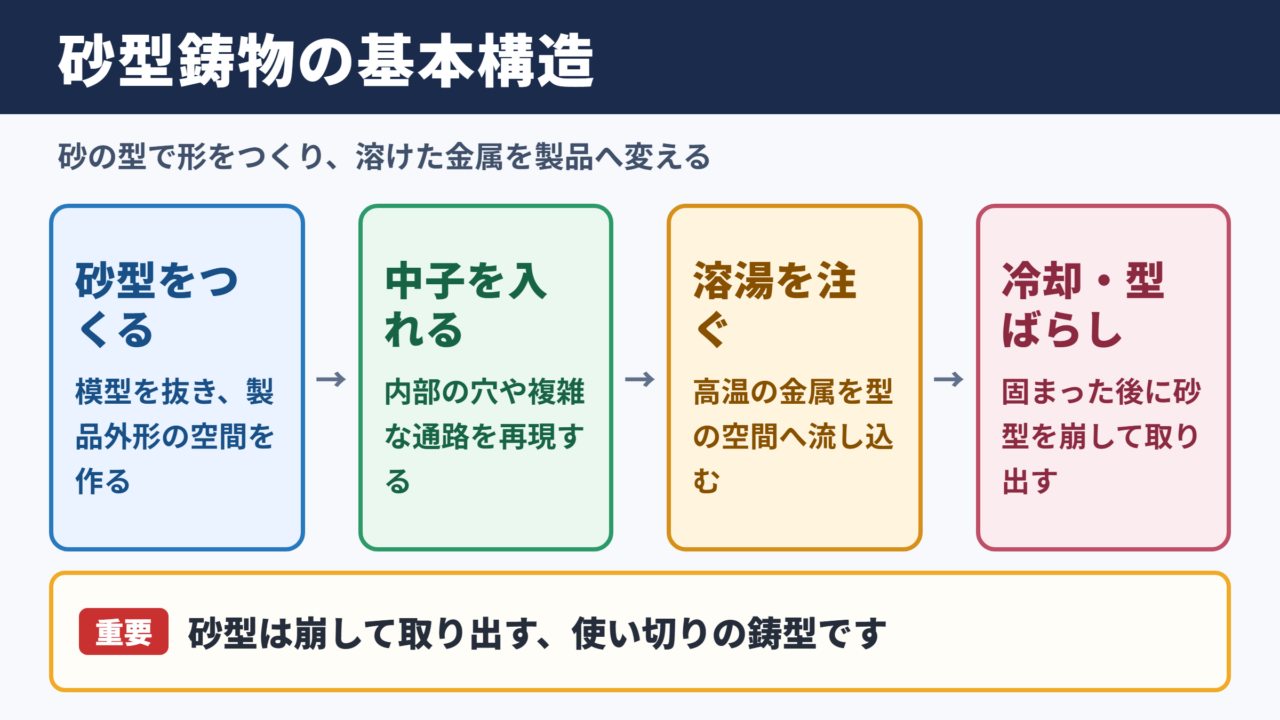
砂型鋳物の製造は、模型製作、砂型造型、中子製作、型合わせ、注湯、冷却、型ばらし、仕上げ、検査という流れで進みます。
注湯では、湯口から溶湯を注ぎ、湯道を通して製品部へ金属を行き渡らせます。
金属は冷却時に収縮するため、引け巣を防ぐ目的で押湯を設ける場合もあります。
砂型鋳物の基本工程は、模型から砂型を作る工程、溶湯を注ぐ工程、冷却後に砂型を崩して仕上げる工程の三段階で捉えると分かりやすいです。
型ばらし後の鋳物には、湯口や押湯、バリ、付着砂などが残っています。
これらを切断、研削、ショットブラスト、機械加工などで処理し、寸法や外観を整えます。
鋳造だけで完成するわけではなく、後工程まで含めて品質を作り込む点が砂型鋳物の重要な特徴です。
砂型鋳物の強度と品質特性
続いては砂型鋳物の強度と品質特性を確認していきます。
材質によって変わる機械的強度
砂型鋳物の強度は、砂型そのものではなく、主に使用する金属材料と組織によって決まります。
代表的な材質にはねずみ鋳鉄、球状黒鉛鋳鉄、鋳鋼、アルミニウム合金、青銅、黄銅などがあります。
ねずみ鋳鉄は振動を吸収しやすく、工作機械のベッドやブレーキ部品に使われることがあります。
球状黒鉛鋳鉄は粘り強さと強度を得やすく、自動車部品、水道管、建設機械部品などで活躍します。
鋳鋼は高い強度や靭性が求められる部品に向き、アルミニウム合金は軽量化を重視する製品で選ばれます。
砂型鋳物は弱い製法ではなく、材質選定次第で高い強度を狙える製法です。
必要な引張強さ、耐摩耗性、耐熱性、耐食性、衝撃への強さを整理し、用途に合う金属を選ぶことが重要になります。
肉厚と冷却速度の影響
鋳物では、肉厚の違いが冷却速度と組織に影響します。
薄い部分は早く冷え、厚い部分はゆっくり冷えるため、同じ製品の中でも性質に差が出る場合があります。
肉厚が急に変化する形状では、熱が集中しやすく、引け巣や割れが発生する原因になりかねません。
設計段階では、できるだけ肉厚を均一にし、急激な断面変化を避けることが望まれます。
角部に適度な丸みをつけることも、溶湯の流れと凝固収縮の両面で役立つ工夫です。
強度を安定させるには、材質だけでなく肉厚のバランス、湯道設計、押湯位置、冷却条件まで一体で管理する必要があります。
製品図面上の肉厚指定だけでは判断しにくい場合もあるため、鋳造メーカーと早い段階で相談することが品質向上につながるでしょう。
鋳巣と欠陥を防ぐ考え方
砂型鋳物で注意したい品質課題には、引け巣、ガス欠陥、砂かみ、湯じわ、割れ、寸法ばらつきなどがあります。
引け巣は金属が凝固時に収縮することで内部に空洞が生じる現象です。
ガス欠陥は砂型や溶湯に含まれるガスが抜けきらず、内部や表面に気泡として残ることで起こります。
砂かみは砂粒が製品表面へ入り込む不具合で、鋳肌の粗さや加工時の問題につながることがあります。
欠陥対策は注湯温度だけに頼らず、砂の通気性や型の強度、湯流れも確認することが大切です。
必要に応じてX線検査、超音波探傷、浸透探傷、磁粉探傷、硬さ試験、引張試験などを実施し、内部品質と表面品質を確認します。
高い信頼性が必要な部品ほど、製造条件の記録と検査基準の明確化が欠かせません。
砂型鋳物のメリット
続いては砂型鋳物のメリットを確認していきます。
大型品と複雑形状への対応力
砂型鋳物の代表的なメリットは、大型部品を製作しやすいことです。
大型の機械フレーム、ポンプ本体、バルブボディ、船舶部品、産業機械のケーシングなどは、砂型鋳造が選ばれることがあります。
金型を用意する方法では、型自体が大きく高価になり、製作期間も長くなりがちです。
砂型であれば必要なサイズに合わせて造型できるため、大型化への対応範囲が広がります。
中子を活用すれば、切削加工だけでは作りにくい内部流路や中空構造も一体で成形できます。
複数部品を組み立てていた構造を一体化できる可能性があり、部品点数の削減にもつながるでしょう。
初期費用を抑えやすい生産方式
砂型鋳物は、金型鋳造やダイカストと比べ、初期費用を抑えやすい傾向があります。
量産向けの金型は高精度で耐久性が高い反面、設計変更時の修正費用も大きくなります。
砂型鋳物の模型は木型や樹脂型で対応できることがあり、少量生産や試作でも採用しやすい方式です。
製品形状の変更にも比較的対応しやすく、開発段階での試作から量産前検証まで役立ちます。
| 比較項目 | 砂型鋳物 | 金型鋳造 | ダイカスト |
|---|---|---|---|
| 初期費用 | 比較的抑えやすい | 高くなりやすい | 高くなりやすい |
| 少量生産 | 対応しやすい | 条件次第 | 不向きな場合が多い |
| 大型部品 | 対応しやすい | 型設備に左右される | 設備制約が大きい |
| 表面の滑らかさ | 後加工を要する場合がある | 比較的良好 | 良好 |
| 複雑な中空形状 | 中子で対応しやすい | 設計に制約がある | 金型構造に左右される |
ただし、同じ部品を大量に作り続ける場合は、1個あたりの加工費や生産性を含めて比較する必要があります。
多様な金属を使える柔軟性
砂型鋳造は、鉄系と非鉄系の幅広い金属に対応できることが魅力です。
鋳鉄、鋳鋼、ステンレス鋳鋼、アルミニウム合金、銅合金など、用途に合わせた材質を選べます。
高温で溶ける鋳鉄や鋳鋼は、ダイカストでは扱いにくい領域ですが、砂型鋳造では重要な選択肢になります。
材質選定では、強度、重量、耐食性、熱伝導性、磁性、加工性、材料価格を並べて評価すると判断しやすくなります。
砂型鋳物は形状の自由度だけでなく、材料選択の幅も広いため、機能性を重視する部品に適しています。
材料ごとの溶湯温度や収縮率は異なるため、同じ形状でも材質変更時には模型や工程条件の見直しが必要です。
砂型鋳物のデメリットと仕上がり
続いては砂型鋳物のデメリットと仕上がりを確認していきます。
鋳肌の粗さと後加工の必要性
砂型鋳物は砂の表面形状が製品へ転写されるため、金型鋳造と比べると鋳肌が粗くなりやすい傾向があります。
砂粒の大きさ、粘結剤、型の締まり具合、塗型剤の使用などによって、表面の仕上がりは変化します。
寸法精度や表面粗さが厳しく求められる箇所は、鋳造後に切削加工を行うことが一般的です。
軸穴、ねじ部、シール面、摺動面、取り付け面などは、機械加工を前提に設計されることが少なくありません。
鋳物で作る部分と加工で仕上げる部分を分ける設計が、コストと品質を両立させるポイントです。
すべての面を高精度に仕上げようとすると加工時間が増えるため、本当に精度が必要な部分を明確にすることが重要でしょう。
寸法精度と抜き勾配の制約
砂型から模型を抜くためには、製品形状に抜き勾配を設ける必要があります。
抜き勾配が不足すると、模型を抜く際に砂型の角部が崩れ、寸法不良や砂かみの原因になります。
また、凝固時には金属が収縮するため、模型には収縮代を見込む必要があります。
材質によって収縮の程度が異なるため、設計寸法と模型寸法は必ずしも同じではありません。
砂型鋳物では、製品寸法に対して加工代、収縮代、抜き勾配を考慮します。
加工代は仕上げ加工で削る余裕、収縮代は冷却時の縮みを補う余裕、抜き勾配は模型を砂型から外すための傾斜です。
細かな寸法公差が必要な場合は、鋳造だけで完結させず、後加工と測定を組み合わせる考え方が現実的です。
量産時のコスト課題
砂型鋳物は初期費用を抑えやすい一方、砂型を製品ごとに作る工程が必要になります。
そのため、非常に大量の製品を短時間で生産する条件では、金型鋳造やダイカストより不利になる場合があります。
また、型ばらし、砂落とし、バリ取り、ショットブラスト、切断などの作業が発生し、人手や設備時間が必要です。
品質を安定させるには砂の水分、粒度、強度、通気性を管理しなければならず、管理項目は少なくありません。
砂型鋳物のコストは、材料費だけで決まりません。
模型費、造型費、溶解費、仕上げ費、機械加工費、検査費、ロット数を合計して比較することが必要です。
発注時には単価だけを見るのではなく、必要数量、納期、加工範囲、検査内容、材料証明の有無まで確認すると、想定外の費用を抑えやすくなります。
砂型鋳物の用途と金属の種類
続いては砂型鋳物の用途と金属の種類を確認していきます。
鋳鉄を使う機械部品とインフラ部品
鋳鉄は砂型鋳物で広く使われる代表的な材料です。
ねずみ鋳鉄は振動減衰性や鋳造性に優れ、工作機械の本体、ポンプ部品、エンジン部品、マンホールふたなどに使われます。
球状黒鉛鋳鉄は、ねずみ鋳鉄よりも強度や延性を得やすく、自動車の足回り部品、配管部品、建設機械部品などに適します。
耐摩耗性を求める部品では、合金元素を加えた耐摩耗鋳鉄が検討されることもあります。
鋳鉄は重さがある一方で、複雑な形状を比較的作りやすく、機械の基礎部品に向く材料です。
防錆対策として塗装、めっき、表面処理を行うケースもあり、使用環境に応じた仕上げが求められます。
アルミニウム合金を使う軽量部品
アルミニウム合金の砂型鋳物は、軽量化と耐食性を重視する部品で活用されます。
輸送機器、電気機器、産業装置、試作部品、意匠性を求める部品などが主な用途です。
アルミニウムは鉄より軽いため、部品重量を減らしたい場合に有力な候補になります。
一方で、必要な強度、熱処理の可否、肉厚、気密性、加工方法を考慮しなければなりません。
鋳造後にT6処理などの熱処理を行い、強度を調整する場合もあります。
軽量化だけを目的に材質を変更すると、剛性や加工性に影響することがあるため、部品全体で評価することが大切です。
鋳鋼と銅合金を使う高機能部品
鋳鋼は強度、靭性、耐熱性が必要な部品で選ばれることがあります。
建設機械、鉄道関連設備、産業機械、バルブ、耐荷重部品などでは、鋳鋼の特性が役立ちます。
ステンレス鋳鋼は耐食性が求められる食品設備、化学装置、海水環境向けの部品などに利用されます。
青銅や黄銅などの銅合金は、耐食性、摺動性、電気伝導性、意匠性を求める場面で使用されます。
| 金属の種類 | 主な特性 | 主な用途 |
|---|---|---|
| ねずみ鋳鉄 | 振動を吸収しやすい | 工作機械、ポンプ、機械フレーム |
| 球状黒鉛鋳鉄 | 強度と粘りを得やすい | 自動車部品、配管部品、建機部品 |
| 鋳鋼 | 高強度と靭性 | 荷重部品、バルブ、産業機械 |
| アルミニウム合金 | 軽量で耐食性がある | 輸送機器、装置部品、試作品 |
| 銅合金 | 耐食性と摺動性 | 軸受、バルブ、装飾部品 |
材質ごとの特徴を理解したうえで、使用環境と必要性能に合わせて選ぶことが、砂型鋳物を有効に活用する近道です。
砂型鋳物の発注と設計の確認項目
続いては砂型鋳物の発注と設計の確認項目を確認していきます。
図面で明確にしたい寸法と加工範囲
砂型鋳物を発注する際は、完成品の図面だけでなく、どこを鋳放しとし、どこを機械加工するかを明確にします。
鋳放し面とは、鋳造後に大きな切削を行わない表面のことです。
加工面には必要な加工代を設定し、基準面、寸法公差、幾何公差、ねじ仕様、表面粗さを図面に記載します。
肉厚が薄すぎる部分、極端に厚い部分、深い凹部、細長い中子が必要な部分は、製造難易度が上がる可能性があります。
設計の初期段階で鋳造メーカーへ図面を共有すれば、抜き勾配、分割面、湯口位置、加工代について助言を受けられます。
発注前には、材質、数量、重量、加工範囲、熱処理、表面処理、検査内容、納入状態を揃えておくことが重要です。
これらが曖昧なまま見積もりを取ると、後から条件変更が発生し、コストや納期に影響することがあります。
数量とロットで変わる最適な方法
砂型鋳物は少量生産から中量生産まで対応しやすい方法ですが、最適な製造方式は数量で変わります。
単品や試作では木型や簡易模型を活用し、費用を抑える方法が検討されます。
一定数量を継続的に生産する場合は、耐久性のある樹脂模型や金属模型を使い、造型の安定性を高めることがあります。
大量生産では、自動造型ラインや別の鋳造方法を含めて比較する必要があるでしょう。
数量だけで製法を決めず、形状、材質、精度、納期を合わせて判断することが重要です。
毎月の生産量が同じとは限らないため、将来の数量変動や設計変更の可能性も発注条件に含めて考えると安心です。
検査と品質保証の考え方
砂型鋳物の品質保証では、外観検査、寸法検査、材質確認、硬さ検査、内部欠陥の検査などを組み合わせます。
外観だけでは内部の引け巣や割れを確認できないため、重要保安部品や圧力がかかる部品では非破壊検査が必要になることがあります。
気密性が必要なポンプやバルブ部品では、耐圧試験や漏れ試験を実施する場合もあります。
材料証明書や検査成績書の提出が必要かどうかも、発注時に確認しておくとよいでしょう。
求める品質水準に合わせて検査項目を設定することが、過剰なコストと検査不足の両方を避けるポイントです。
使用中の破損が大きな事故につながる製品では、鋳造メーカーの実績や品質管理体制も確認しておくことが望まれます。
砂型鋳物のまとめ
砂型鋳物は、砂で作った型に溶かした金属を流し込む鋳造方法です。
大型部品、複雑な中空形状、少量生産、幅広い金属材料への対応に優れており、産業機械から自動車、インフラ設備まで多くの分野で使われています。
一方で、表面の仕上がりや寸法精度では後加工が必要になることがあり、砂型の品質管理や欠陥対策も欠かせません。
砂型鋳物を選ぶ際は、強度、仕上がり、コスト、数量、用途、材質、加工範囲を総合的に確認することが大切です。
製品形状と必要性能に合った設計を行い、鋳造メーカーと早めに相談すれば、品質とコストのバランスを取りやすくなるでしょう。