砂型鋳造とは?意味や仕組みをわかりやすく解説!(砂型:鋳物:金属加工:鋳造工程:メリットなど)
砂型鋳造は、金属製品をつくるうえで古くから活用されてきた代表的な鋳造方法です。
自動車部品や工作機械の部品、建設機械、マンホールのふた、調理器具など、身近な製品にも砂型鋳造で生まれた鋳物が数多くあります。
名称は聞いたことがあっても、砂でつくった型に溶けた金属を流し込む理由や、製造工程の違いまでは分かりにくいかもしれません。
この記事では砂型鋳造の意味、仕組み、鋳造工程、メリットと注意点、代表的な材料まで、金属加工の基礎として押さえたい内容を詳しく解説します。
砂型鋳造の意味と基本的な仕組み
それではまず砂型鋳造の意味と基本的な仕組みについて解説していきます。
砂を使って鋳型をつくる金属加工
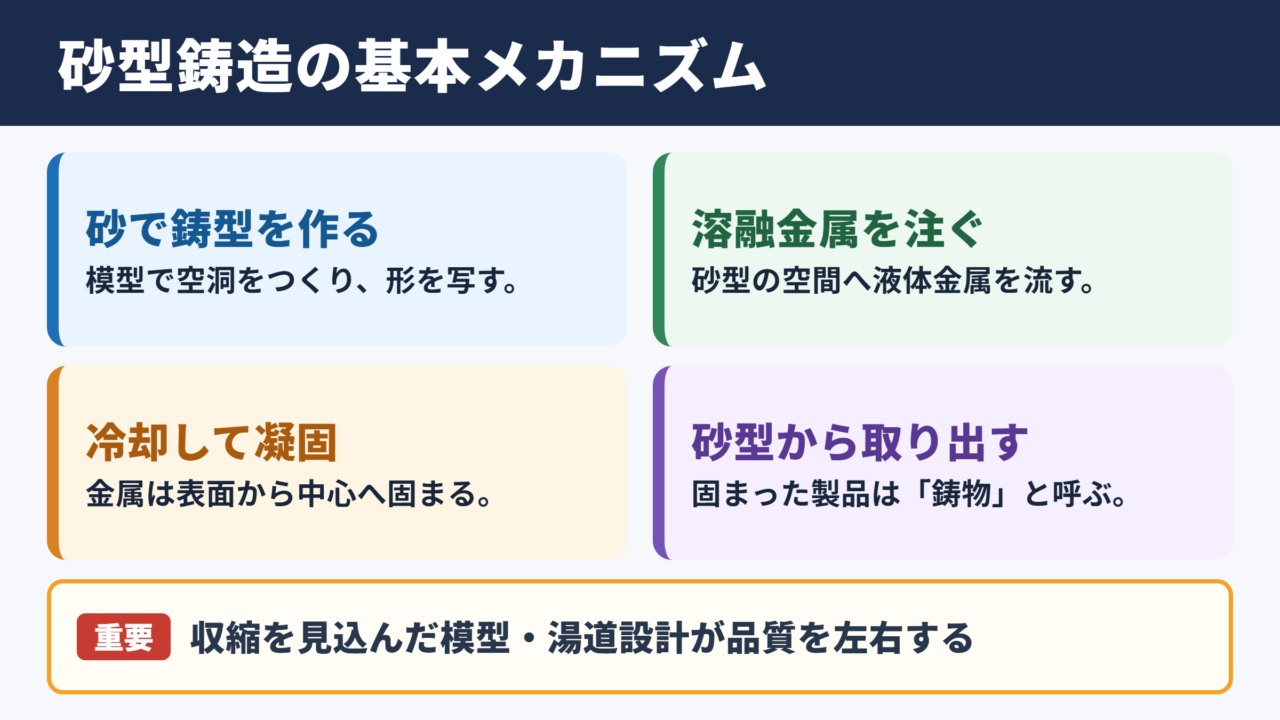
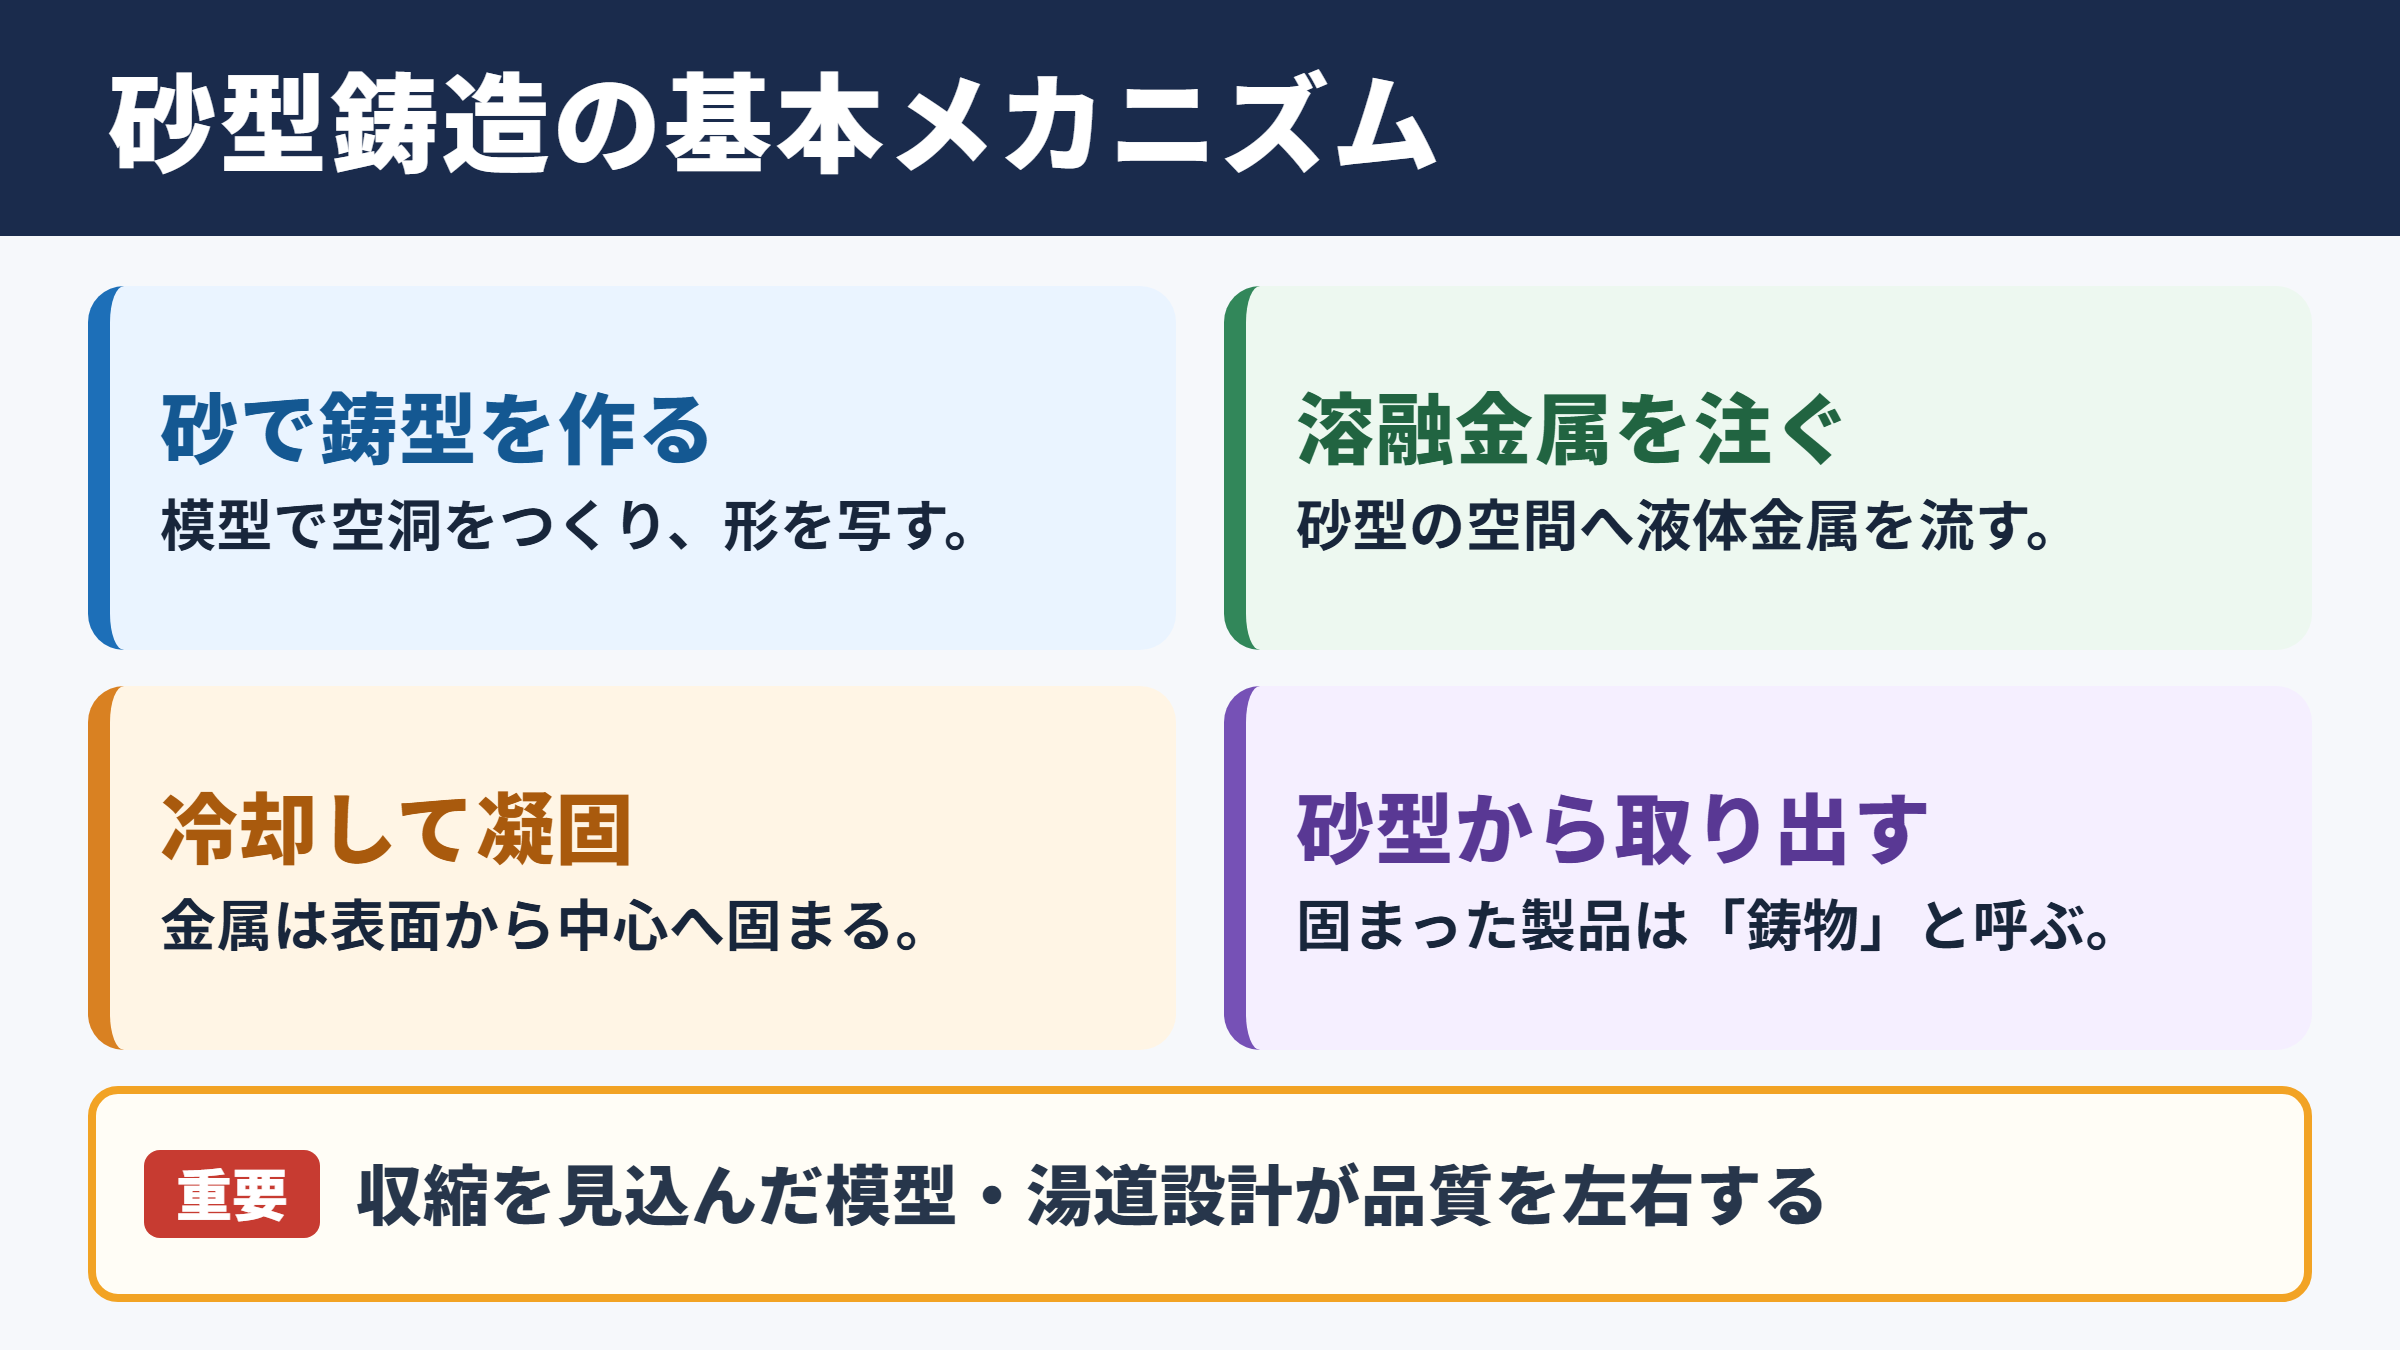
砂型鋳造とは、砂を主材料とした鋳型の空間へ溶融金属を注ぎ、冷却して固める加工方法です。
固まった金属を砂型から取り出すことで、製品の形状を再現します。
この方法でつくられた製品は、一般に鋳物と呼ばれます。
鋳物は、切削加工で塊から削り出す製品とは異なり、金属が液体である状態を利用して形をつくる点が大きな特徴です。
複雑な外形や内部空間を持つ部品にも対応しやすく、大型部品から小型部品まで幅広く利用されています。
砂型に使用する砂は、単なる砂場の砂ではありません。
耐火性が高いけい砂を中心に、粘結剤、水分、添加材などを配合し、溶けた金属の熱や圧力に耐えられるよう調整します。
製品形状を写し取るための模型を砂に押し込み、必要な空洞を形成することで鋳型が完成します。
鋳型内部で起こる金属の変化
砂型の中へ流し込まれた溶融金属は、型の壁面に触れながら徐々に温度を下げます。
液体だった金属は凝固を始め、表面から中心へ向かって固体化していきます。
この冷却と凝固の過程が、鋳物の寸法、強度、内部品質に大きく関わります。
たとえば金属は冷えると体積が小さくなるため、あらかじめ収縮を見込んで模型の寸法を調整する必要があります。
このため、砂型鋳造では製品図面どおりの模型をそのまま使うとは限りません。
鋳物は凝固時に収縮します。
模型、湯道、押湯の設計では、収縮による寸法変化や内部の空洞を見越した工夫が欠かせません。
また、金属が型へ届くまでの通り道を湯道、最後まで金属を補う部分を押湯と呼びます。
これらは完成品として残さず、後工程で切断や研削によって除去する部分です。
見えない場所にある設計要素ですが、良質な鋳物を得るための重要な役割を担っています。
砂型鋳造が使われ続ける理由
砂型鋳造は、古くからある技術でありながら、現在の産業でも重要な位置を占めています。
理由の一つは、金型を用いる方法に比べて初期費用を抑えやすいことです。
製品の数量が少ない場合や、試作品、大型部品では、砂型を都度つくる方式が適することがあります。
鉄、鋳鉄、アルミニウム合金、銅合金など、対象にできる金属の種類が多いことも魅力でしょう。
さらに、砂型は製品を取り出す際に壊すため、抜き勾配だけでは対応しにくい複雑な形状にも設計上の自由度が生まれます。
もちろん、砂型を毎回つくる手間や表面粗さといった課題はあります。
それでも、形状の自由度、材料対応力、コストのバランスに優れることから、多品種生産を支える加工方法として活用されています。
砂型鋳造の製造工程
続いては砂型鋳造の製造工程を確認していきます。
模型製作と砂型成形
砂型鋳造は、まず製品の形を再現する模型を用意するところから始まります。
模型には木材、樹脂、金属などが用いられ、生産数や必要な精度に応じて材質が選ばれます。
少量生産では加工しやすい木型が使われることがあり、繰り返し使用する量産品では耐久性に優れる金属模型が選ばれるケースもあります。
模型を鋳枠に配置し、調整済みの鋳物砂を詰めて締め固めます。
模型を抜き取ると、砂の中には製品外形に対応した空洞が残ります。
この空洞がキャビティであり、注湯後に製品本体となる場所です。
砂型は上型と下型に分けてつくられることが多く、両方を正確に合わせることが必要です。
位置がずれると、製品に段差が生じたり、肉厚が変わったりする原因になります。
鋳型の精度は完成品の精度に直結するため、砂の締まり具合や模型の取り扱いにも細かな管理が求められます。
中子設置と湯道の準備
鋳物の内部に穴や空間をつくりたい場合には、中子を使用します。
中子は砂を固めてつくる部材で、鋳型のキャビティ内部に配置されます。
たとえば配管部品の流路、エンジン部品の水路、機械部品の中空部分などは、中子によって形成される代表例です。
外側の形を砂型がつくり、内側の空間を中子がつくるという関係になります。
中子が適切な位置に固定されていないと、穴の位置ずれや肉厚不足が起こるおそれがあります。
そのため、設計段階では中子を支えるための中子座も考慮します。
砂型鋳造では、製品の外形だけを考えても十分ではありません。
内部形状、中子の支持、金属の流れ、凝固時の収縮まで一体で設計することが品質安定につながります。
注湯口、湯道、せき、押湯もこの工程で設けます。
溶融金属が勢いよく流れすぎると砂を削ったり、空気を巻き込んだりする可能性があります。
流れを整えながら必要な場所へ金属を届けるため、湯道設計には経験と解析技術の両方が活かされます。
注湯と冷却と型ばらし
鋳型を組み立てた後、炉で溶かした金属を取鍋に受け、注湯口から型内へ流し込みます。
これが注湯工程です。
注湯温度が低すぎると金属が途中で固まり、湯回り不良につながることがあります。
反対に温度が高すぎる場合は、砂型への負担やガス欠陥の発生を招くこともあります。
金属の種類、製品の肉厚、形状、鋳型の条件を踏まえた温度管理が必要です。
冷却後、砂型を壊して鋳物を取り出す作業を型ばらしと呼びます。
取り出した直後の鋳物には、砂や湯道、押湯などが付いた状態です。
ショットブラストで付着した砂を落とし、不要部分を切断し、必要に応じて研削、機械加工、熱処理、塗装へ進みます。
砂型鋳造は注湯して終わる工程ではなく、仕上げと検査までを含めて製品品質をつくる工程と考えることが大切です。
砂型鋳造で使われる材料と砂の種類
続いては砂型鋳造で使われる材料と砂の種類を確認していきます。
鋳鉄と鋼と非鉄金属
砂型鋳造で扱える金属には、鋳鉄、鋳鋼、アルミニウム合金、銅合金、マグネシウム合金などがあります。
鋳鉄は流動性がよく、振動を吸収しやすい性質を持つため、機械のベッド、ポンプ部品、マンホールふたなどに利用されます。
鋳鋼は強度や粘り強さが求められる建設機械部品、産業機械部品などで選ばれます。
アルミニウム合金は軽量化を図りやすく、自動車部品や輸送機器部品に幅広く使われる材料です。
銅合金は耐食性や摺動性が求められるバルブ、軸受、船舶部品などで活躍します。
材料選定では、単に強度だけで判断しません。
耐摩耗性、耐熱性、切削性、耐食性、重量、コスト、供給の安定性などを総合的に比較します。
使用環境に合う材質を選ぶことが、鋳物製品の寿命と安全性を左右します。
生砂と自硬性砂の特徴
砂型に使う砂にはいくつかの種類があります。
代表的なものが生砂で、水分とベントナイトなどの粘結材を混ぜて成形する方法です。
比較的短時間で型をつくりやすく、量産用途で活用されることがあります。
一方、自硬性砂は樹脂系の粘結剤を使い、時間の経過によって砂を硬化させる方法です。
大型の鋳物や複雑な鋳物など、強度のある砂型が求められる場面で採用されます。
ほかにも、シェルモールド用のレジンコーテッドサンド、炭酸ガスで硬化させる砂など、用途に応じた方式があります。
| 砂型の種類 | 主な特徴 | 適した用途 |
|---|---|---|
| 生砂 | 水分と粘結材で成形しやすい | 比較的量の多い鋳物 |
| 自硬性砂 | 硬化後の強度を確保しやすい | 大型品や複雑形状の鋳物 |
| シェルモールド砂 | 表面精度を高めやすい | 小型から中型の精密部品 |
| 中子用砂 | 内部形状の形成に用いる | 流路や穴を持つ部品 |
砂の選定では、耐熱性だけでなく、崩しやすさや再生利用のしやすさも重要です。
砂の再生と環境への配慮
砂型鋳造では、型ばらし後に発生する使用済みの砂を再生して利用する取り組みが進められています。
砂に付着した粘結材や金属成分を取り除き、粒度や性質を整えて再び鋳物砂として活用します。
砂を繰り返し利用できれば、新しい砂の使用量と廃棄物の量を抑えやすくなります。
鋳造工場では粉じん、騒音、熱、排気への対策も欠かせません。
集じん装置を設置し、砂処理設備や溶解炉の状態を管理することで、作業環境と周辺環境への負荷を低減します。
砂型鋳造は砂を壊して製品を取り出す方法ですが、使用した砂のすべてを廃棄するわけではありません。
再生砂の活用は、資源循環と製造コストの両面で意味を持つ取り組みです。
近年は製品性能だけでなく、製造過程の環境負荷にも目が向けられています。
砂型鋳造を選定する際には、材料歩留まりや砂の再利用率も確認項目に含めるとよいでしょう。
砂型鋳造のメリットと注意点
続いては砂型鋳造のメリットと注意点を確認していきます。
複雑形状と大型製品への対応力
砂型鋳造の大きなメリットは、複雑な形状の部品を一体でつくりやすいことです。
内部に流路がある部品や、厚みが変化する部品、曲面の多い部品にも対応できます。
複数の部材を組み立ててつくる形状であっても、鋳造によって一体化できる場合があります。
部品点数を減らせると、組立工数や接合部の管理負担を抑えられる可能性があります。
また、非常に大きな製品をつくれることも砂型鋳造の強みです。
大型機械のフレーム、船舶関連部品、産業設備用の部材など、金型の製作が現実的ではないサイズでも検討しやすいでしょう。
大型かつ複雑な形状では、砂型鋳造が有力な選択肢になります。
初期費用と生産量の関係
砂型鋳造は、永久金型やダイカスト金型と比べ、初期投資を抑えやすい傾向があります。
金属製の精密な金型を準備する必要がないため、少量生産や試作で採用しやすいからです。
設計変更が生じた場合も、模型を修正して対応できることがあります。
ただし、砂型は使い切りであり、製品ごとまたは鋳造ごとに成形作業が必要です。
極めて大量に同一品を生産する場合には、型の繰り返し使用ができる別の鋳造法がコスト面で有利になることもあります。
| 比較項目 | 砂型鋳造 | 金型鋳造 |
|---|---|---|
| 初期費用 | 比較的抑えやすい | 金型製作費がかかりやすい |
| 少量生産 | 対応しやすい | 費用回収が課題になりやすい |
| 大量生産 | 工程時間の検討が必要 | 効率化しやすい場合がある |
| 大型品 | 対応範囲が広い | 設備と金型の制約を受けやすい |
| 表面精度 | 後加工が必要な場合がある | 高めやすい傾向 |
最適な工法は、製品サイズ、生産数量、求める精度、材質、納期を合わせて判断することが重要です。
表面粗さと鋳造欠陥への対策
砂型鋳造では、砂の粒度や鋳型表面の状態が鋳物表面に影響します。
そのため、切削品や精密金型で成形した製品と比べると、表面が粗くなることがあります。
寸法精度が求められる穴、基準面、ねじ部などは、鋳造後に機械加工を行うことが一般的です。
また、鋳造では巣、引け巣、湯回り不良、砂かみ、割れなどの欠陥が発生する場合があります。
巣はガスや空気の巻き込みによって内部に空洞ができる現象です。
引け巣は凝固時の収縮を十分に補えないことで生じます。
鋳造欠陥は、注湯だけの問題ではありません。
模型、砂型、湯道、押湯、溶湯成分、温度、冷却条件のどこに原因があるかを総合的に確認する必要があります。
鋳物メーカーでは外観検査、寸法検査、超音波探傷、磁粉探傷、浸透探傷、X線検査などを使い分け、品質を確認します。
要求品質に合った検査方法を設定することが、安定した調達につながります。
砂型鋳造の設計と品質管理
続いては砂型鋳造の設計と品質管理を確認していきます。
肉厚と抜き勾配の考え方
砂型鋳造用の製品設計では、肉厚をできるだけ急激に変化させないことが基本です。
厚い部分と薄い部分が隣接すると、冷却速度の差が大きくなり、ひずみや引け巣が生じる可能性があります。
肉厚をなだらかにつなぎ、角部に丸みを持たせることで、金属の流れと凝固を安定させやすくなります。
模型を砂型から抜くための抜き勾配も必要です。
垂直な面に適切な勾配がないと、模型を抜く際に砂型が崩れ、寸法や表面品質へ影響します。
鋳造設計では、角を鋭くしすぎず、肉厚を急変させず、模型を抜ける形に整えることが基本です。
見た目の形状だけでなく、製造しやすさを織り込むことが重要になります。
製品の機能を損なわない範囲で、鋳造しやすい形状に見直す作業を鋳造性の検討と考えると分かりやすいでしょう。
寸法公差と加工代の設定
砂型鋳造では、凝固収縮、砂型の変形、型合わせのずれなどを考慮して寸法公差を設定します。
高い寸法精度が必要な部分については、鋳造だけで完成寸法に合わせようとせず、加工代を設けて後から切削する方法が一般的です。
加工代とは、機械加工で削り取ることを前提に余分に持たせる金属部分です。
加工代が小さすぎれば鋳肌の影響を取り切れず、大きすぎれば材料費と加工時間が増えてしまいます。
設計者、鋳造担当者、加工担当者が情報を共有し、必要な精度に合わせて適正な加工代を決めることが大切です。
鋳造精度と加工精度は別々に考えず、一連の製造工程として最適化する視点が求められます。
検査項目と発注時の確認事項
砂型鋳造品を発注する際には、図面だけでなく品質条件を明確に伝えることが重要です。
材質記号、熱処理の有無、機械加工範囲、外観基準、寸法公差、検査方法、必要な証明書などを整理します。
内部欠陥が許されにくい部品では、どの位置をどの方法で検査するかまで取り決めると認識のずれを防ぎやすくなります。
試作品の段階では、初回品検査を通じて寸法、組付け性、機械的性質を確認しましょう。
量産へ移る前に不具合の兆候を見つけておけば、後の修正コストを抑えられます。
砂型鋳造の品質は、完成品を検査するだけでは守り切れません。
設計条件と検査条件を事前に共有し、工程ごとの管理項目を明確にすることが実務上のポイントです。
砂型鋳造のまとめ
砂型鋳造は、砂でつくった鋳型に溶融金属を流し込み、冷却と凝固によって鋳物を製造する金属加工方法です。
複雑な形状や大型部品に対応しやすく、少量生産や試作にも活用しやすいことが大きな特徴になります。
鋳鉄、鋳鋼、アルミニウム合金、銅合金など、幅広い材料を扱える点も強みでしょう。
一方で、表面粗さ、寸法公差、鋳造欠陥、後加工の必要性については、設計段階から考慮する必要があります。
湯道や押湯、中子、加工代、検査方法までを含めて計画することで、安定した鋳物品質へつながります。
砂型鋳造は、形状の自由度と生産条件に合わせた柔軟性を持つ工法です。
製品の用途、必要な強度、精度、生産数量を整理し、ほかの鋳造方法や切削加工とも比較しながら、適した製造方法を選びましょう。