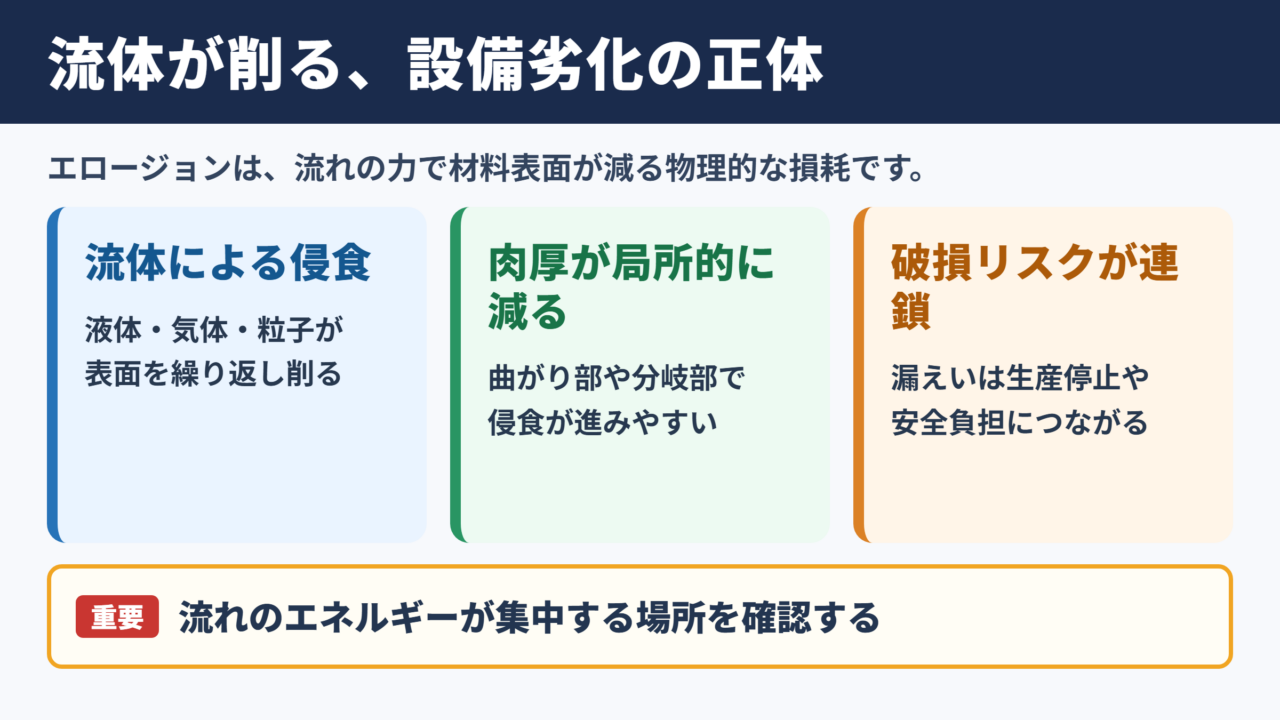
エロージョンは、配管やポンプ、バルブ、熱交換器などで起こる重要な劣化現象です。
目に見えにくい内部から進むこともあり、放置すると肉厚減少、漏えい、設備停止につながるおそれがあります。
流体を扱う製造業、化学プラント、食品工場、水処理施設、発電設備などでは、安定操業と保全コストの両面で理解しておきたい用語でしょう。
この記事では、エロージョンの意味、発生メカニズム、摩耗や腐食との違い、予防に役立つ材料選定と点検の考え方をわかりやすく整理します。
エロージョンの意味と設備劣化の全体像
それではまずエロージョンの意味と、設備に起こる変化について解説していきます。
流体による侵食としてのエロージョン
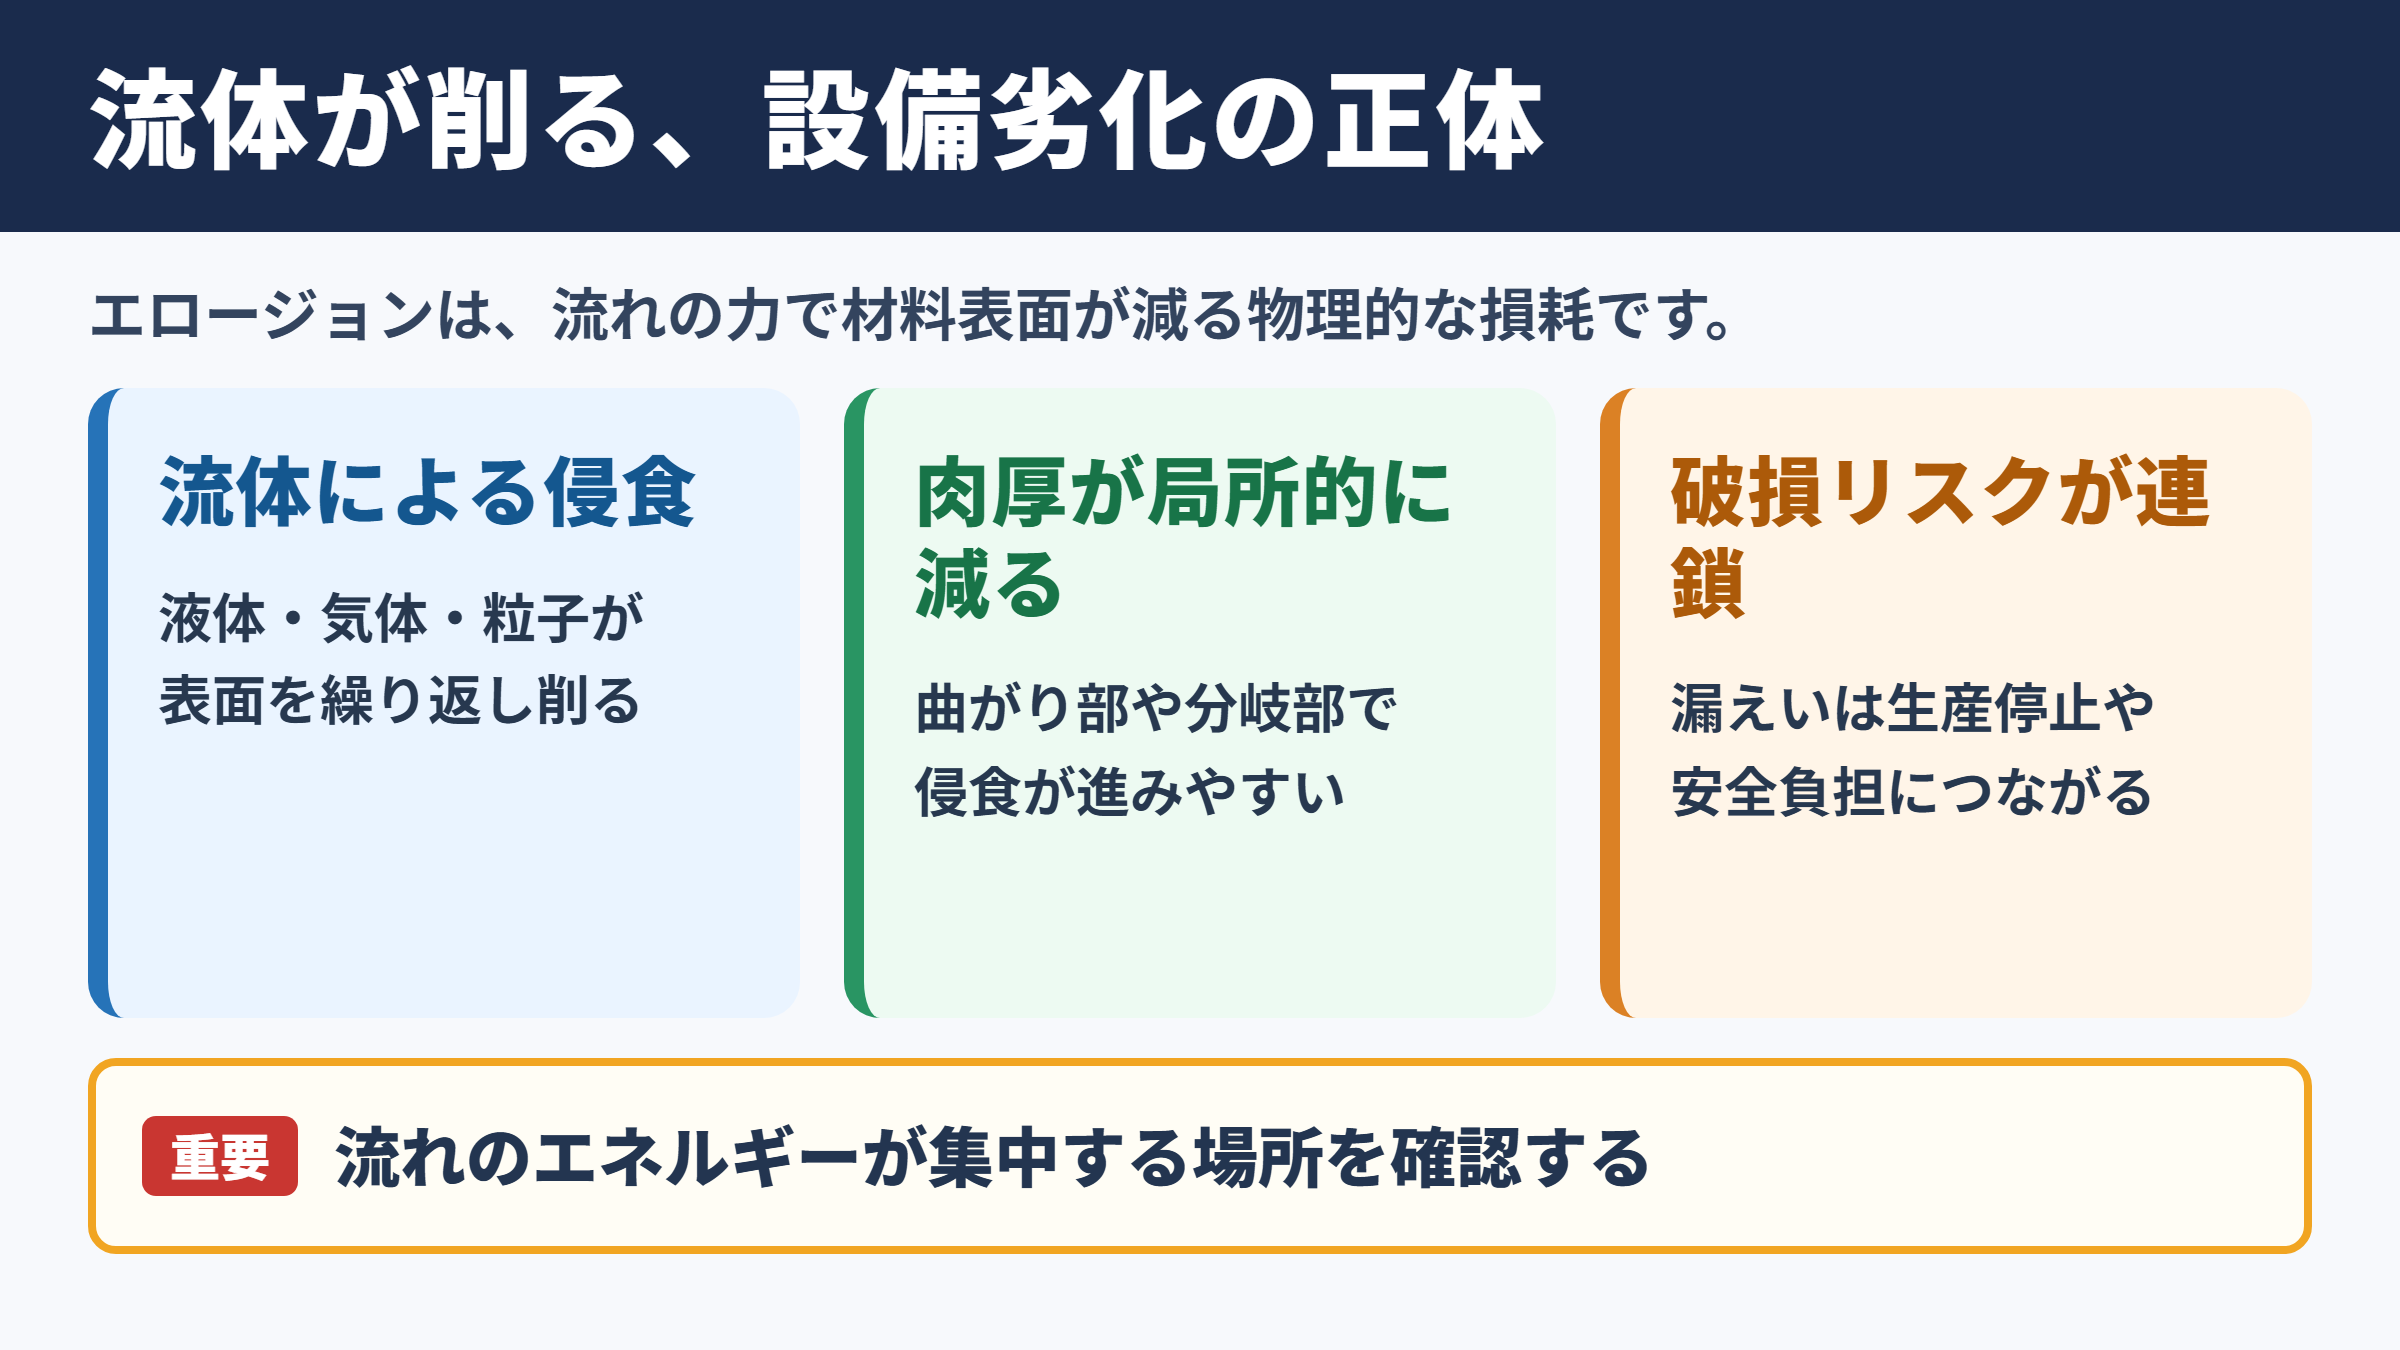
エロージョンとは、液体、気体、蒸気、粉体を含む流体などが材料表面に繰り返し衝突し、表面を少しずつ削り取る現象です。
日本語では侵食、浸食、流体摩耗などと表現されることがあります。
配管の内面では、水や薬液だけでなく、砂、スラリー、結晶、さび片などの固形粒子が混ざると、表面への衝撃が大きくなります。
エロージョンは流体が流れている場所で生じる物理的な損耗と捉えると、基本を理解しやすくなります。
特に流速が上がる場所、流れの向きが急に変わる場所、乱流が発生する場所は、局所的に侵食が進みやすい傾向です。
外観だけでは異常に気付きにくく、運転中に配管内部の肉厚が減る点も、管理上の難しさといえるでしょう。
配管や機器で進む肉厚減少
エロージョンによる劣化では、金属や樹脂の表面が削られ、本来備えていた厚みが失われます。
配管なら曲がり部、分岐部、縮径部、オリフィスの下流側などに偏って発生することが少なくありません。
ポンプでは羽根車やケーシング、バルブでは弁座や弁体、熱交換器では管入口付近が影響を受けやすい部位です。
初期段階では流量や圧力に大きな変化が出ない場合でも、侵食が深くなると漏えいや破損のリスクが急に高まります。
そのため、単に設備が古いから傷むという見方ではなく、どこに流れのエネルギーが集中しているかを確認することが大切です。
ビジネスで問題になる影響
設備のエロージョンは、保守部門だけの課題ではありません。
突然の配管破損が起これば、生産停止、原料ロス、納期遅延、緊急工事、安全管理上の負担まで連鎖する可能性があります。
危険物や高温流体を扱う設備では、周辺環境や作業者への影響も考慮しなければなりません。
一方で、侵食しやすい場所をあらかじめ特定し、計画保全に組み込めば、突発停止を抑えやすくなります。
エロージョン対策の要点は、壊れてから肉盛り補修を繰り返すことではありません。
流速、流れの変化、粒子の有無、材質、腐食環境をまとめて把握し、発生しにくい条件へ近づけることが重要です。
エロージョンの発生原因と起こりやすい条件
続いては、エロージョンが発生する主な原因を確認していきます。
流速上昇と乱流の発生
流体の速度が高くなるほど、材料表面に与える衝撃やせん断力は大きくなります。
とくに配管径が途中で細くなる箇所では、同じ流量でも流速が増すため注意が必要です。
エルボ、ティー、急な曲がり、段差、弁の絞り部では流れが乱れ、壁面へ局所的に強い力が加わります。
一般に、流速がわずかに増えただけでも侵食速度が大きく変わるケースがあります。
流量が一定の場合、流速は配管断面積が小さいほど高くなります。
配管内径を小さくする設計では、圧力損失だけでなく、エロージョンの進み方もあわせて検討する必要があります。
設計変更や増産によって流量を上げた後に劣化が目立ち始めた場合、従来の運転条件との差を調べることが有効です。
固形粒子と気泡による表面への衝撃
流体中に砂、触媒、鉱物粒子、スケール、結晶などが含まれると、粒子が高速で壁面に衝突します。
このような粒子エロージョンでは、粒子の硬さ、粒径、濃度、衝突角度が劣化の程度を左右します。
粒子が多いスラリー配管では、直管部よりも方向転換するエルボの外側で侵食が進みやすいことがあります。
また、液体中に気泡が発生し、それが消滅する際の衝撃で材料を傷める現象はキャビテーションエロージョンと呼ばれます。
ポンプ吸込側の圧力条件が適切でない場合や、急激な圧力変動がある場合は、気泡の発生と崩壊による損傷も疑うべきでしょう。
温度、圧力、流体性状の変化
高温の蒸気や熱水では、流れによる侵食に加えて、材料表面にできる保護皮膜の状態も変化します。
液体の粘度が低い場合や、温度上昇で粘度が下がる場合には、流れが速くなりやすく、壁面への影響が増すことがあります。
さらに、pH、塩化物イオン、溶存酸素、薬品濃度などの化学条件が重なると、エロージョンと腐食が同時に進行します。
この複合的な損傷はエロージョンコロージョンと呼ばれ、単純な摩耗対策だけでは抑えにくい特徴があります。
| 発生要因 | 起こりやすい場所 | 確認したい項目 |
|---|---|---|
| 高流速 | 縮径部、ノズル、弁下流 | 流量、配管径、流速 |
| 乱流 | エルボ、ティー、段差部 | 配管形状、施工状態 |
| 固形粒子 | スラリー配管、分離設備周辺 | 粒径、濃度、硬さ |
| 気泡の崩壊 | ポンプ、制御弁、羽根車 | 吸込圧、騒音、振動 |
| 腐食性流体 | 薬液配管、熱交換器 | pH、温度、材質 |
摩耗と腐食とキャビテーションの違い
ここでは混同されやすい摩耗、腐食、キャビテーションとの違いを見ていきます。
摩耗との違い
摩耗は、部品同士が接触して擦れ合うことにより表面が減る現象です。
軸受、歯車、摺動部、シール面などで代表的に見られます。
エロージョンも材料が減るという結果は共通していますが、主な作用は固体同士の接触ではなく、流体や粒子の衝突です。
そのため、潤滑不足や締結不良を中心に考える摩耗対策を、そのまま配管の侵食対策へ当てはめることはできません。
摩耗は接触運動、エロージョンは流体運動という違いを押さえると、原因分析の方向性が明確になります。
腐食との違い
腐食は、材料が酸素、水分、酸、アルカリ、塩類などと化学的または電気化学的に反応して劣化する現象です。
鉄がさびる一般的な現象も腐食に含まれます。
一方、エロージョンは物理的な作用によって材料が削られる現象です。
ただし実際の設備では、流れが保護皮膜をはぎ取り、露出した金属が腐食することが多いため、二つを明確に分離できない場合もあります。
流速が高い部分だけ局所的に減肉し、流体に腐食性がある場合は、エロージョンコロージョンを想定した調査が必要でしょう。
キャビテーションとの違い
キャビテーションは、液体の圧力が局所的に低下し、蒸気や気体の泡が発生する現象です。
その泡が高圧側で急激に消滅すると、微小な衝撃波が生じ、ポンプ羽根車などの表面を傷めることがあります。
つまりキャビテーションは気泡の発生と消滅に関する現象であり、その結果として表面侵食が起こる場合にキャビテーションエロージョンと呼ばれます。
ポンプから異音がする、振動が増えた、吐出量が安定しないという場合には、通常の粒子エロージョンだけでなくキャビテーションも確認対象になります。
吸込配管の抵抗、液温、液位、ポンプの設置条件を一緒に点検すると原因を切り分けやすくなります。
| 現象 | 主な原因 | 代表的な発生箇所 | 主な対策 |
|---|---|---|---|
| エロージョン | 流体や粒子の衝突 | 配管曲がり部、弁、ノズル | 流速低減、耐摩耗材 |
| 摩耗 | 部品同士の接触 | 軸、歯車、摺動部 | 潤滑、表面処理、調整 |
| 腐食 | 化学的反応 | 薬液配管、タンク、継手 | 耐食材、防食、液管理 |
| キャビテーション | 気泡の発生と崩壊 | ポンプ、制御弁 | 吸込条件、圧力条件の改善 |
エロージョンを見つける点検と診断の方法
続いては、エロージョンを早期に発見する点検と診断の方法を確認していきます。
肉厚測定による減肉の把握
配管や容器の内面で進むエロージョンは、外側から見ただけでは判断できないことがあります。
超音波厚さ計を使った肉厚測定は、減肉の程度を数値で把握する代表的な方法です。
同じ箇所を定期的に測ることで、現在の肉厚だけでなく、どの程度の速度で薄くなっているかを推定できます。
特にエルボ、分岐、弁下流、ポンプ出口などは、測定点をあらかじめ管理台帳に登録しておくと効率的です。
一点だけの測定では局所減肉を見落とす可能性があるため、周方向や長手方向に測定点を増やす工夫も必要です。
外観、漏えい、運転データからの兆候
設備表面の変色、湿り、析出物、さび汁、補修跡は、内部損傷や微小漏えいの手掛かりになります。
ただし、内面の侵食が進んでいても外側の外観が正常に見える場合もあるため、外観点検だけに頼ることは避けたいところです。
流量、圧力、差圧、ポンプ電流、振動、騒音といった運転データの変化も重要な情報になります。
たとえば、同じ運転条件なのに圧力損失が増えた場合は、閉塞だけでなく、配管形状の変化や内部部品の損傷が関係しているかもしれません。
損傷部位の形状から原因を推定
損傷した表面の形状には、原因を推定するヒントがあります。
粒子が当たりやすい箇所では、流れの方向に沿ったえぐれや偏った減肉が見られることがあります。
キャビテーションでは、表面に細かい穴が集まったような損傷が現れる場合があります。
腐食が主因なら、全面的な減肉や孔食、すき間部の劣化が目立つこともあります。
損傷の写真だけで断定せず、運転条件、流体成分、材質、過去の補修履歴を重ねて判断することが大切です。
原因を誤ると、補修しても同じ場所で再発し、設備停止のリスクを残してしまいます。
材料選定と設計によるエロージョン対策
ここからは、材料選定と設備設計に着目した対策を解説していきます。
流速を適正化する配管設計
最も基本的な対策は、流体の速度を過度に高くしないことです。
流量増加に対して既存配管の径が不足している場合は、配管径の見直しや系統の分割を検討する価値があります。
急な縮径や急角度の曲がりを避け、なだらかな配管形状にすることで、乱流や局所的な衝突を抑えやすくなります。
エルボの半径を大きくする、分岐構造を見直す、流れを整える部品を採用するといった設計も有効です。
侵食対策では、材料を強くする前に流れを穏やかにできないか考えることが、長期的なコスト低減につながります。
耐摩耗材と耐食材の選び方
材料選定では、単に硬度が高い材料を選べばよいとは限りません。
粒子による摩耗が中心なら、硬質材、耐摩耗鋼、セラミックライニング、ゴムライニングなどが候補になります。
薬液や塩分を含む流体では、ステンレス鋼、二相ステンレス鋼、ニッケル基合金、樹脂材料など、耐食性も必要です。
高温、高圧、衝撃、温度変化、施工性、コストを含めて比較し、実際の使用条件に適した材質を決めることが重要でしょう。
| 対策材料や方法 | 向いている条件 | 注意点 |
|---|---|---|
| 耐摩耗鋼 | 粒子を含む流体 | 腐食環境では追加検討が必要 |
| セラミックライニング | 強い粒子摩耗 | 衝撃や施工部の扱いに注意 |
| ゴムライニング | スラリー、衝撃緩和 | 温度や薬品への適合確認 |
| ステンレス鋼 | 一般的な耐食用途 | 塩化物や流速条件を確認 |
| 肉盛り補修 | 局所的な損傷 | 根本原因の改善を併用 |
保護ライニングと交換部品の活用
配管全体を高価な材料へ変更しにくい場合には、損傷しやすい部位だけを保護する方法があります。
内面ライニング、溶射、肉盛り、交換式の耐摩耗エルボなどは、局所対策として活用しやすい選択肢です。
消耗が予測される部分を交換可能な構造にしておけば、設備全体の取り替えを避けられることがあります。
ただし、補修部と母材の境界に段差ができると、新たな乱流が生じる場合もあります。
対策後の確認では、補修箇所の耐久性だけでなく、前後の流れが変わって別の位置に侵食が移っていないかを確認します。
一度の補修で終わりとせず、肉厚データと運転条件を継続して記録する姿勢が重要です。
運用管理と再発防止の進め方
続いては、日常運用で再発を防ぐための管理方法を見ていきます。
運転条件の標準化
設計上は問題がなくても、実際の運転で流量、圧力、温度、濃度が想定を超えると、エロージョンの進行が早まることがあります。
起動時や停止時、一時的な高負荷運転、バイパス運転などは、通常時と異なる流れが生じやすい場面です。
運転手順を標準化し、許容流量や圧力範囲を明確にすることで、設備への過大な負担を抑えられます。
増産や品種変更は配管への負荷条件が変わる契機となるため、設備担当者へ情報を共有する仕組みが欠かせません。
点検周期と保全計画の設定
点検周期は、設備の重要度、流体の危険性、過去の減肉速度、停止可能な時期を踏まえて決めます。
すべての配管を同じ頻度で調べるのではなく、エロージョンが発生しやすい高リスク部位に重点を置く考え方が現実的です。
肉厚測定の結果を時系列で管理すると、次回点検まで安全に使えるか、計画停止時に交換すべきかを判断しやすくなります。
予備品の確保や補修工事の準備も、保全計画に含めておくと緊急対応を減らせるでしょう。
原因分析を組織で共有する仕組み
漏えいや破損が起きた際は、損傷部を交換するだけでなく、なぜその位置で発生したのかを記録することが大切です。
流量の変更履歴、使用流体の変更、材料仕様、施工図面、点検結果を集めると、再発原因を絞り込みやすくなります。
生産、保全、設計、品質管理の担当者が情報を共有すれば、運転面と設備面の両方から改善策を検討できます。
エロージョンは単発の故障ではなく、流れ、材料、運転管理の組み合わせで生じる現象です。
部門ごとの情報をつなげることが、再発防止と安全な設備運用につながります。
エロージョンの意味と対策のまとめ
エロージョンは、流体や混入粒子の衝突によって配管や機器の表面が削られる侵食現象です。
高流速、乱流、固形粒子、気泡の崩壊、腐食性流体などが重なるほど、減肉や損傷のリスクは高まります。
摩耗は部品同士の接触、腐食は化学的な反応が主な原因であり、エロージョンとは発生の仕組みが異なります。
ただし実務では、エロージョンコロージョンのように複数の現象が重なるため、表面的な見た目だけで原因を決めないことが重要です。
流速の適正化、配管形状の見直し、適切な材料選定、肉厚測定の継続が、実効性の高い対策になります。
侵食しやすい部位を事前に把握し、計画的な保全へつなげることで、漏えい、設備停止、修理費用の増加を防ぎやすくなるでしょう。