焼戻しは、鋼や工具鋼などの金属材料に必要な強さと粘りを与えるために行う代表的な熱処理です。
焼入れとセットで語られることが多い一方、加熱温度や保持時間、冷却方法によって硬さや靭性が大きく変わるため、製造現場では慎重な条件管理が欠かせません。
この記事では、焼戻しの意味、目的、読み方、焼き戻しとの違い、代表的な温度帯、組織変化、品質管理の考え方まで、金属加工に関わる基礎知識をわかりやすく解説します。
焼戻しの意味と役割
それではまず焼戻しの意味と役割について解説していきます。
焼戻しの読み方と基本的な意味
焼戻しはやきもどしと読みます。
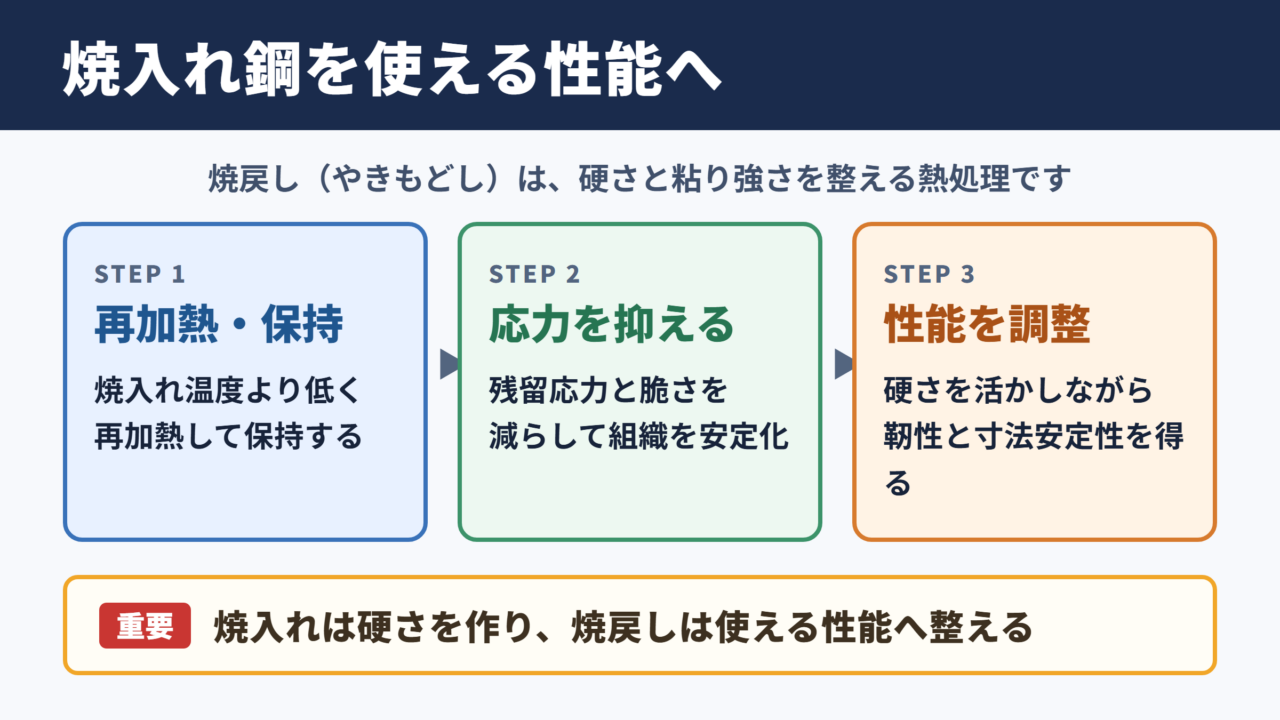
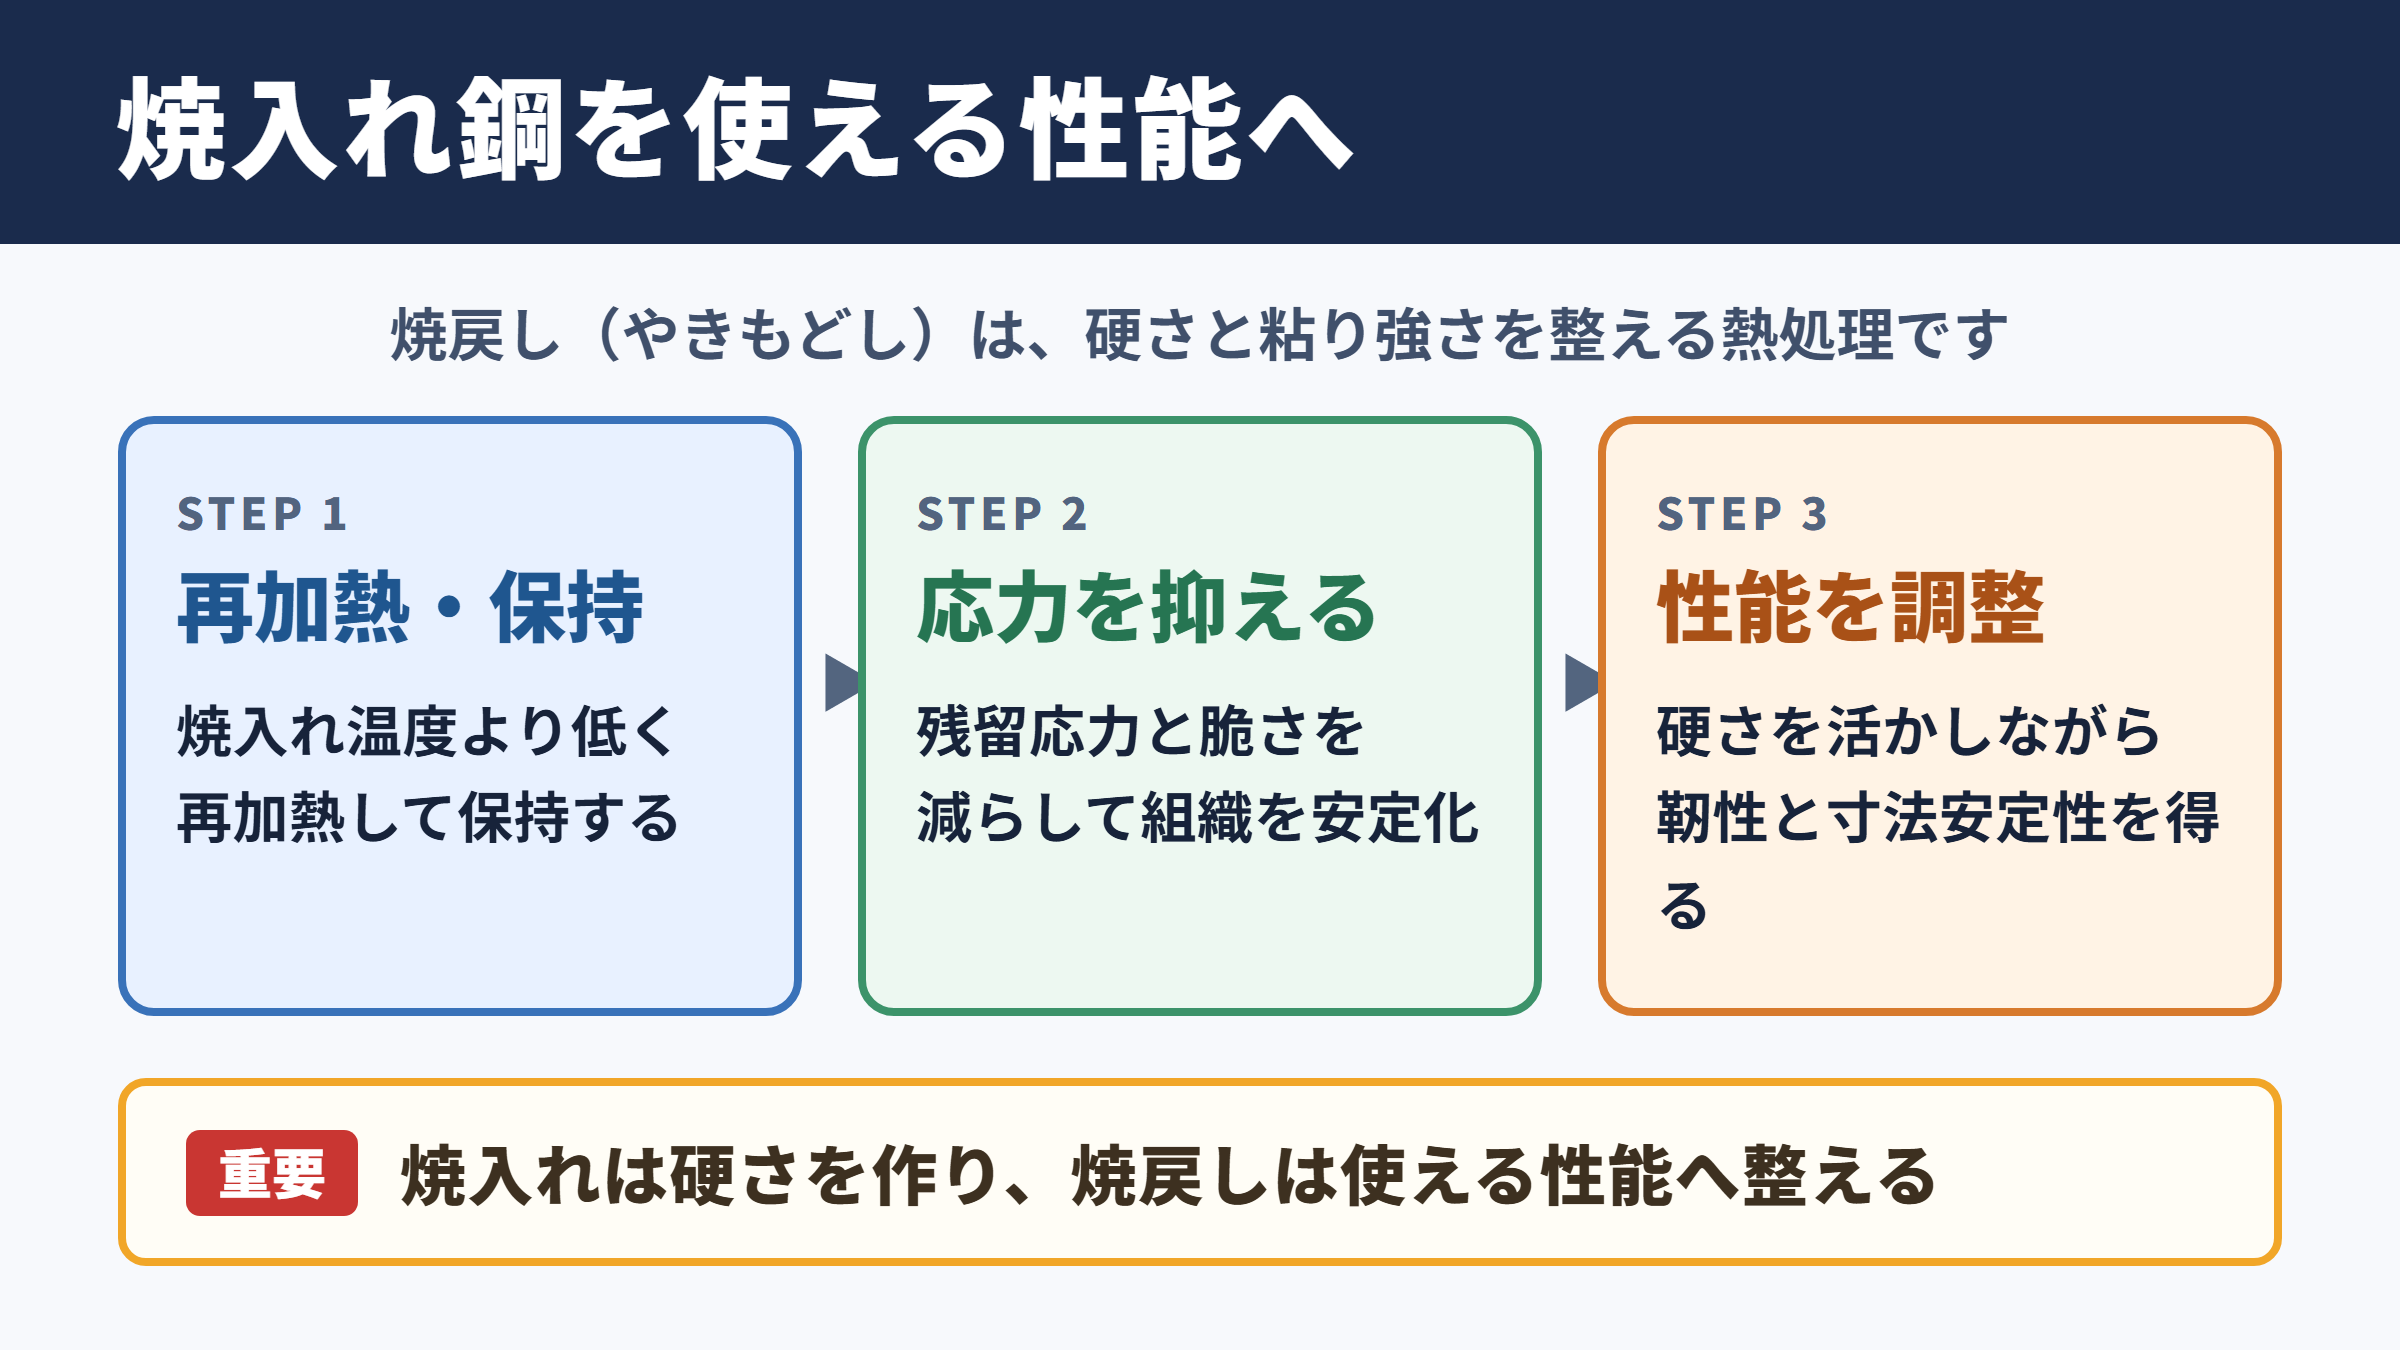
焼入れによって硬くなった鋼を、焼入れ温度より低い温度まで再加熱し、一定時間保持した後に冷却する熱処理を指します。
焼入れ直後の鋼は非常に硬い反面、内部に大きな残留応力を抱えやすく、衝撃で割れたり欠けたりしやすい状態です。
そこで焼戻しを行い、硬さを必要な範囲に整えながら、粘り強さや寸法の安定性を確保します。
つまり焼戻しは、単に硬度を下げる工程ではありません。
部品に求められる強度、耐摩耗性、靭性、疲労強度、加工性のバランスを調整する重要な工程です。
焼戻しの中心的な目的は、焼入れで得た硬さを活かしつつ、割れや欠けにつながる脆さと残留応力を抑えることです。
金型、刃物、歯車、シャフト、ばね、自動車部品、建設機械部品などでは、使用環境に応じた焼戻し条件が製品寿命を左右します。
硬いほど良いとは限らず、衝撃を受ける部品では靭性を優先する判断も必要でしょう。
焼入れ後に焼戻しが必要になる理由
焼入れでは、鋼を高温域まで加熱してから急冷することで、マルテンサイトと呼ばれる硬い組織を得ます。
この組織は耐摩耗性に優れる一方で、内部ひずみが大きく、硬くても壊れやすい性質を持ちます。
たとえば工具鋼を焼入れだけで使用すると、切削中の衝撃や締結時の力によって、刃先が欠ける場合があります。
寸法精度が求められる金型でも、内部応力が残ったままだと、保管中や加工中にゆがみが進むことがあります。
焼戻しによって組織を安定させることで、こうした不具合を減らしやすくなります。
焼入れは硬さを作る処理、焼戻しは使える性能へ整える処理と考えると理解しやすいでしょう。
焼入れ後の硬さが高くても、割れやすければ実用性は下がります。
必要な性能は硬度だけで判断せず、靭性、耐衝撃性、寸法変化、使用荷重まで含めて決めることが重要です。
焼戻しと焼き戻しの表記
焼戻しと焼き戻しは、基本的に同じ熱処理を意味します。
製造現場、図面、熱処理仕様書、技術資料では、漢字を続けた焼戻しという表記が使われることがあります。
一方で一般向けの記事や読みやすさを重視する文章では、焼き戻しと送り仮名を入れる表記もよく見られます。
どちらが技術的に異なるというわけではありません。
ただし、社内規格や顧客提出書類では表記を統一しておくと、工程指示や検査記録の見落としを防ぎやすくなります。
検索では焼戻し、焼き戻し、焼戻、temperingなど、複数の言葉が使われる点も押さえておきたいところです。
焼戻しの目的と得られる性質
続いては焼戻しの目的と得られる性質を確認していきます。
残留応力の緩和
焼入れでは材料表面と内部で冷却速度に差が生まれやすく、組織変化に伴って応力が発生します。
この残留応力が大きいと、加工後に反りが出たり、研削時にひび割れが発生したりすることがあります。
焼戻しを行うと、組織が徐々に安定し、焼入れで蓄積した応力を緩和できます。
特に薄肉形状、長尺形状、穴や角部を多く持つ複雑な形状では、応力集中への配慮が必要です。
金型のように寸法公差が厳しい部品では、焼戻し後に仕上げ加工を行う工程設計が採用されることもあります。
割れ防止と変形抑制は、焼戻しの大きな役割です。
靭性と耐衝撃性の向上
靭性とは、材料が破断するまでにエネルギーを吸収する能力です。
硬い材料でも靭性が低いと、急な荷重や繰り返し衝撃を受けたときに破損しやすくなります。
焼戻しによって硬さを適度に下げると、塑性変形に耐える余裕が生まれ、欠けや破断を抑えやすくなります。
たとえばハンマー、シャフト、歯車、ばね、治工具などは、単純な高硬度よりも、用途に見合う靭性が求められる代表例です。
熱処理仕様を決める際は、最大荷重だけでなく、衝撃の頻度、使用温度、摩耗条件、腐食環境も確認します。
求める性能が複数ある場合、硬度試験の数値だけで合否を判断しない姿勢が大切です。
耐摩耗性を優先する部品と、衝撃に耐える部品では、適切な焼戻し温度が異なります。
部品名だけで条件を決めず、実際の使用条件から必要な硬さと靭性を設計します。
硬さと耐摩耗性の調整
焼戻し温度が低いほど、一般に焼入れ後の高い硬さを残しやすくなります。
そのため、切削工具、ゲージ、耐摩耗部品などでは、低温焼戻しが選ばれることがあります。
ただし、硬さを残しすぎると欠けや割れの危険が増えるため、使用条件との釣り合いが必要です。
反対に高い温度で焼戻すと、硬度は低下しやすいものの、靭性や安定性を高めやすくなります。
機械構造用鋼のシャフトやボルトなどでは、強度と粘りのバランスを取る調質処理が広く行われます。
焼戻しは硬さを捨てる工程ではなく、必要な硬さを選ぶ工程といえます。
焼戻し温度と金属組織の変化
続いては焼戻し温度と金属組織の変化を確認していきます。
低温焼戻しの特徴
低温焼戻しは、おおむね摂氏百五十度から二百五十度程度の温度域で行われる処理です。
焼入れによって得られた高硬度を比較的保ちやすく、耐摩耗性を重視する用途に向いています。
刃物、プレス金型、測定工具、耐摩耗性が必要な治具などで採用されることがあります。
一方で、靭性の改善量には限界があり、強い衝撃を受ける部品には適さない場合もあります。
材料の種類や炭素量、合金元素、断面形状によって最適条件は変わります。
温度表示だけを見て決めるのではなく、熱処理後の硬さや組織、実使用時の破損傾向も確認することが重要です。
中温焼戻しと焼戻し脆性
中温域の焼戻しでは、ばね性や強度のバランスを求める用途が考えられます。
ただし鋼種や温度域によっては、焼戻し脆性と呼ばれる現象への注意が必要です。
焼戻し脆性は、特定の温度範囲で靭性が低下し、衝撃に対して割れやすくなる現象です。
不純物元素や合金元素、冷却速度、保持時間などが影響し、外観や硬度だけでは判断しにくい場合があります。
対策としては、材料成分の管理、適切な温度設定、保持時間の見直し、必要に応じた急冷などが検討されます。
焼戻し脆性は硬度低下だけでは見つけにくいため、重要部品では衝撃試験や破面観察も有効です。
焼戻し脆性が懸念される部品では、過去の熱処理実績と材料証明を確認します。
新しい鋼種や形状を採用する場合は、量産前に試作条件で硬度、組織、衝撃特性を評価すると安心です。
高温焼戻しと調質処理
高温焼戻しは、一般に摂氏五百度前後から六百五十度程度の温度域で行われます。
焼入れと高温焼戻しを組み合わせる処理は、調質と呼ばれます。
調質材は、高い硬度を最優先するのではなく、引張強さ、降伏強さ、靭性、疲労強度をバランスよく得たい場合に用いられます。
シャフト、クランク部品、ボルト、連結部品、機械構造部材などでは、調質による安定した性能が求められます。
高温焼戻しでは酸化や脱炭、表面状態の変化にも注意が必要です。
炉内雰囲気や保護ガス、治具の置き方、冷却方法まで含めた管理が品質の再現性につながります。
| 焼戻しの区分 | 主な温度帯の目安 | 重視しやすい性質 | 用途の例 |
|---|---|---|---|
| 低温焼戻し | 摂氏百五十度から二百五十度程度 | 硬さと耐摩耗性 | 刃物、ゲージ、金型部品 |
| 中温焼戻し | 摂氏二百五十度から五百度程度 | 強さとばね性 | ばね、工具、機械部品 |
| 高温焼戻し | 摂氏五百度から六百五十度程度 | 靭性と安定性 | シャフト、ボルト、構造部品 |
| 調質処理 | 焼入れ後に高温焼戻し | 強度と靭性の両立 | 機械構造用部品 |
表の温度帯は一般的な目安であり、実際の条件は鋼種と要求仕様によって変わります。
熱処理炉の表示温度だけでなく、製品自体の到達温度を考慮することも欠かせません。
焼戻し工程と条件管理
続いては焼戻し工程と条件管理を確認していきます。
加熱温度と保持時間
焼戻し品質を安定させるためには、設定温度、昇温速度、保持時間を適切に管理する必要があります。
保持時間が短すぎると、部品の中心部まで十分に温度が届かず、組織変化が不均一になることがあります。
反対に長すぎる保持は、生産効率を下げるだけでなく、必要以上の硬度低下や表面酸化につながる可能性があります。
一般には材料厚さや装入量に応じて、部品温度が均一になってから必要時間を確保します。
複数の部品を炉に入れる場合は、詰め込みすぎによる温度むらにも注意が必要です。
炉の設定値と製品の実温度は必ずしも一致しないという点を意識すると、管理の精度が上がります。
条件管理では、設定温度、実測温度、保持開始時刻、保持終了時刻、冷却方法、ロット番号を記録します。
不具合が起きたときに履歴を追える状態を作ることが、再発防止の基盤になります。
冷却方法と寸法変化
焼戻し後の冷却は、空冷、水冷、油冷、炉冷など、材料と目的に合わせて選ばれます。
多くの場合は空冷で問題ありませんが、鋼種や焼戻し脆性の懸念によっては、冷却速度が重要になることがあります。
急激な冷却は変形や熱応力の原因になる可能性もあるため、形状や肉厚を考慮しなければなりません。
特に長いシャフト、薄い板材、偏肉形状、複雑な金型では、冷却時の置き方や支持方法が反りに影響します。
熱処理前後の寸法を測定し、変化量を蓄積しておくと、加工代や仕上げ工程を設計しやすくなります。
量産品では、初品だけでなくロットごとの抜き取り確認も有効でしょう。
複数回焼戻しの考え方
工具鋼や高合金鋼などでは、複数回の焼戻しが行われることがあります。
一回目の焼戻しで応力を緩和し、二回目以降で組織や硬さをさらに安定させる考え方です。
焼入れ後に残る残留オーステナイトが、その後の処理で変化する場合があるため、複数回処理が有効になることがあります。
ただし、回数を増やせば品質が必ず上がるわけではありません。
鋼種メーカーの推奨条件、熱処理仕様、硬度目標、過去の実績を照らし合わせて判断します。
焼戻し回数も温度と同じく品質条件の一部として管理することが重要です。
焼戻し後の検査と不具合対策
続いては焼戻し後の検査と不具合対策を確認していきます。
硬度測定による確認
焼戻し後の代表的な検査には、ロックウェル硬さ試験、ビッカース硬さ試験、ブリネル硬さ試験などがあります。
試験方法は材料の硬さ、部品の大きさ、測定面の状態、要求規格に応じて選びます。
高硬度の工具鋼ではロックウェル硬さが使われることが多く、小さな部品や薄い層の評価ではビッカース硬さが適する場合があります。
測定面に酸化皮膜、曲面、傷、研削焼けがあると、正確な数値を得にくくなります。
そのため、測定位置、表面仕上げ、測定回数、合否基準を事前に定めておくことが大切です。
硬度が規格内であっても、ばらつきが大きい場合は炉内温度分布や装入方法を見直します。
割れと変形の主な原因
焼戻し後に見つかる割れの原因は、焼戻し工程だけにあるとは限りません。
焼入れ時の急冷条件、材料内部の偏析、加工傷、鋭い角部、研削条件、前工程の残留応力などが複合的に関係します。
焼戻しが遅れたことで、焼入れ直後の応力が長時間残り、割れにつながるケースもあります。
熱処理後の変形についても、材質、形状、肉厚差、治具、炉内での置き方、冷却姿勢を総合的に確認する必要があります。
不具合の発生位置と発生時期を記録することが、原因特定の近道になります。
破断面の観察や金属組織の確認まで行うと、単なる温度不良なのか、材料や加工に由来する問題なのかを切り分けやすくなります。
割れや変形が起きた場合は、焼戻し温度だけを変更する前に、焼入れ条件、形状、加工履歴、炉内配置、冷却方法を順に確認します。
組織観察と品質記録
重要保安部品や高い信頼性が求められる製品では、硬度試験に加えて組織観察が行われます。
顕微鏡で組織を確認すると、焼入れ不足、過熱、脱炭、異常組織、粒界の状態などを判断する手掛かりになります。
熱処理記録には、材料ロット、炉番号、処理温度、保持時間、冷却条件、測定硬度、検査者、判定結果を残します。
トレーサビリティを確保しておけば、後工程や市場で問題が起きた場合にも、対象範囲を早く絞り込めます。
品質記録は書類作業ではなく、再現性のあるものづくりを支える技術情報です。
継続的にデータを蓄積することで、条件の最適化や不良率低減にもつながります。
焼戻しに関するまとめ
焼戻しは、焼入れ後の鋼に残る脆さや残留応力を抑え、用途に合った硬さ、靭性、耐摩耗性を与える熱処理です。
読み方はやきもどしであり、焼き戻しという表記と意味の違いはありません。
低温焼戻しでは硬さや耐摩耗性を維持しやすく、高温焼戻しでは靭性や寸法安定性を高めやすい傾向があります。
ただし、最適な温度や保持時間は、鋼種、部品形状、断面寸法、使用荷重、求める硬度によって変わります。
焼戻しは焼入れ後の品質を決定づける工程であり、温度だけでなく保持時間、冷却方法、炉内配置、検査方法まで一体で管理することが重要です。
硬度測定、組織観察、寸法測定、処理履歴の記録を組み合わせれば、割れや変形を減らし、安定した金属加工につなげられるでしょう。