ジオメットとは?成分や特徴をわかりやすく解説(無機コーティング材:耐食性:メッキとの違い:六価クロムフリーなど)
ジオメットは、自動車や建築、産業機械などで使われる金属部品をさびから守るための表面処理です。
ボルトやナット、ばね、締結部品のように、長期間にわたって耐食性が求められる部品では、素材そのものの強度だけでなく、表面処理の選び方も重要になります。
ここではジオメットの成分、耐食性、メッキとの違い、六価クロムフリーである理由、用途や管理時の注意点までをわかりやすく紹介します。
ジオメットの概要と耐食性
それではまずジオメットの基本と、表面処理として選ばれる理由について解説していきます。
無機系コーティングとしての位置付け
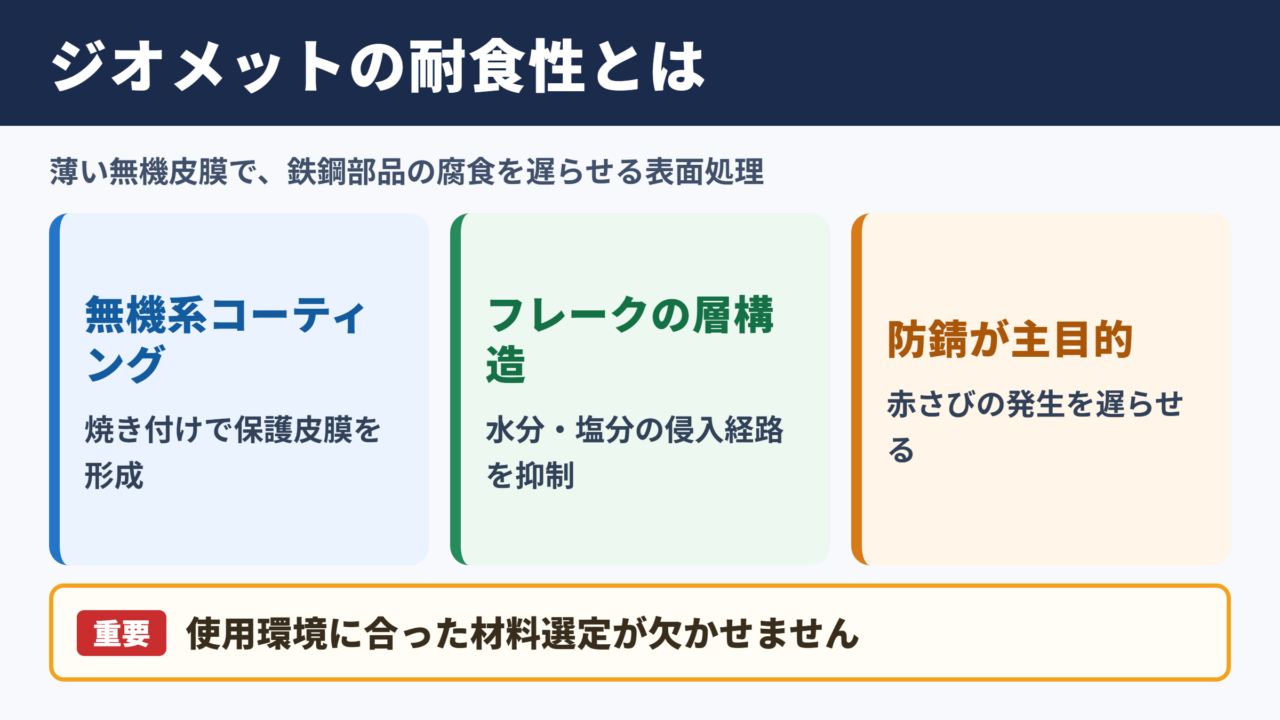
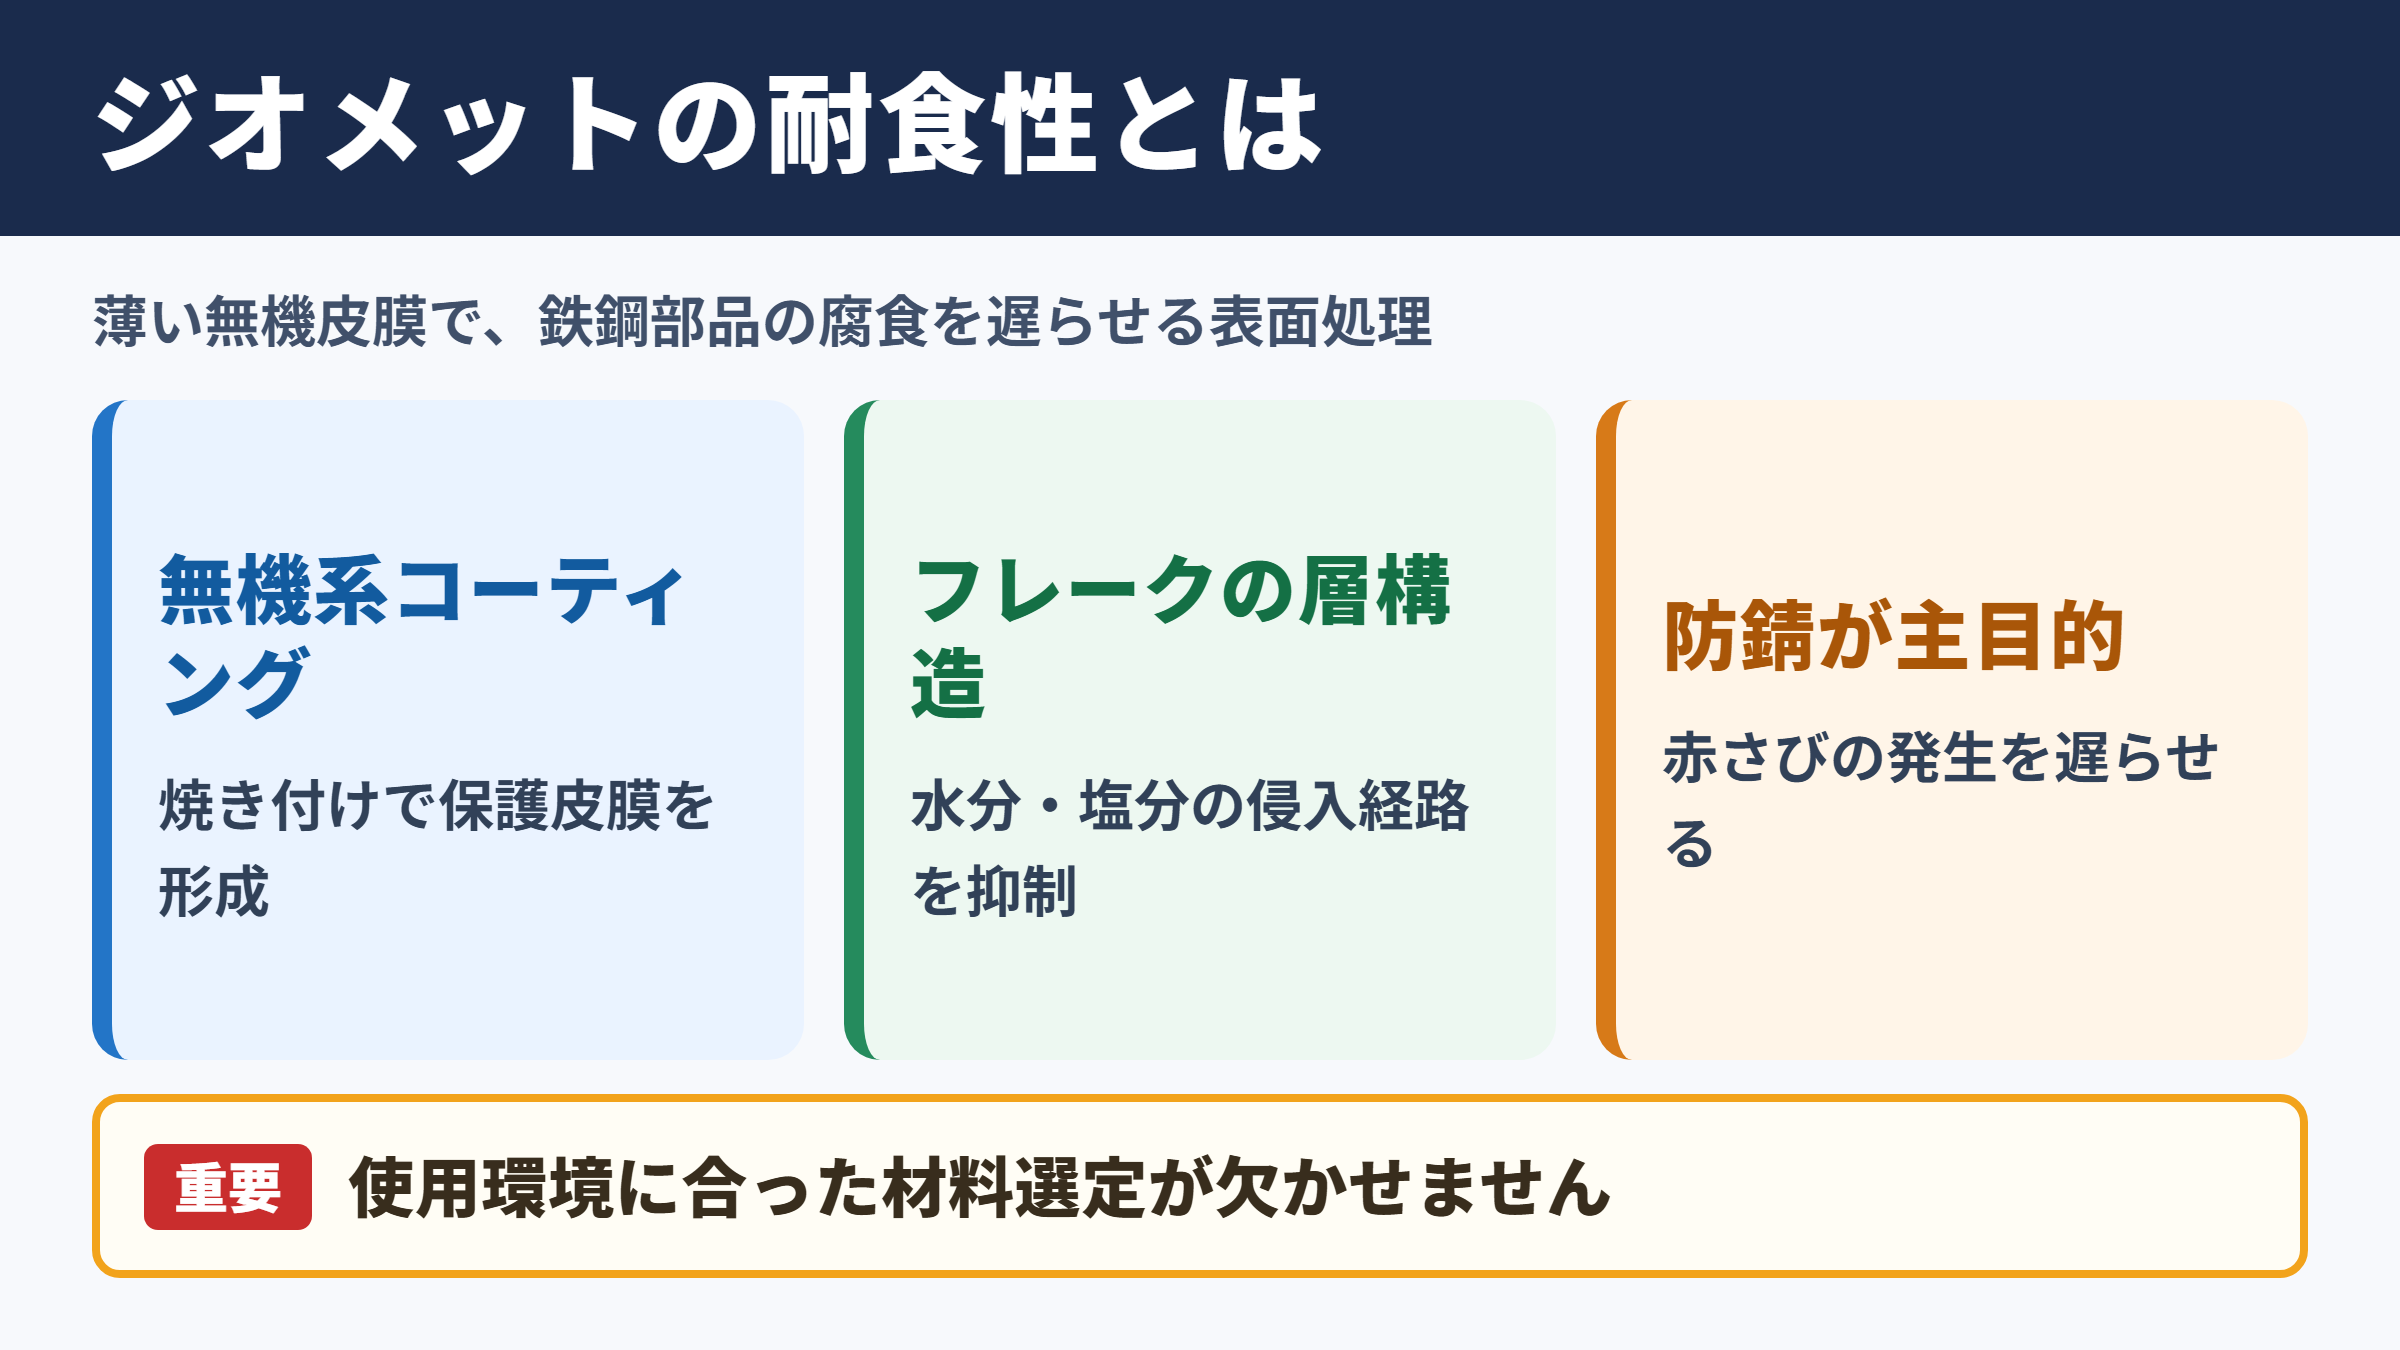
ジオメットは、金属表面に薄い保護皮膜を形成し、腐食の進行を抑える無機系コーティングの一種です。
一般に亜鉛とアルミニウムのフレークを含む処理液を部品へ付着させ、焼き付けによって皮膜を作ります。
名称としてのジオメットは特定の表面処理システムに用いられる呼称であり、単に亜鉛アルミフレークコーティング全般を意味する一般名詞ではない点に注意が必要です。
もっとも、製造現場では類似の無機亜鉛アルミ系コーティングも含めて、ジオメット系と呼ばれることがあります。
最大の目的は、鉄鋼部品に水分や塩分が到達しにくい状態を作り、赤さびの発生を遅らせることです。
見た目を美しく整える装飾処理というより、厳しい腐食環境で部品の機能を維持するための防錆処理として評価されています。
亜鉛とアルミニウムによる防錆作用
鉄は酸素と水分が存在する環境で腐食しやすく、海岸地域、融雪剤が散布される道路、湿度の高い設備周辺では特に注意が必要です。
ジオメットの皮膜では、亜鉛フレークとアルミニウムフレークが層状に重なり、腐食因子が素地へ進入する経路を長くします。
この緻密な重なりが、塩水噴霧試験などで高い耐食性能につながる要因の一つです。
亜鉛には鉄より先に腐食しやすい性質があり、皮膜に傷が付いた周辺で素地の腐食を抑える働きも期待されます。
ただし、傷の大きさや設置環境、異種金属との接触状態によって結果は変わります。
表面処理だけで永久に腐食を止められるわけではなく、実際の使用条件に合わせた材料選定が欠かせません。
ジオメットは単に皮膜を厚くする技術ではありません。
亜鉛とアルミニウムのフレークを適切に重ね、腐食の通り道を抑えながら、必要な締結性や外観を両立させる表面処理です。
薄膜でも性能を確保しやすい理由
ジオメットの皮膜は、処理液への浸漬、余分な液の除去、乾燥、焼成という工程を複数回繰り返して作られることがあります。
複雑な形状の部品にも比較的処理しやすく、ねじ部や細かなすき間を持つ部品にも採用されやすい特徴があります。
皮膜が必要以上に厚くなると、ねじのはめ合い、トルク、寸法公差へ影響する可能性があります。
そのため、薄膜であっても耐食性を得やすい無機フレーク構造は、精密な締結部品と相性のよい考え方といえるでしょう。
耐食性だけでなく、膜厚の管理と締結性能の安定もジオメット採用の重要な理由です。
要求される塩水噴霧試験時間、膜厚、摩擦係数、外観色は、部品ごとに仕様として確認する必要があります。
ジオメットの成分と皮膜構造
続いてはジオメットの成分と、無機皮膜が作られる仕組みを確認していきます。
亜鉛フレークの役割
亜鉛は鉄鋼材料の防錆に広く利用される金属で、溶融亜鉛めっきや電気亜鉛めっきでも中心的な役割を担います。
ジオメットでは微細な亜鉛フレークが皮膜内に配置され、素地を覆うバリアとして働きます。
さらに、腐食環境で鉄より先に亜鉛が反応することで、鉄素地の腐食を抑えやすくなります。
この働きは犠牲防食と呼ばれます。
ただし、犠牲防食の程度は皮膜設計、皮膜の連続性、傷の状態、周辺環境によって異なります。
亜鉛が入っていれば同じ性能になるわけではなく、処理液の設計と工程管理が品質を左右します。
アルミニウムフレークの役割
アルミニウムフレークは、皮膜のバリア性を高めるために重要な成分です。
平らなフレークが何層にも並ぶことで、水分や塩化物イオンが鉄素地まで到達する距離を長くしやすくなります。
これは、まっすぐ進める道を細かく曲がった通路に変えるようなイメージです。
腐食因子が皮膜を通過する時間を延ばせるため、過酷な環境での防錆性能に寄与します。
亜鉛の電気化学的な保護と、アルミニウムフレークによる物理的な遮断が組み合わさることが、ジオメット系皮膜の特徴です。
部品に求められる性能によっては、上塗りのトップコートを組み合わせ、摩擦係数や耐薬品性などを調整します。
バインダーとトップコートの働き
金属フレークだけでは、安定した皮膜として部品表面へ密着させることができません。
そこで無機系のバインダー成分がフレークを結び付け、焼成後に耐久性のある皮膜を形成します。
さらに必要に応じてトップコートを追加すると、耐食性、耐摩耗性、耐薬品性、潤滑性などを補いやすくなります。
ねじ部品では、締付時の摩擦係数がばらつくと軸力が安定しません。
同じ締付トルクでも、摩擦状態が異なれば実際に発生する締結力は変化します。
締結トルクと軸力の関係は、簡略化すると次のように考えられます。
締結トルクは軸力とねじ径と摩擦条件の影響を受けます。
そのため、表面処理を変更する際は耐食性だけでなく、摩擦係数の指定と実機評価も重要になります。
トップコートは見た目には薄い層でも、部品の組立性や品質の再現性に大きく関わります。
処理名だけで判断せず、ベースコートとトップコートを含む仕様全体を確認することが大切です。
六価クロムフリーと環境対応
続いては六価クロムフリーという特徴と、環境対応の考え方を確認していきます。
六価クロムが問題視される背景
六価クロムは、以前から防錆処理や化成処理の分野で使われてきた成分です。
高い防錆性能を得やすい一方で、人の健康や環境への影響が懸念されるため、使用管理や規制対応が求められてきました。
自動車、電気電子機器、建設関連などのサプライチェーンでは、有害化学物質の含有管理を調達条件に含めるケースが増えています。
そのため、表面処理においても六価クロムを含まない仕様への切り替えが進められてきました。
ジオメットが注目される理由の一つは、六価クロムフリーの防錆システムとして設計されている点にあります。
ただし、対象製品の最新仕様や含有化学物質情報は、必ず処理メーカーの資料と証明書で確認してください。
調達仕様で確認したい項目
六価クロムフリーと記載されていても、発注時には確認すべき情報が複数あります。
代表的な確認項目には、対象部品、処理品番、膜厚、耐食性試験条件、トップコートの有無、摩擦係数、色調、後工程の可否などがあります。
同じような銀灰色の外観でも、皮膜構成が異なれば性能も変わります。
塩水噴霧試験についても、赤さびの発生時間を見るのか、白さびを含めた評価なのかで判断が異なります。
試験時間の数字だけを比較すると、実使用環境に対して不十分な選定になることがあります。
| 確認項目 | 確認する内容 | 重要となる理由 |
|---|---|---|
| 化学物質情報 | 六価クロムの有無と証明書 | 規制対応と顧客要求への適合確認 |
| 皮膜構成 | ベースコートとトップコートの種類 | 耐食性と摩擦特性の把握 |
| 膜厚 | 目標値と許容範囲 | 寸法やねじのかみ合いへの影響 |
| 耐食試験 | 試験方法と合格判定 | 使用環境に合う性能の確認 |
| 外観 | 色調とむらの許容範囲 | 組立品の見栄えと検査基準 |
環境対応と性能の両立
環境対応では、単に特定物質を使わないことだけでなく、処理工程、廃液管理、部品寿命、再処理の必要性まで考えることが求められます。
腐食による早期交換を減らせれば、部品の廃棄やメンテナンスの負担を抑えることにもつながります。
一方で、環境配慮を理由に性能条件を曖昧にすると、製品寿命や安全性へ影響するおそれがあります。
必要な耐食性能を明確にしたうえで、使用可能な化学物質、工程、検査方法を定める姿勢が重要です。
環境対応と耐久性は対立する条件ではなく、仕様設計によって両立を目指す条件と考えるとよいでしょう。
六価クロムフリーという表記だけでは、すべての調達条件を満たすとは限りません。
含有化学物質の証明、耐食試験の基準、膜厚、摩擦係数までを発注仕様に落とし込むことが品質管理の要点です。
メッキとの違いと選定基準
続いてはジオメットとメッキの違い、選び分けの基準を確認していきます。
電気亜鉛メッキとの違い
電気亜鉛メッキは、電気を利用して金属表面へ亜鉛を析出させる代表的な表面処理です。
比較的なめらかな外観を得やすく、幅広い部品に利用されています。
これに対しジオメットは、亜鉛やアルミニウムのフレークを含む処理液を用い、焼成して皮膜を形成する方法です。
工程の考え方が異なるため、外観、膜の構造、耐食性、寸法影響、適した部品形状にも違いが現れます。
特に高強度ボルトなどでは、酸洗いや電解工程に関連する水素ぜい化への配慮が重要になる場面があります。
ジオメット系の処理は、電気メッキとは異なる工程であることから、こうした懸念に対応する選択肢として検討されることがあります。
ただし、素材強度、前処理、熱履歴、部品設計によってリスク評価は変わるため、処理方法だけで安全性を断定することはできません。
溶融亜鉛メッキとの違い
溶融亜鉛メッキは、溶かした亜鉛の浴に部品を浸して厚い亜鉛皮膜を形成する方法です。
大型構造物や屋外設備などで利用され、厚い皮膜による長期防錆が期待されます。
一方、ジオメットは比較的薄い皮膜を設計しやすく、細かなねじや精密な金具にも採用しやすい傾向があります。
溶融亜鉛メッキは皮膜が厚くなりやすいため、寸法精度が厳しい部品では設計段階から余裕を考慮しなければなりません。
ジオメットが常に優れているという意味ではなく、構造材には溶融亜鉛メッキが適する場面も多くあります。
部品の大きさ、ねじ精度、要求耐食性、使用温度、外観、コストを総合して選ぶことが大切です。
塗装や他のコーティングとの違い
塗装は色彩、意匠性、耐候性を付与しやすく、大型部品や外装部品で広く使用されます。
有機塗装は比較的厚い膜を形成できる一方、膜の欠けや傷から腐食が進むこともあります。
ジオメットは金属フレークを含む無機系の皮膜であり、ねじやばねなどの小型部品に適用されるケースが目立ちます。
また、亜鉛ニッケル合金メッキ、ダクロタイズド系処理、リン酸塩皮膜、黒染めなど、比較対象となる処理は多様です。
比較時には、処理単価だけを見るのではなく、不良率、再処理、組立性、調達安定性、長期保全費も含めて検討すると判断しやすくなります。
| 処理方法 | 主な特徴 | 適しやすい用途 |
|---|---|---|
| ジオメット | 亜鉛アルミ系の無機フレーク皮膜 | ボルト、ナット、ばね、機械部品 |
| 電気亜鉛メッキ | 亜鉛を電析し外観を整えやすい | 一般的な金属部品、屋内用途 |
| 溶融亜鉛メッキ | 比較的厚い亜鉛皮膜を形成しやすい | 鉄骨、柵、屋外構造物 |
| 有機塗装 | 色や意匠の自由度が高い | 外装、筐体、大型部品 |
| 亜鉛ニッケル合金メッキ | 耐食性と機能性を求める用途 | 自動車部品、精密部品 |
用途と適した金属部品
続いてはジオメットが使われる代表的な部品と、採用時に見るべき条件を確認していきます。
自動車部品と締結部品
ジオメットは、自動車分野のボルト、ナット、クリップ、ブラケット、ばねなどで利用されます。
車両の下回りは雨水、泥水、融雪剤、温度変化にさらされやすく、腐食への対策が欠かせません。
さらに締結部品は、部品がさびないことに加え、所定のトルクで締結できることも必要です。
トップコートを含む仕様によって摩擦特性を調整できる点は、組立品質を安定させたい場面で役立ちます。
自動車部品では、防錆性と締結性能を同時に満たすことが重要です。
塩害地域向けの仕様、エンジン周辺の耐熱性、燃料や薬品への耐性など、取付位置に応じた評価も求められます。
建築設備と産業機械
建築設備や産業機械では、屋外設置、結露、洗浄水、薬品、粉じんなど、腐食を招く条件が複雑に重なります。
設備を固定するアンカー類、カバーの締結ねじ、架台の部品、配管支持金具などでは、保守のしやすさも重要です。
小型でねじ精度が必要な部品には、厚膜になりにくいジオメット系処理が候補となるでしょう。
ただし、海水へ常時浸漬される環境や、強い薬液へ接触する環境では、より専門的な材料選定が必要です。
ステンレス鋼、樹脂、重防食塗装、溶射などの方法も含め、腐食環境を具体的に把握して判断します。
電気電子機器と精密部品
電気電子機器の筐体、金具、接地部品、固定ねじなどでも、腐食防止と寸法安定性が課題になります。
ただし、ジオメット皮膜がすべての電気接点に適するわけではありません。
導通性が必要な箇所、はんだ付けが必要な箇所、接触抵抗が厳しく管理される箇所では、別の表面処理が必要になることがあります。
また、皮膜の粉落ち、摩耗、組立時の傷、相手材との接触腐食も確認対象です。
防錆性能だけで採否を決めず、部品が担う機械的機能と電気的機能を分けて評価することが欠かせません。
用途選定では、次の条件を整理すると判断しやすくなります。
使用環境、要求耐食性、ねじ精度、摩擦係数、耐熱性、耐薬品性、外観、電気特性、コスト、調達先の品質保証です。
品質管理と取扱時の注意点
続いてはジオメット処理品の品質管理と、現場で起こりやすい注意点を確認していきます。
膜厚と外観の管理
皮膜の膜厚は、耐食性と寸法精度の両方に関わる重要な管理項目です。
膜厚が不足すると必要な耐食性を得られない可能性があり、厚すぎるとねじのかみ合い、穴径、組付け性へ影響するおそれがあります。
複雑な形状の部品では、液だまりが発生しやすい箇所や、エッジ部の被覆状態にも注意が必要です。
外観についても、色むら、たれ、異物、焼成むら、傷などを基準に沿って確認します。
銀灰色系の見た目であっても、製造ロットやトップコートの違いにより色調差が出ることがあります。
外観限度見本や検査基準を事前に共有しておくと、受入検査での認識違いを減らせます。
耐食試験と実使用環境
耐食性は塩水噴霧試験で評価されることが多いものの、試験結果だけで実際の寿命を単純に予測することはできません。
実環境では、乾湿の繰り返し、温度変化、紫外線、振動、泥水、洗浄剤、異種金属との接触などが複合的に作用します。
そのため、規格試験に加えて、実機での締結試験、耐熱試験、耐薬品試験、屋外暴露試験などを組み合わせる場合があります。
塩水噴霧試験の時間は性能を比較する目安であり、使用寿命そのものを保証する数字ではありません。
特に重要保安部品や長期保証が必要な製品では、使用場所を想定した評価計画を立てることが望まれます。
保管と組立工程の注意点
処理済み部品は耐食性を持ちますが、保管状態が悪いと表面状態を損なうことがあります。
雨水や結露に長時間さらされる場所、薬品蒸気のある場所、異種金属の切粉が付着しやすい場所は避ける必要があります。
組立時には、工具との摩擦で皮膜が傷付く可能性もあります。
規定された締付トルク、工具形状、潤滑の有無を守り、処理変更後は実際の軸力を評価することが大切です。
また、補修塗料の使用可否は製品仕様によって異なります。
現場判断で異なる塗料を重ねると、耐食性や摩擦特性、外観が変化することがあるため、処理メーカーまたは設計部門へ確認しましょう。
ジオメット処理品の品質は、処理工程だけで完結しません。
発注仕様、受入検査、保管、組立トルク、実使用環境までを一続きで管理してこそ、想定した耐食性能を発揮しやすくなります。
発注図面には、処理名称だけでなく、必要に応じて耐食試験条件、膜厚、トップコート、摩擦係数、外観基準、六価クロムフリーの要求を記載します。
この情報が明確になるほど、調達先との認識差を抑えやすくなります。
ジオメットの要点まとめ
ジオメットは、亜鉛とアルミニウムのフレークを利用して金属部品の耐食性を高める、無機系の表面処理です。
鉄素地を守る亜鉛の働きと、腐食因子の侵入経路を長くするアルミニウムフレークの構造が、優れた防錆性能に寄与します。
六価クロムフリーへの対応を進めながら、高い耐食性を求められる締結部品に採用されやすいことも大きな特徴です。
電気亜鉛メッキ、溶融亜鉛メッキ、塗装とは工程や皮膜構造が異なるため、どれが最適かは部品の用途によって変わります。
ねじ部品では膜厚と摩擦係数、屋外部品では使用環境と耐食試験、電気部品では接触抵抗や導通性まで確認することが重要でしょう。
処理名称だけで判断せず、ベースコート、トップコート、試験条件、化学物質情報、組立条件を含めて仕様を確認してください。
その積み重ねが、腐食による不具合を抑え、製品の信頼性と長寿命化につながります。