誤差は、数値や見込みを扱う仕事で頻繁に登場する言葉です。
売上予測と実績の違い、測定値のばらつき、集計時の入力ミスなど、身近なずれを説明する際に使われます。
ただし、誤差を単なる失敗や間違いとして捉えると、原因の見落としや過度な修正につながることがあります。
意味、読み方、種類、許容範囲の考え方を知れば、報告書やデータ分析の精度を高めやすくなるでしょう。
誤差の意味と基本的な考え方
それではまず、誤差の意味と基本的な考え方について解説していきます。
誤差の読み方と一般的な意味
誤差は「ごさ」と読みます。
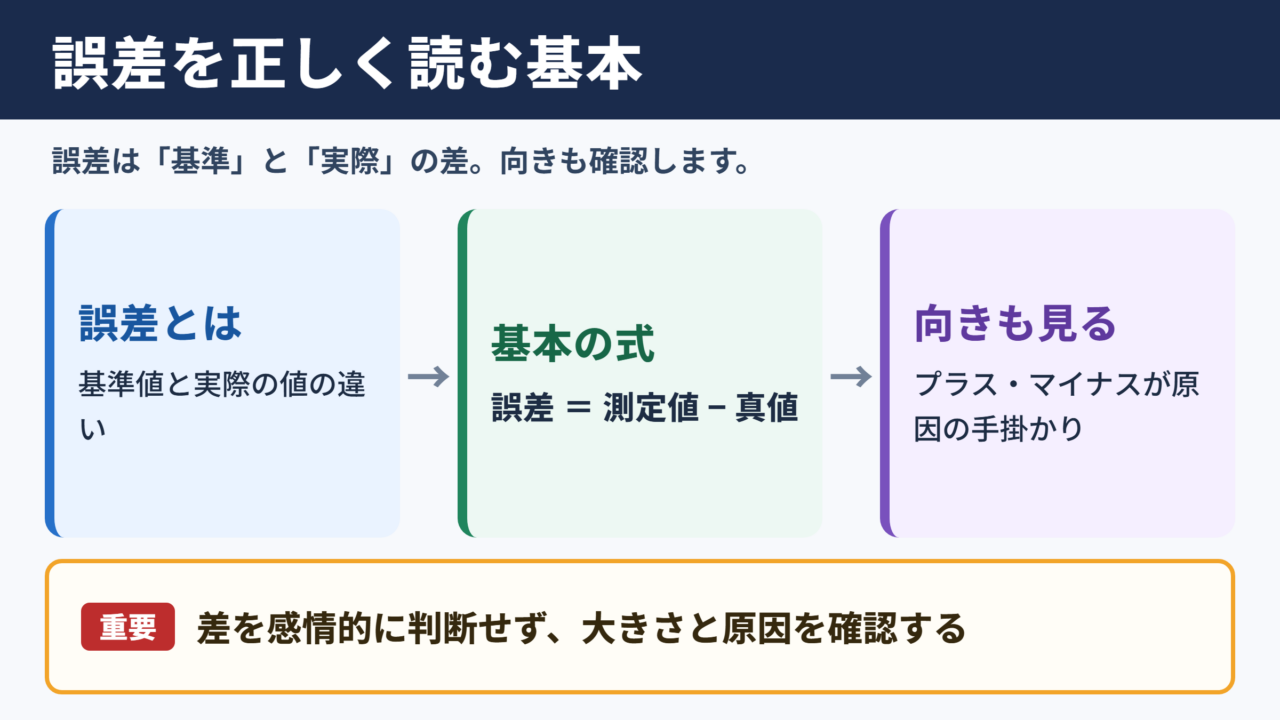
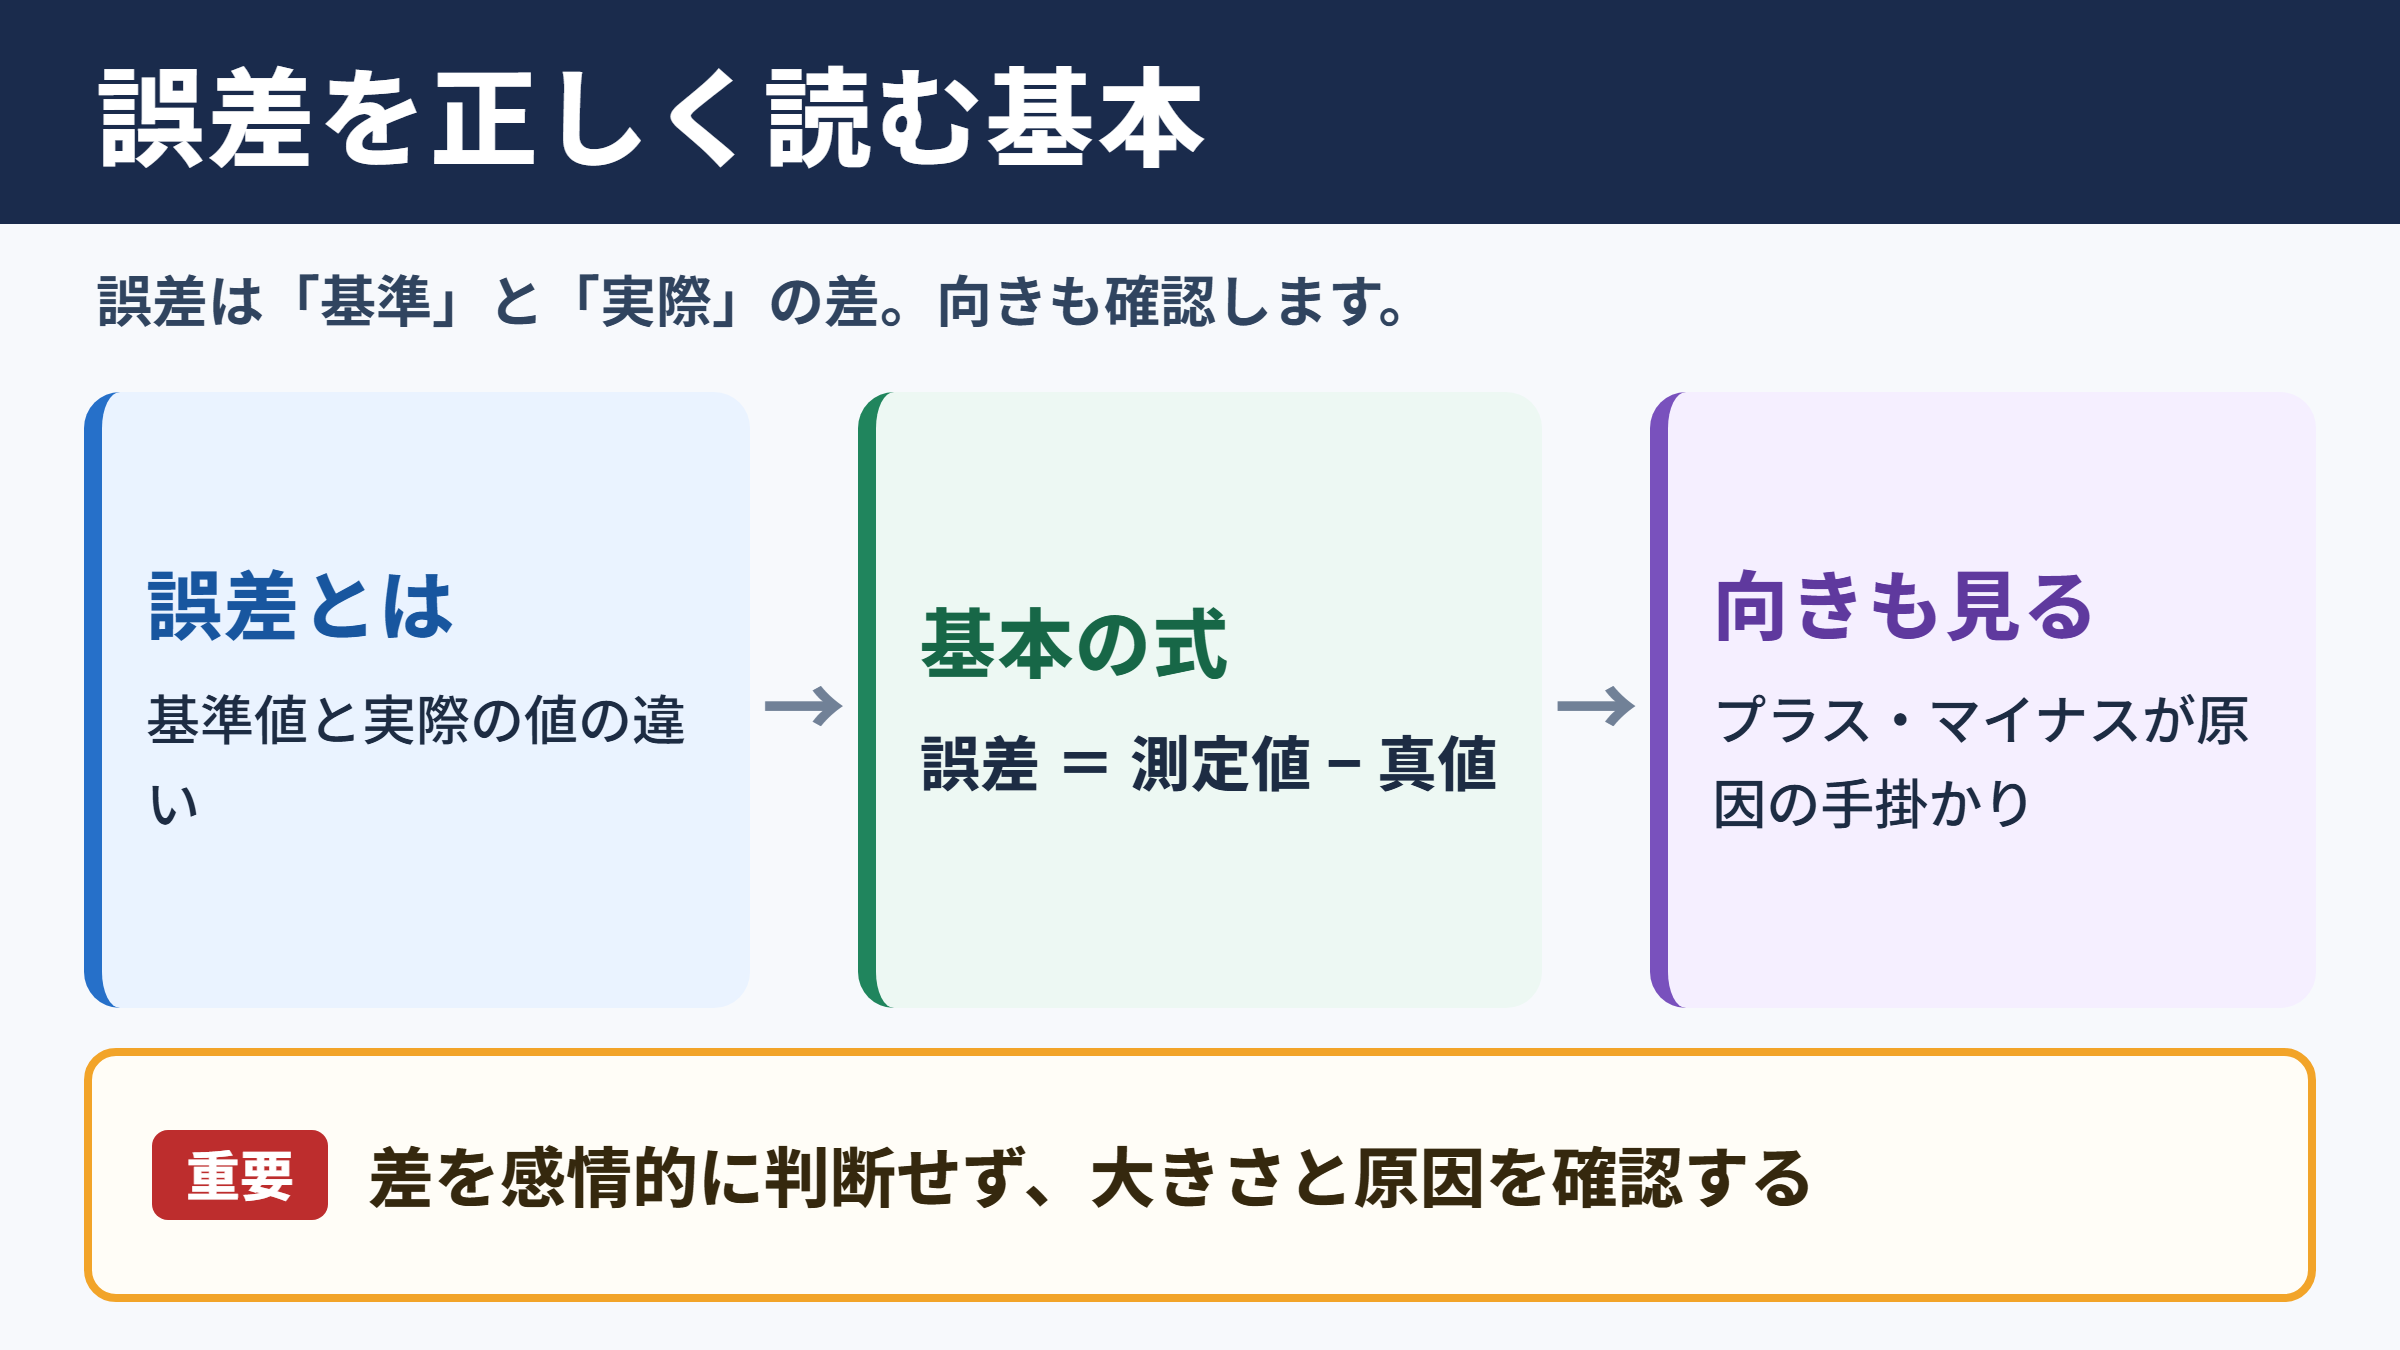
基準となる値や本来あるべき値と、実際に得られた値との違いを表す言葉です。
たとえば、商品の重さが基準では100グラムであるのに、測定結果が101グラムだった場合、両者の差である1グラムが誤差にあたります。
誤差は違いそのものを示す中立的な言葉であり、必ずしも作業者のミスを意味するわけではありません。
測定器の性質、環境の変化、対象物の個体差など、正しく作業していても数値が完全には一致しない理由は数多くあります。
ビジネスでは、予算と実績の差、需要予測と販売数の差、納期予定と実際の日程のずれも、広い意味で誤差として扱われます。
まずは数値の違いを感情的に判断せず、どの程度の差があり、なぜ生じたのかを確認する姿勢が大切です。
真値と測定値の関係
誤差を理解するには、真値と測定値の違いを押さえる必要があります。
真値とは、対象が本来持つ正しい値を指します。
しかし、現実には真値を完全に知ることが難しい場面も少なくありません。
そこで、信頼できる基準器による値や、複数回測定した平均値を比較の基準として用います。
誤差の基本的な考え方
誤差 = 測定値 − 真値
たとえば真値を50.00ミリメートルとし、測定値が50.03ミリメートルなら、誤差はプラス0.03ミリメートルです。
測定値が真値より小さい場合はマイナスの誤差となります。
プラスかマイナスかを見ることで、数値が一貫して大きめに出るのか、小さめに出るのかを把握できます。
差の大きさだけでなく、差の向きにも原因を探る手掛かりがあります。
誤差と間違いの使い分け
誤差と間違いは似たように使われることがありますが、意味は異なります。
誤差は、測定や予測に伴って生じる避けにくい差まで含む概念です。
一方で間違いは、入力漏れ、計算の取り違え、単位の誤認など、本来は防げる不正確な処理を指すことが多いでしょう。
| 区分 | 主な内容 | 対応の考え方 |
|---|---|---|
| 誤差 | 測定条件や対象の変動による差 | 大きさと傾向を確認する |
| 偶然のばらつき | 毎回同じ方向には出ない差 | 複数回測定して平均を見る |
| 系統的なずれ | 同じ方向に繰り返し出る差 | 機器や手順を点検する |
| 間違い | 転記、設定、計算などのミス | 修正し、再発を防ぐ |
誤差をすべて人為的な失敗として責めると、現場が数値を隠しやすくなるおそれがあります。
反対に、明らかな入力ミスまで誤差として片付けると、改善の機会を失います。
原因に応じて言葉を使い分けることが、正確な共有につながります。
ビジネスにおける誤差の使い方
続いては、ビジネスにおける誤差の使い方を確認していきます。
予測と実績での表現
経営や営業の場面では、売上、受注、在庫、来客数などの予測値と実績値を比較します。
予測が1,000万円で実績が950万円だったなら、50万円の差が生じています。
このとき「予測に誤差があった」と表現できます。
ただし、報告では誤差の金額だけを示すよりも、予測値に対する割合も添えると判断しやすくなります。
予測誤差率の例
誤差率 = 実績と予測の差 ÷ 予測値 × 100
予測1,000万円、実績950万円の場合、誤差率はマイナス5パーセントです。
金額が同じでも事業規模によって重要度は変わります。
小規模な案件では10万円の差が大きな影響を持つことがあり、大規模な案件では許容範囲に収まる場合もあります。
誤差率と背景を合わせて伝えると、数字だけが独り歩きしにくくなります。
会議や報告書で使いやすい表現
誤差という言葉は、原因が確定していない段階の報告にも役立ちます。
たとえば「当初見込みとの差異を確認中です」「集計条件による誤差の可能性があります」と表現すれば、断定を避けながら状況を共有できます。
一方で、「誤差なので問題ありません」とだけ伝えるのは注意が必要です。
聞き手が知りたいのは、差がどのくらいか、許容できるのか、次に何をするのかという点でしょう。
| 場面 | 伝え方の例 | 補足するとよい情報 |
|---|---|---|
| 売上報告 | 計画比で誤差が生じています | 差額、誤差率、要因 |
| 品質会議 | 測定値にばらつきがあります | 測定回数、測定条件 |
| 在庫管理 | 帳簿と実棚に差異があります | 対象期間、確認手順 |
| 顧客説明 | 仕様上の許容範囲内です | 規格値、判定基準 |
相手の不安を減らすには、誤差という言葉の後に具体的な数値と対応方針を続けることが効果的です。
曖昧な説明ではなく、比較基準を示すことが信頼につながります。
ずれや差異とのニュアンス
誤差の言い換えとして、ずれ、差異、乖離、ばらつきなどがあります。
ずれは日常的でやわらかい表現であり、予定と実績、認識と事実の違いにも使えます。
差異は、二つの数値や内容が異なるという事実を客観的に示す表現です。
乖離は、期待や基準から大きく離れている印象を与えます。
ばらつきは、複数の測定値や個別データが一定にそろわない状態に適した言葉です。
誤差という表現を使う際は、比較対象を明確にすることが重要です。
何と何の差なのかが不明確だと、問題の大きさも対策の優先順位も判断できません。
社内資料では、単に「ずれがある」と書くより、「計画値と実績値に差異がある」のように対象を示したほうが伝わりやすいでしょう。
誤差の種類と発生要因
続いては、誤差の種類と発生要因を確認していきます。
偶然誤差の特徴
偶然誤差とは、同じ条件で測定しても、毎回わずかに異なる値が出る現象です。
測定者の目盛りの読み取り方、室温の小さな変化、機器の微細な揺れなどが影響します。
偶然誤差には一定の方向性がなく、あるときは大きめ、別のときは小さめに出る傾向があります。
そのため、一回だけの測定で結論を急がず、複数回のデータを集めて平均値を確認します。
測定回数を増やすことは、偶然によるばらつきの影響を小さくする基本策です。
営業予測でも同様に、単月の結果だけで判断せず、複数月の推移や季節要因を見ることで、偶然の変動と構造的な変化を分けやすくなります。
系統誤差の特徴
系統誤差とは、測定値がいつも同じ方向へ偏る誤差です。
たとえば、校正がずれた温度計で測ると、実際より常に高い温度が表示されることがあります。
データ分析では、特定の顧客層だけが調査対象から漏れている場合にも、分析結果が一方向に偏る可能性があります。
系統誤差は平均を取るだけでは解消しにくい点が特徴です。
系統誤差を疑う場面
測定値が毎回ほぼ同じ分だけ大きい、または小さい場合は、測定器の校正、入力ルール、抽出条件を見直します。
平均との差が縮まらないときは、偶然のばらつきではなく、共通する原因を確認する必要があります。
同じ方向に続くずれは、仕組みの見直しを求めるサインです。
人的ミスとデータ処理の誤り
入力間違い、桁数の誤認、単位の混同、重複集計などは、人為的な誤りとして扱うべきです。
こうした問題は偶然誤差や系統誤差と区別し、元データまでさかのぼって修正します。
特に、ミリメートルとセンチメートル、税込と税抜、前年同月比と前月比の混同は、意思決定に大きな影響を与えます。
チェック担当者を置く、入力規則を設ける、異常値を自動検出するなど、工程内で防ぐ仕組みが有効です。
誤差の分析では、測定上の不確かさと事務上のミスを同じ箱に入れないことが大切です。
原因別に扱うことで、再測定、校正、訂正、教育といった適切な対策を選べます。
測定の不確かさと許容範囲
続いては、測定の不確かさと許容範囲を確認していきます。
不確かさの意味
測定の不確かさとは、測定結果がどの程度の幅を持つかを示す考え方です。
測定値を一点だけで見るのではなく、その値の周辺にどれほどの信頼できる範囲があるかを考えます。
たとえば、長さを10.00ミリメートルと測定したとしても、測定器の分解能や測定条件によって、実際の値には一定の幅があるかもしれません。
不確かさは測定が無意味という意味ではなく、結果の信頼できる幅を示す情報です。
製造、検査、研究の現場では、この幅を理解したうえで合格判定や品質評価を行います。
許容範囲と規格値の関係
許容範囲とは、仕様や目的に照らして受け入れられる値の範囲です。
部品の寸法、納期の遅れ、予算差異、予測精度など、それぞれに業務上の基準が設定されます。
たとえば、仕様が100ミリメートルで、許容範囲がプラスマイナス0.5ミリメートルなら、99.5ミリメートルから100.5ミリメートルまでが判定対象となります。
| 項目 | 基準値 | 許容範囲 | 確認の目的 |
|---|---|---|---|
| 部品寸法 | 100ミリメートル | プラスマイナス0.5ミリメートル | 組み立て品質の確保 |
| 売上予測 | 月間500万円 | プラスマイナス5パーセント | 予算管理の安定 |
| 納期 | 月末納品 | 前後2営業日 | 取引先との調整 |
| 在庫数 | 1,000個 | プラスマイナス2パーセント | 欠品と過剰の防止 |
許容範囲は広ければよいわけではありません。
広すぎる基準では品質低下を見逃しやすく、狭すぎる基準では不要な再作業や廃棄が増えるため、目的に応じた設定が必要です。
判定時に見落としやすい点
測定値が許容範囲に入っているかを確認する際は、測定そのものの不確かさも考慮します。
境界値付近の製品は、測定条件が変わるだけで合格と不合格が入れ替わることがあるためです。
また、測定器の精度が要求精度に見合っているかも重要になります。
細かな寸法を判定したいのに、粗い目盛りの器具を使えば、結果の信頼性は下がります。
許容範囲の判定では、対象物の値だけでなく、測定方法、測定器、測定環境を一緒に確認します。
境界付近のデータほど、再測定や別担当者による確認が有効です。
データ分析における誤差の影響
続いては、データ分析における誤差の影響を確認していきます。
集計誤差と分析結果の変化
データ分析では、元データの小さな誤差が集計後に大きな判断差となって現れることがあります。
顧客数の重複、欠損値の扱い、集計期間の違い、商品分類の誤りなどが代表例です。
たとえば、購入者数を重複して数えると、顧客獲得施策の効果を実際より高く評価してしまうかもしれません。
反対に、一部の店舗データが抜ければ、売上の伸びを過小評価する可能性があります。
分析結果を見る前に、データがどのように集められ、加工されたかを確認する必要があります。
グラフが整っていても、前提となるデータに偏りがあれば、結論の信頼性は高まりません。
外れ値と誤差の見分け方
外れ値とは、多くのデータから大きく離れた値です。
外れ値には、入力ミスによる異常値もあれば、実際に起きた重要な事象もあります。
たとえば、通常は数万円の注文が、ある日に数百万円となっている場合を考えます。
桁の入力ミスかもしれませんが、大口顧客による正しい注文である可能性もあるでしょう。
そのため、外れ値を見つけたら即座に削除するのではなく、取引記録、担当者メモ、キャンペーン実施状況などを確認します。
異常に見える数値は、誤りである場合と、新たな発見の入口である場合があります。
精度を高めるための確認手順
分析の精度を高めるには、データを受け取ってから結論を出すまでの各段階で確認を行います。
まず、データ件数、期間、単位、欠損値、重複の有無を点検します。
次に、平均値だけでなく中央値、最大値、最小値、分布も確認します。
さらに、別の集計条件でも同じ傾向が出るかを確かめると、特定条件に引きずられた結論を避けやすくなります。
一つの数値だけで判断せず、複数の角度から整合性を見ることが分析品質を支えます。
報告書には、使用した期間、除外したデータ、計算方法、想定される限界も残しておくと、後から検証しやすくなります。
誤差を減らすための実務対応
続いては、誤差を減らすための実務対応を確認していきます。
測定条件の標準化
測定誤差を抑える第一歩は、測定条件をそろえることです。
測定する時間帯、温度、姿勢、使用する器具、記録方法が担当者ごとに異なると、数値の比較が難しくなります。
手順書に測定位置や測定回数を記載し、誰が実施しても大きく変わらない運用を整えます。
測定器は定期的に点検し、必要に応じて校正を行うことも重要です。
手順を標準化すると、個人の感覚に左右されるばらつきを減らせます。
入力と集計の二重確認
事務作業やデータ処理では、入力時と集計時の二重確認が有効です。
数値の入力規則を設定し、あり得ない桁数や日付を登録しにくくする仕組みを作ります。
元データと集計表の合計値を照合し、抽出条件を第三者が確認できるようにしておくと安心です。
特に月次報告や経営判断に使う数値は、締め切り直前の変更履歴も残しておくと、差異の原因を追いやすくなります。
確認の負担を増やしすぎないよう、重要な指標から優先順位をつけることも実務的な工夫です。
許容できる誤差の共有
すべての誤差をゼロにしようとすると、時間と費用が過大になることがあります。
そこで、業務の目的に応じて、どの程度までの誤差なら許容するかを関係者で共有します。
たとえば、速報値は一定の誤差を許容して早く出し、確定値は時間をかけて精査するという分け方があります。
顧客への納品品質に関わる数値と、社内の傾向把握に使う参考値では、求められる精度も異なるでしょう。
誤差の許容基準を事前に決めることは、迅速さと正確さを両立させる土台です。
まとめ
誤差は「ごさ」と読み、基準値や真値と実際の値との違いを表します。
単なる間違いとは限らず、測定環境や対象物のばらつきによって自然に生じる場合もあります。
ビジネスでは、予測と実績、帳簿と在庫、規格値と測定値など、多くの場面で誤差を確認します。
重要なのは、差の大きさだけでなく、比較対象、発生原因、許容範囲、対応方針まで整理することです。
偶然誤差なら測定回数やデータ量を増やし、系統的なずれなら機器や手順を見直します。
入力ミスや集計誤りは、仕組みと確認工程で防ぐことが必要でしょう。
誤差を正しく理解し、根拠をもって扱うことが、品質管理とデータに基づく意思決定の精度を高めます。